

Sectorul producției de dispozitive medicale necesită o precizie, siguranță și eficiență fără compromisuri. Printre acestea, corpul seringii medicale de 5 ml se remarcă ca un component medical clasic de înaltă precizie și cu pereți subțiri.
Obținerea unei producții masive fără defecțiuni necesită o înțelegere profundă a geometriei produsului, a comportamentului materialului și a măsurilor de prevenire a defectelor posibile. Să analizăm cum se poate optimiza procesul de injectare pentru acest component medical esențial.
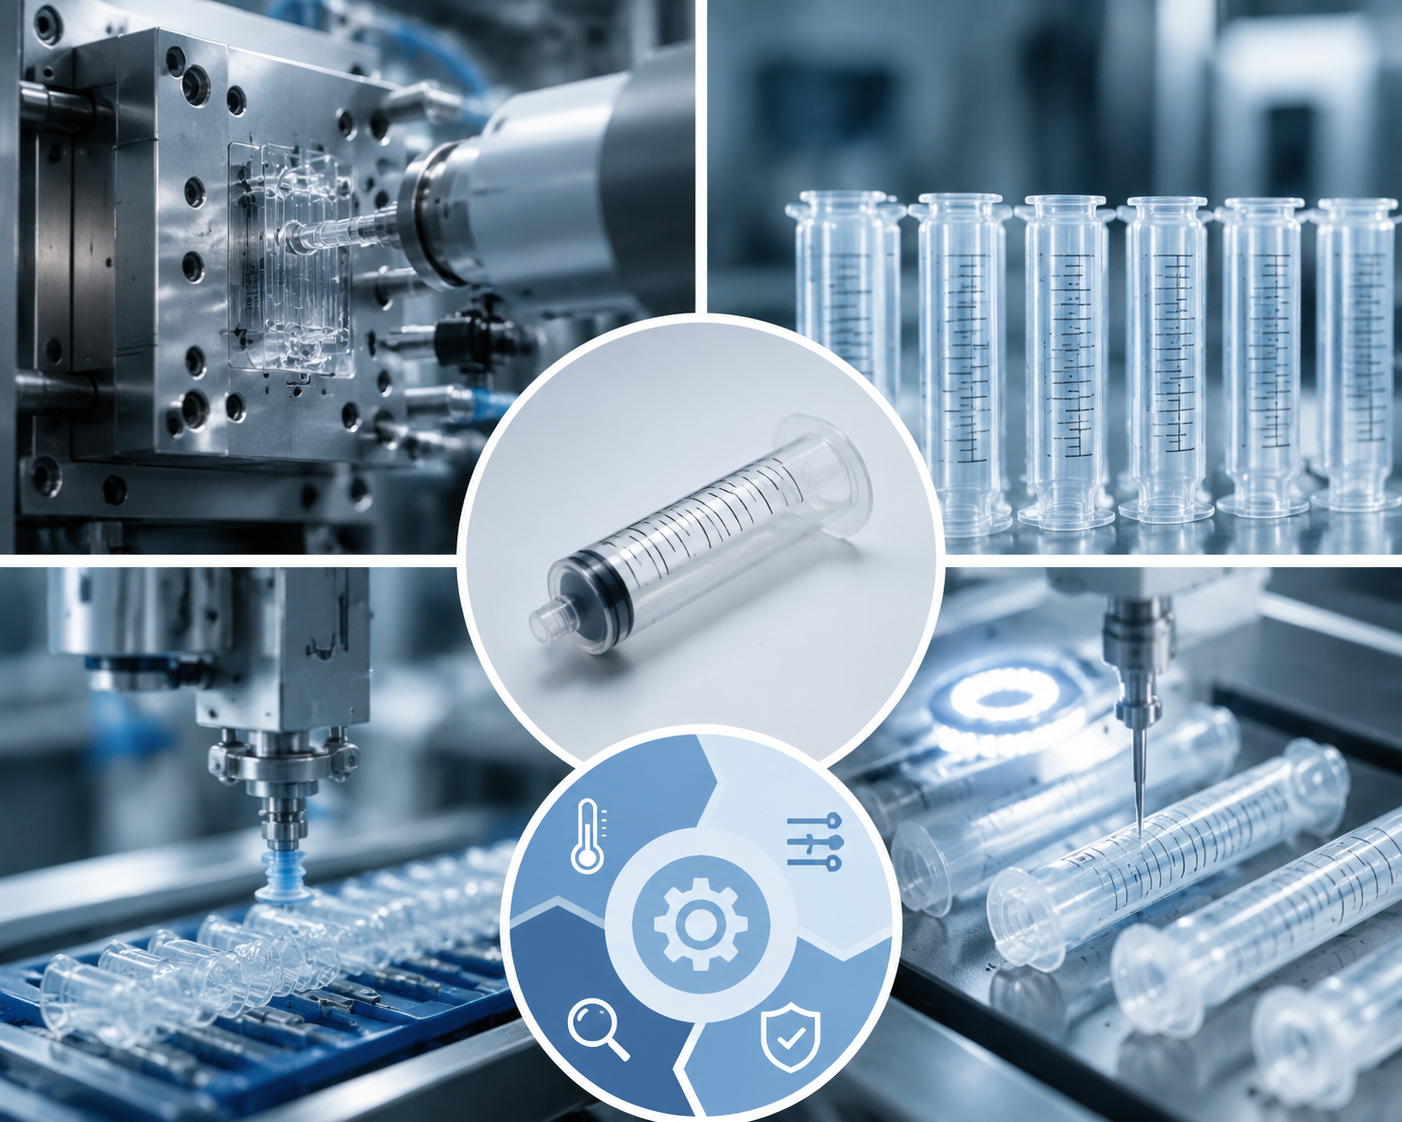 |
Componentul analizat este un corp de seringă medicală standard de 5 ml, injectat din polipropilenă (PP) transparentă de calitate medicală . Acest material specific este formulat pentru a rezista sterilizării cu raze gamma și pentru a prezenta un profil scăzut de substanțe extractibile/leachable, asigurând siguranța deplină în contact cu fluidele farmaceutice.
Din punct de vedere structural, corpul seringii este o piesă cilindrică de precizie cu pereți foarte subțiri și cu constrângeri dimensionale extrem de stricte:
Grosime Perete: Doar 0,6 mm (cu pereți extrem de subțiri).
Lungime totală: 78 mm.
Toleranța diametrului interior: Controlată strict în limitele de ±0,02 mm.
Rotunditatea corpului seringii: Trebuie să fie în limitele de ±0,015 mm.
Pentru a obține certificatele medicale riguroase, piesele injectate trebuie să îndeplinească patru criterii operaționale esențiale:
Perete interior ultra-lis: Suprafața interioară trebuie să fie complet liberă de zgârieturi, linii de sudură sau urme ale poartelor, pentru a asigura alunecarea fără rezistență sau aderență a pistonului din cauciuc.
Aspect fără bavuri și fără buruieni: Suprafața exterioară nu trebuie să prezinte niciun fel de bavură sau buruieni, eliminând orice risc ca marginile ascuțite să perforeze mănușile chirurgicale sau să zgârie personalul medical.
Conformitate cu cerințele de sterilizare și puritate: Produsul final trebuie să reziste sterilizării cu oxid de etilen fără a se degrada. În plus, procesul de injectare nu trebuie să provoace nicio degradare moleculară sau precipitare a substanțelor nocive care ar putea contamina medicamentul.
Compatibilitate cu automatizarea: Matrița trebuie proiectată pentru eliminarea directă, fără poartă, prin intermediul brațelor robotizate automate. Eliminarea decupării manuale a porților asigură eficiența maximă a producției și menține un mediu de tip cleanroom.
Proprietățile intrinseci ale polipropilenei transparente de calitate medicală determină în mod direct parametrii de turnare prin injecție și strategiile de proiectare a matriței.
| Proprietatea materialului | Impactul asupra procesului și soluția inginerească |
| Rată ridicată de contracție (1,6% – 1,8%) | PP prezintă o contracție ridicată și puternic direcțională. Cavitațile precise ale matriței trebuie să includă o compensare dimensională segmentată, bazată pe zone specifice, pentru a preveni ieșirea produsului final din toleranțe. . |
| Fluabilitate excelentă vs. forță de forfecare ridicată | Deși topiturile de PP curg ușor, umplerea unei pereți subțiri de 0,6 mm necesită injectare la viteză ridicată. Aceasta poate genera eforturi excesive de forfecare și linii vizibile de sudură, care compromit atât integritatea structurală, cât și claritatea optică a cilindrului. |
| Sensibilitate termică | PP-ul medical se degradează ușor dacă este menținut la temperaturi ridicate timp prea îndelungat. Dacă controlul temperaturii sistemului de distribuție caldă prezintă fluctuații, are loc o descompunere termică care eliberează substanțe extractibile cu masă moleculară mică. Controlul precis și localizat al temperaturii sistemului de distribuție caldă este obligatoriu. |
| Tendință de deformare la răcire | În timpul fazei de răcire, orice disipare neuniformă a căldurii va determina deformarea sau ovalizarea corpului tubular. Această situație încalcă imediat specificația de rotunditate de 0,015 mm. Este necesar un sistem de răcire extrem de echilibrat și conform. red. |
La trecerea la o matriță de înaltă precizie cu un număr mare de cavități (de exemplu, 32 sau 48 de cavități), mai multe defecte sunt susceptibile să apară dacă procesul nu este complet optimizat.
Dacă dispunerea injectoarelor sau colectorul injectoarelor termice este slab echilibrat, diferitele cavitați vor experimenta variații în viteza de umplere și în presiunea de compactare. Acest lucru duce la diferențe de greutate între cavitați și la abateri dimensionale ale diametrului interior, făcând imposibilă o producție de masă stabilă.
Dacă canalele de răcire sunt distribuite necorespunzător sau dacă rata de răcire fluctuează între inserturile miezului și ale cavității, corpul seringii va suferi stres termic localizat. Acest lucru conduce la deformare (răsucire) și la valori de rotunjime care depășesc pragul de 0,015 mm, determinând o potrivire defectuoasă sau scurgeri ale pistonului.
Umplerea unei piese cu pereți subțiri de 0,6 mm necesită viteze ridicate de injecție. Dacă sistemul de evacuare a aerului al matriței este inadecvat, aerul din interiorul cavității nu poate fi evacuat suficient de rapid. Acesta devine puternic comprimat, provocând supraîncălzire localizată, care duce la urme de ardere, degradarea materialului sau la umplere incompletă (umpleri incomplete).
Dacă suprafețele de deschidere ale matriței nu se potrivesc perfect sau dacă forța de închidere nu este suficientă pentru a rezista presiunilor ridicate de injectare necesare pentru turnarea cu pereți subțiri, vor apărea micro-șprițuri și buruieni de-a lungul marginilor. Aceasta contravine ghidurilor de siguranță medicală și creează un pericol de tăiere.
Deoarece grosimea peretelui cilindrului este de doar 0,6 mm, utilizarea unui sistem standard de ejectare cu un singur punct sau cu distribuție slabă va concentra o forță excesivă într-o zonă localizată. Acest lucru provoacă îndepărtarea (dimpling) a peretelui, albirea cauzată de stres structural sau deformarea permanentă la extragerea piesei. Un mecanism sincronizat de ejectare cu manșon sau cu placă de demontare este esențial pentru a distribui forța în mod uniform.
 Știri importante
 EN





