
Sektoren for produktion af medicinsk udstyr kræver urokkelig præcision, sikkerhed og effektivitet. Sprøjtecylinderen på 5 ml er en klassisk højpræcisions, tyndvægget medicinsk komponent.
At opnå fejlfri produktion i stor skala kræver en grundig forståelse af produktets geometri, materialeegenskaber og mulige metoder til forebyggelse af defekter. Lad os gennemgå, hvordan man optimerer sprøjtningprocessen for denne kritiske medicinske komponent.
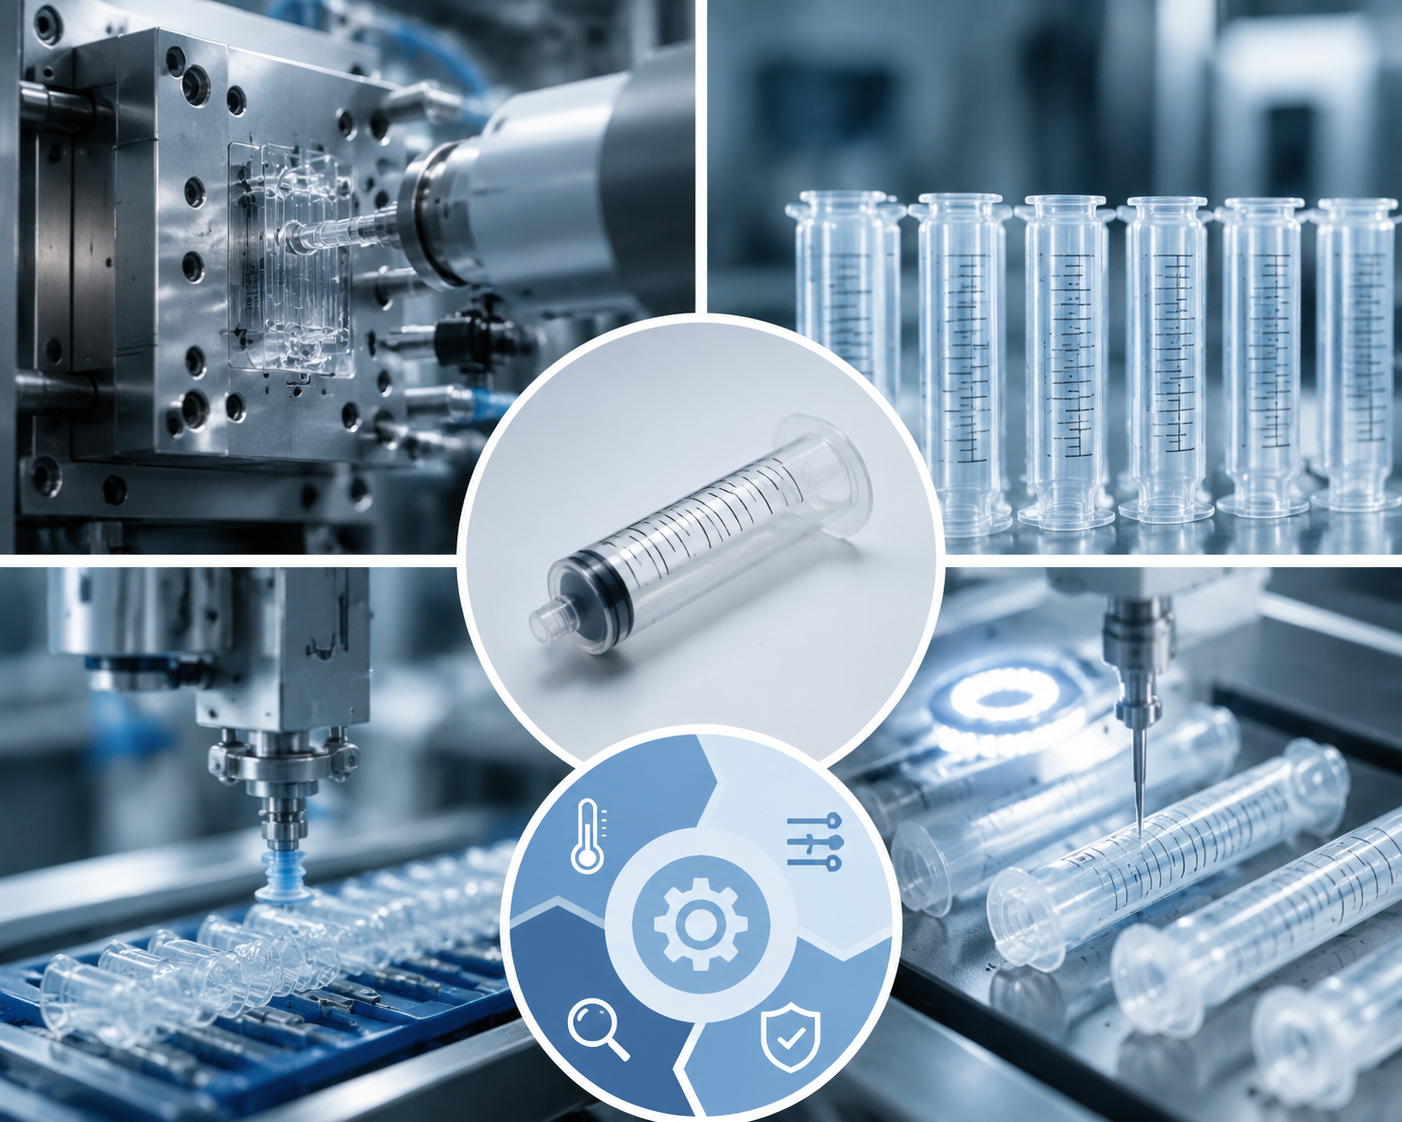 |
Komponenten, der analyseres, er en standard 5 ml medicinsk sprøjtespand fremstillet ved sprøjtning af medicinskgrad transparent polypropylen (PP) . Dette specifikke materiale er formuleret til at tåle sterilisering med gammastråler og har et lavt indhold af ekstraherbare/udvaskelige stoffer, hvilket sikrer fuldstændig sikkerhed ved kontakt med farmaceutiske væsker.
Set fra en strukturel synsvinkel er sprøjteskålen en cylindrisk, tyndvægget præcisionsdel med ekstremt strenge dimensionelle krav:
Væggetykkelse: Kun 0,6 mm (ekstremt tyndvægget).
Total længde: 78 mm.
Indvendig diameter tolerance: Strengt kontrolleret inden for 0,02 mm.
Rundhed af skålen: Skal være inden for 0,015 mm.
For at opfylde strenge medicinske certificeringskrav skal de formstøbte dele opfylde fire kernefunktionelle kriterier:
Ekstremt glat indvendig væg: Den indre overflade skal være helt fri for ridser, svejtesømme eller gate-reste for at sikre, at gummistøvlen glider jævnt uden modstand eller stiktion.
Flash-fri og burr-fri udseende: Yderfladen må absolut ikke indeholde flash eller burrer, så der elimineres enhver risiko for skarpe kanter, der kan igennembore kirurgiske handsker eller ridse på sundhedsfaglige medarbejdere.
Sterilisering og renhedskrav: Endproduktet skal kunne modstå Etylenoxid-sterilisering uden at forringes. Desuden må støbeprocessen ikke medføre molekylær nedbrydning eller udfældning af skadelige stoffer, der kan forurene medicinen.
Automationskompatibilitet: Formen skal være designet til direkte, gate-fri fjernelse ved hjælp af automatiserede robotarme. Eliminering af manuel gate-beskæring sikrer maksimal produktionseffektivitet og opretholder en renrumsmiljø.
De iboende materialeegenskaber for transparent PP af medicinsk kvalitet dikterer direkte injektionsstøbeparametrene og formdesignstrategierne.
| Materialeegenskab | Procespåvirkning & Ingeniørløsning |
| Høj krympningsrate (1,6 % – 1,8 %) | PP udviser høj og stærkt rettet krympning. Præcisionsformens hulrum skal have segmenteret dimensionskompensation baseret på specifikke zoner for at forhindre, at endproduktet falder uden for tolerancen . |
| Udmærket formbarhed vs. Høj skærvirkning | Selvom PP smelter og strømmer let, kræver udfyldning af en 0,6 mm tyk væg injektion med høj hastighed. Dette kan generere for stor skærspænding og synlige svejselinjer, hvilket påvirker både den strukturelle integritet og den optiske klarhed i beholderen. |
| Termisk følsomhed | Medicinsk PP nedbrydes nemt, hvis det opbevares ved høje temperaturer i for læng tid. Hvis temperaturreguleringen i varmekanalsystemet svinger, finder der termisk nedbrydning sted, hvilket frigiver småmolekylære ekstraherbare stoffer. Præcis, lokal temperaturregulering i varmekanalsystemet er påkrævet. position sker, hvilket frigiver småmolekylære ekstraherbare stoffer. Præcis, lokal temperaturregulering i varmekanalsystemet er påkrævet. |
| Tendens til afkølingsdeformation | Under afkølingsfasen vil enhver ujævn varmeafledning forårsage, at cylinderen bliver forvrænget eller elliptisk. Dette overtræder straks kravet til rundhed på 0,015 mm. Et meget afbalanceret og konformt afkølingssystem er påkrævet. rød. |
Når der skrives op til en præcisionsform med mange kaviteter (f.eks. 32 eller 48 kaviteter), er flere fejl sandsynlige, hvis processen ikke er fuldt optimeret.
Hvis løberlayoutet eller varmløbermanifolden er dårligt afbalanceret, vil forskellige kaviteter opleve variationer i fyldhastighed og pakkepres. Dette resulterer i vægtvariationer mellem kaviteterne samt afvigelser i indre diameter, hvilket gør stabil masseproduktion umulig.
Hvis kølekanalerne er forkert fordelt eller hvis kølehastigheden varierer over kerne- og formindsatsen, vil sprøjteflaskens cylinder opleve lokal termisk spænding. Dette fører til warpage og rundhedsværdier, der overskrider 0,015 mm-grænsen, hvilket medfører dårlig pasform eller utæthed af stemlen.
Udfyldning af en 0,6 mm tyndvægget del kræver hurtige indsprøjtningshastigheder. Hvis formens udluftningssystem er utilstrækkeligt, kan luften i formhulen ikke slippe ud hurtigt nok. Den bliver kraftigt komprimeret, hvilket forårsager lokal overophedning, der fører til brændmærker, materialeforringelse eller ufuldstændig udfyldning (kort udfyldning).
Hvis formens delingsflader ikke passer præcist sammen, eller hvis klampekraften er utilstrækkelig til at modstå de høje indsprøjtningspresser, der kræves ved tyndvægget formgivning, dannes mikro-flash og skarper langs kanterne. Dette strider mod medicinske sikkerhedskriterier og indebærer et risiko for skrapning.
Da væggen på cylinderen kun er 0,6 mm tyk, vil anvendelse af et standard enkeltpunktsudskudssystem eller et dårligt fordelt udskudssystem koncentrere for meget kraft på et lokaliseret område. Dette medfører fordybninger i væggen, hvidning af strukturen p.g.a. mekanisk spænding eller permanent deformation ved udtagning af emnet. Et synkroniseret hylde- eller stripperpladeudskudssystem er afgørende for at fordele kraften jævnt.
 Seneste nyheder
 EN






