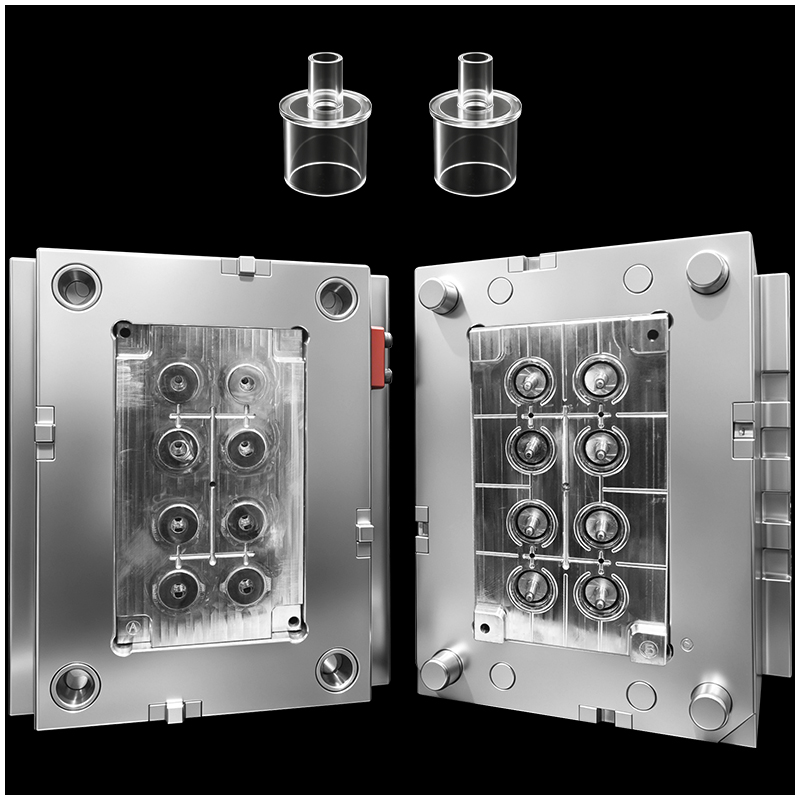
Restspannung ist eines der häufigsten versteckten Qualitätsprobleme bei der medizinischen Spritzgussfertigung. Selbst wenn ein Bauteil dimensionsmäßig korrekt erscheint, kann innere Spannung Verzug, Senkstellen, spannungsbedingte Rissbildung, Delamination oder eine verringerte Langzeitzuverlässigkeit verursachen – Probleme, die insbesondere für medizinische Geräte besonders risikoreich sind.
Medizinische Kunststoffkomponenten wie Flüssigkeitsanschlüsse, Diagnosebauteile, chirurgische Griffe und Medikamentenabgabekomponenten werden häufig aus Hochleistungskunststoffen wie PC, COC, PEEK und ABS hergestellt. Diese Werkstoffe reagieren empfindlich auf Temperatur-, Druck- und Kühlungsänderungen. Wird der Spritzgussprozess nicht korrekt gesteuert, kann innere Spannung zu Bauteilversagen während der Montage, Sterilisation oder im Endbetrieb führen.
Die Reduzierung innerer Spannung geht nicht nur um die Verbesserung des Erscheinungsbilds. Es geht darum sicherzustellen, dass medizinische Bauteile über ihre gesamte Einsatzdauer hinweg dimensionsstabil, mechanisch zuverlässig und sicher bleiben.
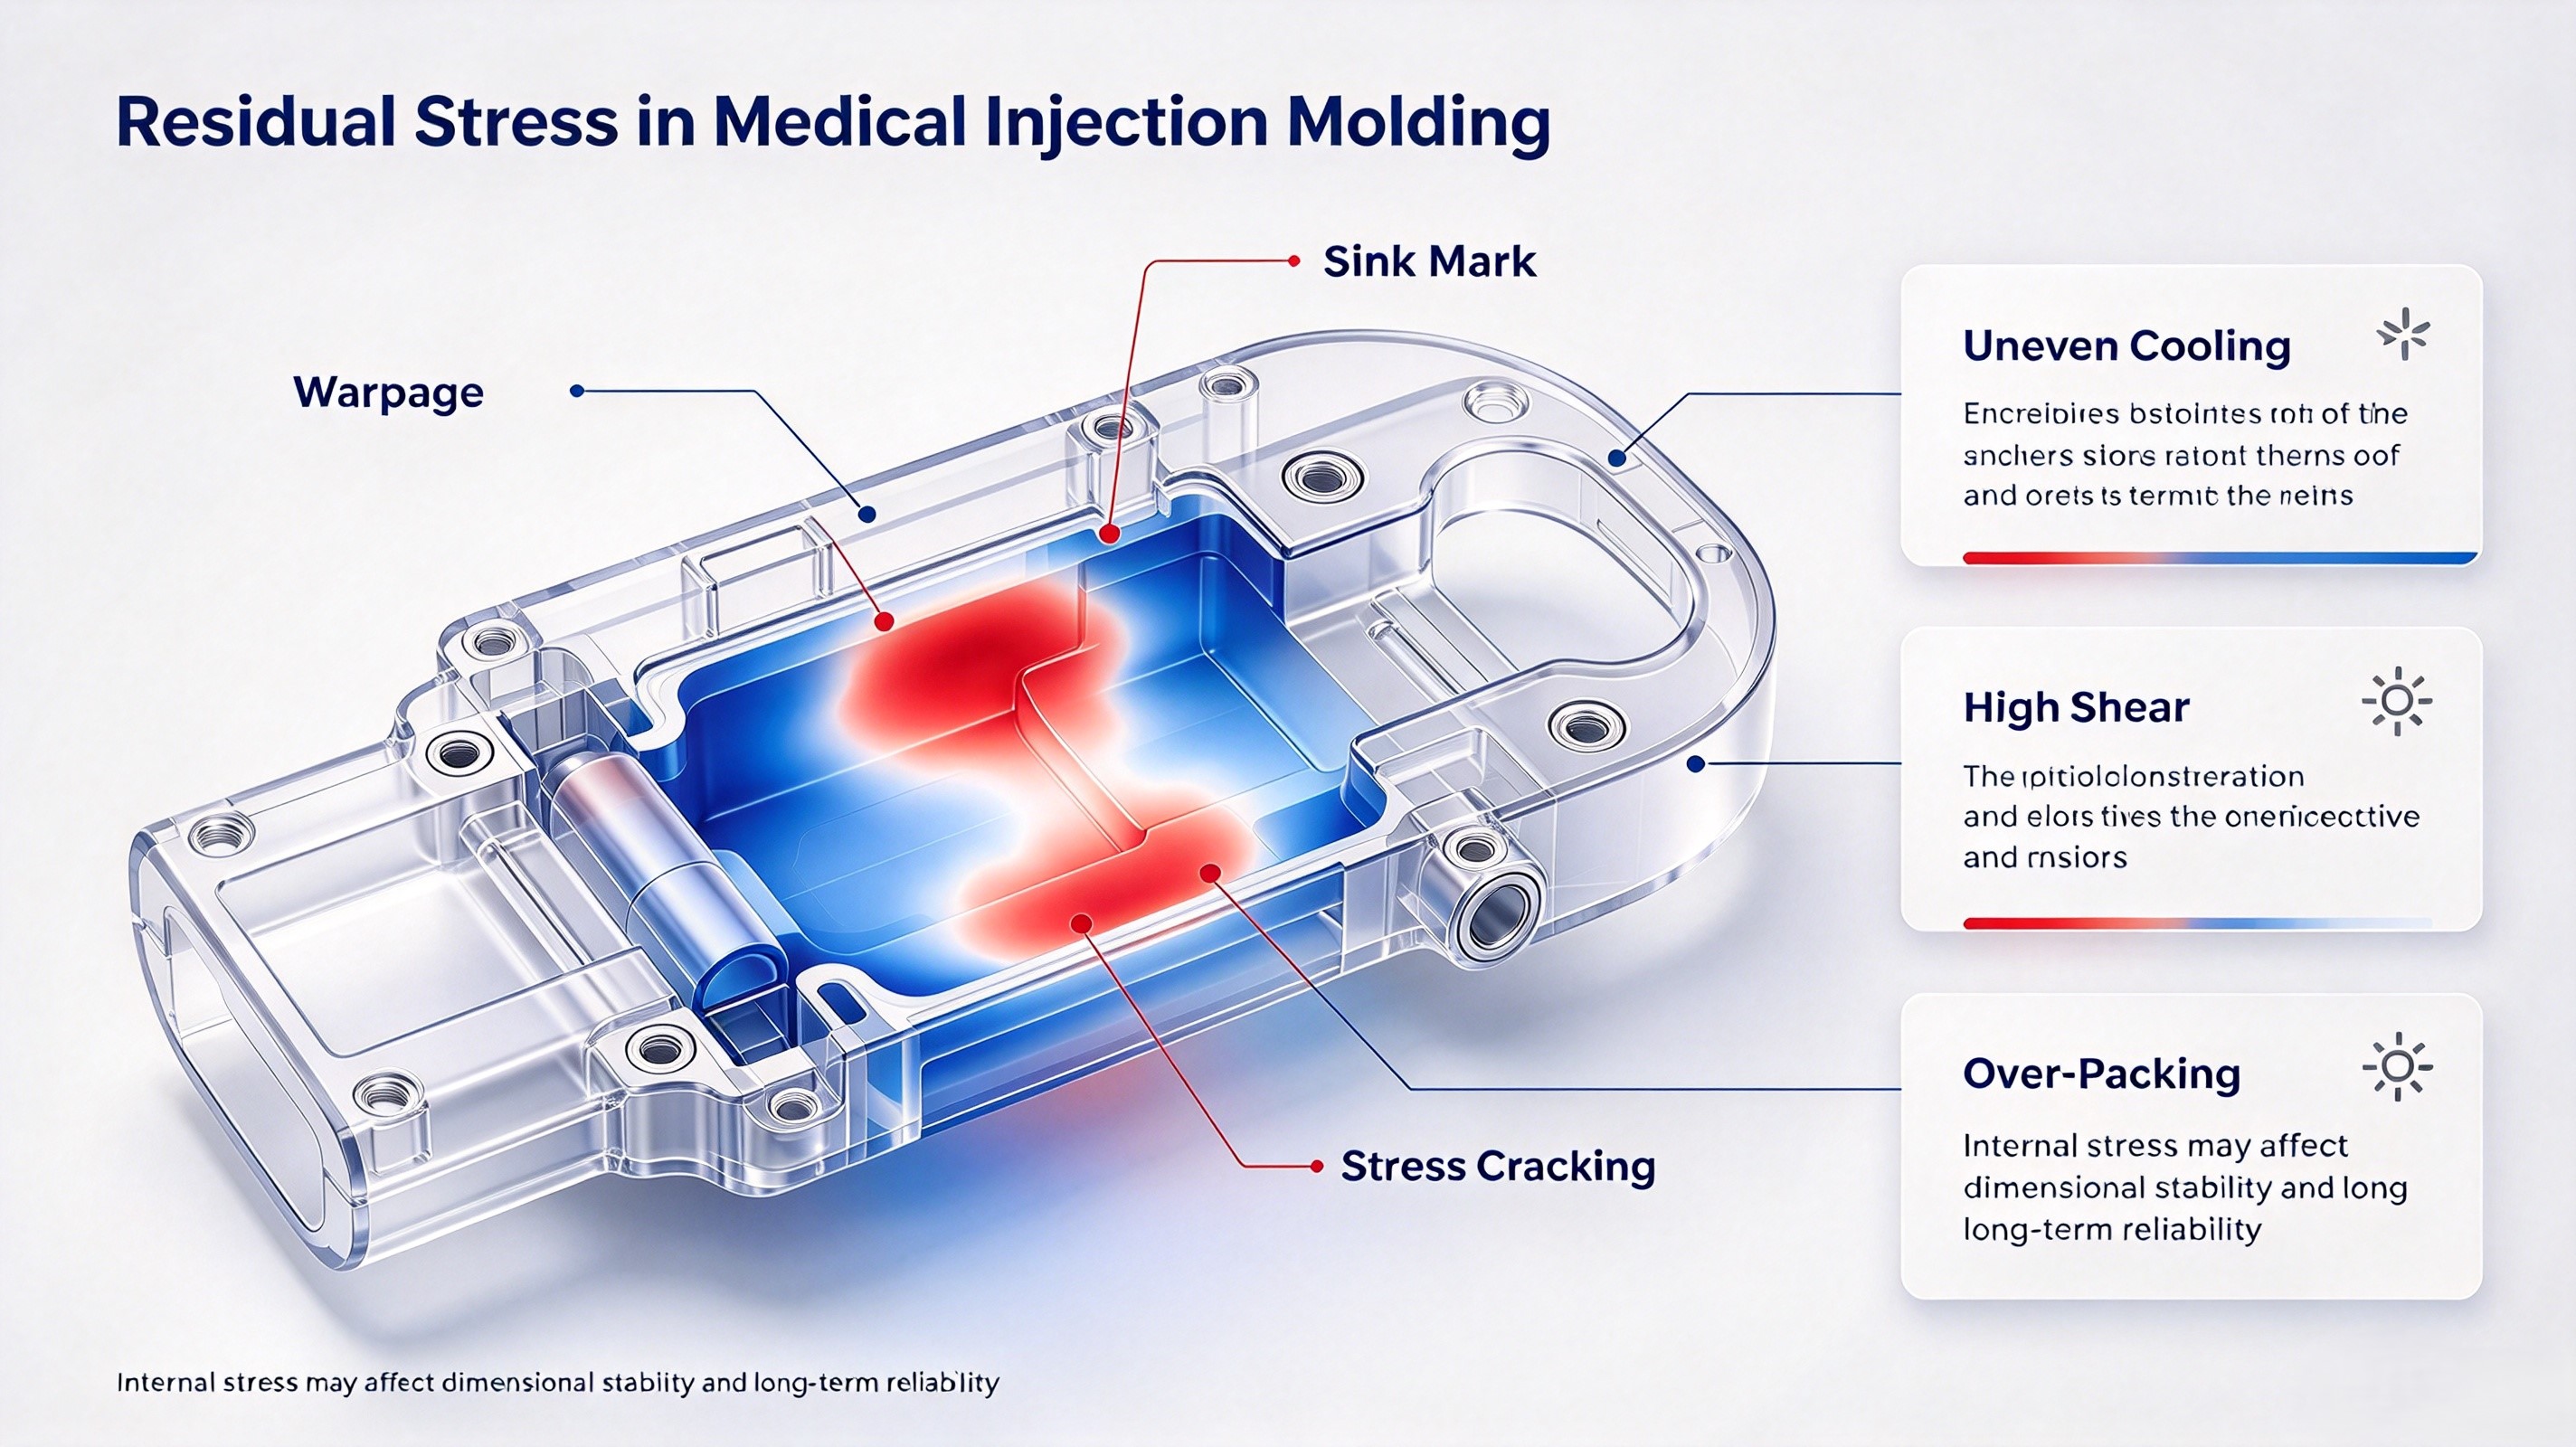
Innere Spannung entsteht meist durch ungleichmäßiges Abkühlen, zu hohe Scherspannung, schnelle Druckänderungen oder eine unzureichende Steuerung des Materialflusses. In den meisten Fällen wird sie nicht durch einen einzelnen Parameter verursacht, sondern durch die Kombination folgender Faktoren:
Bei medizinischen Mehrhohlwerkzeugen kann die Restspannung zudem von Hohlraum zu Hohlraum variieren. Daher muss die Prozessoptimierung auf tatsächlichen Hohlraum-Daten beruhen – nicht nur auf Maschineneinstellungen.
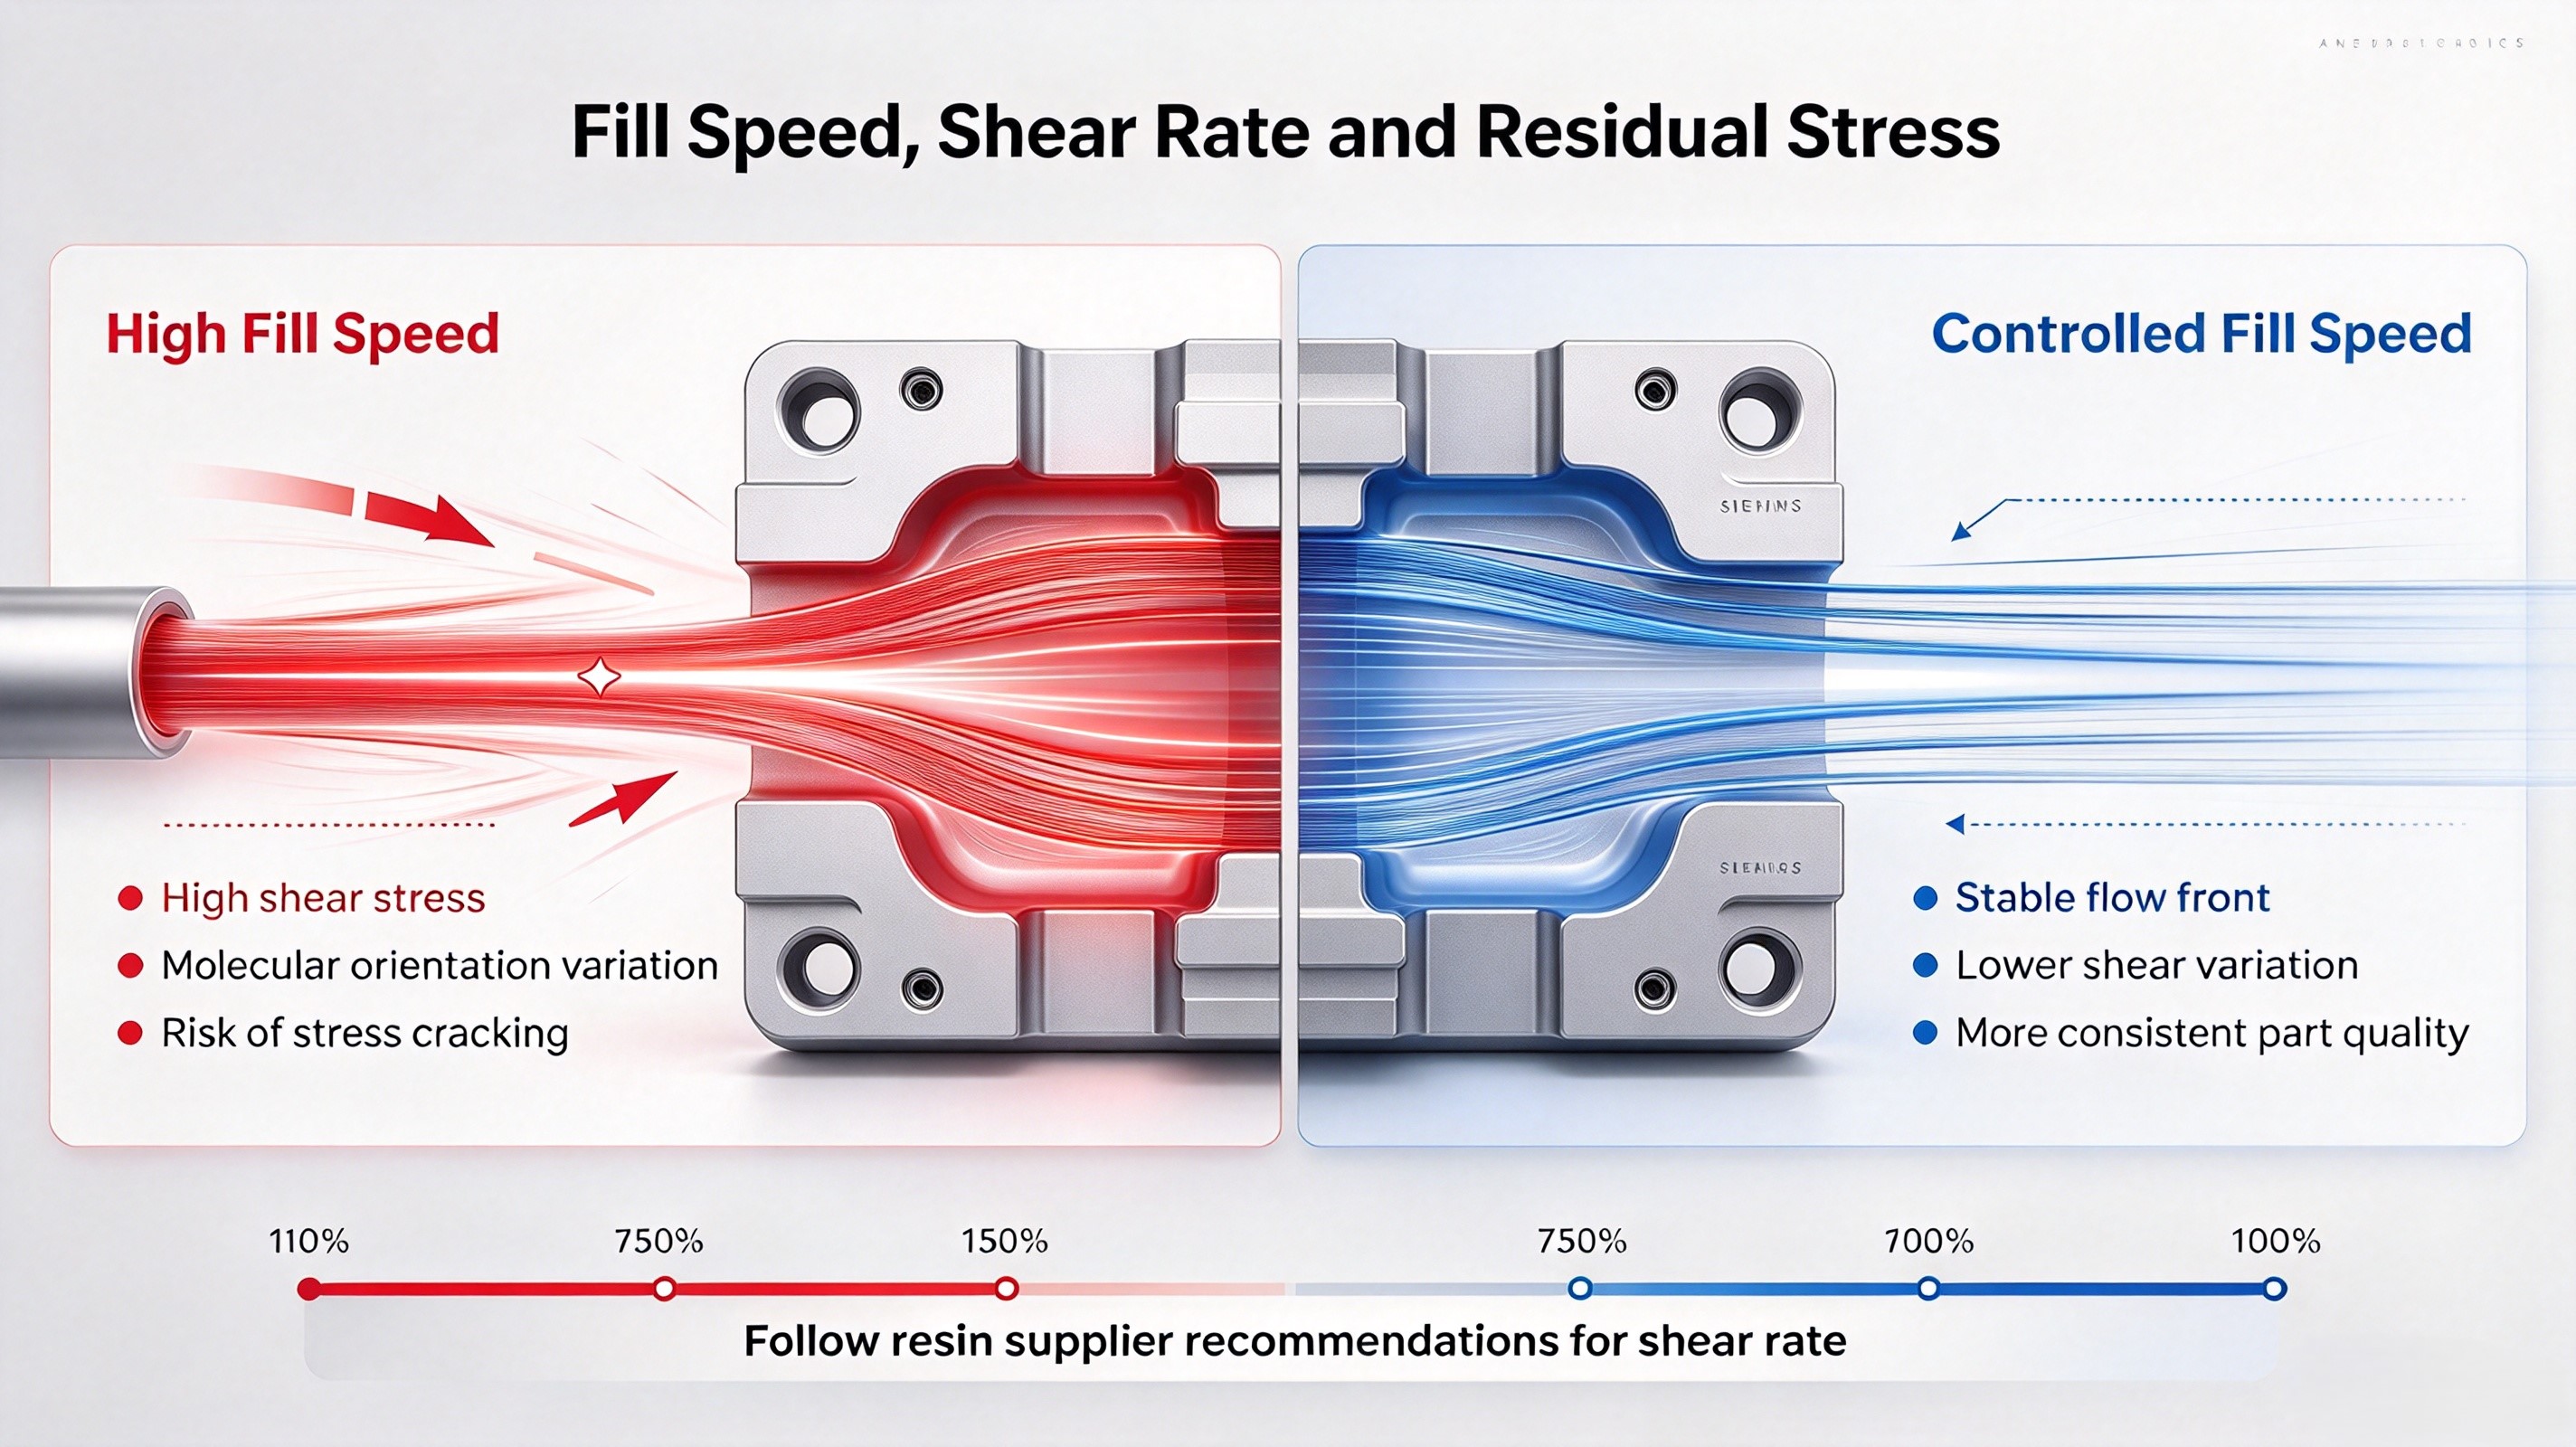
Hohe Scherbelastung ist eine wesentliche Ursache für Restspannung, insbesondere bei Hochleistungs-Medizin-Kunststoffen. Wenn das Material zu schnell durch enge Angüsse oder dünne Querschnitte fließt, kann sich eine ungleichmäßige molekulare Orientierung einstellen, was zu einer Spannungsakkumulation führt.
Empfohlene Maßnahmen:
Ein gesteuertes Geschwindigkeitsprofil hilft, Spannungsschwankungen von Schuss zu Schuss zu reduzieren.
Der Pack- und Halte-Druck wirkt sich unmittelbar auf die Restspannung aus. Ist der Druck zu hoch, kann dies zu Überpackung und inneren Spannungen führen. Ist er zu niedrig, kann das Bauteil ungleichmäßig schrumpfen und so Spannungen in kritischen Bereichen erzeugen.
Empfohlene Maßnahmen:
Das Ziel besteht darin, das Material sanft und gleichmäßig zu komprimieren, anstatt es mit extremem Druck in die Kavität zu zwingen.
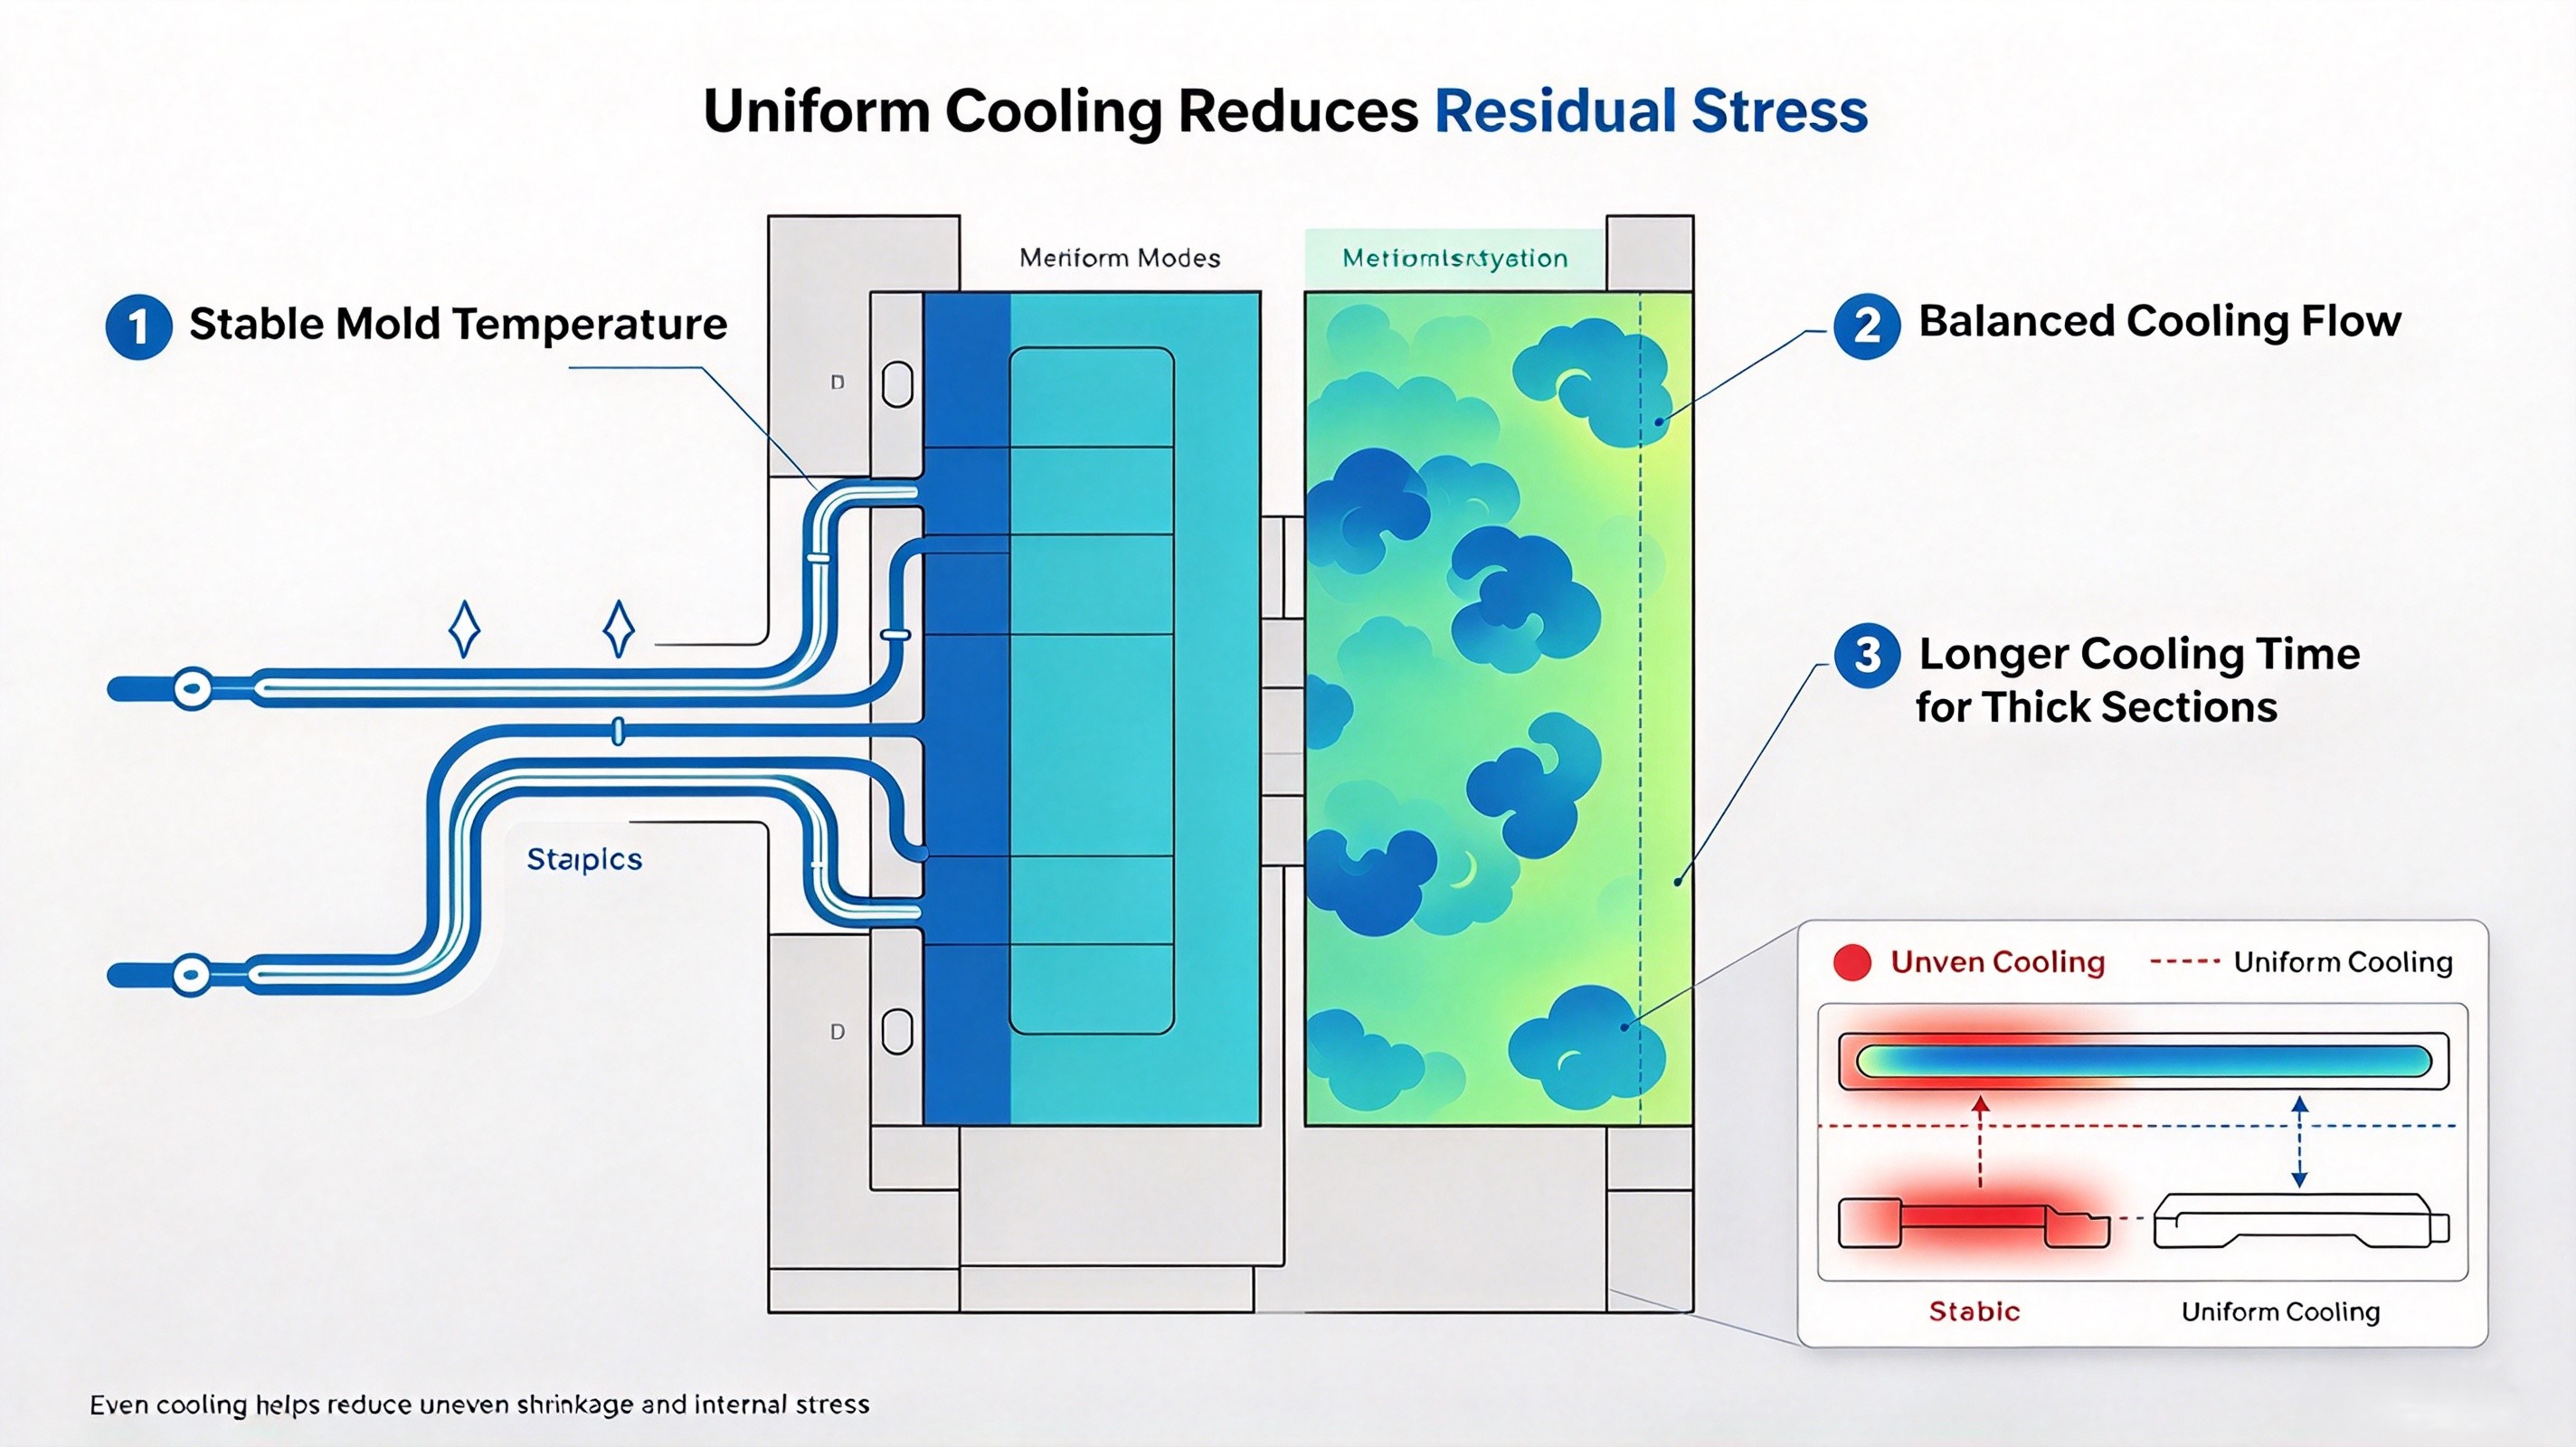
Ungleichmäßige Kühlung ist eine der am häufigsten übersehenen Ursachen für Restspannungen. Wenn eine Seite des Bauteils schneller abkühlt als die andere, zieht sich das Material ungleichmäßig zusammen und verfestigt innere Spannungen.
Empfohlene Maßnahmen:
Bei medizinischen Bauteilen mit strengen Maßtoleranzen ist die Konsistenz der Werkzeugtemperatur genauso wichtig wie der Einspritzdruck.
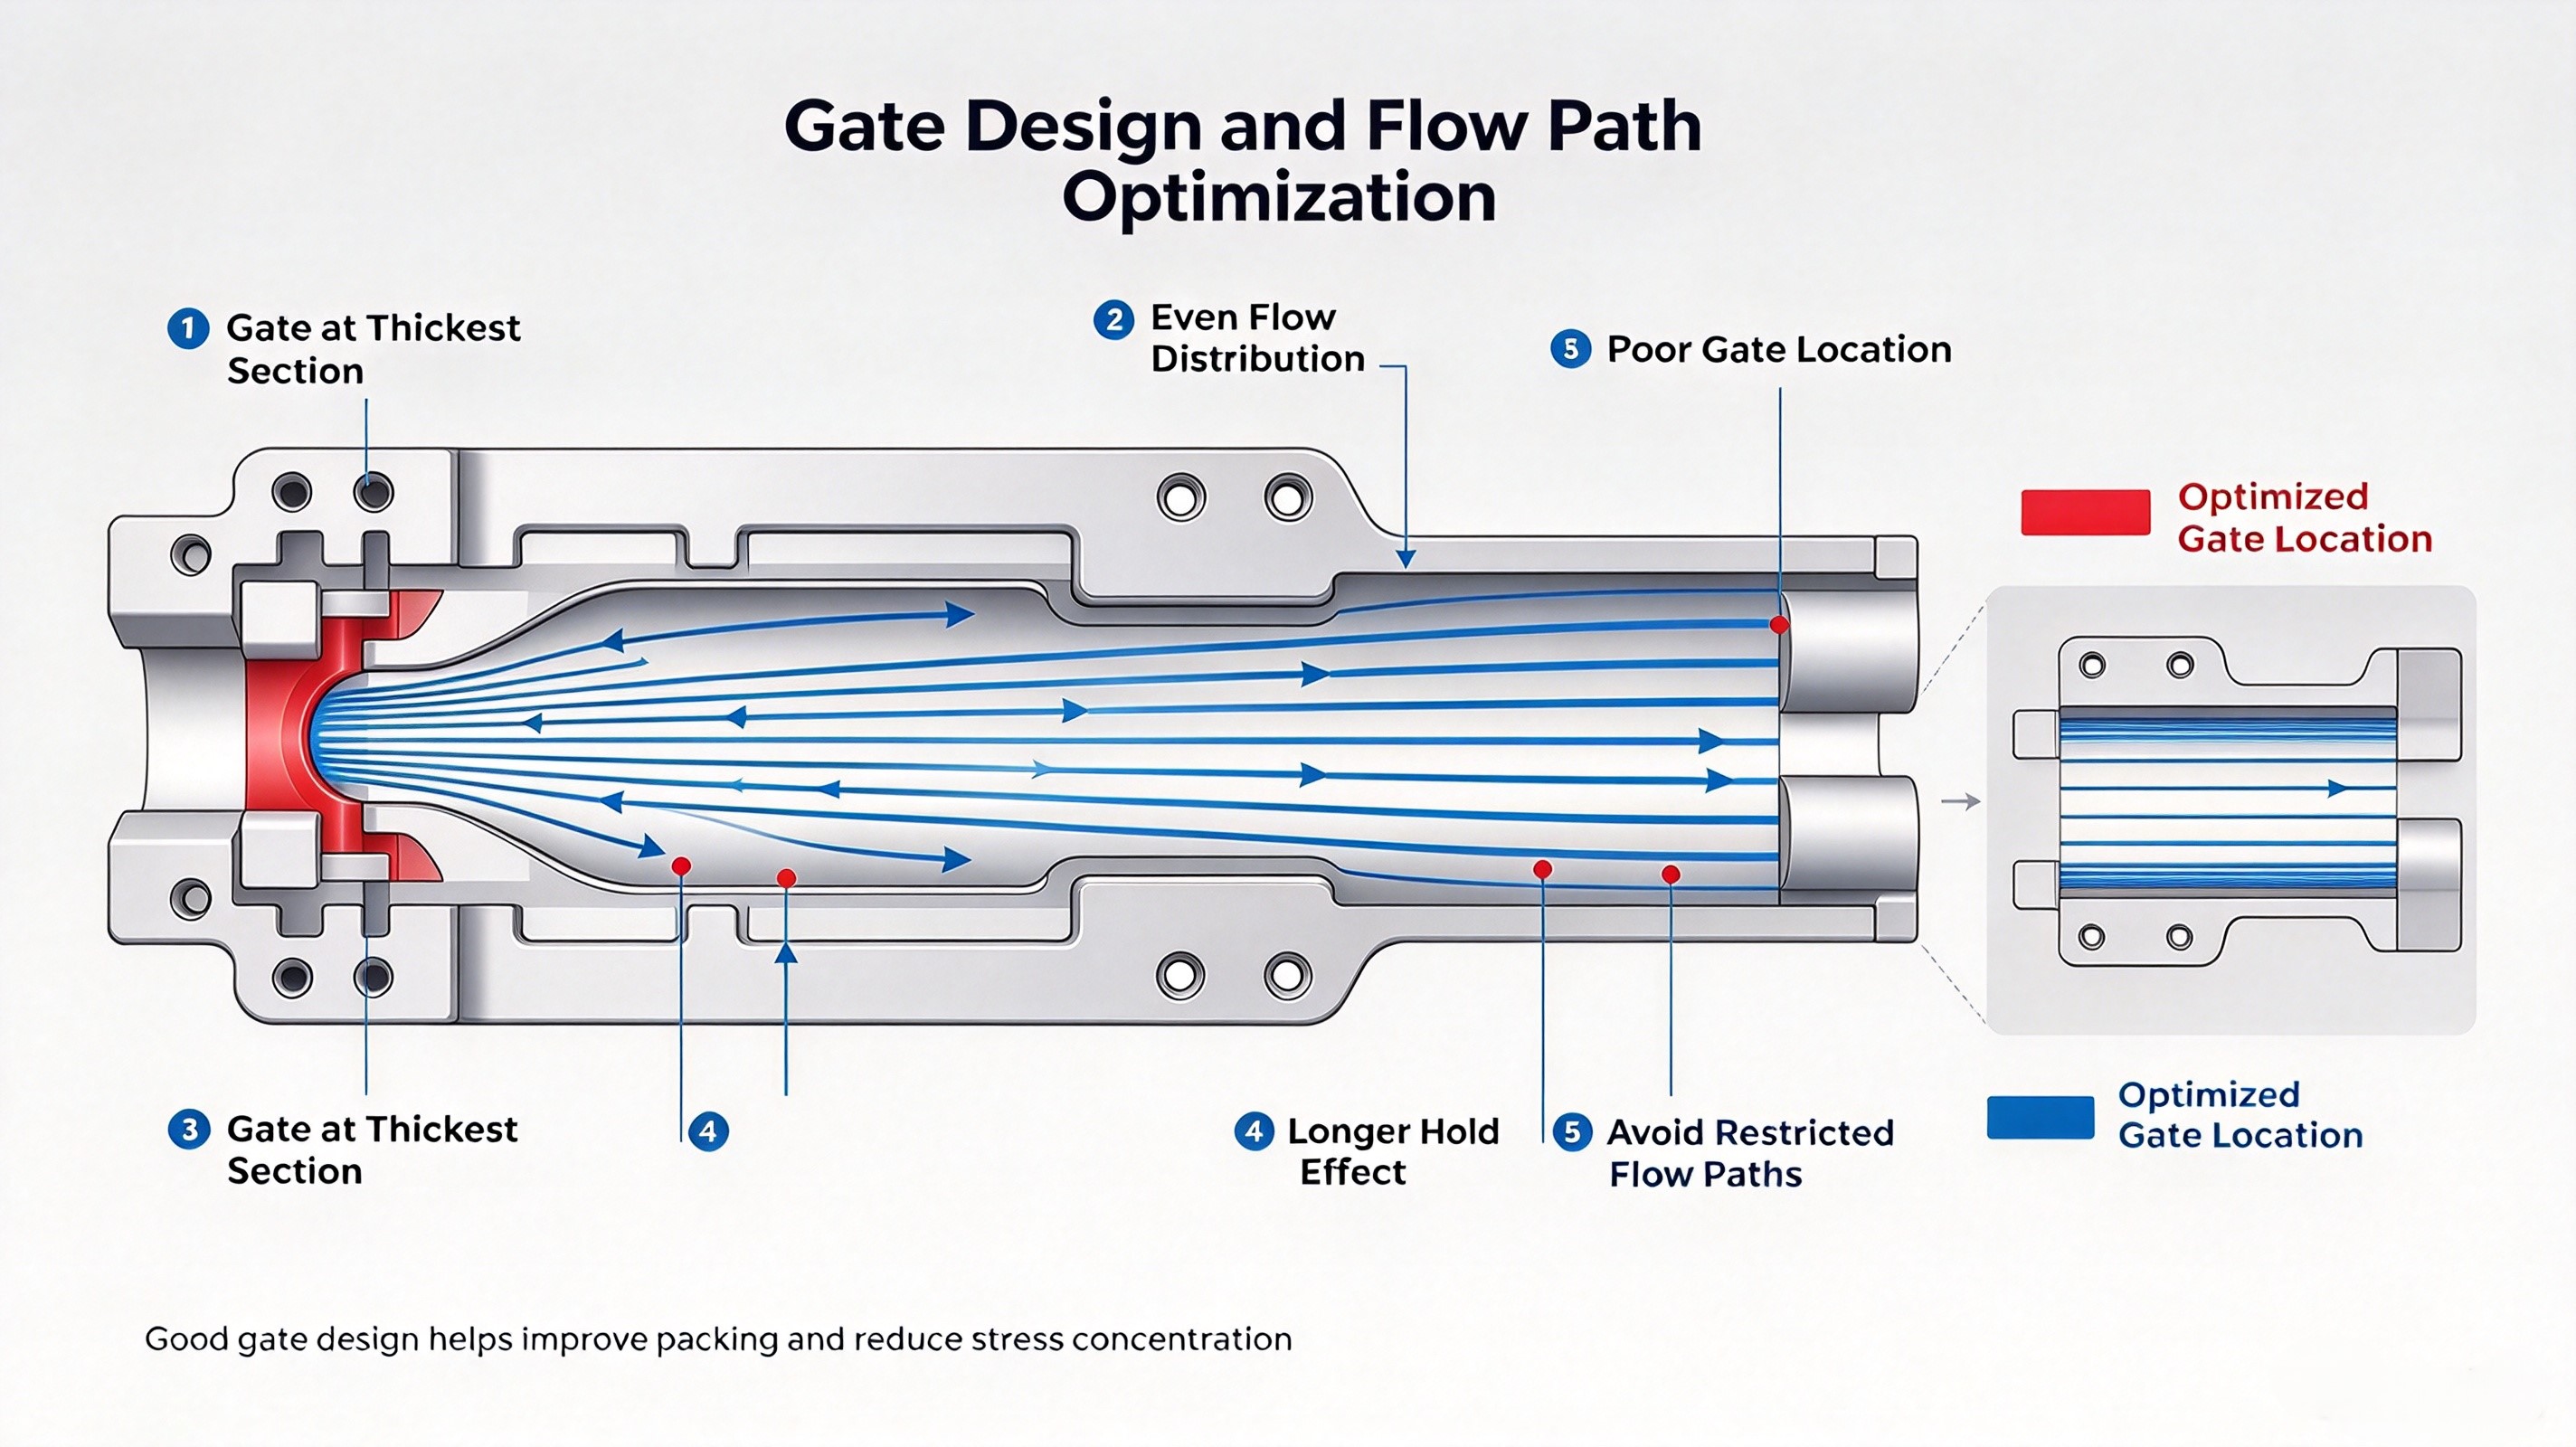
Größe des Angusses, Position des Angusses und Länge des Fließwegs beeinflussen, wie sich Spannungen im Bauteil entwickeln. Ein kleiner Anguss oder ein eingeschränkter Fließweg können hohe Scherspannungen erzeugen, während eine ungeeignete Angussposition zu einer Druckkonzentration in schwachen Bereichen führen kann.
Empfohlene Maßnahmen:
Eine gute Angussgestaltung verringert Spannungen, indem sie ein gleichmäßigeres Füllen und Nachpressen des Werkstoffs unterstützt.
Wissenschaftliches Spritzgießen ist ein praktikabler Ansatz zur Reduzierung von Restspannungen, da es sich auf die tatsächlichen Vorgänge im Hohlraum konzentriert – nicht auf die Erfahrung des Maschinenbedieners.
Durch den Einsatz von Hohlraumsensoren und systematische Prozessprüfungen können medizinische Spritzgießer:
Dieser datengesteuerte Ansatz hilft dabei, Spannungen zu verhindern, bevor sie sich als sichtbarer Fehler bemerkbar machen.
Häufige Fehler im Zusammenhang mit Restspannungen
| Fehler | Mögliche Ursache | Korrektur |
|---|---|---|
| Verformung | Ungleichmäßiges Abkühlen, unausgeglichene Schrumpfung | Die Werkzeugtemperatur und die Kühlzeit stabilisieren |
| Sinkmarken | Unzureichender Pack-/Halte-Druck | Haltezeit erhöhen oder Übergabeposition optimieren |
| Spannungsrissbildung | Hohe Scherspannung, Überpackung, chemische Einwirkung | Einspritzgeschwindigkeit und Spitzen-Druck reduzieren |
| Delamination | Schlechte Materialströmung, übermäßige Scherspannung, Kontamination | Strömungspfad verbessern und Materialtrockenheit prüfen |
| Maßabweichung | Prozessdrift, inkonsistente Füll-zu-Pack-Phase | Prozessfenster validieren und Kavitätsdaten überwachen |
Medizinische Harze verhalten sich unter Belastung anders. Zum Beispiel:
Überprüfen Sie stets die technischen Daten des Materiallieferanten, bevor Sie den Prozess einrichten. Harztyp, Molekulargewicht, Zusatzstoffe und Feuchtigkeitsgehalt beeinflussen alle die Restspannung.
Die Reduzierung von Restspannungen bei der medizinischen Spritzgussverarbeitung erfordert mehr als eine einmalige Anpassung. Es ist ein validierter Prozess erforderlich, der während der Produktion stabil bleibt.
Wichtige Arbeitsschritte umfassen:
Für Hersteller medizinischer Geräte ist diese Dokumentation unverzichtbar für die Einhaltung behördlicher Vorschriften und das Risikomanagement.
Restspannungen sind ein verstecktes, aber kritisches Problem beim Spritzgießen medizinischer Komponenten. Sie können die Abmessungen, die mechanische Festigkeit, das Erscheinungsbild und die Langzeitzuverlässigkeit der Teile beeinträchtigen. Die wirksamste Kontrollmethode ist ein systematischer, datengestützter Prozess, der eine gesteuerte Füllgeschwindigkeit, eine optimierte Pack- und Haltephase, eine stabile Werkzeugtemperatur, ein gutes Anspritzdesign sowie eine formale Prozessvalidierung umfasst.
Bei medizinischen Kunststoffkomponenten bedeutet die Reduzierung von Restspannungen nicht nur eine Qualitätsverbesserung – sie ist vielmehr ein wesentlicher Bestandteil der Herstellung sicherer, zuverlässiger und regulatorisch zugelassener Teile.
 Aktuelle Nachrichten
 EN