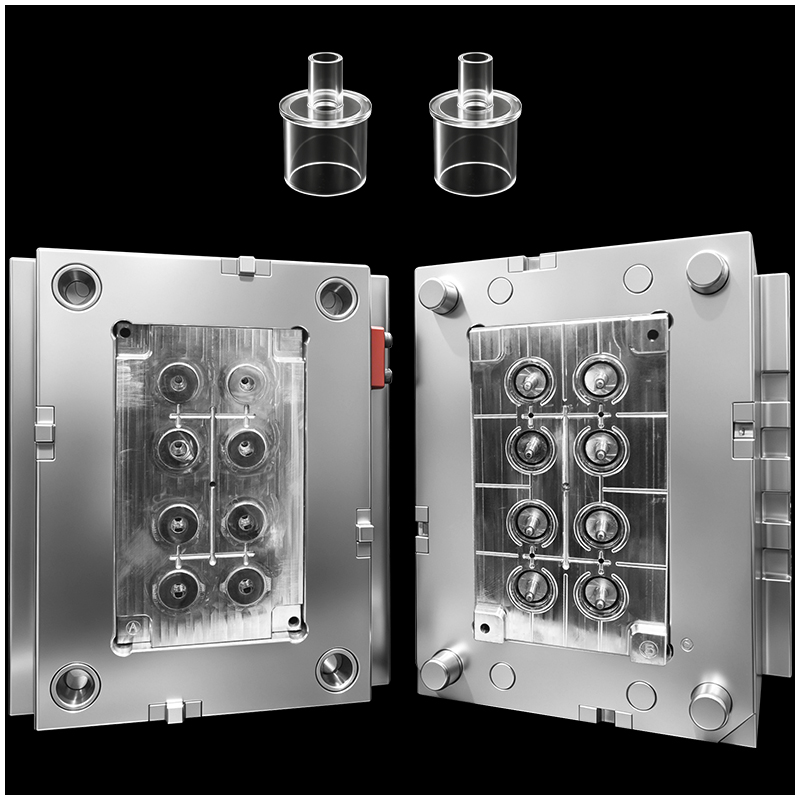
Restspänning är ett av de vanligaste dolda kvalitetsproblemen vid medicinsk injektering. Även om en del ser dimensionellt korrekt ut kan inre spänning orsaka deformation, insjunkningar, spänningsbrott, avskiljning eller minskad långtidspålitlighet – problem som är särskilt riskabla för medicintekniska apparater.
Medicinska plastkomponenter, såsom vätskeanslutningar, diagnostiska delar, kirurgiska handtag och läkemedelsleveranskopplingar, tillverkas ofta av högpresterande polymerer som PC, COC, PEEK och ABS. Dessa material är känslomässiga för temperatur-, tryck- och kylningsvariationer. Om formningsprocessen inte kontrolleras korrekt kan restspänningar leda till komponentfel under montering, sterilisering eller användning.
Att minska restspänningar handlar inte bara om att förbättra utseendet. Det handlar om att säkerställa att medicinska komponenter behåller sin dimensionsstabilitet, mekaniska pålitlighet och säkerhet under hela sin livscykel.
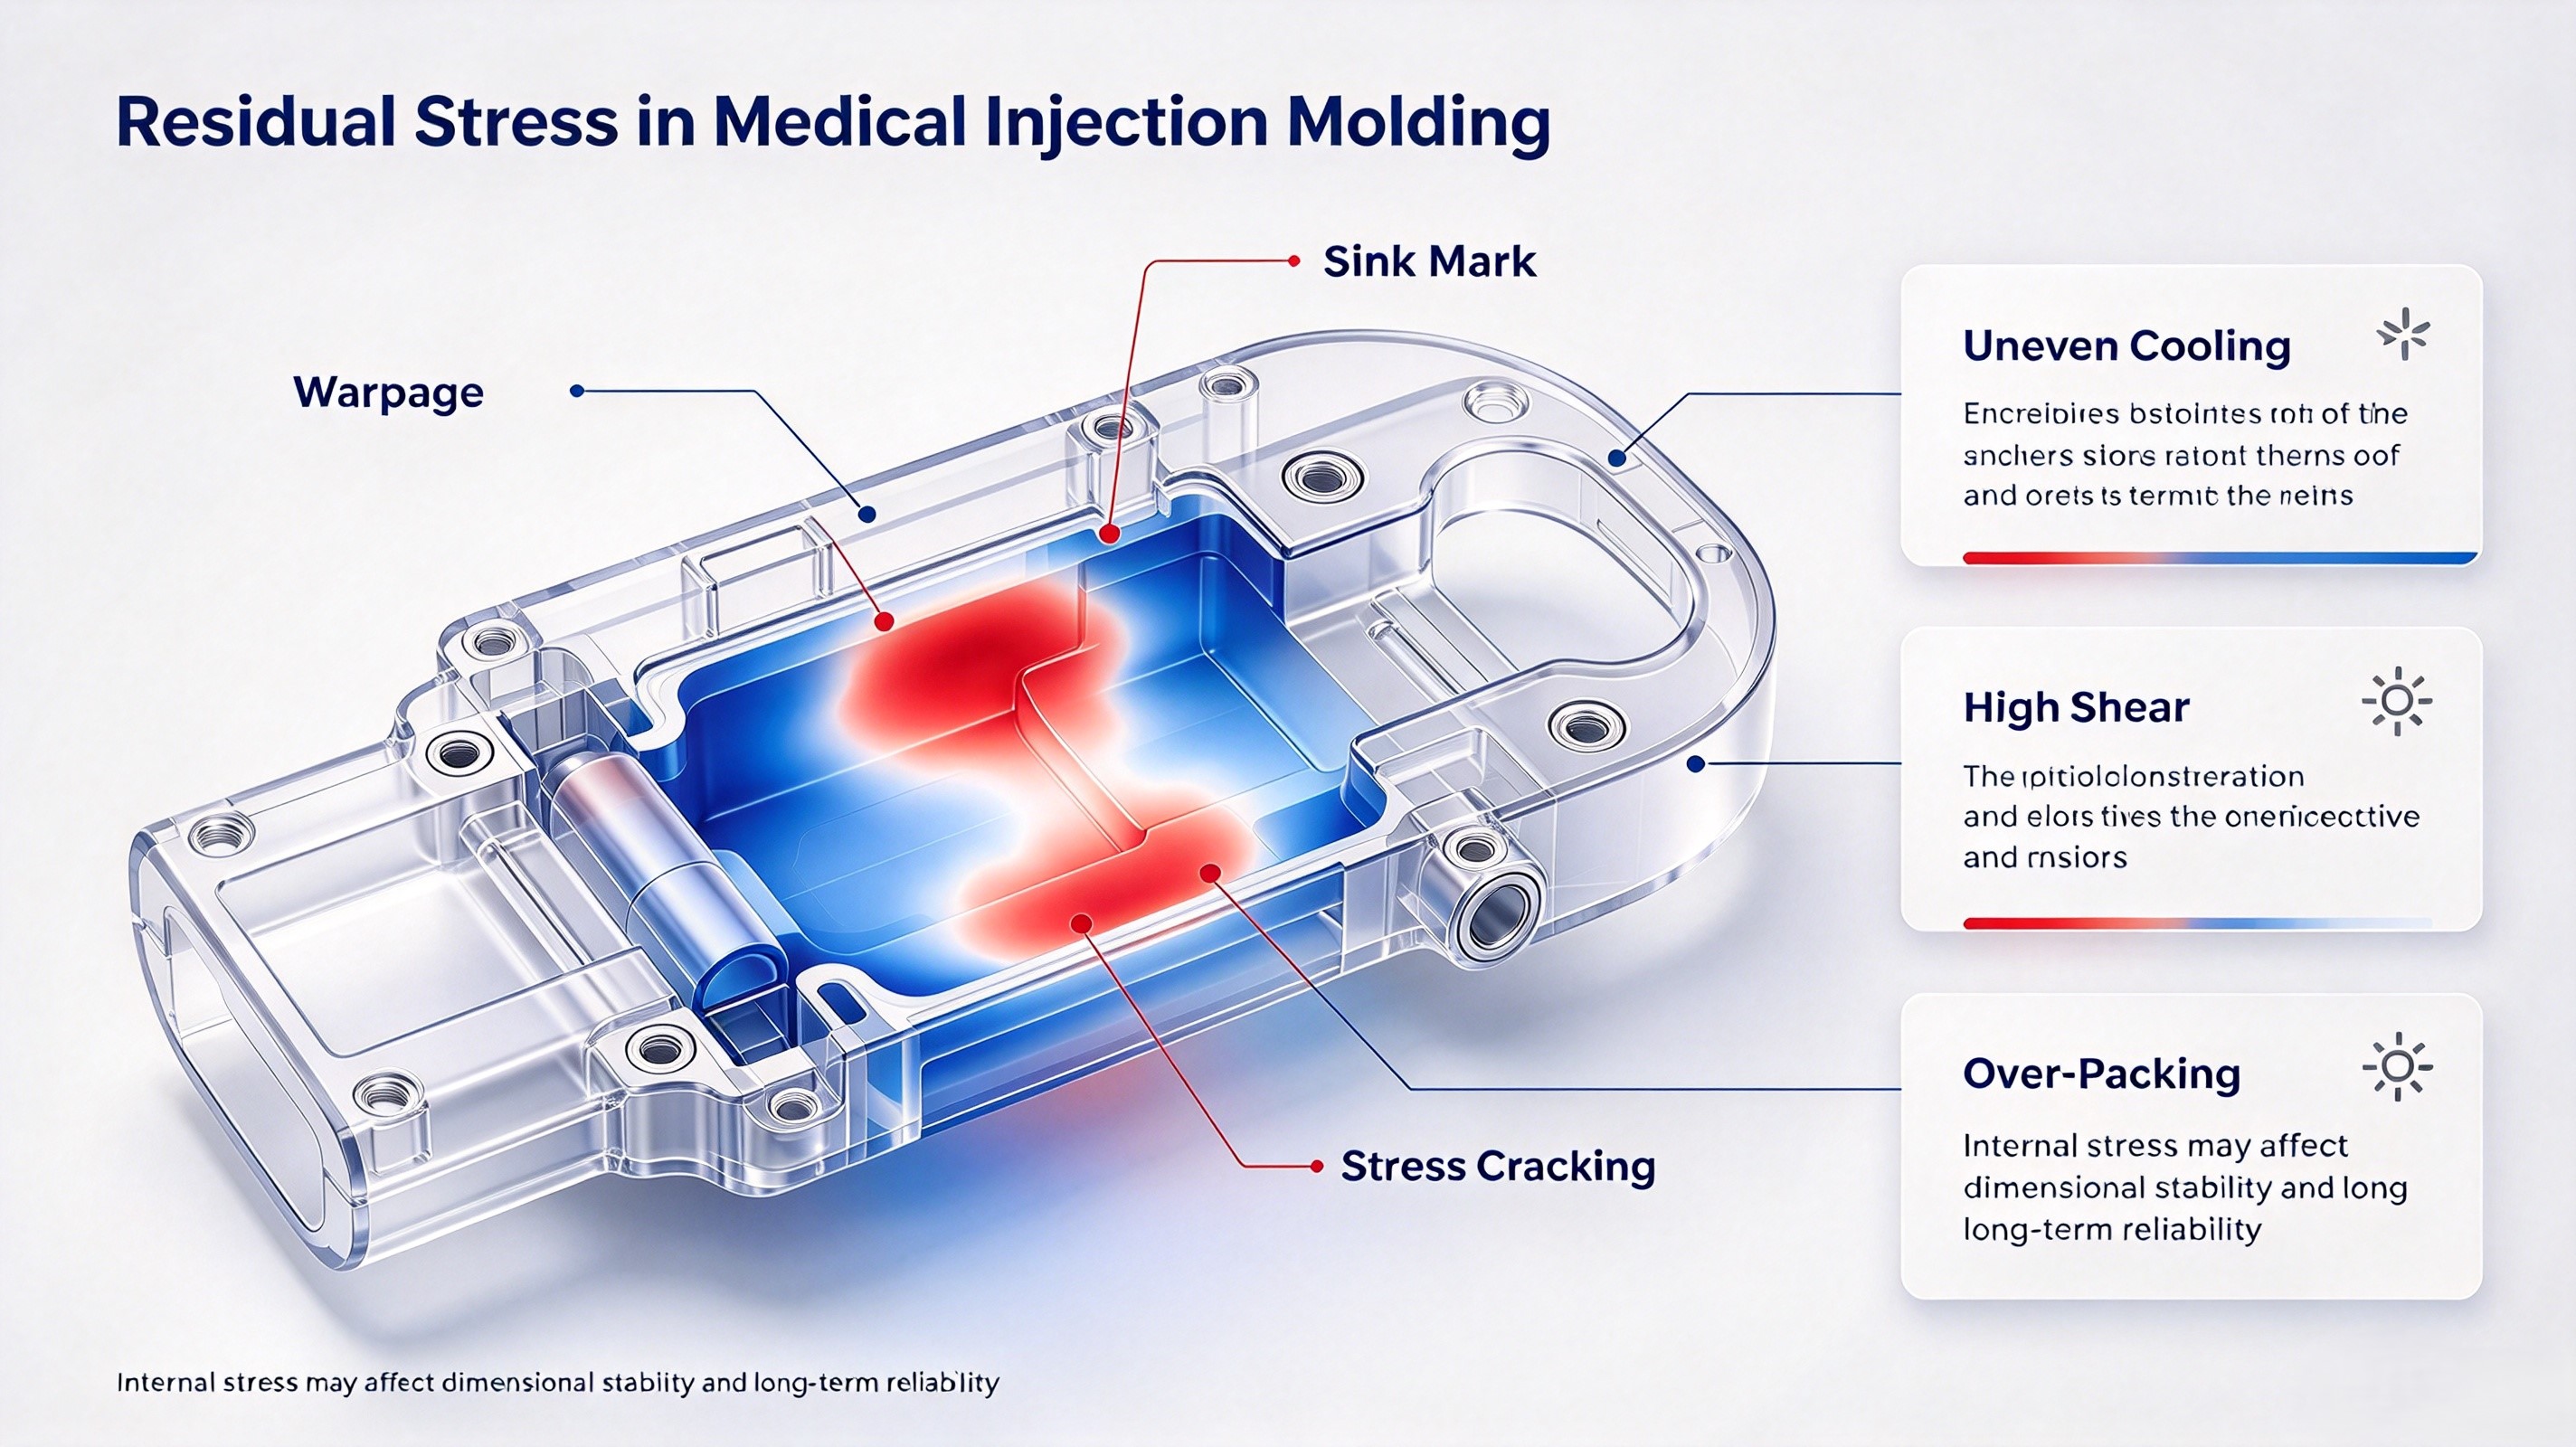
Restspänningar uppstår vanligtvis på grund av ojämn kylning, för hög skjuvspänning, snabba tryckförändringar eller bristfällig hantering av materialflödet. I de flesta fall orsakas de inte av en enskild parameter, utan av kombinationen av:
I medicinska flerkavitetsskålar kan restspänningen också variera från kavitet till kavitet. Därför måste processoptimering baseras på faktiska kavitetsdata, inte bara maskininställningar.
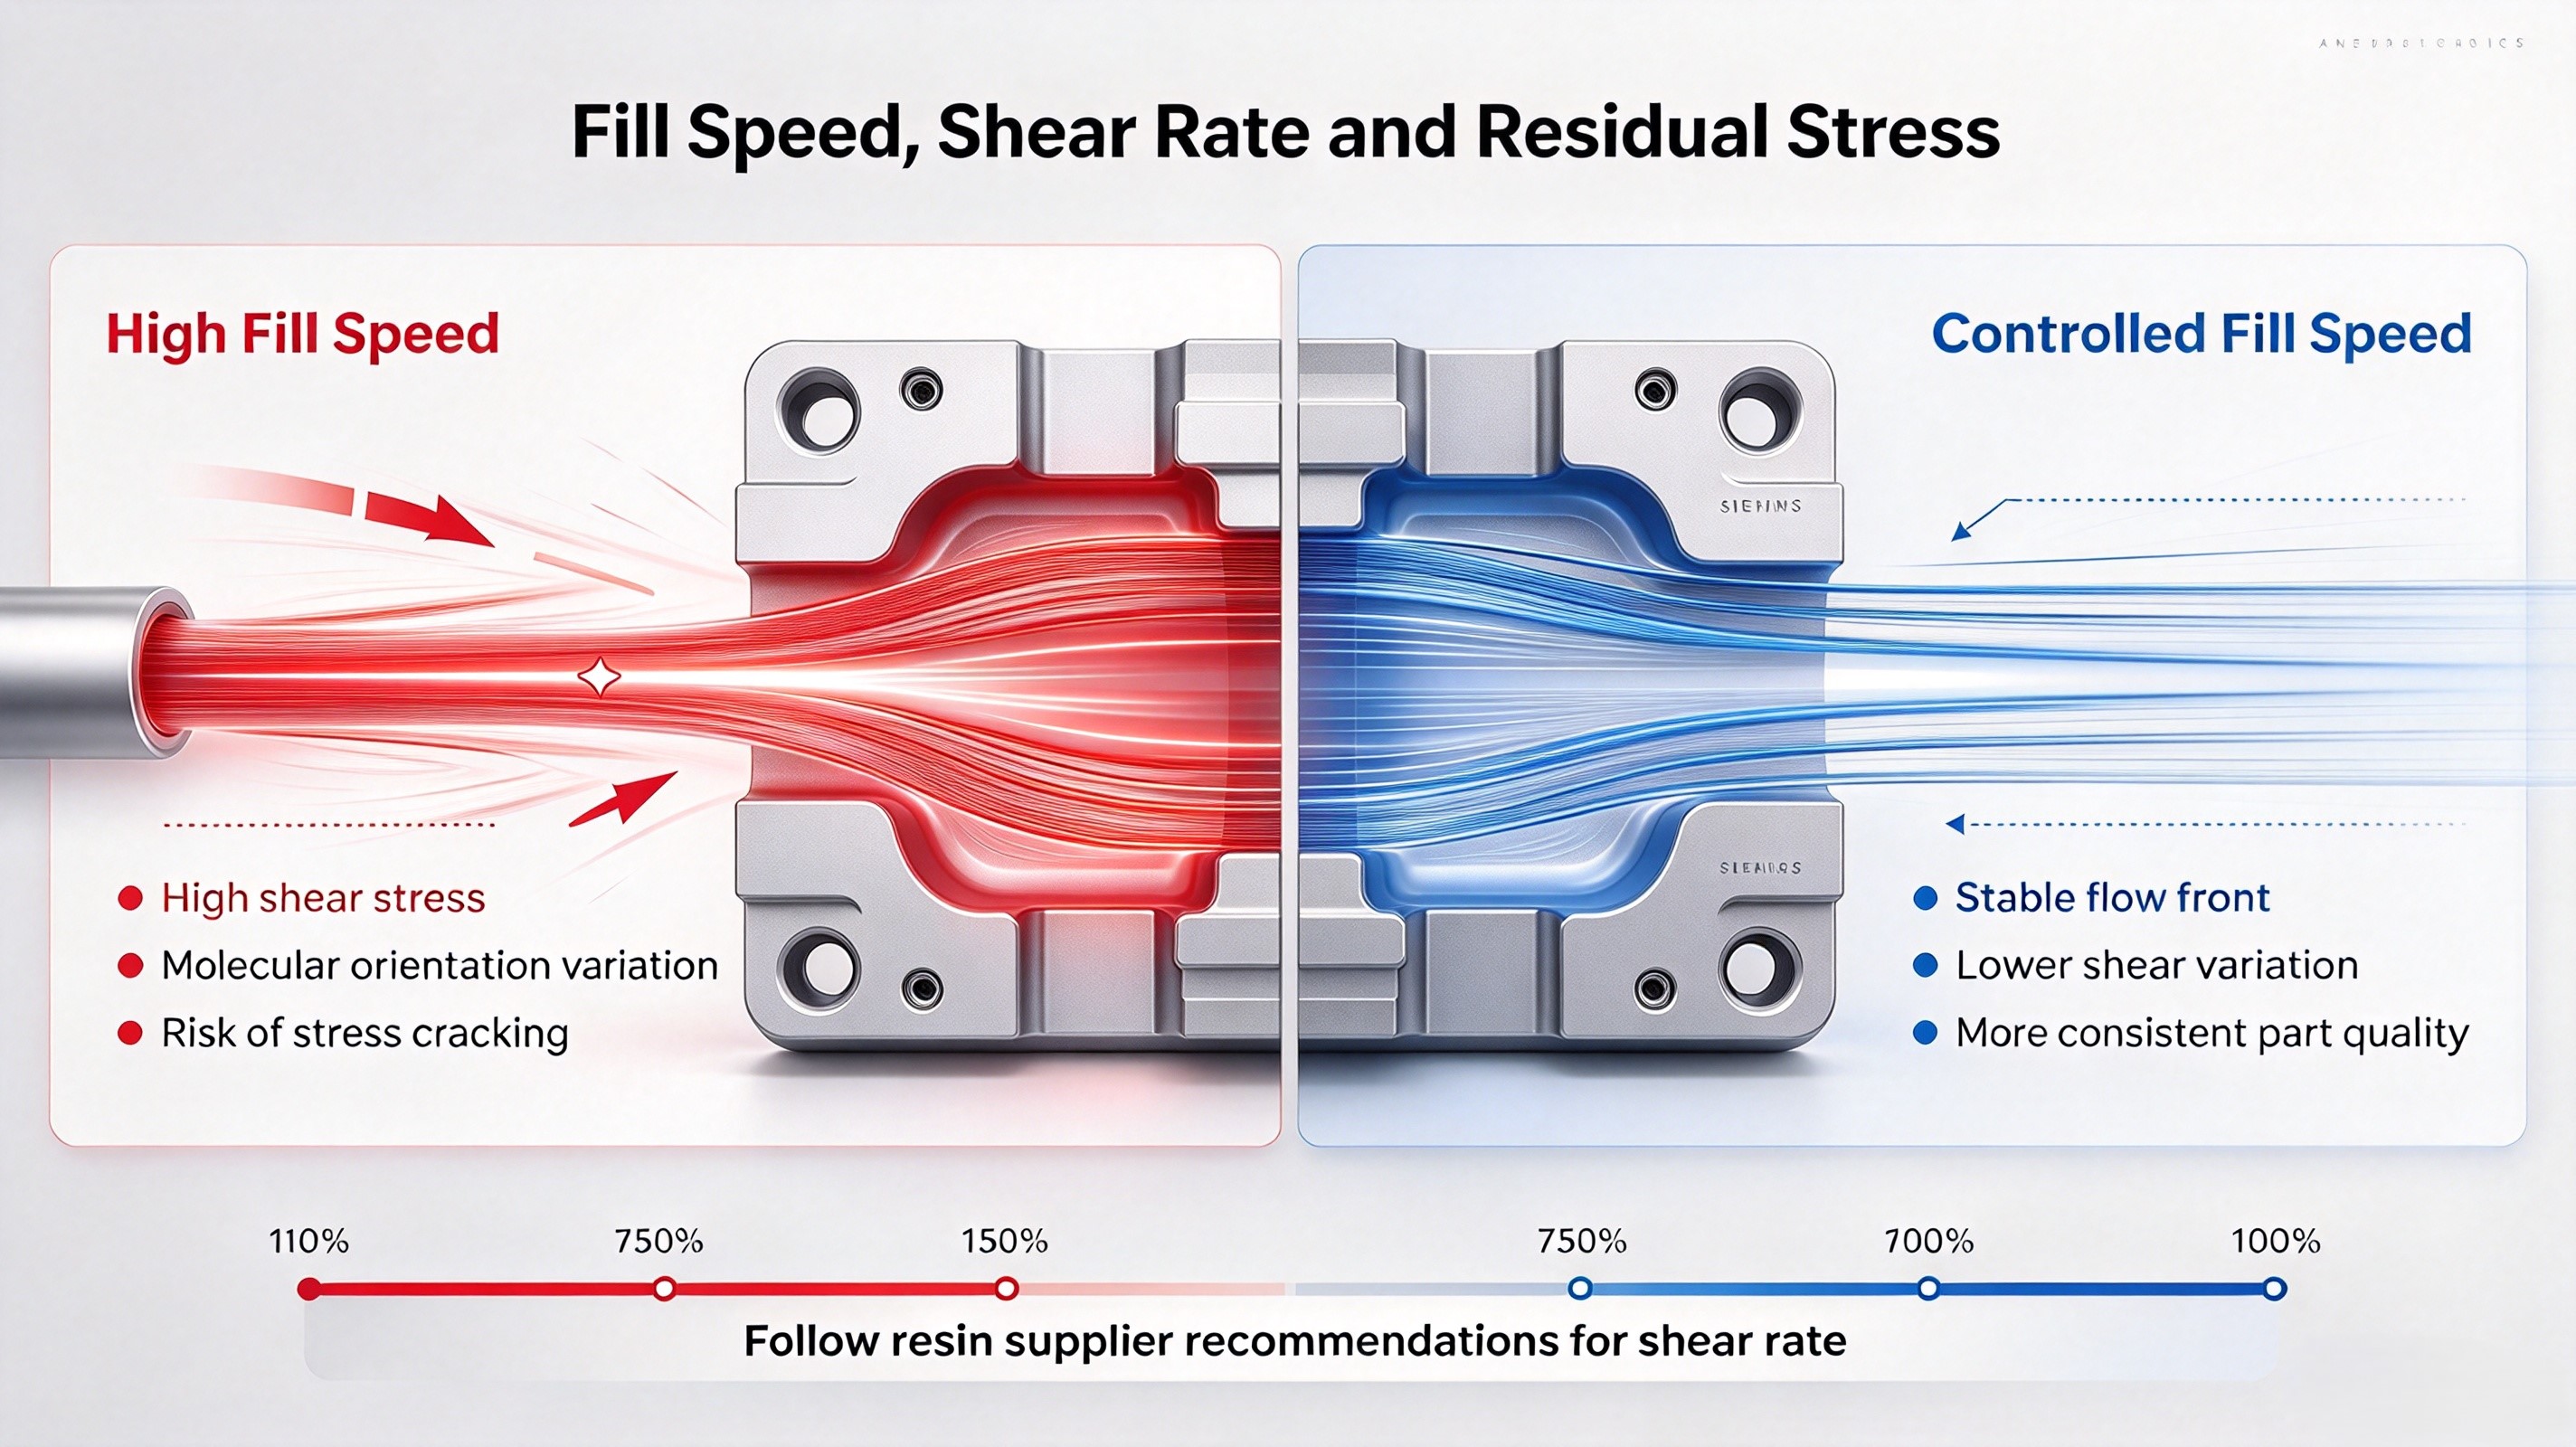
Hög skjuvhastighet är en huvudsaklig orsak till restspänning, särskilt vid högpresterande medicinska polymerer. När materialet strömmar för snabbt genom smala gjutportar eller tunna tvärsnitt kan molekylär orientering bli ojämn, vilket leder till uppkomst av spänning.
Rekommenderade åtgärder:
En kontrollerad hastighetsprofil hjälper till att minska spänningsvariationer mellan olika gjutningar.
Pack- och hålltrycket har en direkt effekt på restspänningen. Om trycket är för högt kan det orsaka överpackning och intern spänning. Om det är för lågt kan delen krympa ojämnt och skapa spänning i kritiska områden.
Rekommenderade åtgärder:
Målet är att komprimera materialet försiktigt och konsekvent, snarare än att tvinga in det i formhålan med extremt högt tryck.
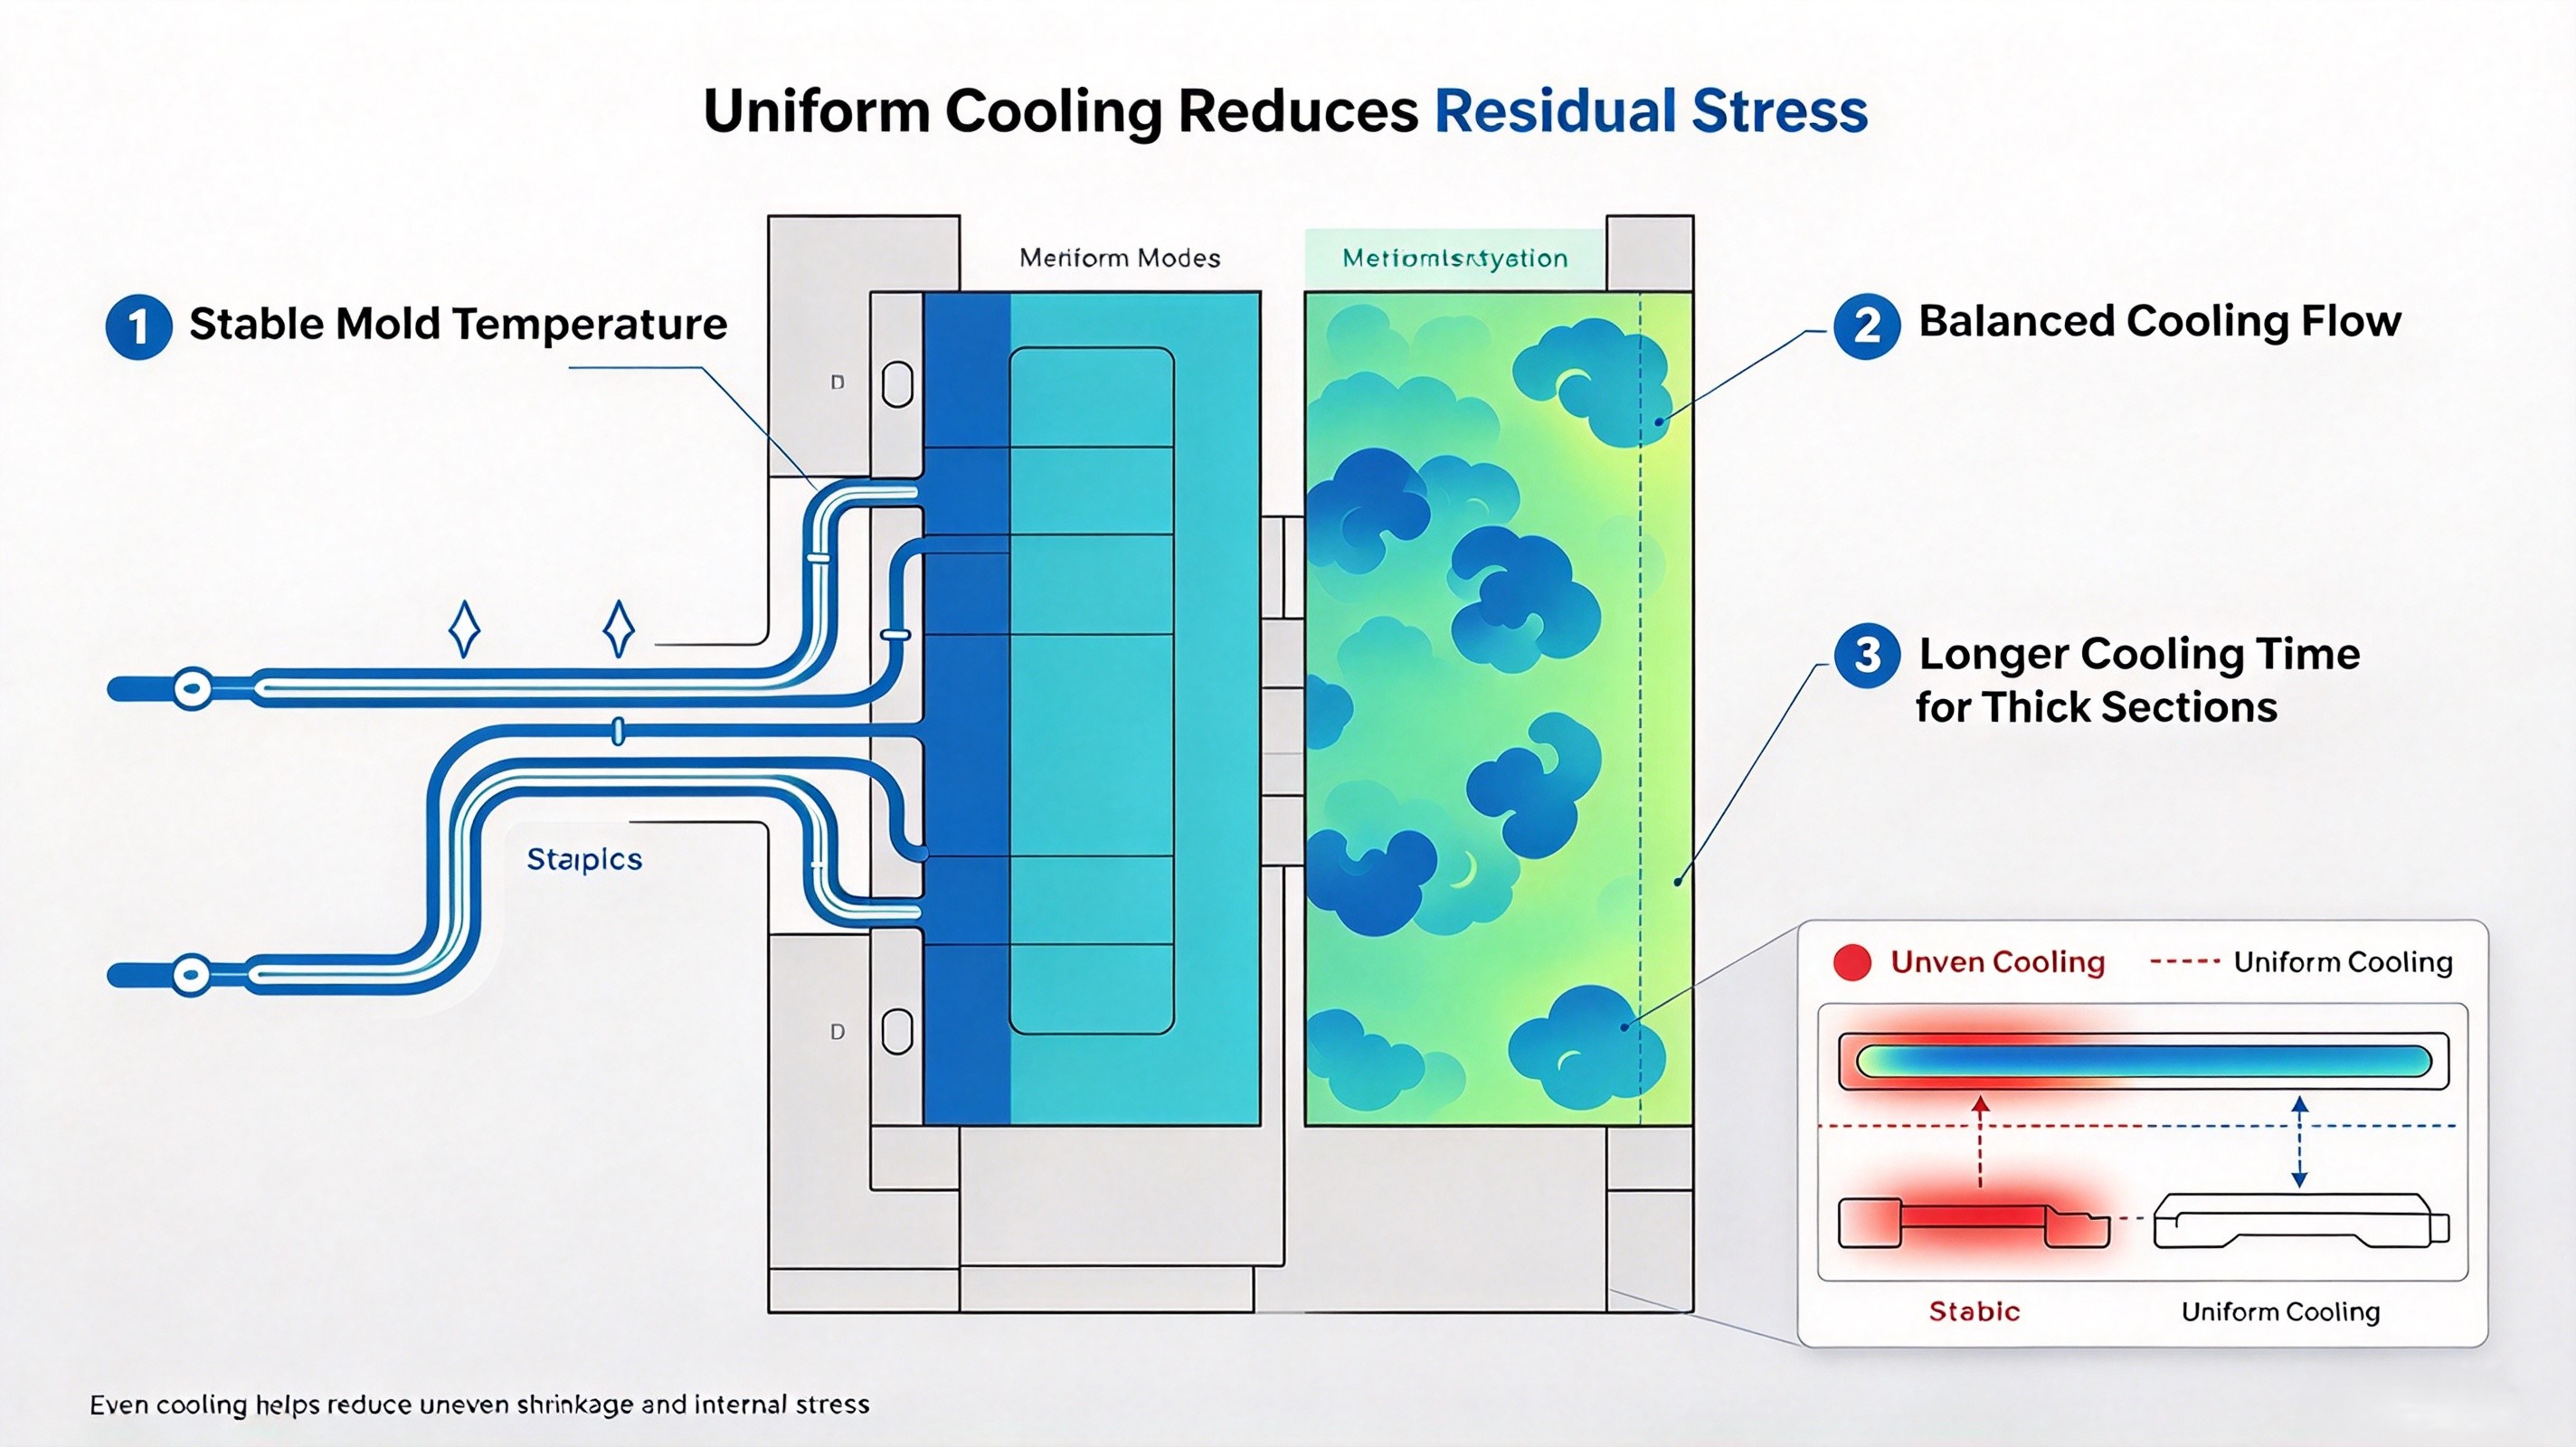
Ojämn kylning är en av de mest överlookade orsakerna till restspänning. När ena sidan av delen svalnar snabbare än den andra drar materialet ihop sig ojämnt, vilket låser in intern spänning.
Rekommenderade åtgärder:
För medicinska delar med strikta krav på mått noggrannhet är konsekvensen i formtemperaturen lika viktig som injektionstrycket.
Gjutgångens storlek, placering och flödeslängden påverkar hur spänning utvecklas inuti komponenten. En liten gjutgång eller en begränsad flödesväg kan skapa hög skjuvspänning, medan en olämplig gjutgångsplacering kan orsaka att trycket koncentreras i svaga områden.
Rekommenderade åtgärder:
En bra gjutgångsdesign minskar spänningen genom att hjälpa materialet att fylla och packa jämnare.
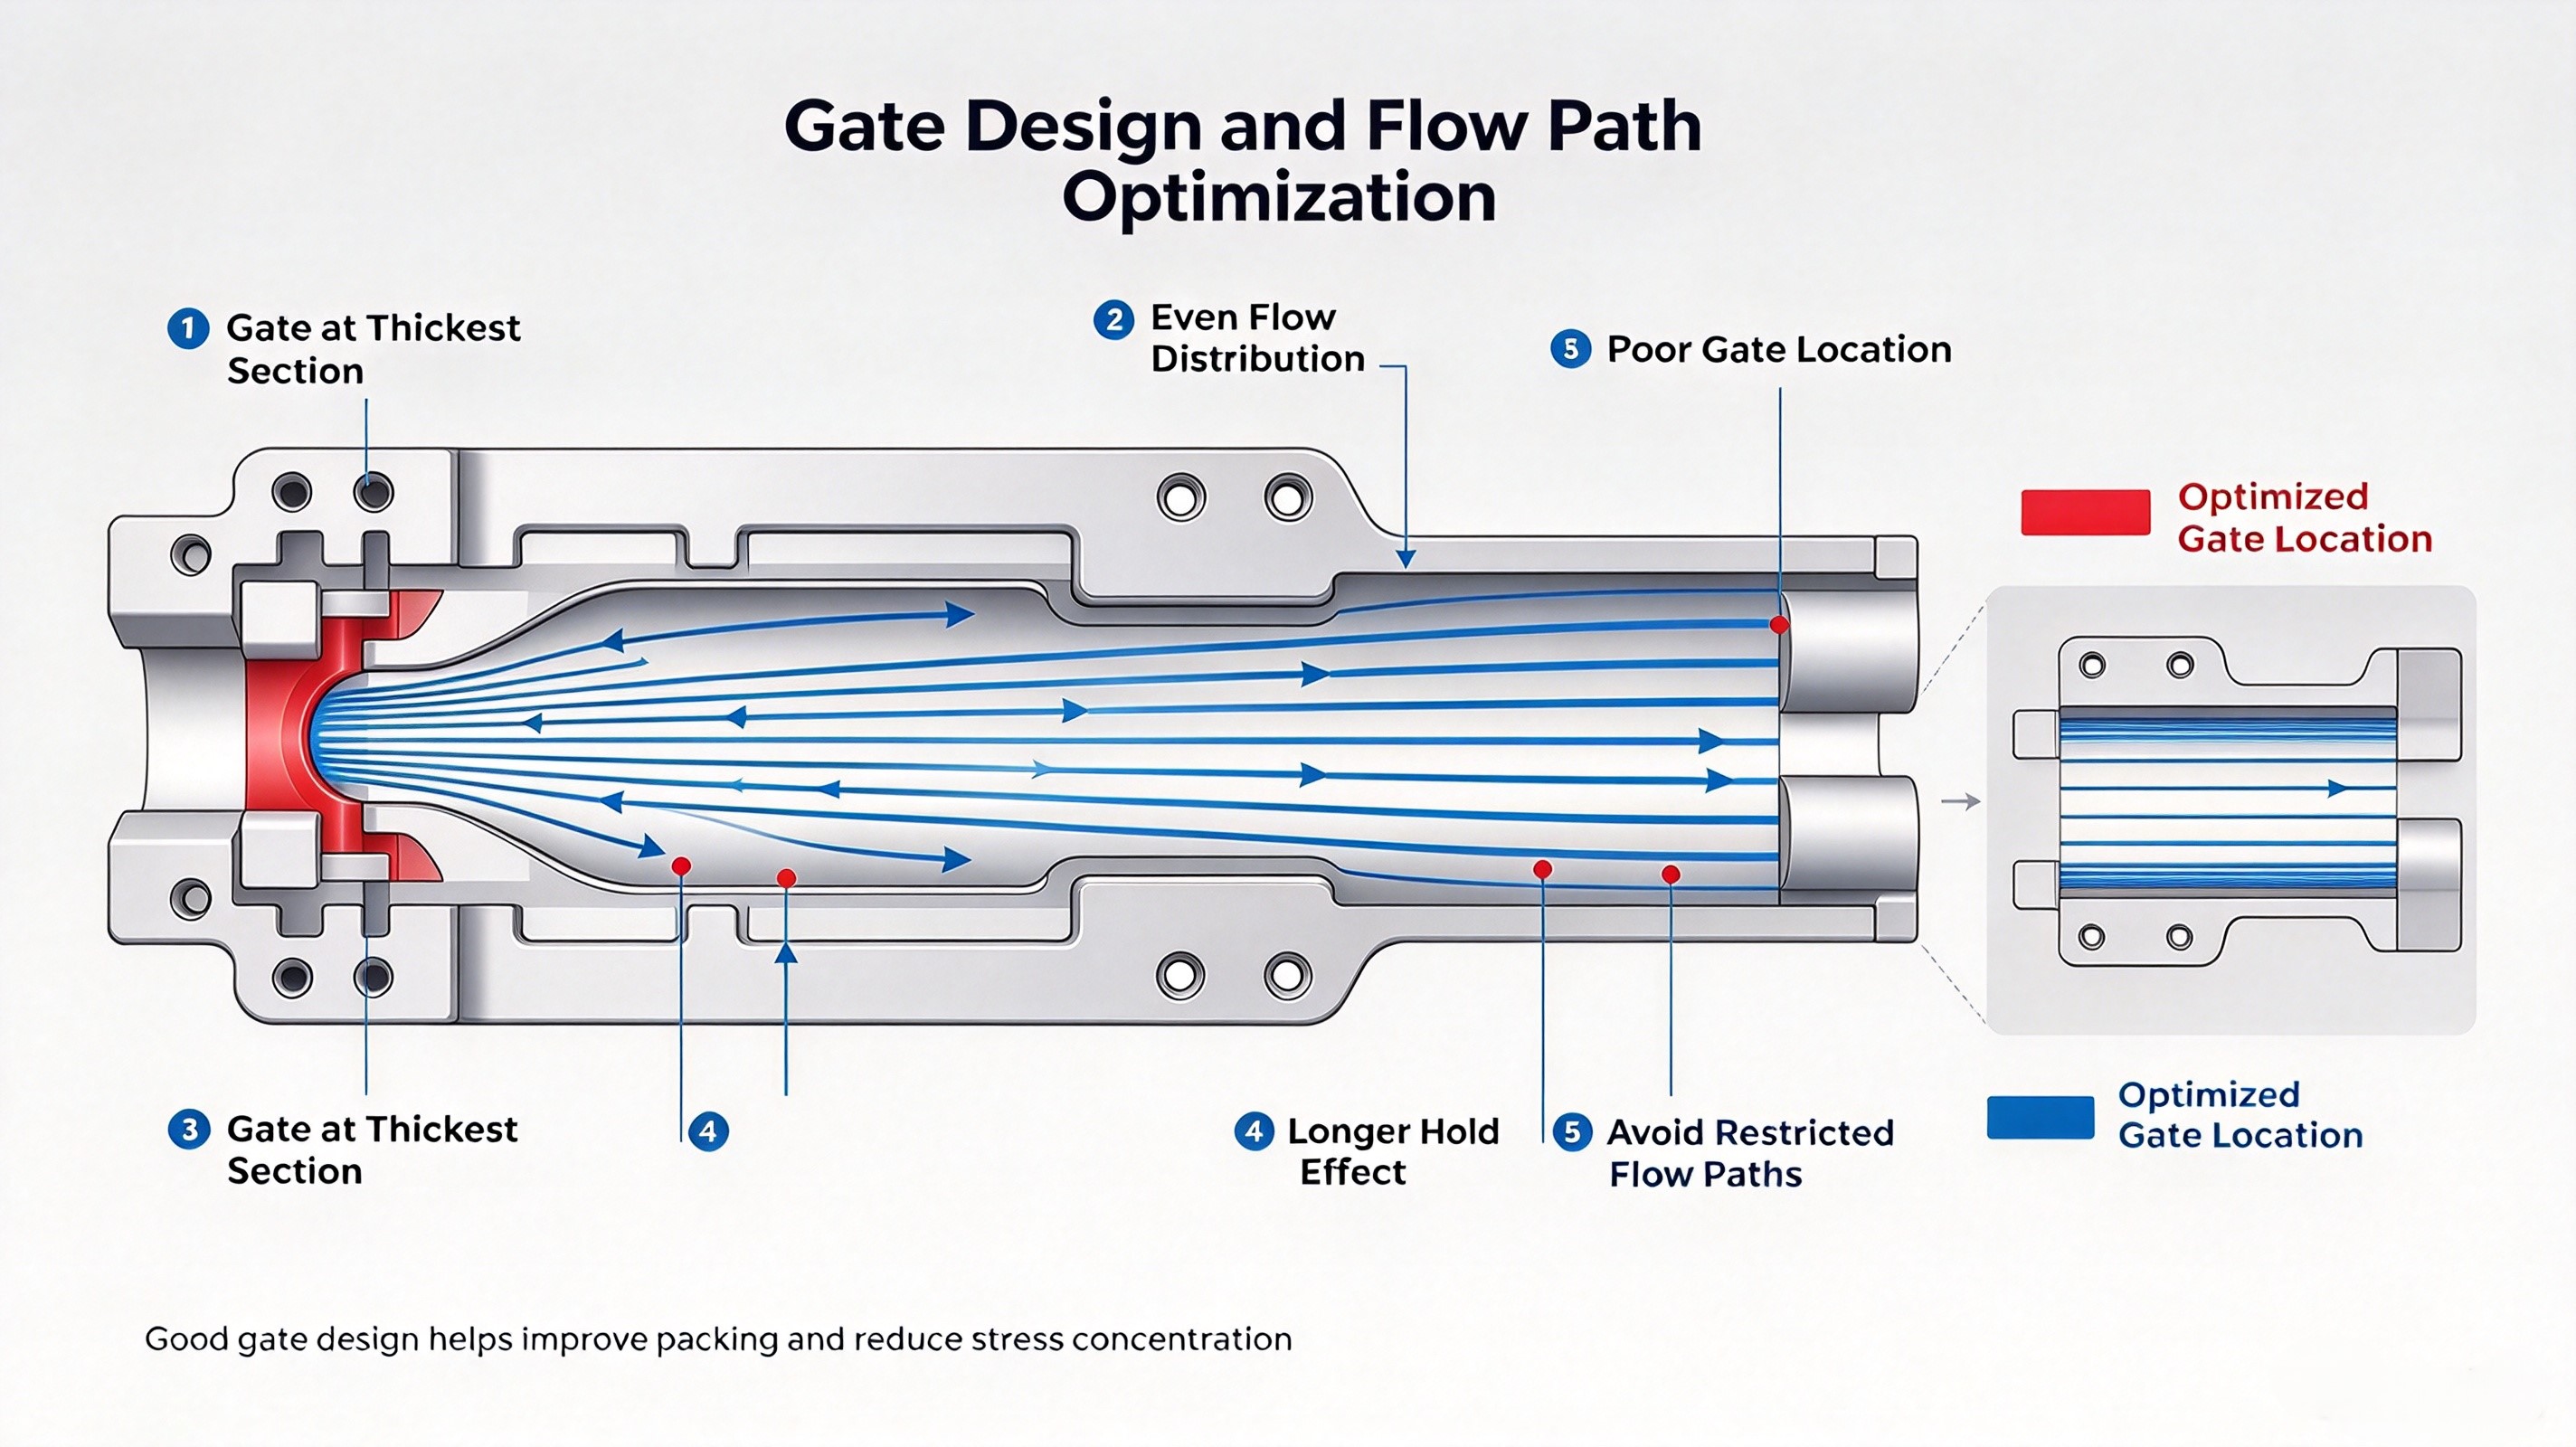
Vetenskaplig formsprutning är ett praktiskt sätt att minska restspänning eftersom den fokuserar på vad som faktiskt sker i formhålan, snarare än att förlita sig på operatörens erfarenhet.
Genom att använda hålrumssensorer och systematisk processprovning kan medicinska formgjutare:
Denna datastyrd metod hjälper till att förhindra spänning innan den blir en synlig defekt.
Vanliga defekter relaterade till restspänning
| Defekt | Möjlig orsak | Korrigerings |
|---|---|---|
| Vridning | Ojämn kylning, obalanserad krympning | Stabilisera formens temperatur och kyltid |
| Sänkmärken | Otillräckligt pack-/hålltryck | Öka hålltiden eller optimera överföringspositionen |
| Spänningssprickor | Hög skärbelastning, överpackning, kemisk påverkan | Minska injektionshastigheten och topptrycket |
| Avlaminering | Dålig materialflöde, för hög skärbelastning, föroreningar | Förbättra flödesvägen och kontrollera materialtorkningen |
| Måttskillnader | Processdrift, inkonsekvent fyllning-till-packning | Verifiera processfönstret och övervaka kavitetens data |
Medicinska hartsar beter sig annorlunda under belastning. Till exempel:
Granska alltid tekniska data från materialleverantören innan processen ställs in. Resintyp, molekylvikt, tillsatser och fuktinnehåll påverkar alla restspänningen.
Att minska restspänning i medicinsk formsprutning kräver mer än en engångsjustering. Det kräver en validerad process som förblir stabil under produktionen.
Viktiga steg inkluderar:
För tillverkare av medicintekniska apparater är denna dokumentation avgörande för efterlevnad av regler och riskhantering.
Restspänning är ett dolt men kritiskt problem vid injektering av medicinska plastdelar. Den kan påverka delarnas mått, mekaniska hållfasthet, utseende och långsiktiga tillförlitlighet. Det mest effektiva sättet att kontrollera den är genom en systematisk, datastyrd process som inkluderar kontrollerad fyllningshastighet, optimerad packning och hållning, stabil formtemperatur, bra gjutportdesign och formell processvalidering.
För medicinska plastkomponenter är minskning av restspänning inte bara en kvalitetsförbättring – den är en nödvändig del av tillverkningen av säkra, tillförlitliga och regleringsklara delar.
 Senaste nytt
 EN