Restspænding er ét af de mest almindelige skjulte kvalitetsproblemer ved medicinsk injektionsformning. Selv når en komponent ser dimensionelt korrekt ud, kan intern spænding forårsage deformation, sinkmærker, spændingsrevner, lagdeling eller nedsat langtidspålidelighed – problemer, der er særligt risikofyldte for medicinske udstyr.
Medicinske plastkomponenter såsom væskeforbindelser, diagnostiske dele, kirurgiske håndtag og medicinudgivelseskomponenter fremstilles ofte af højtydende harpikser som PC, COC, PEEK og ABS. Disse materialer er følsomme over for temperatur-, tryk- og kølingsvariationer. Hvis støbeprocessen ikke kontrolleres korrekt, kan restspænding føre til komponentfejl under montage, sterilisering eller brug i slutproduktet.
At reducere restspænding handler ikke kun om at forbedre udseendet. Det handler om at sikre, at medicinske komponenter forbliver dimensionsstabile, mekanisk pålidelige og sikre gennem deres hele levetid.
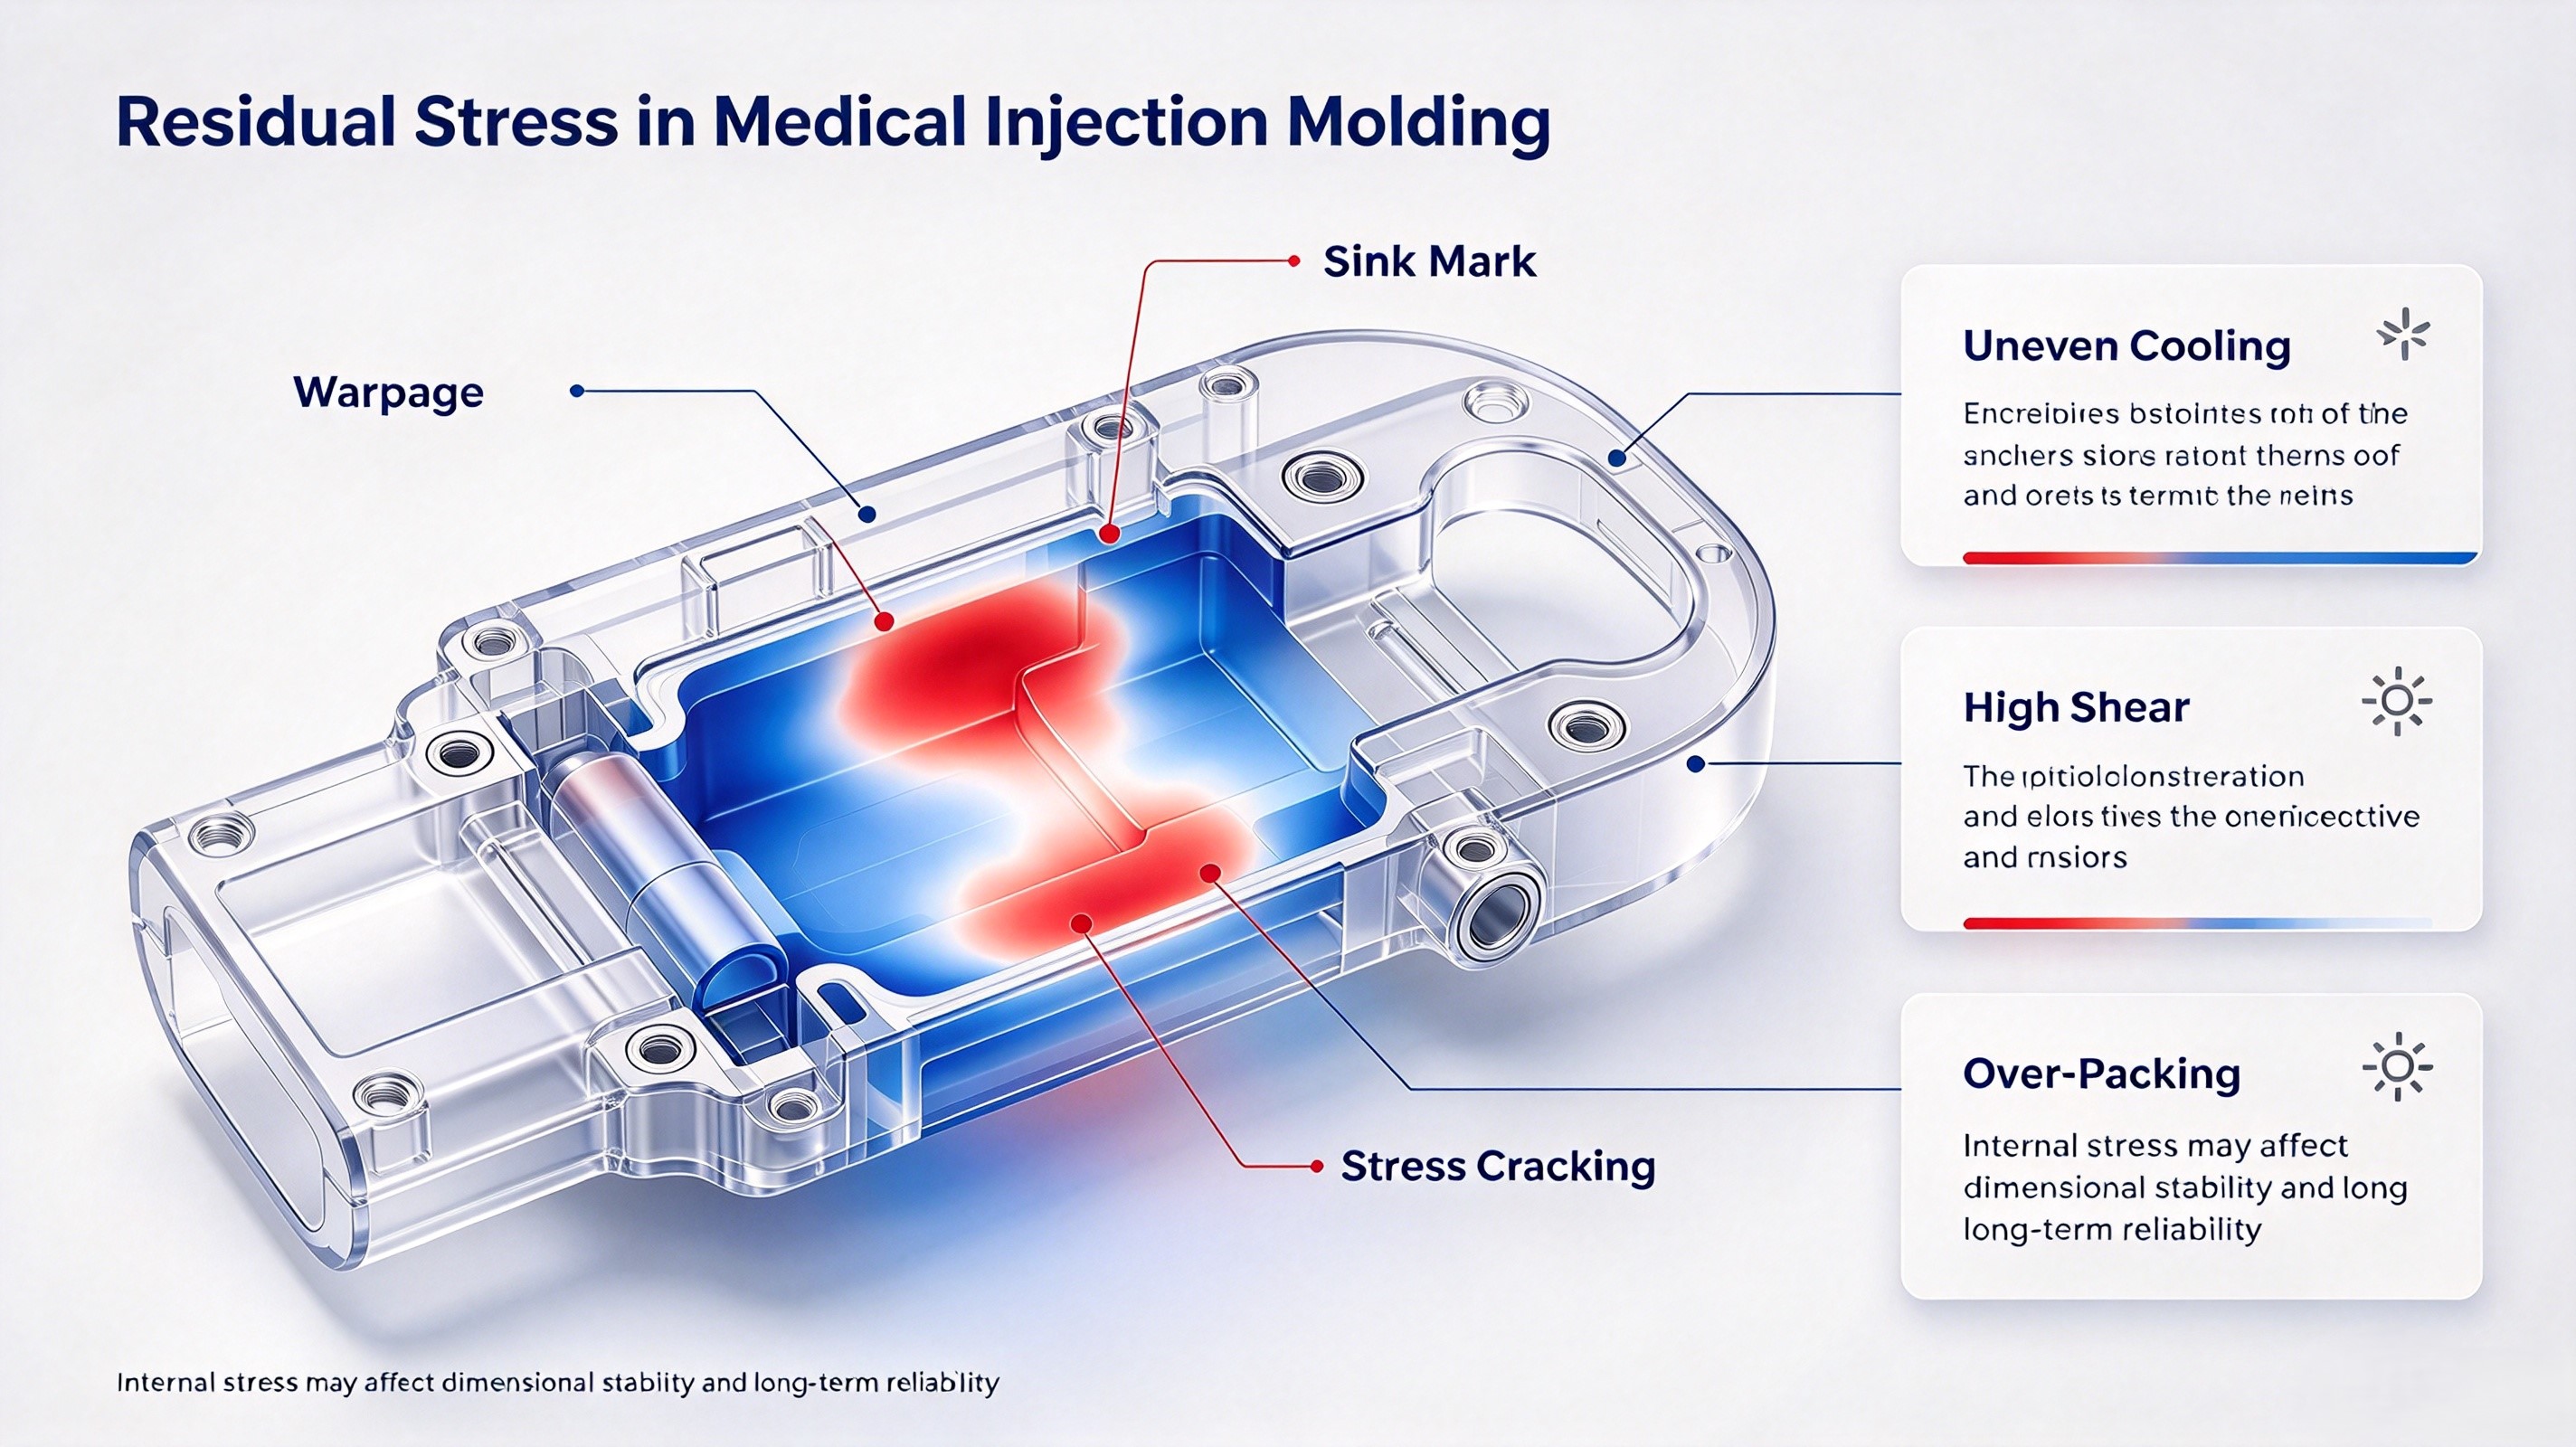
Restspænding skyldes normalt ujævn afkøling, overdreven skærspænding, hurtige trykfald eller dårlig styring af materialestrømmen. I de fleste tilfælde skyldes den ikke én enkelt parameter, men kombinationen af:
I medicinske flerhulsmolder kan restspændinger også variere fra hul til hul. Derfor skal procesoptimering baseres på faktiske hulsdata, ikke kun maskinindstillinger.
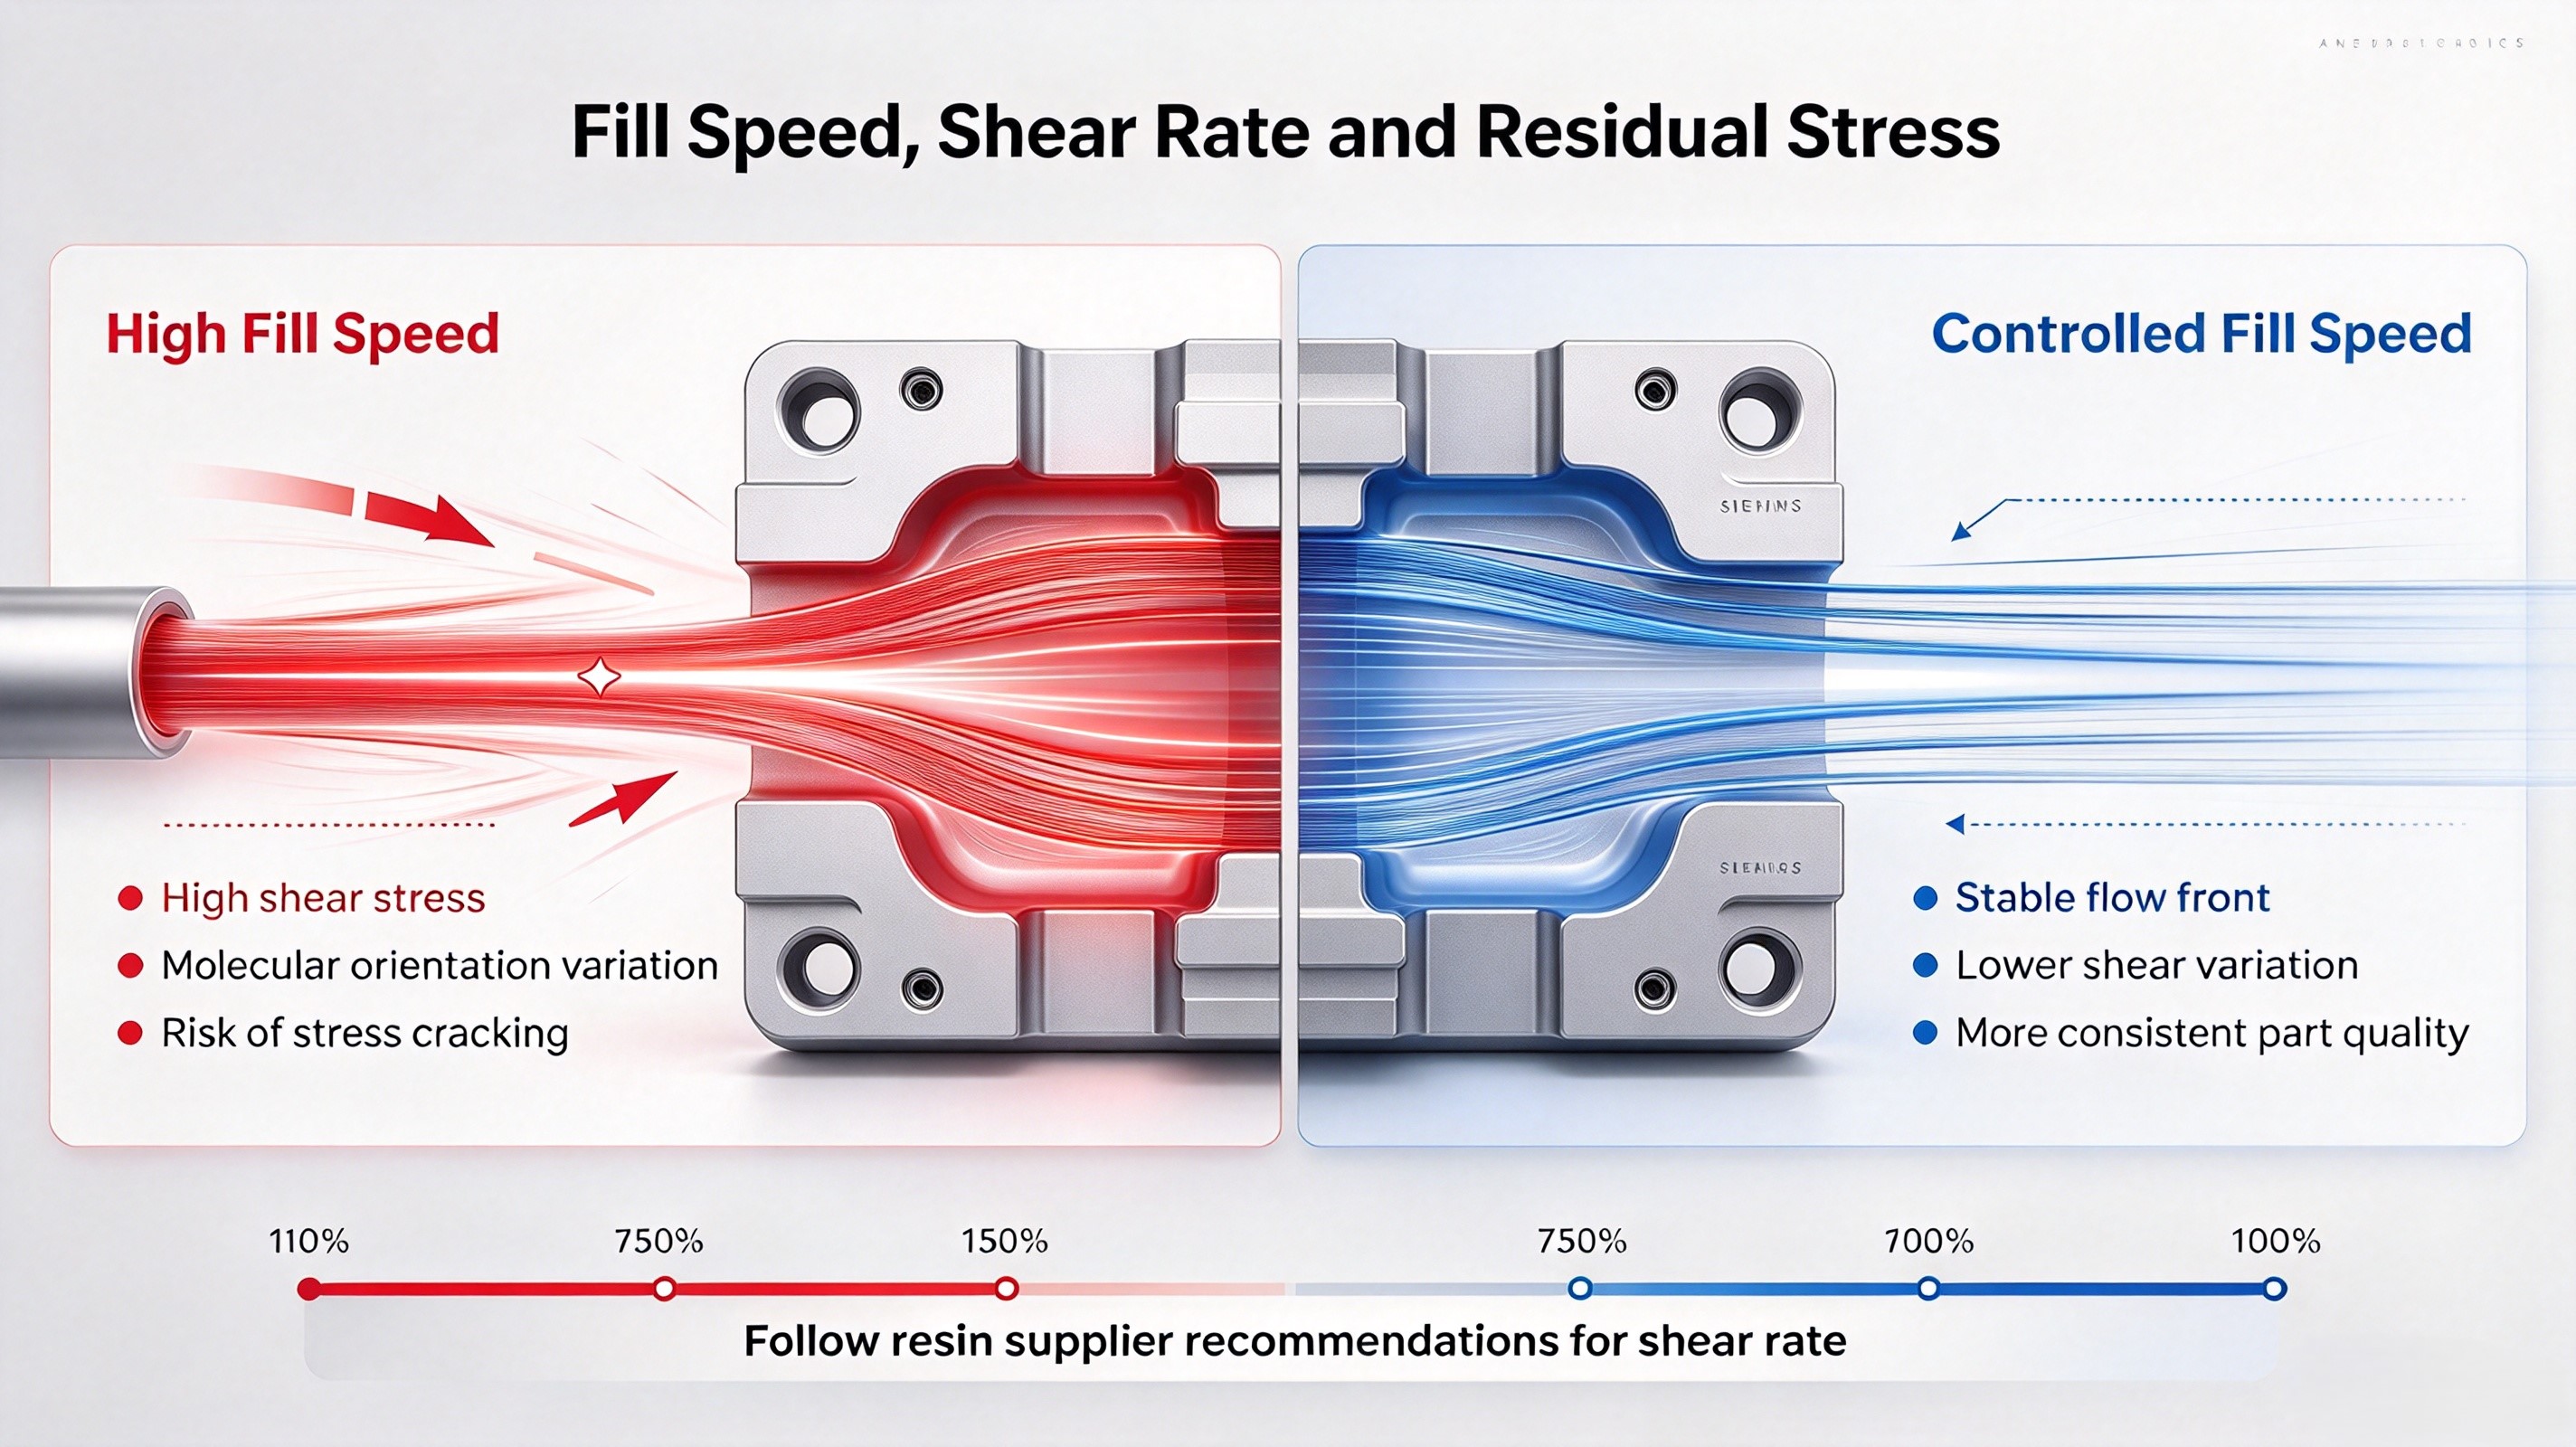
Høj skær er en væsentlig årsag til restspændinger, især i højtydende medicinske harpikser. Når materialet strømmer for hurtigt gennem smalle indgangsåbninger eller tynde sektioner, kan molekylær orientering blive ujævn, hvilket fører til opbygning af spændinger.
Anbefalede tiltag:
En kontrolleret hastighedsprofil hjælper med at reducere spændingsvariationer fra støbning til støbning.
Pakke- og holdtryk har direkte indflydelse på restspændingen. Hvis trykket er for højt, kan det føre til overpakning og intern spænding. Hvis det er for lavt, kan emnet krympe uregelmæssigt og skabe spænding i kritiske områder.
Anbefalede tiltag:
Målet er at komprimere materialet forsigtigt og konsekvent i stedet for at presse det ind i formen med ekstremt tryk.
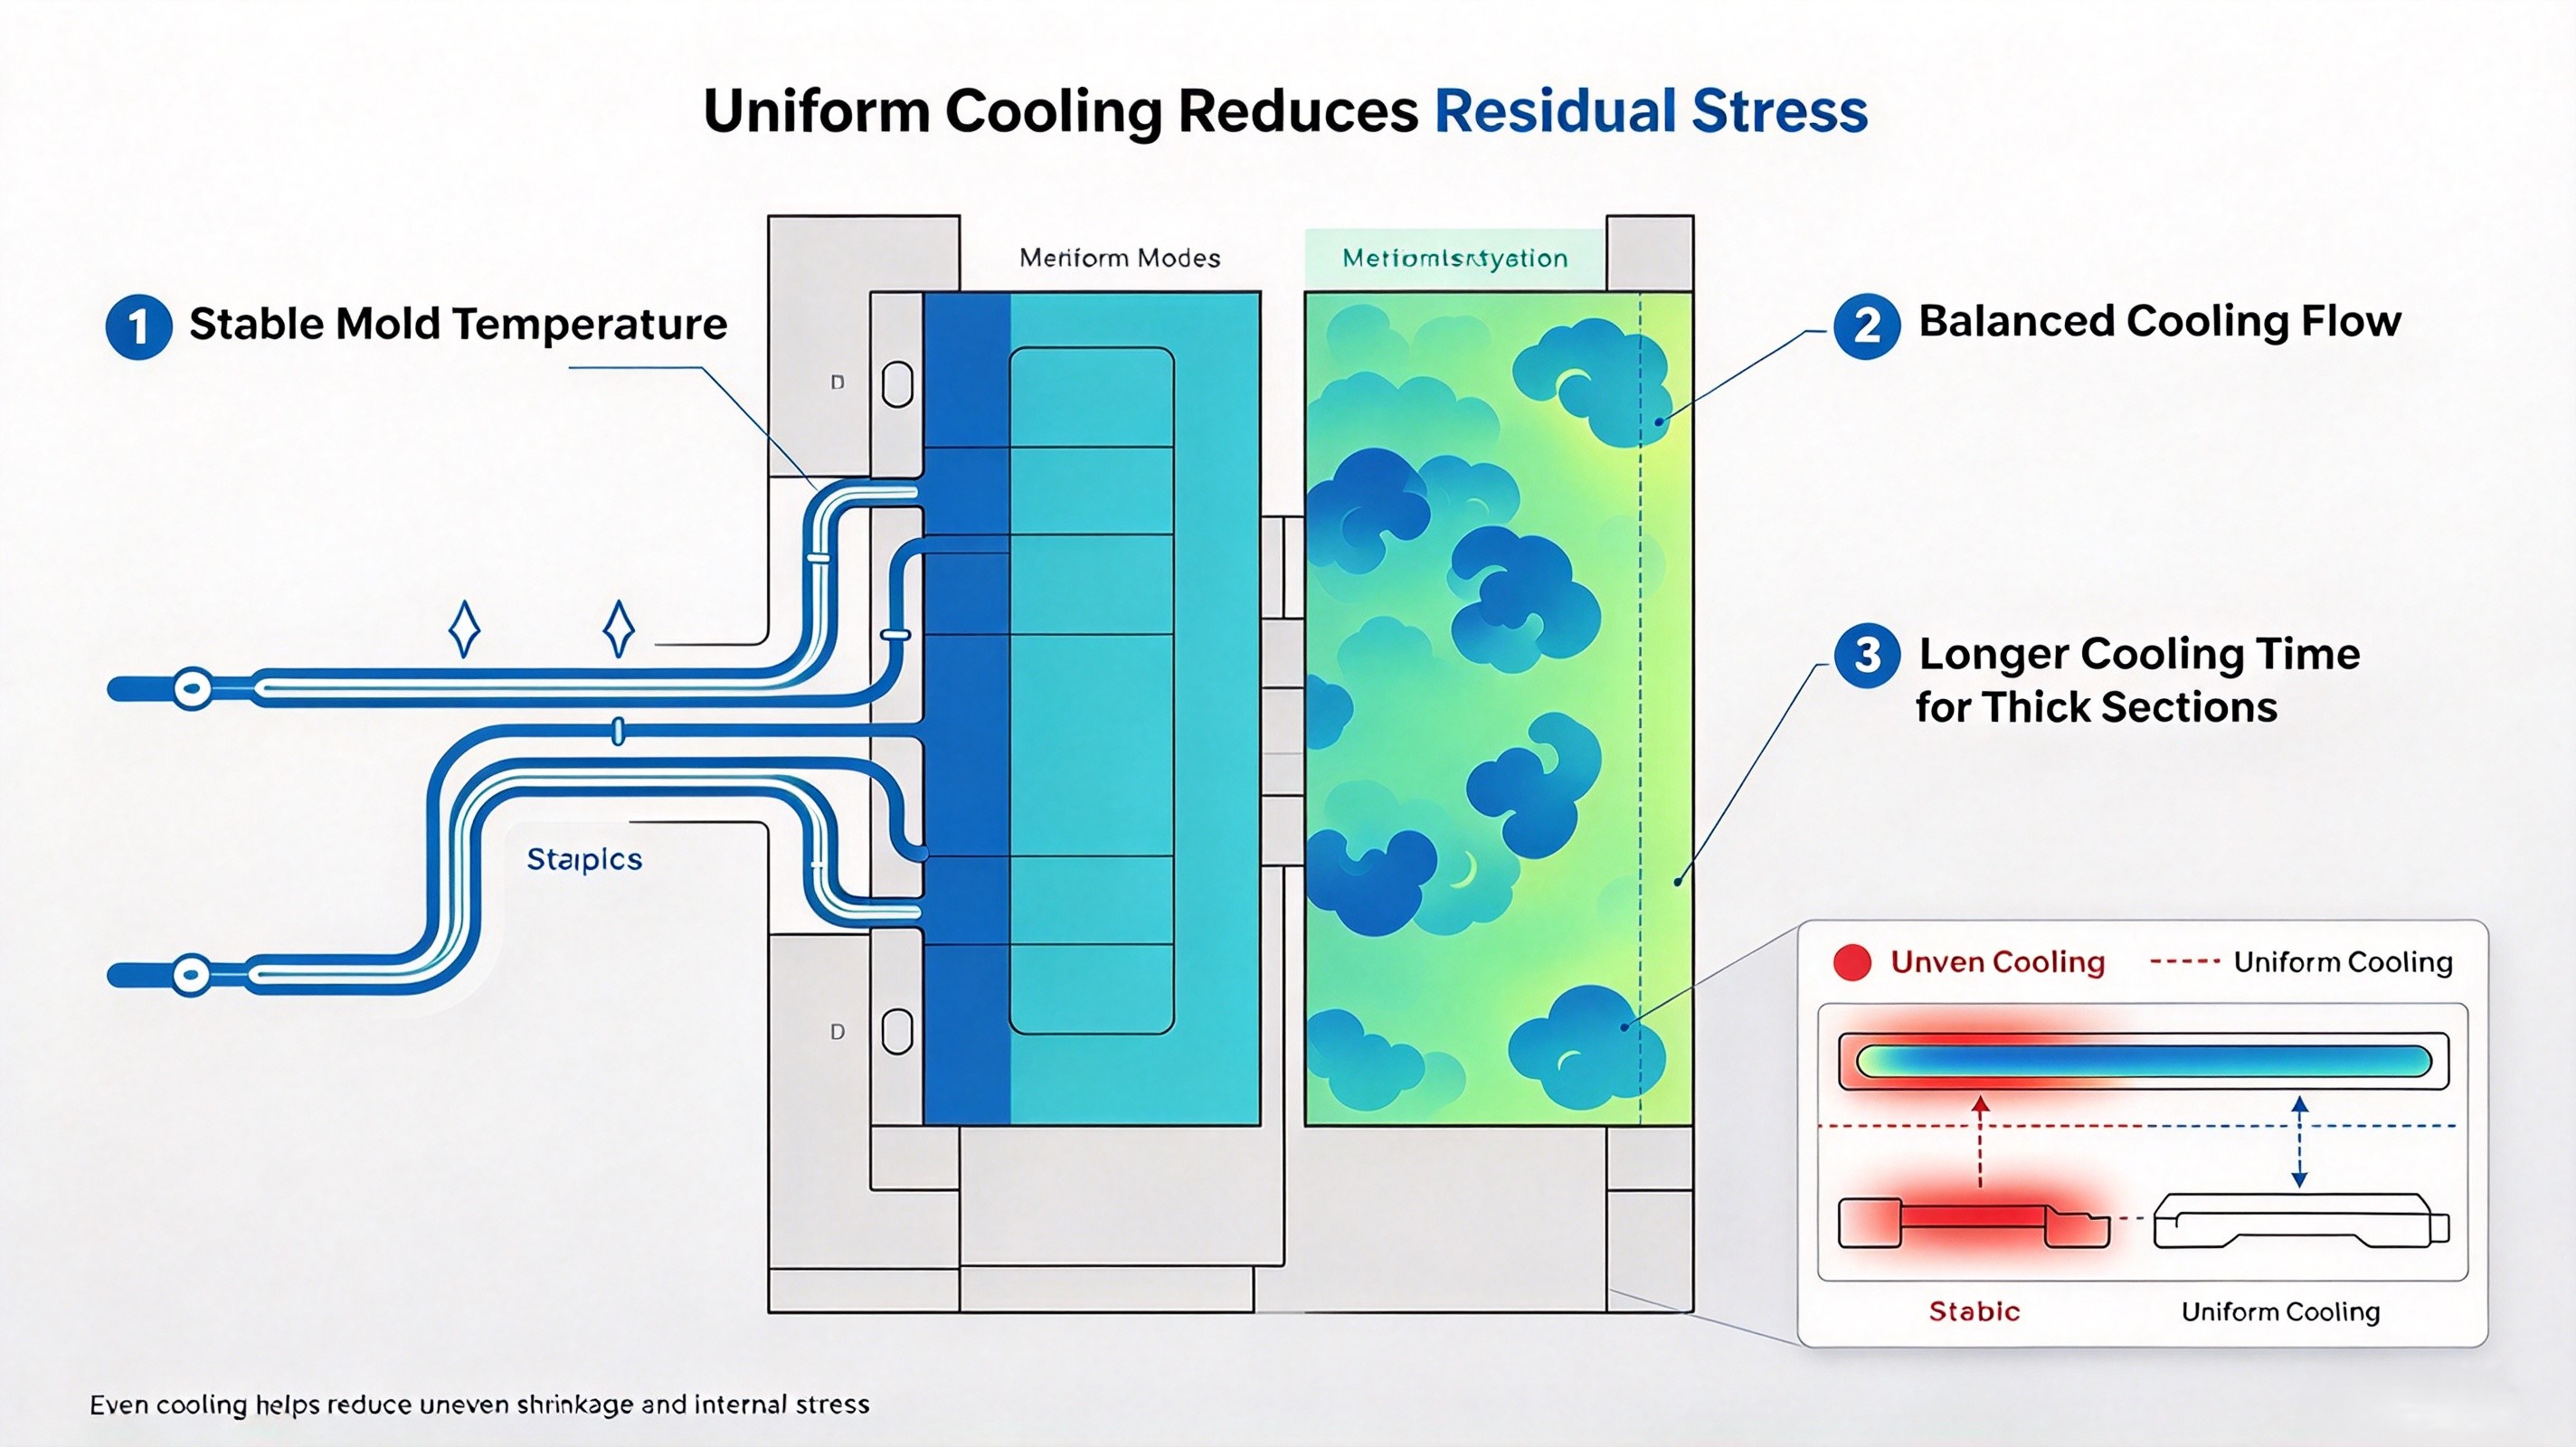
Ujævn køling er en af de mest oversete årsager til restspænding. Når den ene side af emnet køles hurtigere end den anden, trækker materialet sig ujævnt sammen og fastholder dermed intern spænding.
Anbefalede tiltag:
For medicinske emner med strenge krav til dimensionerne er konsistens i formtemperaturen lige så vigtig som injektionstrykket.
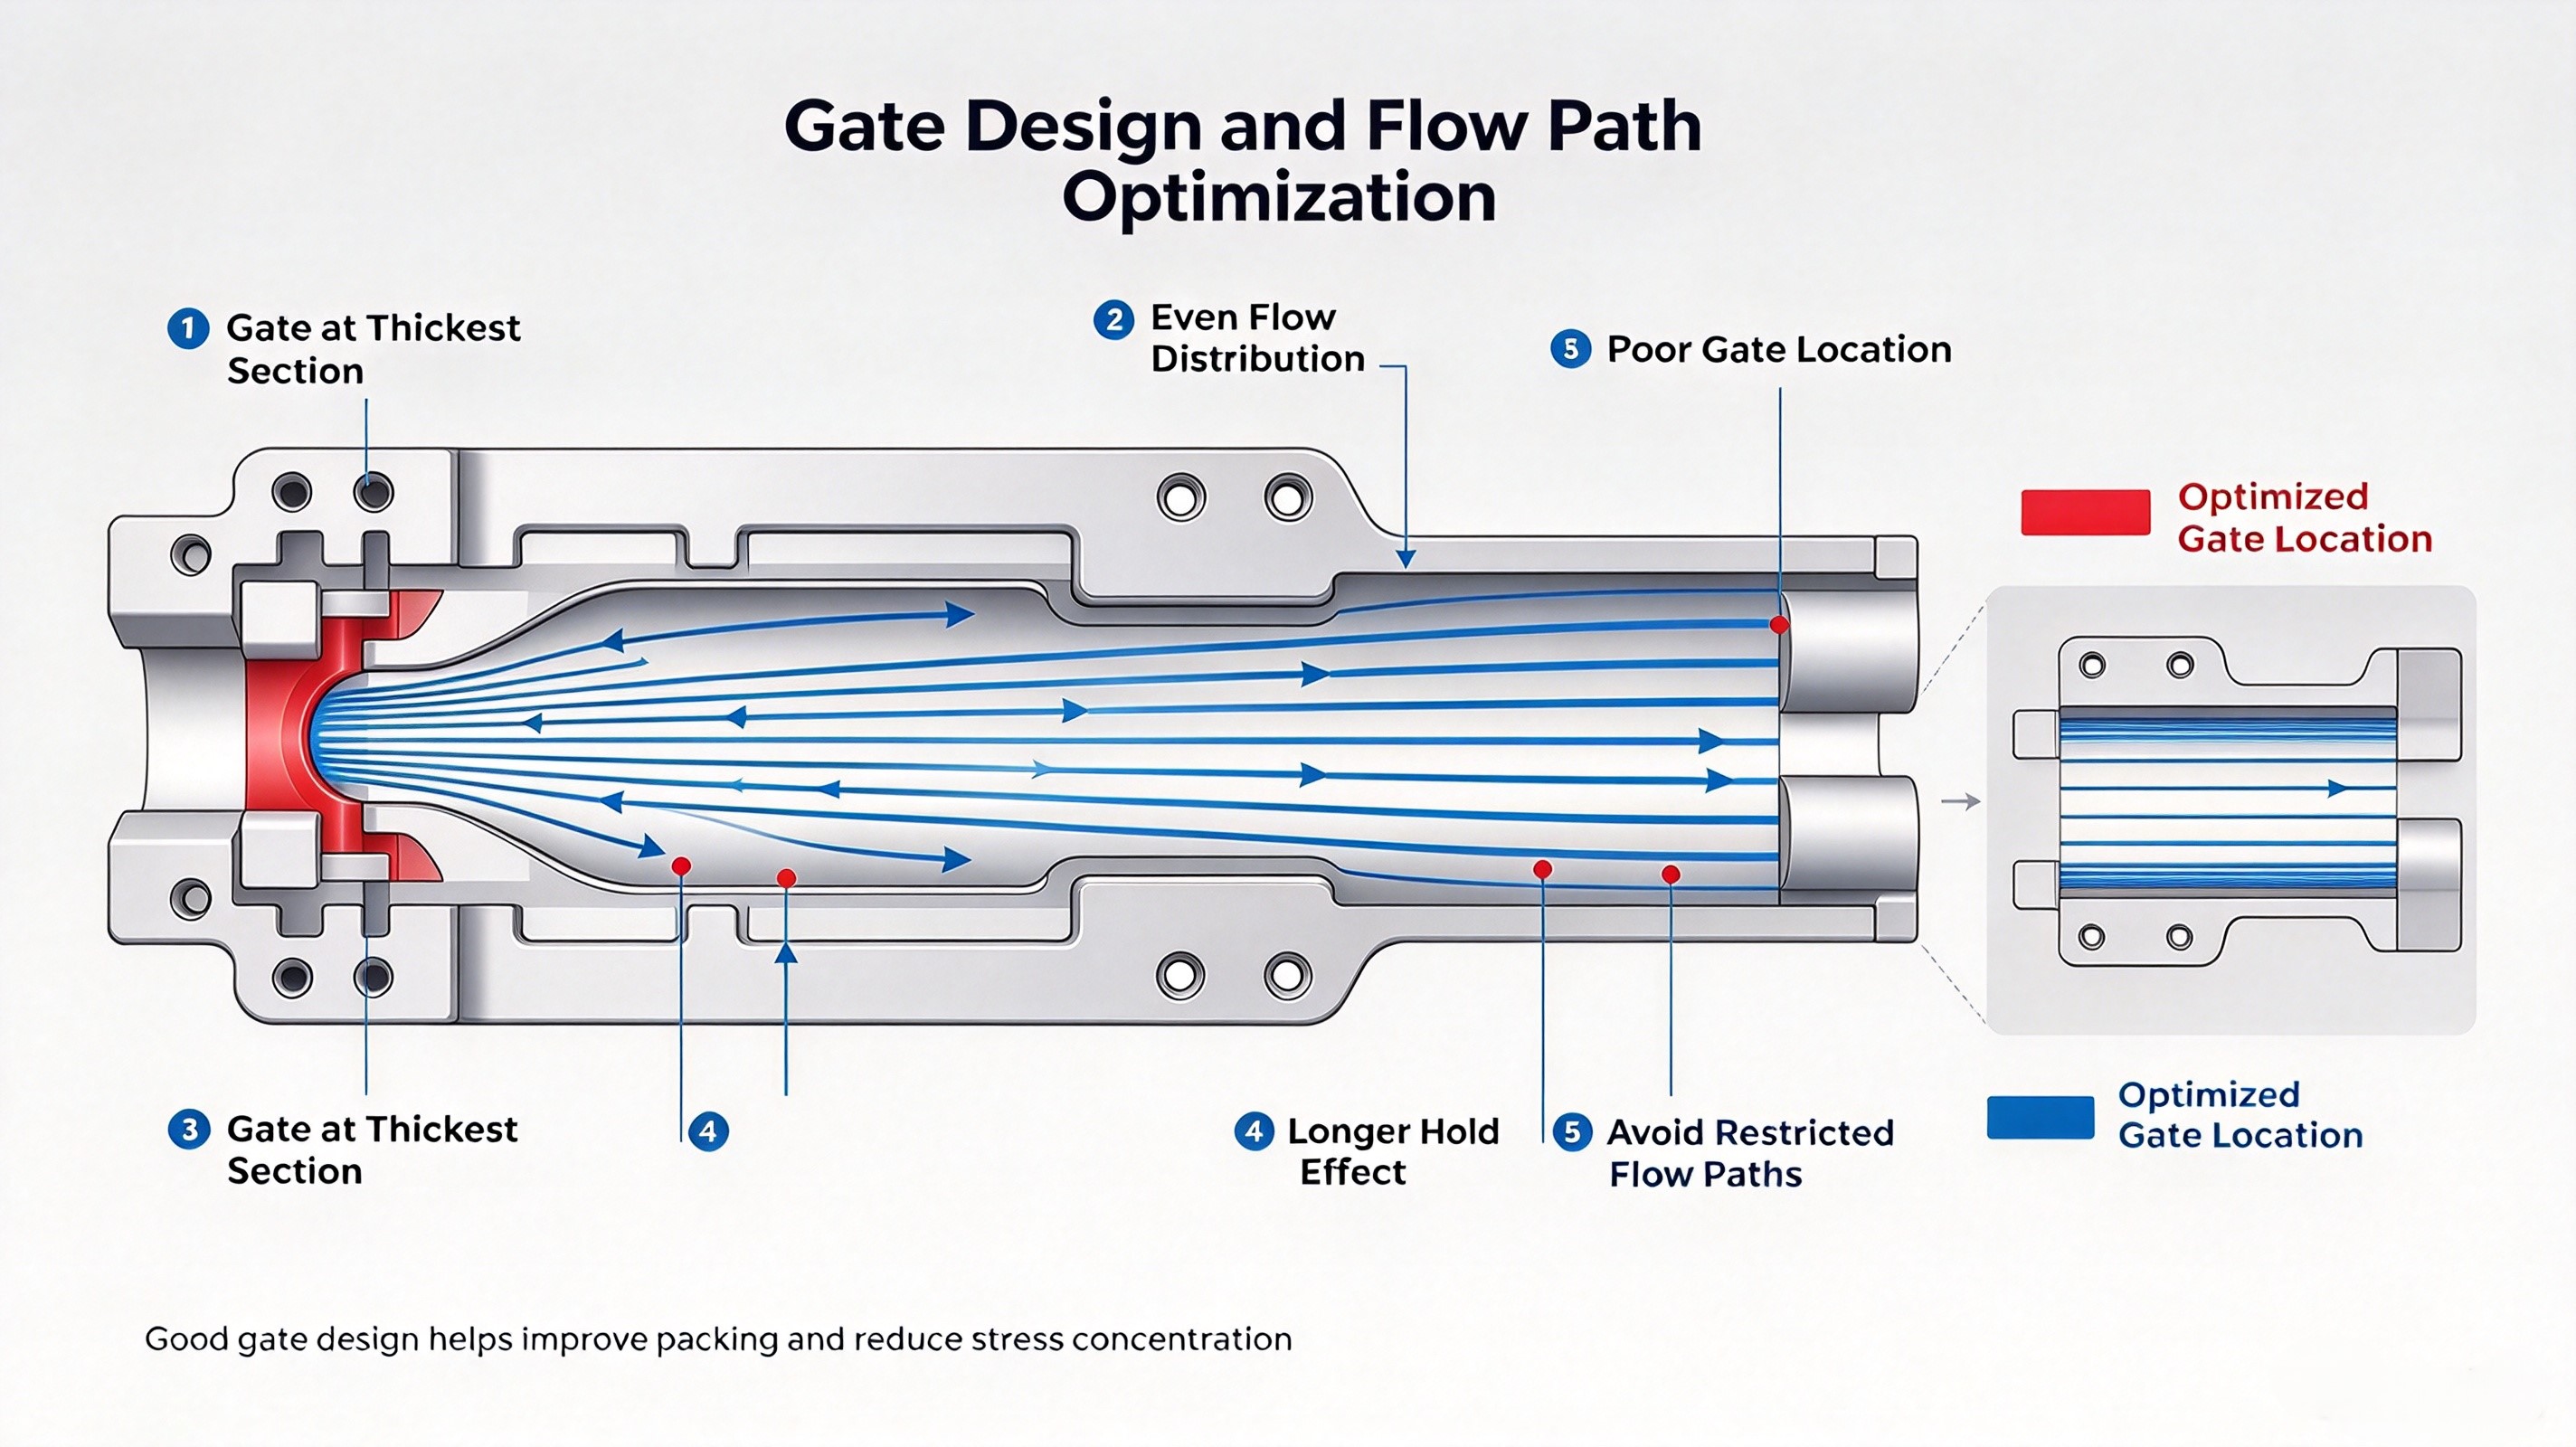
Portstørrelse, portplacering og strømningslængde påvirker, hvordan spænding udvikler sig inden i emnet. En lille port eller en begrænset strømningssti kan skabe høj skærspænding, mens en unødigt placeret port kan medføre, at trykket koncentreres i svage områder.
Anbefalede tiltag:
En god portudformning reducerer spændingen ved at hjælpe materialet med at udfylde og pakke mere jævnt.
Videnskabelig støbning er en praktisk metode til at reducere restspænding, fordi den fokuserer på, hvad der faktisk sker inden i kaviteten, i stedet for at bygge på operatørens erfaring.
Ved at bruge hul-sensorer og systematisk processtest kan medicinske formgivere:
Denne datadrevne tilgang hjælper med at forhindre spænding, inden den bliver en synlig fejl.
Almindelige fejl relateret til restspænding
| Fejl | Mulig årsag | Korrektions |
|---|---|---|
| Vridning | Ujævn afkøling, ubalanceret krympning | Stabilisér formtemperaturen og afkølingstiden |
| ## Sænkninger | Utilstrækkelig pakke-/holdetryk | Forøg holdetid eller optimer overføringsposition |
| Spændingsrevner | Høj skærpåvirkning, overpakning, kemisk påvirkning | Reducer injektionshastighed og maksimalt tryk |
| Aflaminering | Dårlig materialestrøm, overdreven skærpåvirkning, forurening | Forbedr strømvejen og kontroller materialets tørhed |
| Målevariation | Procesdrift, inkonsekvent fyld-til-pakning | Valider procesvinduet og overvåg huldata |
Medicinske harpikser opfører sig anderledes under spænding. For eksempel:
Gennemgå altid leverandørens tekniske data for materialet, før processen indstilles. Resintype, molekylvægt, tilsætningsstoffer og fugtindhold påvirker alle restspændingerne.
At reducere restspændinger i medicinsk støbning kræver mere end en enkelt justering. Det kræver en valideret proces, der forbliver stabil under produktionen.
Nøgletrin omfatter:
For producenter af medicinsk udstyr er denne dokumentation afgørende for overholdelse af reguleringskrav og risikostyring.
Residualspænding er et skjult, men kritisk problem ved medicinsk injektionsformning. Den kan påvirke delmålene, mekanisk styrke, udseende og langtidspålidelighed. Den mest effektive måde at styre den på er gennem en systematisk, datadrevet proces, som inkluderer kontrolleret fyldhastighed, optimeret pakning og holdning, stabil formtemperatur, god gate-design og formel procesvalidering.
For medicinske plastkomponenter er reduktion af residualspænding ikke blot en kvalitetsforbedring – den er en væsentlig del af fremstillingen af sikre, pålidelige og reguleringsklare dele.
 Seneste nyheder
 EN