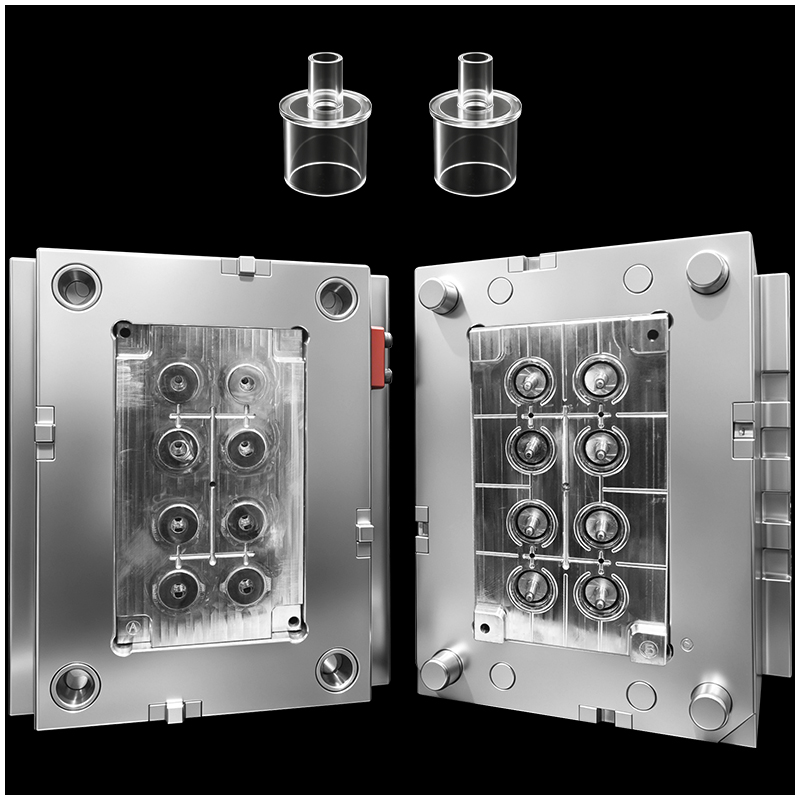
Naprężenia resztkowe to jedno z najczęściej występujących ukrytych problemów jakościowych w formowaniu wtryskowym wyrobów medycznych. Nawet jeśli element wydaje się mieć prawidłowe wymiary, naprężenia wewnętrzne mogą powodować odkształcenia, wgniecenia, pęknięcia spowodowane naprężeniami, rozwarstwienie lub obniżenie długoterminowej niezawodności — problemy szczególnie ryzykowne w przypadku urządzeń medycznych.
Składniki plastikowe do zastosowań medycznych, takie jak łączniki do płynów, elementy diagnostyczne, uchwyty chirurgiczne oraz składniki systemów do podawania leków, są często wykonywane z wysokowydajnych żywic, takich jak PC, COC, PEEK i ABS. Te materiały są wrażliwe na zmiany temperatury, ciśnienia oraz chłodzenia. Jeśli proces formowania nie jest odpowiednio kontrolowany, naprężenia resztkowe mogą prowadzić do uszkodzenia elementów podczas montażu, sterylizacji lub użytkowania końcowego.
Zmniejszanie naprężeń resztkowych to nie tylko kwestia poprawy wyglądu. Chodzi o zapewnienie, że elementy medyczne zachowują stabilność wymiarową, niezawodność mechaniczną oraz bezpieczeństwo przez cały okres ich eksploatacji.
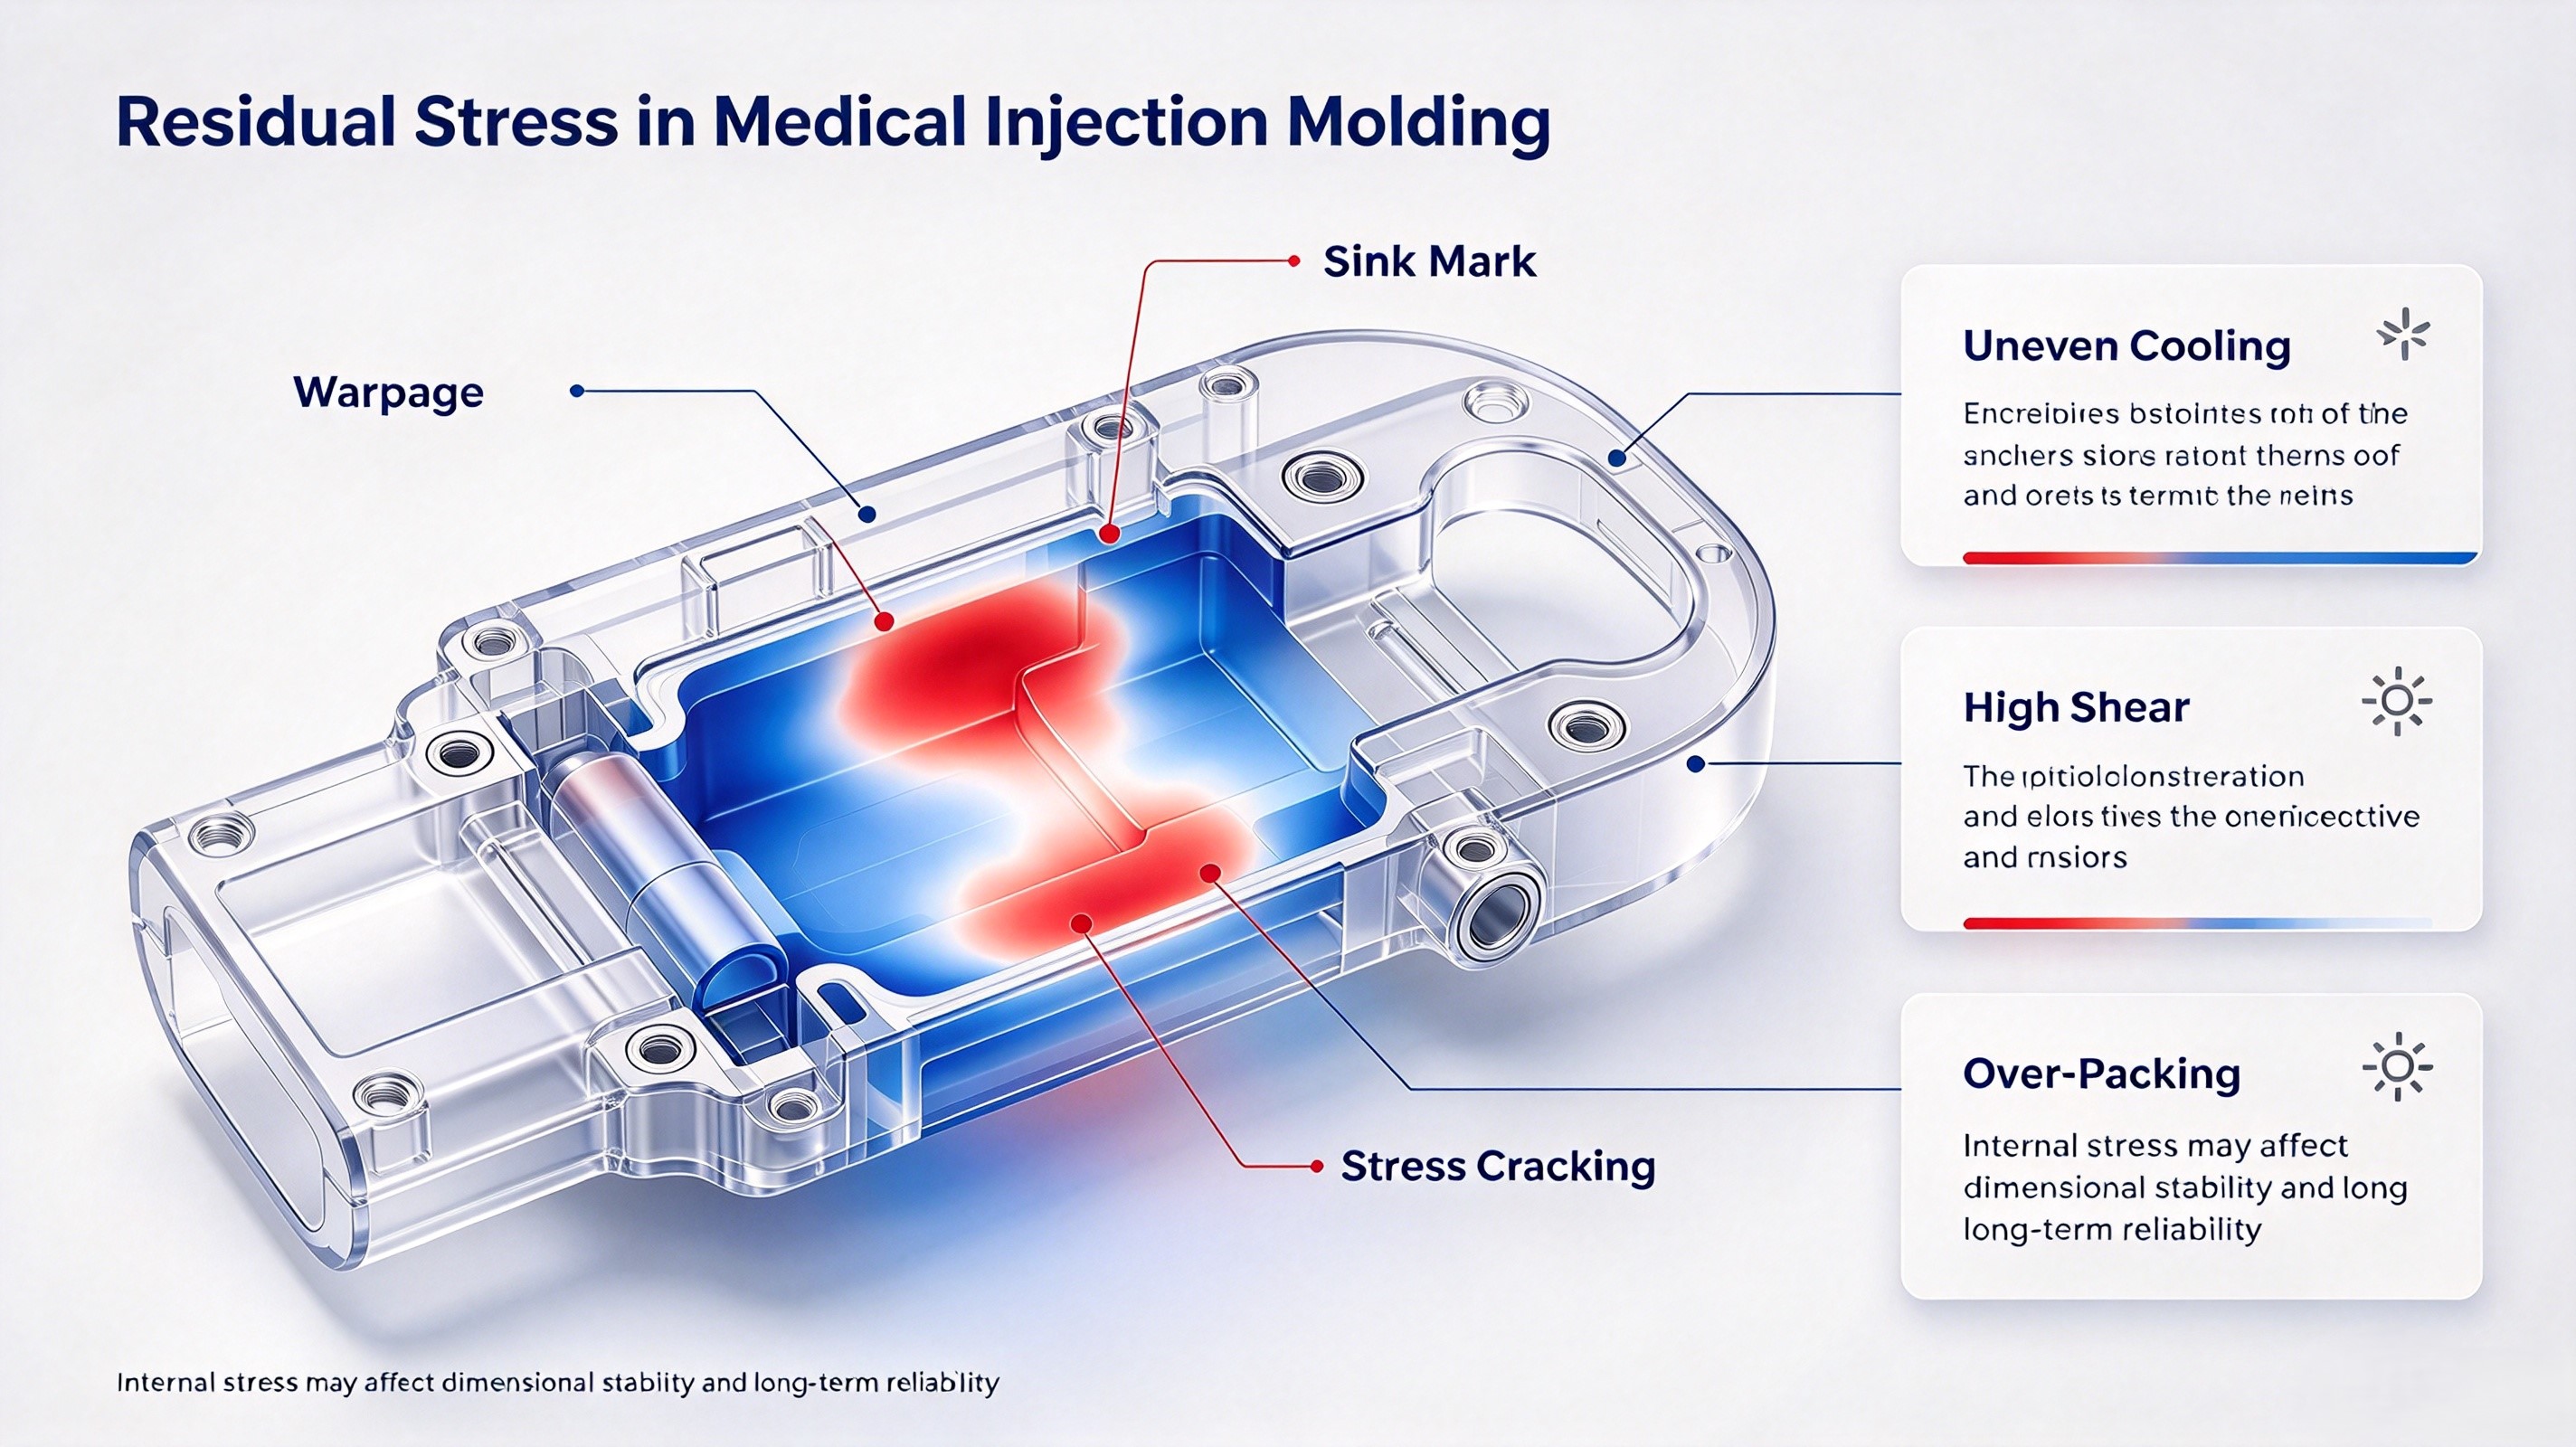
Naprężenia resztkowe powstają zwykle w wyniku nieregularnego chłodzenia, nadmiernego naprężenia ścinającego, gwałtownych zmian ciśnienia lub niewłaściwego zarządzania przepływem materiału. W większości przypadków nie są one spowodowane pojedynczym parametrem, lecz kombinacją:
W medycznych formach wielogniazdowych naprężenia resztkowe mogą również różnić się od gniazda do gniazda. Dlatego optymalizacja procesu musi opierać się na rzeczywistych danych z poszczególnych gniazd, a nie tylko na ustawieniach maszyny.
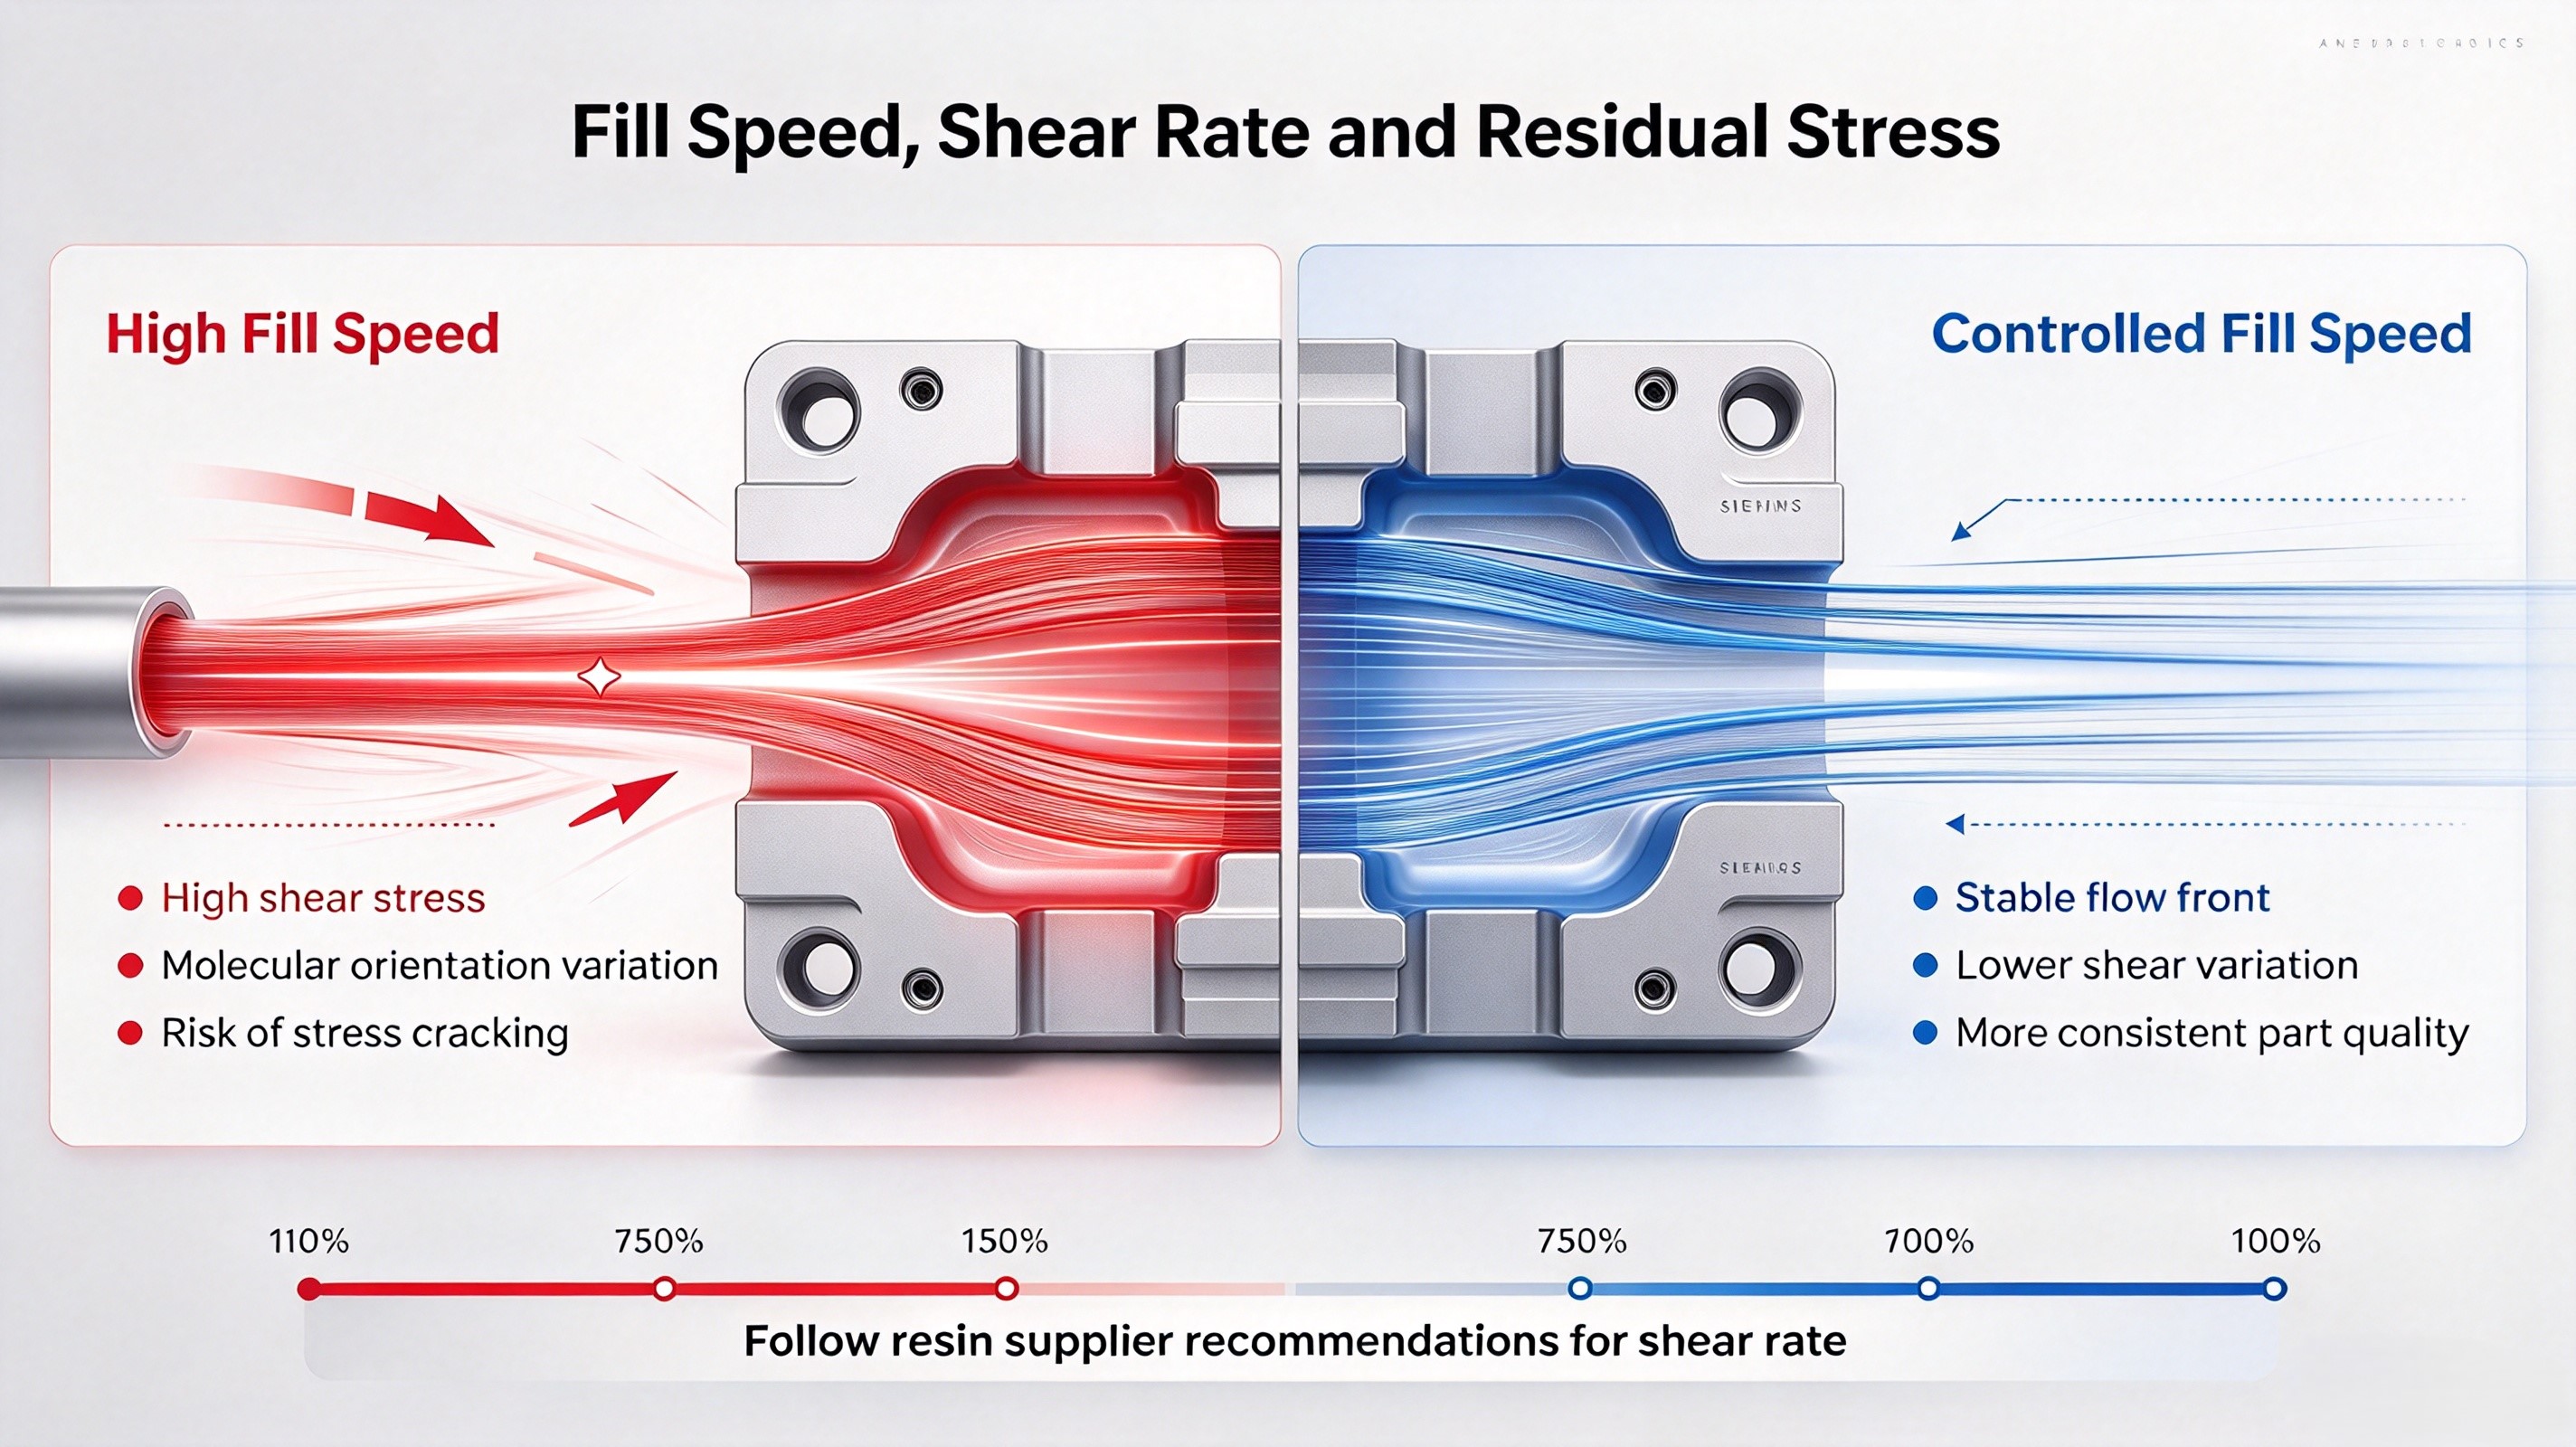
Wysokie ścinanie jest główną przyczyną naprężeń resztkowych, szczególnie w wysokowydajnych żywicach medycznych. Gdy materiał przepływa zbyt szybko przez wąskie wlewy lub cienkie przekroje, orientacja cząsteczek może stać się nieregularna, co prowadzi do gromadzenia się naprężeń.
Zalecane działania:
Kontrolowany profil prędkości pomaga zmniejszyć zmienność naprężeń od jednej iniekcji do następnej.
Ciśnienie pakowania i utrzymywania ma bezpośredni wpływ na naprężenia resztkowe. Jeśli ciśnienie jest zbyt wysokie, może to spowodować nadmierne pakowanie i naprężenia wewnętrzne. Jeśli jest zbyt niskie, detal może nierównomiernie się kurczyć i tworzyć naprężenia w kluczowych obszarach.
Zalecane działania:
Celem jest delikatne i jednostajne ściskanie materiału, a nie wpychanie go siłą do jamy przy użyciu nadmiernego ciśnienia.
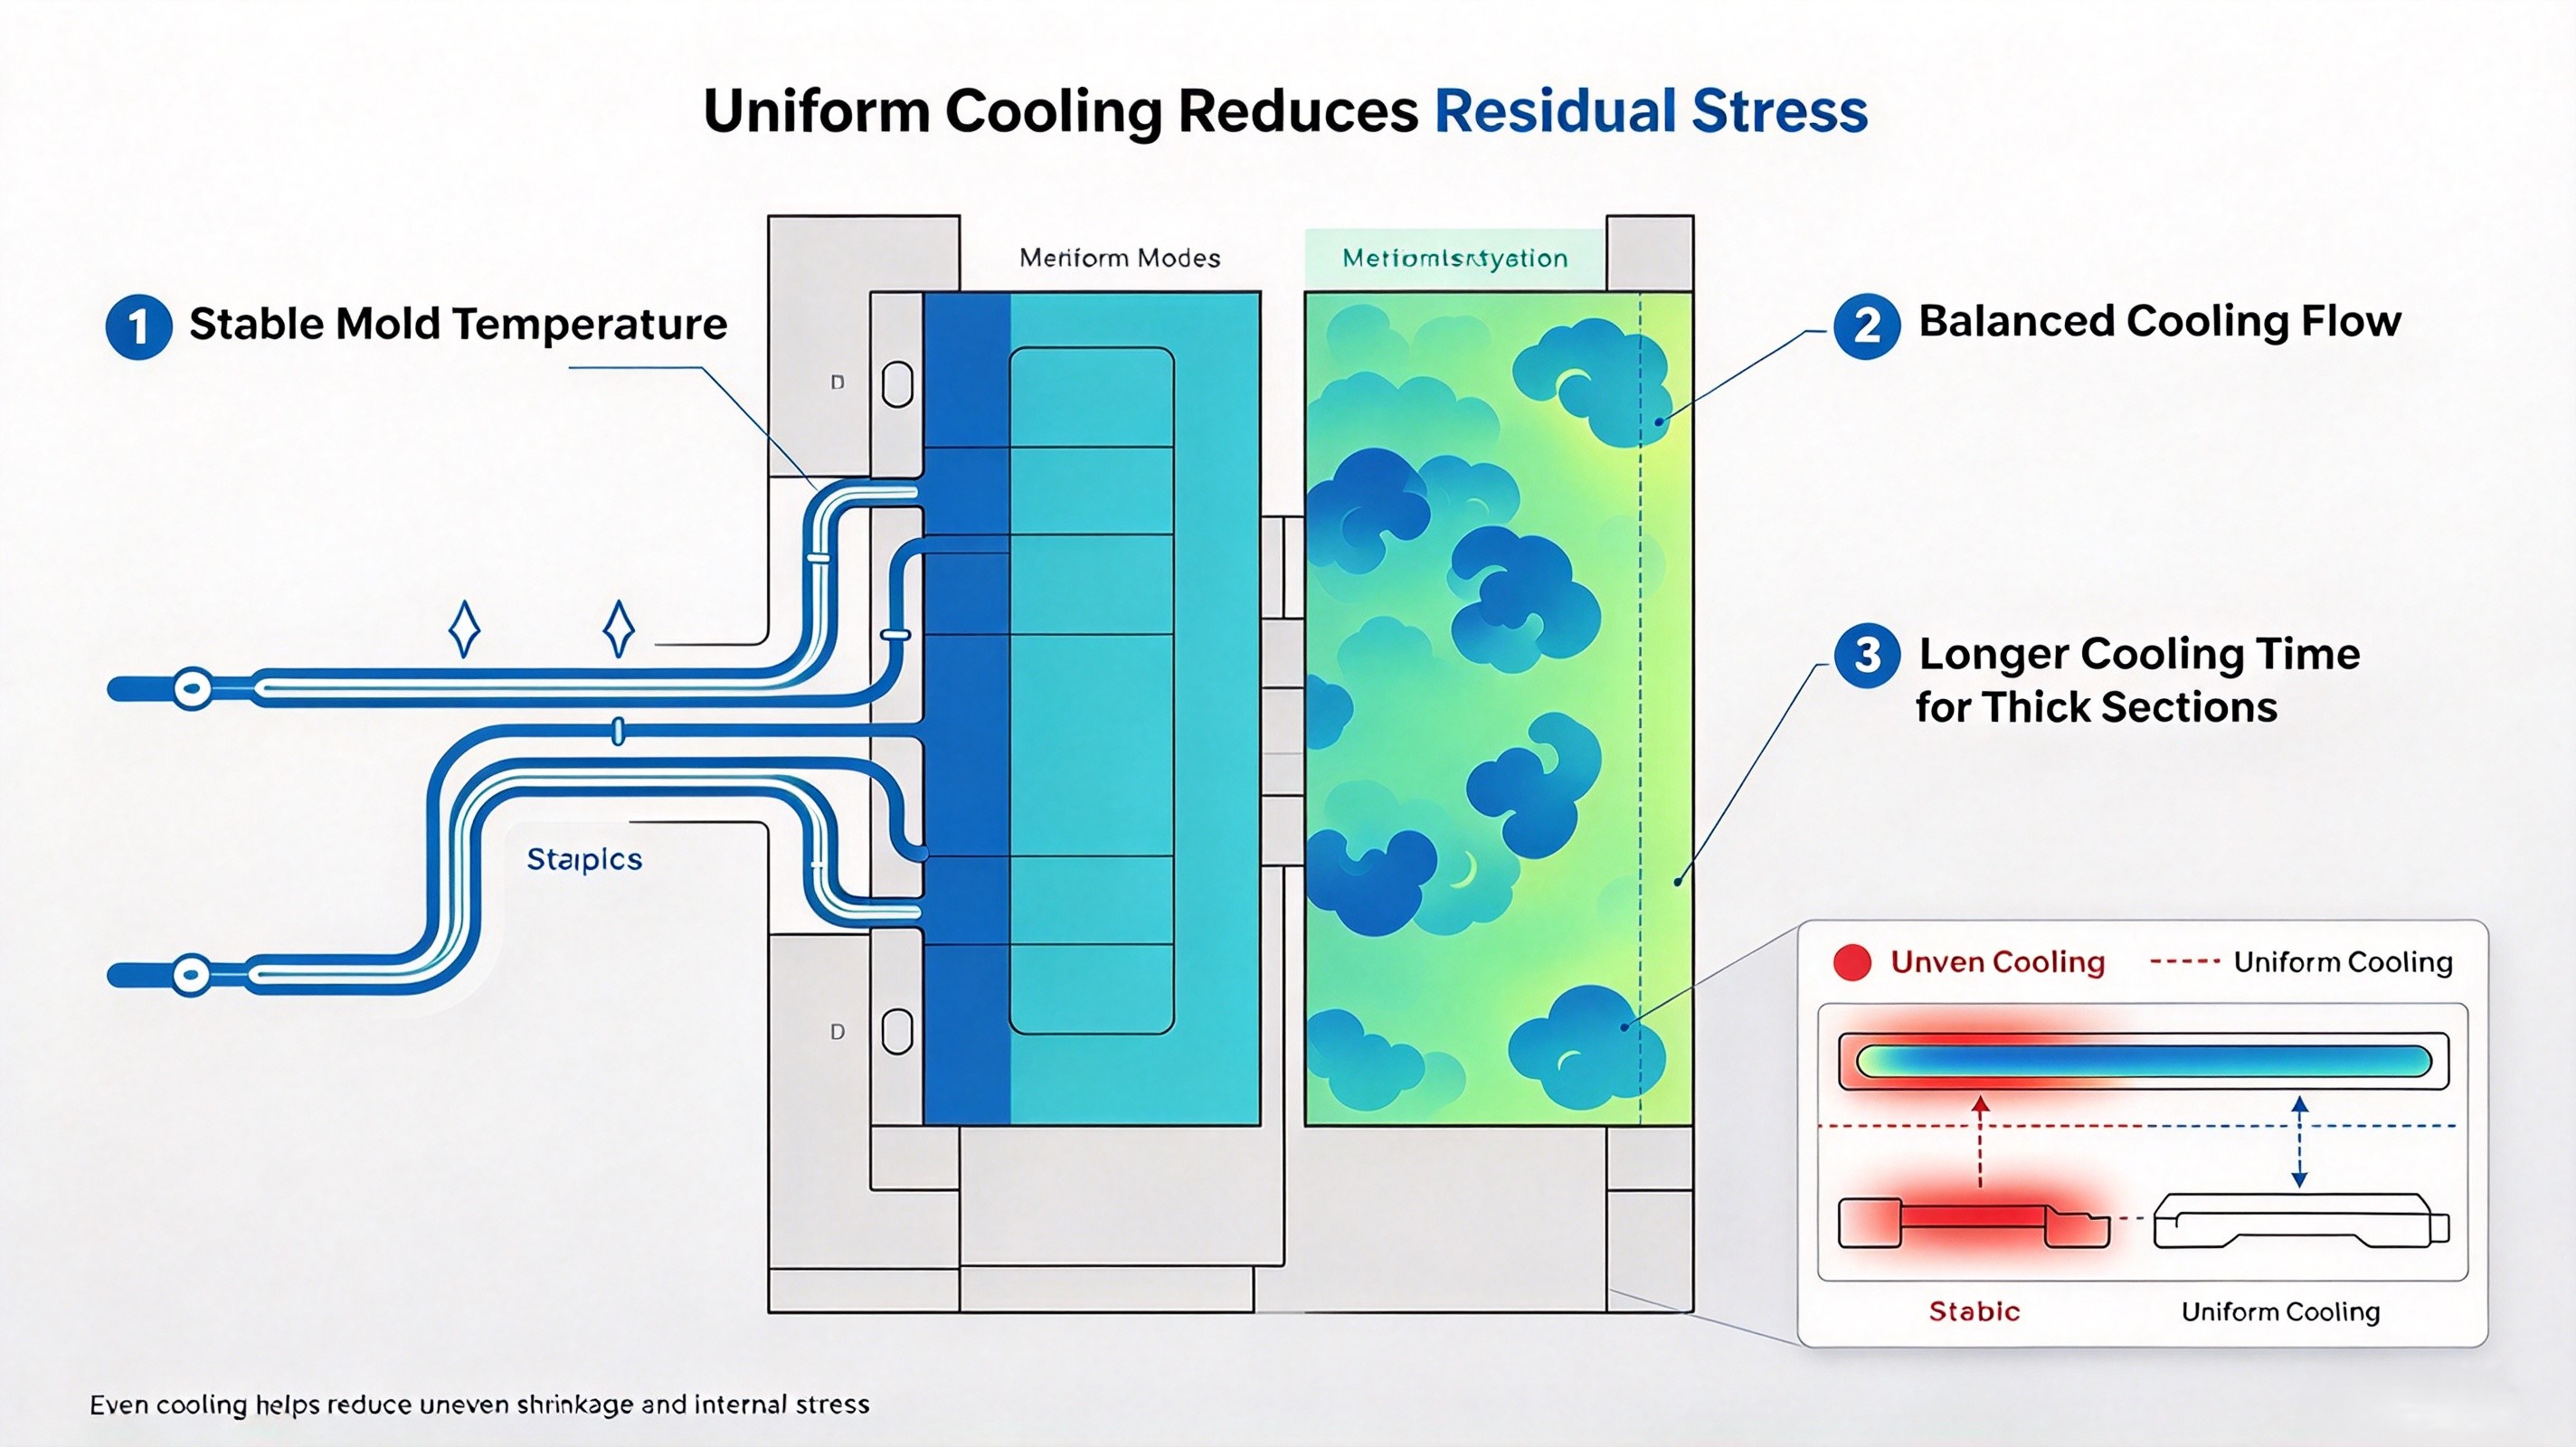
Niejednorodne chłodzenie to jeden z najczęściej pomijanych powodów naprężeń resztkowych. Gdy jedna strona elementu ochładza się szybciej niż druga, materiał kurczy się nieregularnie, co powoduje zakleszczenie naprężeń wewnętrznych.
Zalecane działania:
Dla części medycznych o ścisłych wymaganiach wymiarowych spójność temperatury formy ma takie samo znaczenie jak ciśnienie wtrysku.
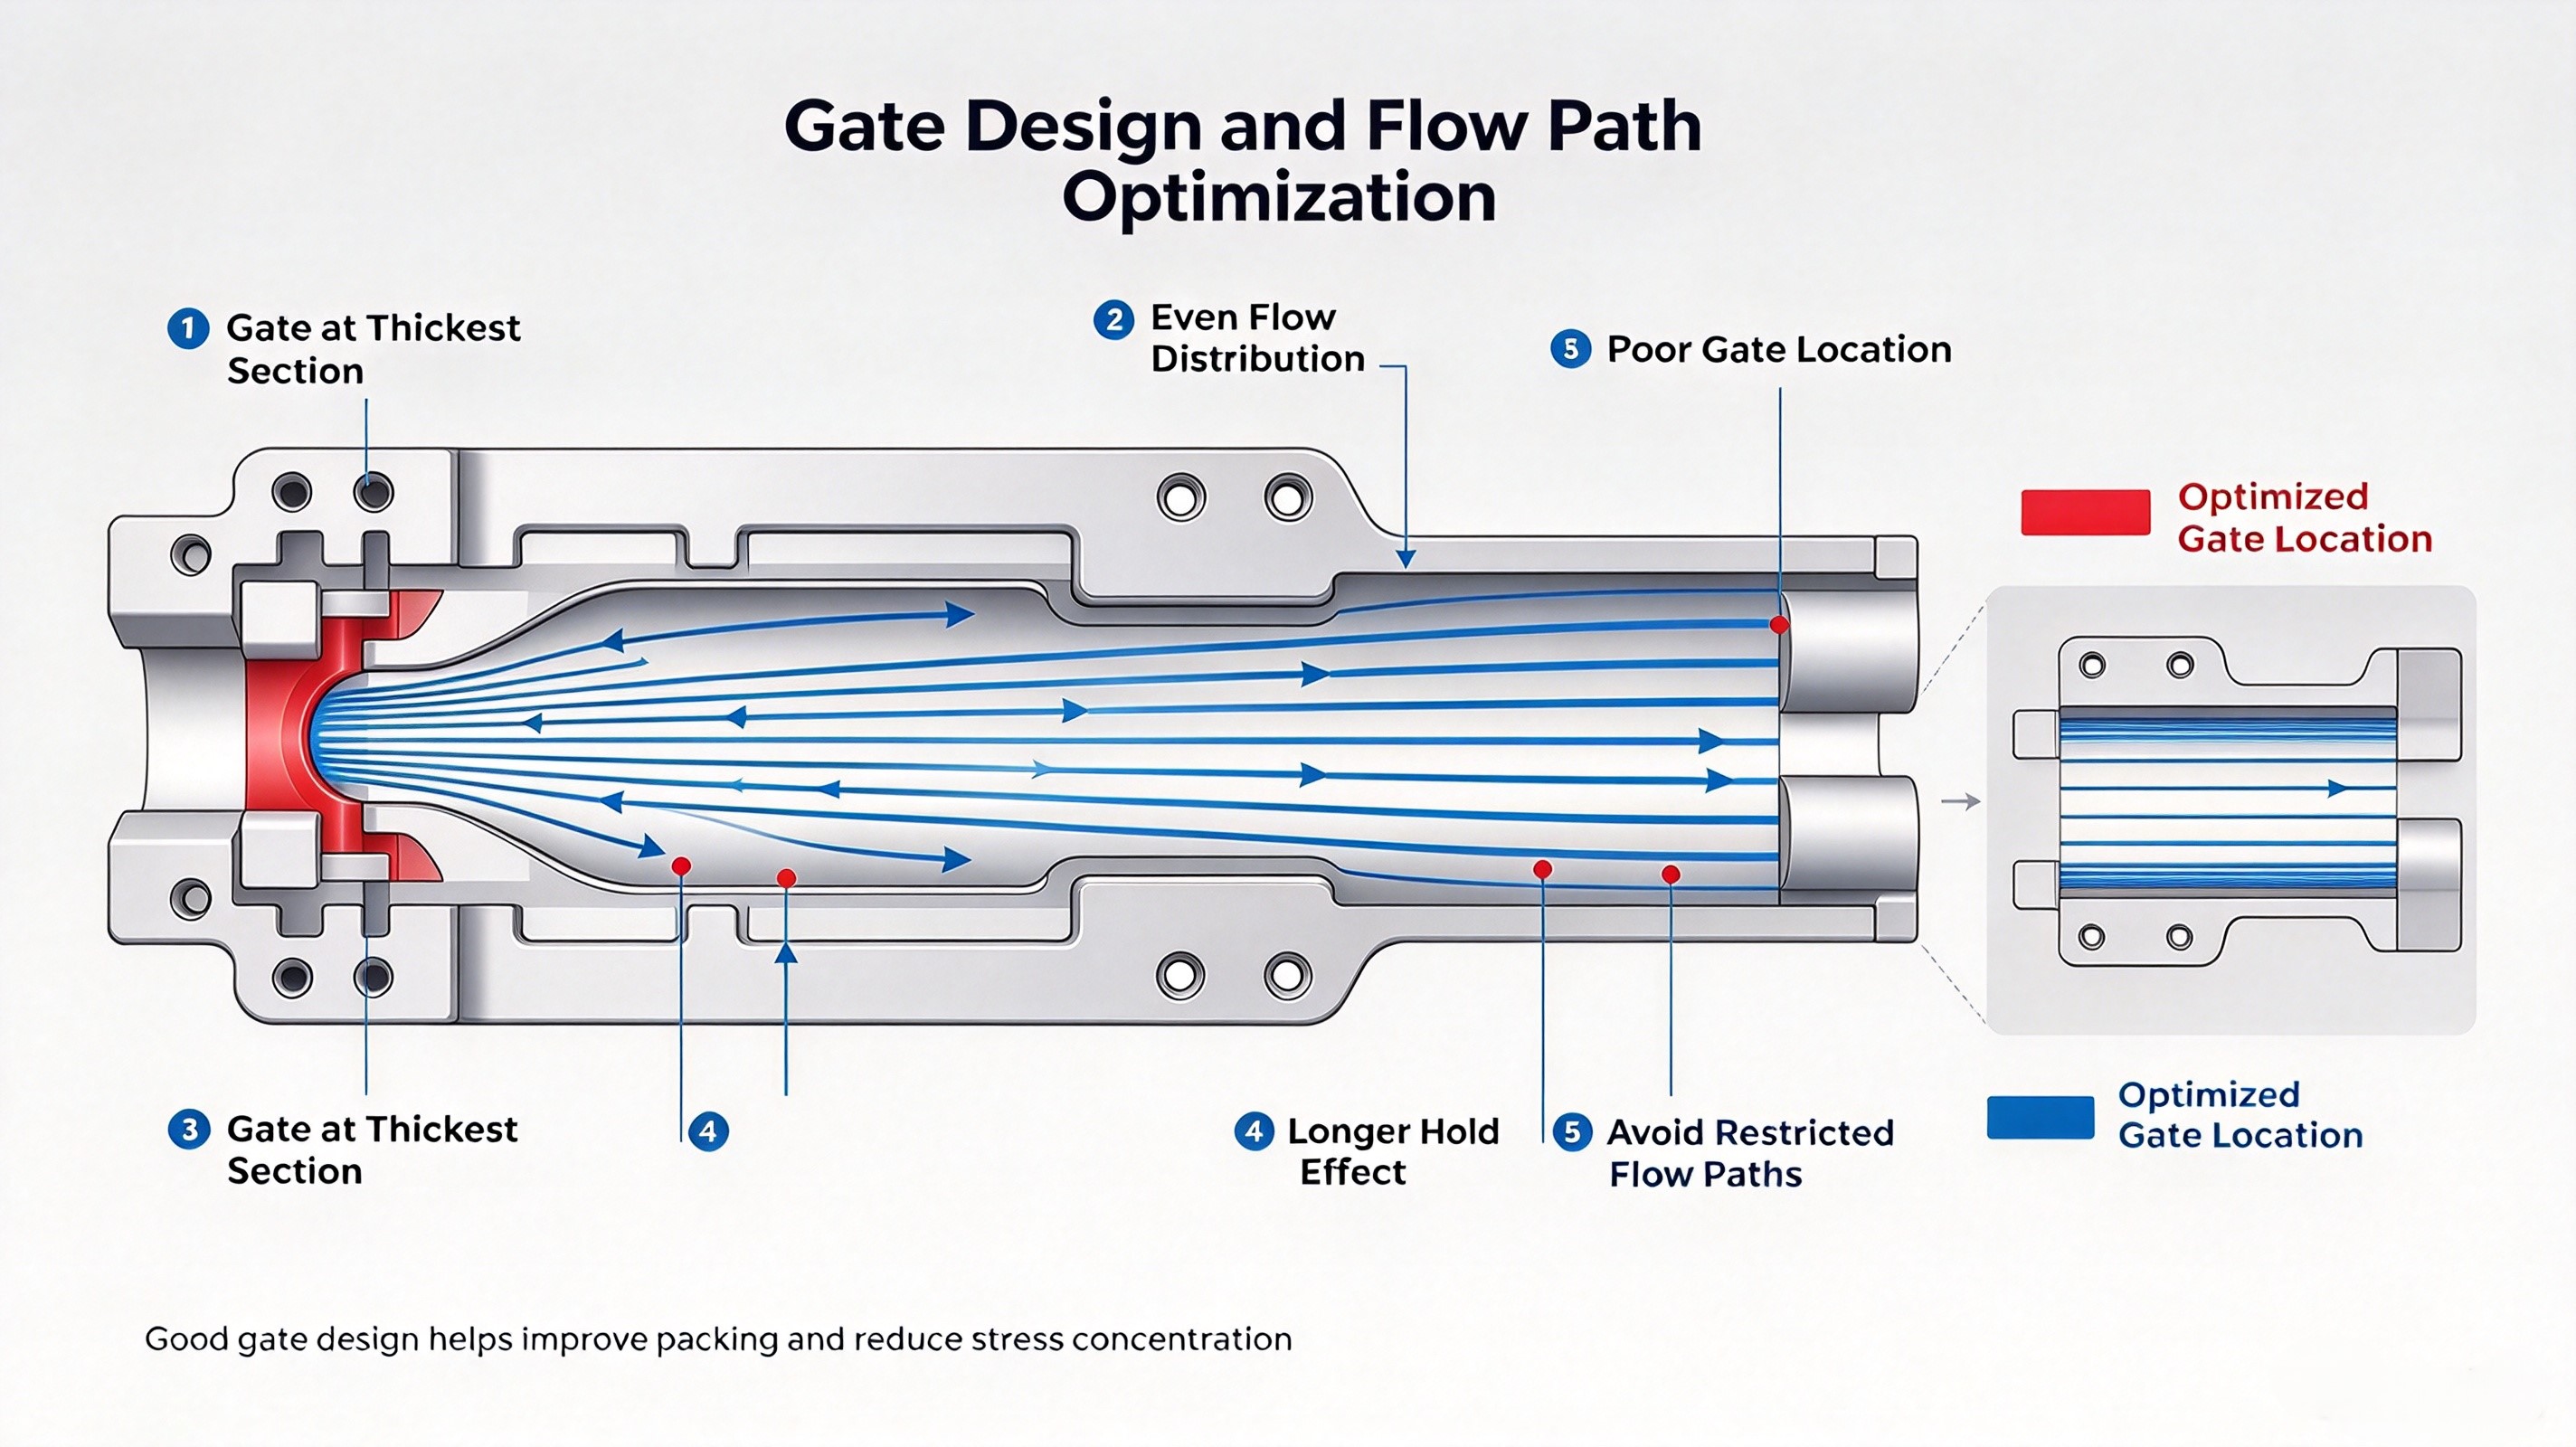
Wielkość wlewka, jego położenie oraz długość ścieżki przepływu wpływają na sposób powstawania naprężeń wewnątrz elementu. Mały wlew lub ograniczona ścieżka przepływu mogą powodować wysokie naprężenia ścinające, podczas gdy nieodpowiednie położenie wlewka może spowodować skupienie się ciśnienia w obszarach o słabszej wytrzymałości.
Zalecane działania:
Dobry projekt wlewka zmniejsza naprężenia, ułatwiając bardziej jednorodne wypełnianie i zagęszczanie materiału.
Modelowanie naukowe to praktyczna metoda redukcji naprężeń resztkowych, ponieważ koncentruje się na tym, co rzeczywiście zachodzi wewnątrz jamy formy, a nie polega na doświadczeniu operatora.
Korzystając z czujników wnęki i systematycznych testów procesu, producenci form do wyrobów medycznych mogą:
To oparte na danych podejście pomaga zapobiegać naprężeniom jeszcze przed ich przejawieniem się jako widoczny defekt.
Typowe defekty związane z naprężeniami resztkowymi
| Wada | Możliwa przyczyna | Korekta |
|---|---|---|
| Odkształcenie | Nierównomierne chłodzenie, niezrównoważona kurczliwość | Stabilizować temperaturę formy i czas chłodzenia |
| Ślady zapadnięcia | Niewystarczające ciśnienie formowania/utrymania | Zwiększ czas utrzymywania lub zoptymalizuj położenie przełączenia |
| Pęknięcie zmęczeniowe | Wysokie naprężenia ścinające, nadmierny wypełnienie, narażenie na czynniki chemiczne | Zmniejsz prędkość wtrysku i maksymalne ciśnienie |
| Delaminujące | Słaba przepływowość materiału, nadmierne naprężenia ścinające, zanieczyszczenie | Ulepsz ścieżkę przepływu i sprawdź suchość materiału |
| Wariancja wymiarów | Dryf procesu, niestabilność przejścia od wypełniania do utrzymywania | Zweryfikuj okno procesowe i monitoruj dane z jamy formy |
Środki spożywcze medyczne zachowują się inaczej pod wpływem obciążeń. Na przykład:
Zawsze należy zapoznać się z danymi technicznymi dostawcy materiału przed skonfigurowaniem procesu. Typ żywicy, masa cząsteczkowa, dodatki oraz zawartość wilgoci wpływają na naprężenia resztkowe.
Zmniejszanie naprężeń resztkowych w formowaniu wyrobów medycznych wymaga więcej niż jednorazowej korekty. Wymaga to zwalidowanego procesu, który pozostaje stabilny w trakcie produkcji.
Główne etapy obejmują:
Dla producentów urządzeń medycznych ta dokumentacja jest niezbędna do zgodności z przepisami i zarządzania ryzykiem.
Naprężenia resztkowe to ukryty, ale krytyczny problem w formowaniu wtryskowym elementów medycznych. Mogą one wpływać na wymiary części, wytrzymałość mechaniczną, wygląd oraz niezawodność w długim okresie użytkowania. Najskuteczniejszym sposobem ich kontrolowania jest systematyczny, oparty na danych proces obejmujący kontrolowaną prędkość wypełniania, zoptymalizowane fazę dolewania i utrzymywania, stabilną temperaturę formy, odpowiednie zaprojektowanie wlewek oraz formalną walidację procesu.
W przypadku plastikowych komponentów medycznych redukcja naprężeń resztkowych nie jest jedynie ulepszeniem jakości – stanowi niezbędną część produkcji bezpiecznych, niezawodnych i gotowych do spełnienia wymogów regulacyjnych części.
 Gorące wiadomości
 EN