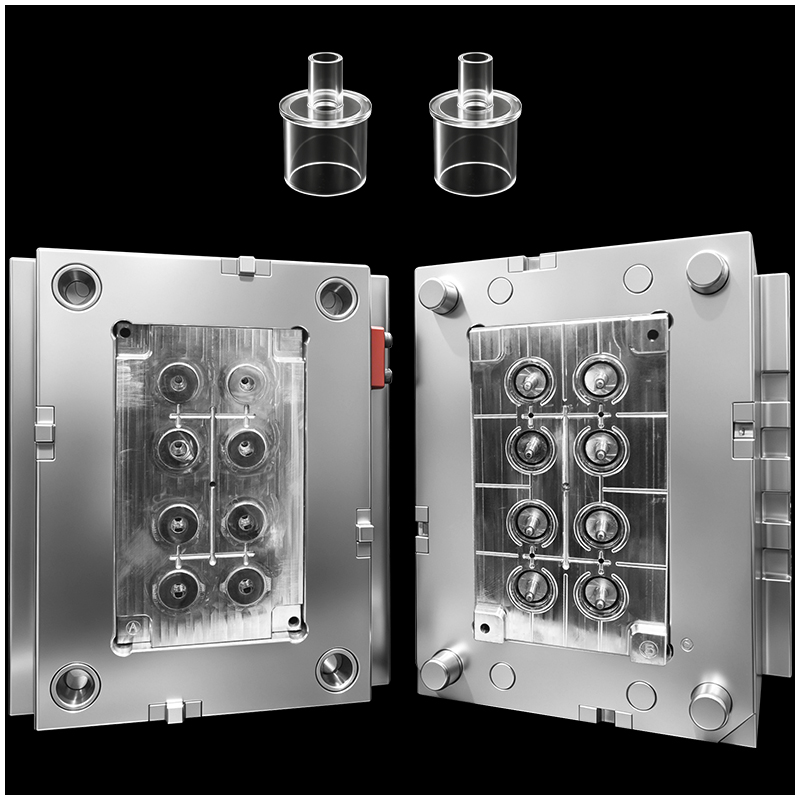
Restspenning er ett av de mest vanlige skjulte kvalitetsproblemene i medisinsk injeksjonsformning. Selv om en del ser ut til å ha riktige mål, kan intern spenning føre til deformasjon, senkninger, spenningsrevner, lagdeling eller redusert langtidspålitelighet – problemer som er spesielt risikofylte for medisinske apparater.
Medisinske plastkomponenter, som væskeforbindelser, diagnostiske deler, kirurgiske håndtak og medikamentleveringskomponenter, er ofte laget av høytytende harpiks som PC, COC, PEEK og ABS. Disse materialene er følsomme for temperatur-, trykk- og kjølingsvariasjoner. Hvis støpeprosessen ikke kontrolleres ordentlig, kan restspenning føre til at delene svikter under montering, sterilisering eller i bruk.
Å redusere restspenning handler ikke bare om å forbedre utseendet. Det handler om å sikre at medisinske deler beholder sin dimensjonelle stabilitet, mekaniske pålitelighet og sikkerhet gjennom hele levetiden.
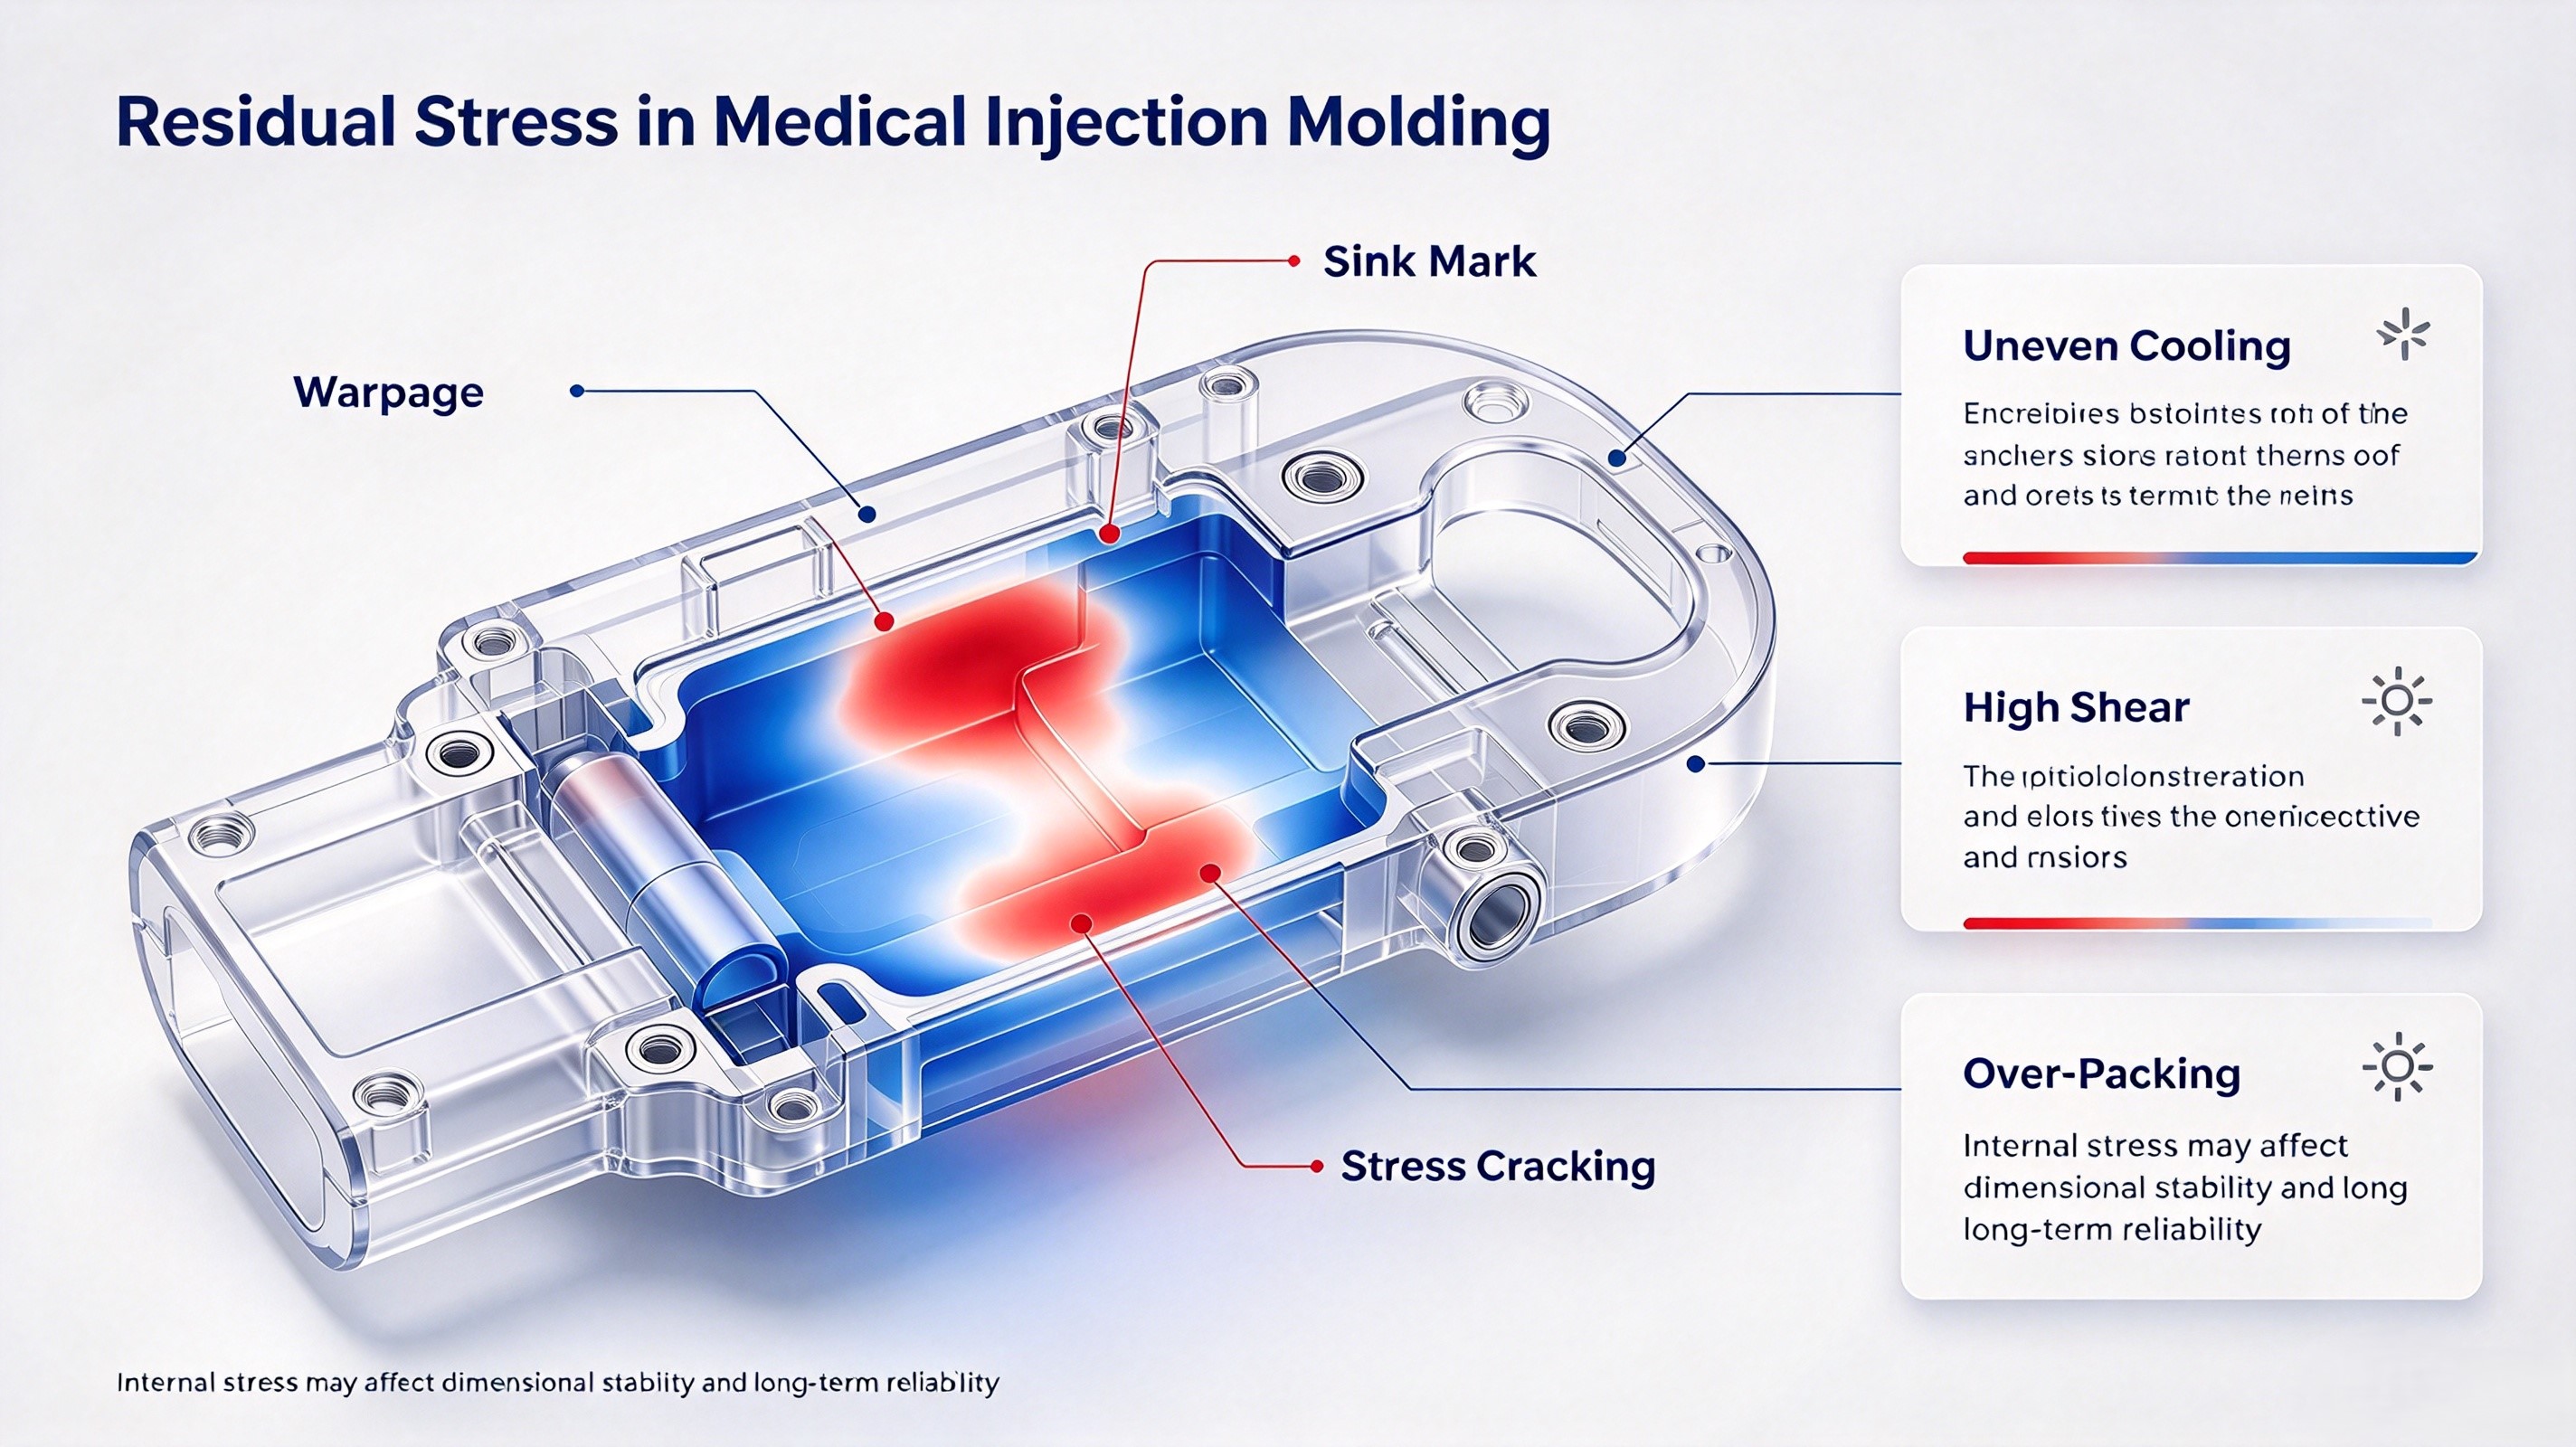
Restspenning oppstår vanligvis på grunn av ujevn avkjøling, overdreven skjærspenning, raske trykkendringer eller dårlig styring av materialstrømmen. I de fleste tilfellene skyldes den ikke én enkelt parameter, men en kombinasjon av:
I medisinske flerkavitetsskabeloner kan restspenningen også variere fra kavitet til kavitet. Derfor må prosessoptimering baseres på faktiske kavitetsdata, ikke bare maskininnstillinger.
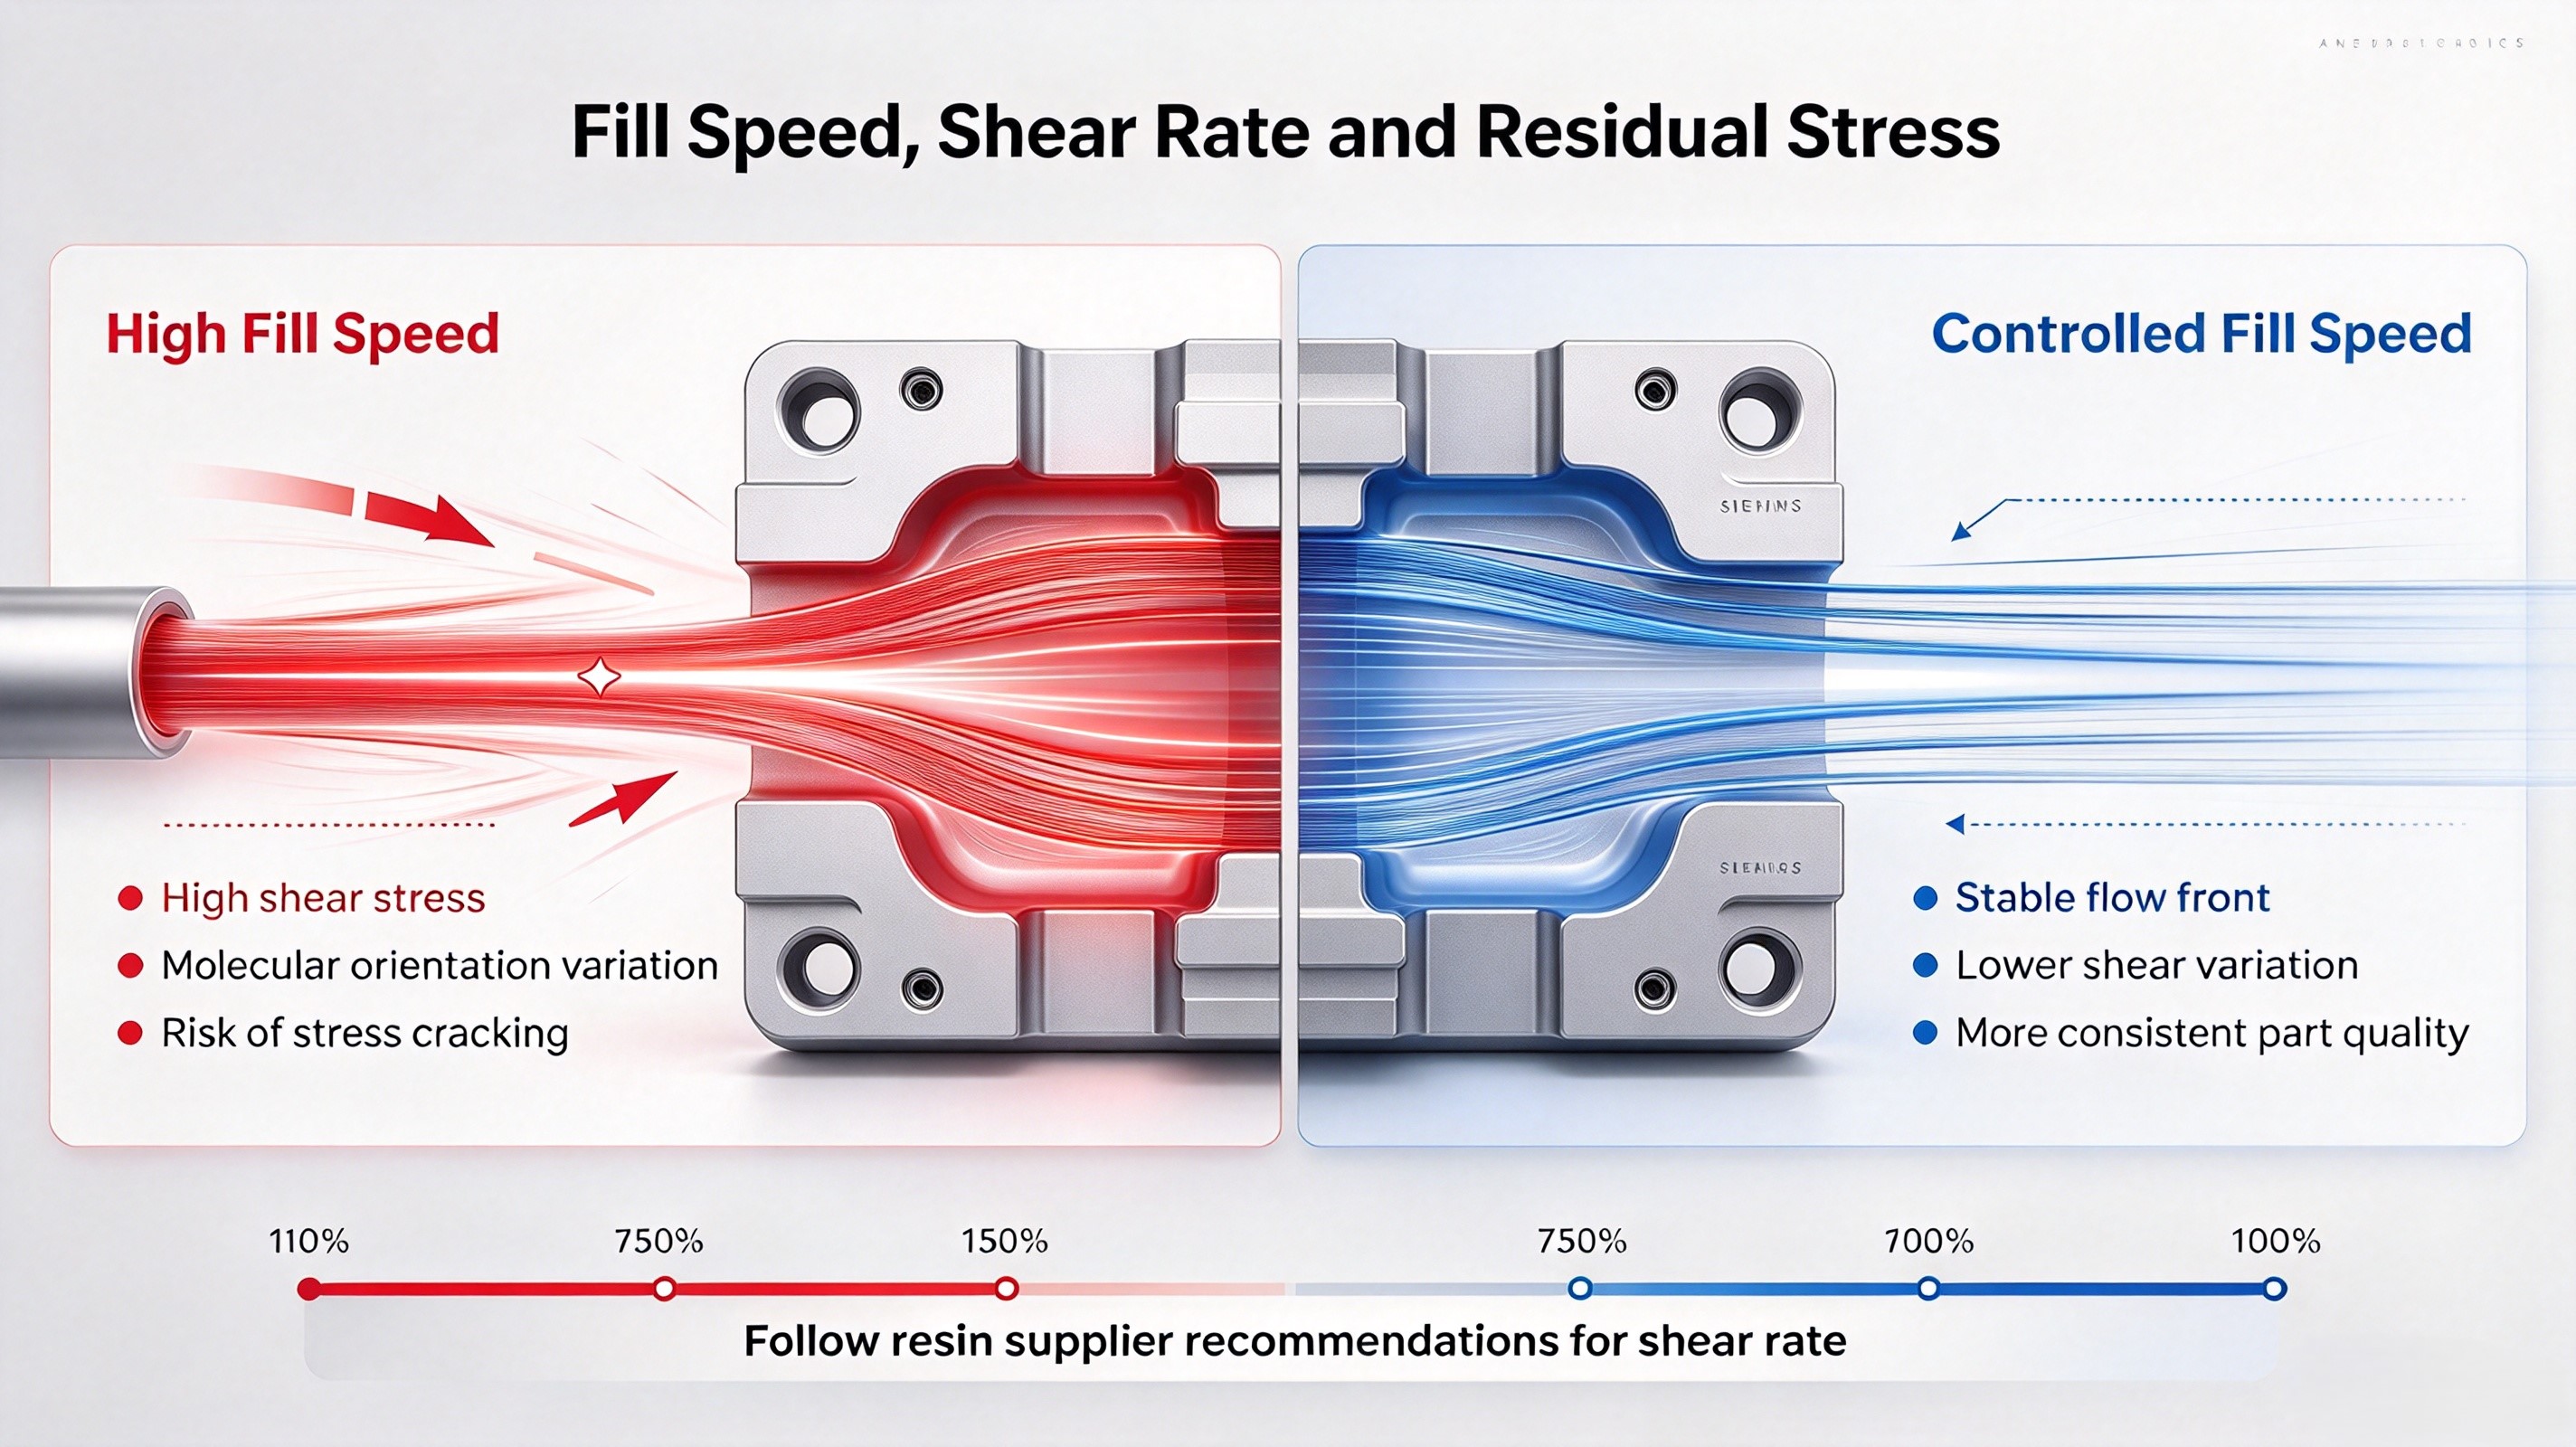
Høy skjæring er en viktig årsak til restspenning, spesielt i høytytende medisinske harpikser. Når materialet strømmer for raskt gjennom smale inngangspunkter eller tynne deler, kan molekylær orientering bli ujevn, noe som fører til oppbygging av spenning.
Anbefalte tiltak:
En kontrollert hastighetsprofil bidrar til å redusere spenningsvariasjon fra støt til støt.
Pakke- og holdetrykk har direkte virkning på restspenningene. Hvis trykket er for høyt, kan det føre til overpakking og indre spenninger. Hvis det er for lavt, kan delen krympe uregelmessig og skape spenninger i kritiske områder.
Anbefalte tiltak:
Målet er å komprimere materialet forsiktig og jevnt, i stedet for å tvinge det inn i formhulen med ekstremt trykk.
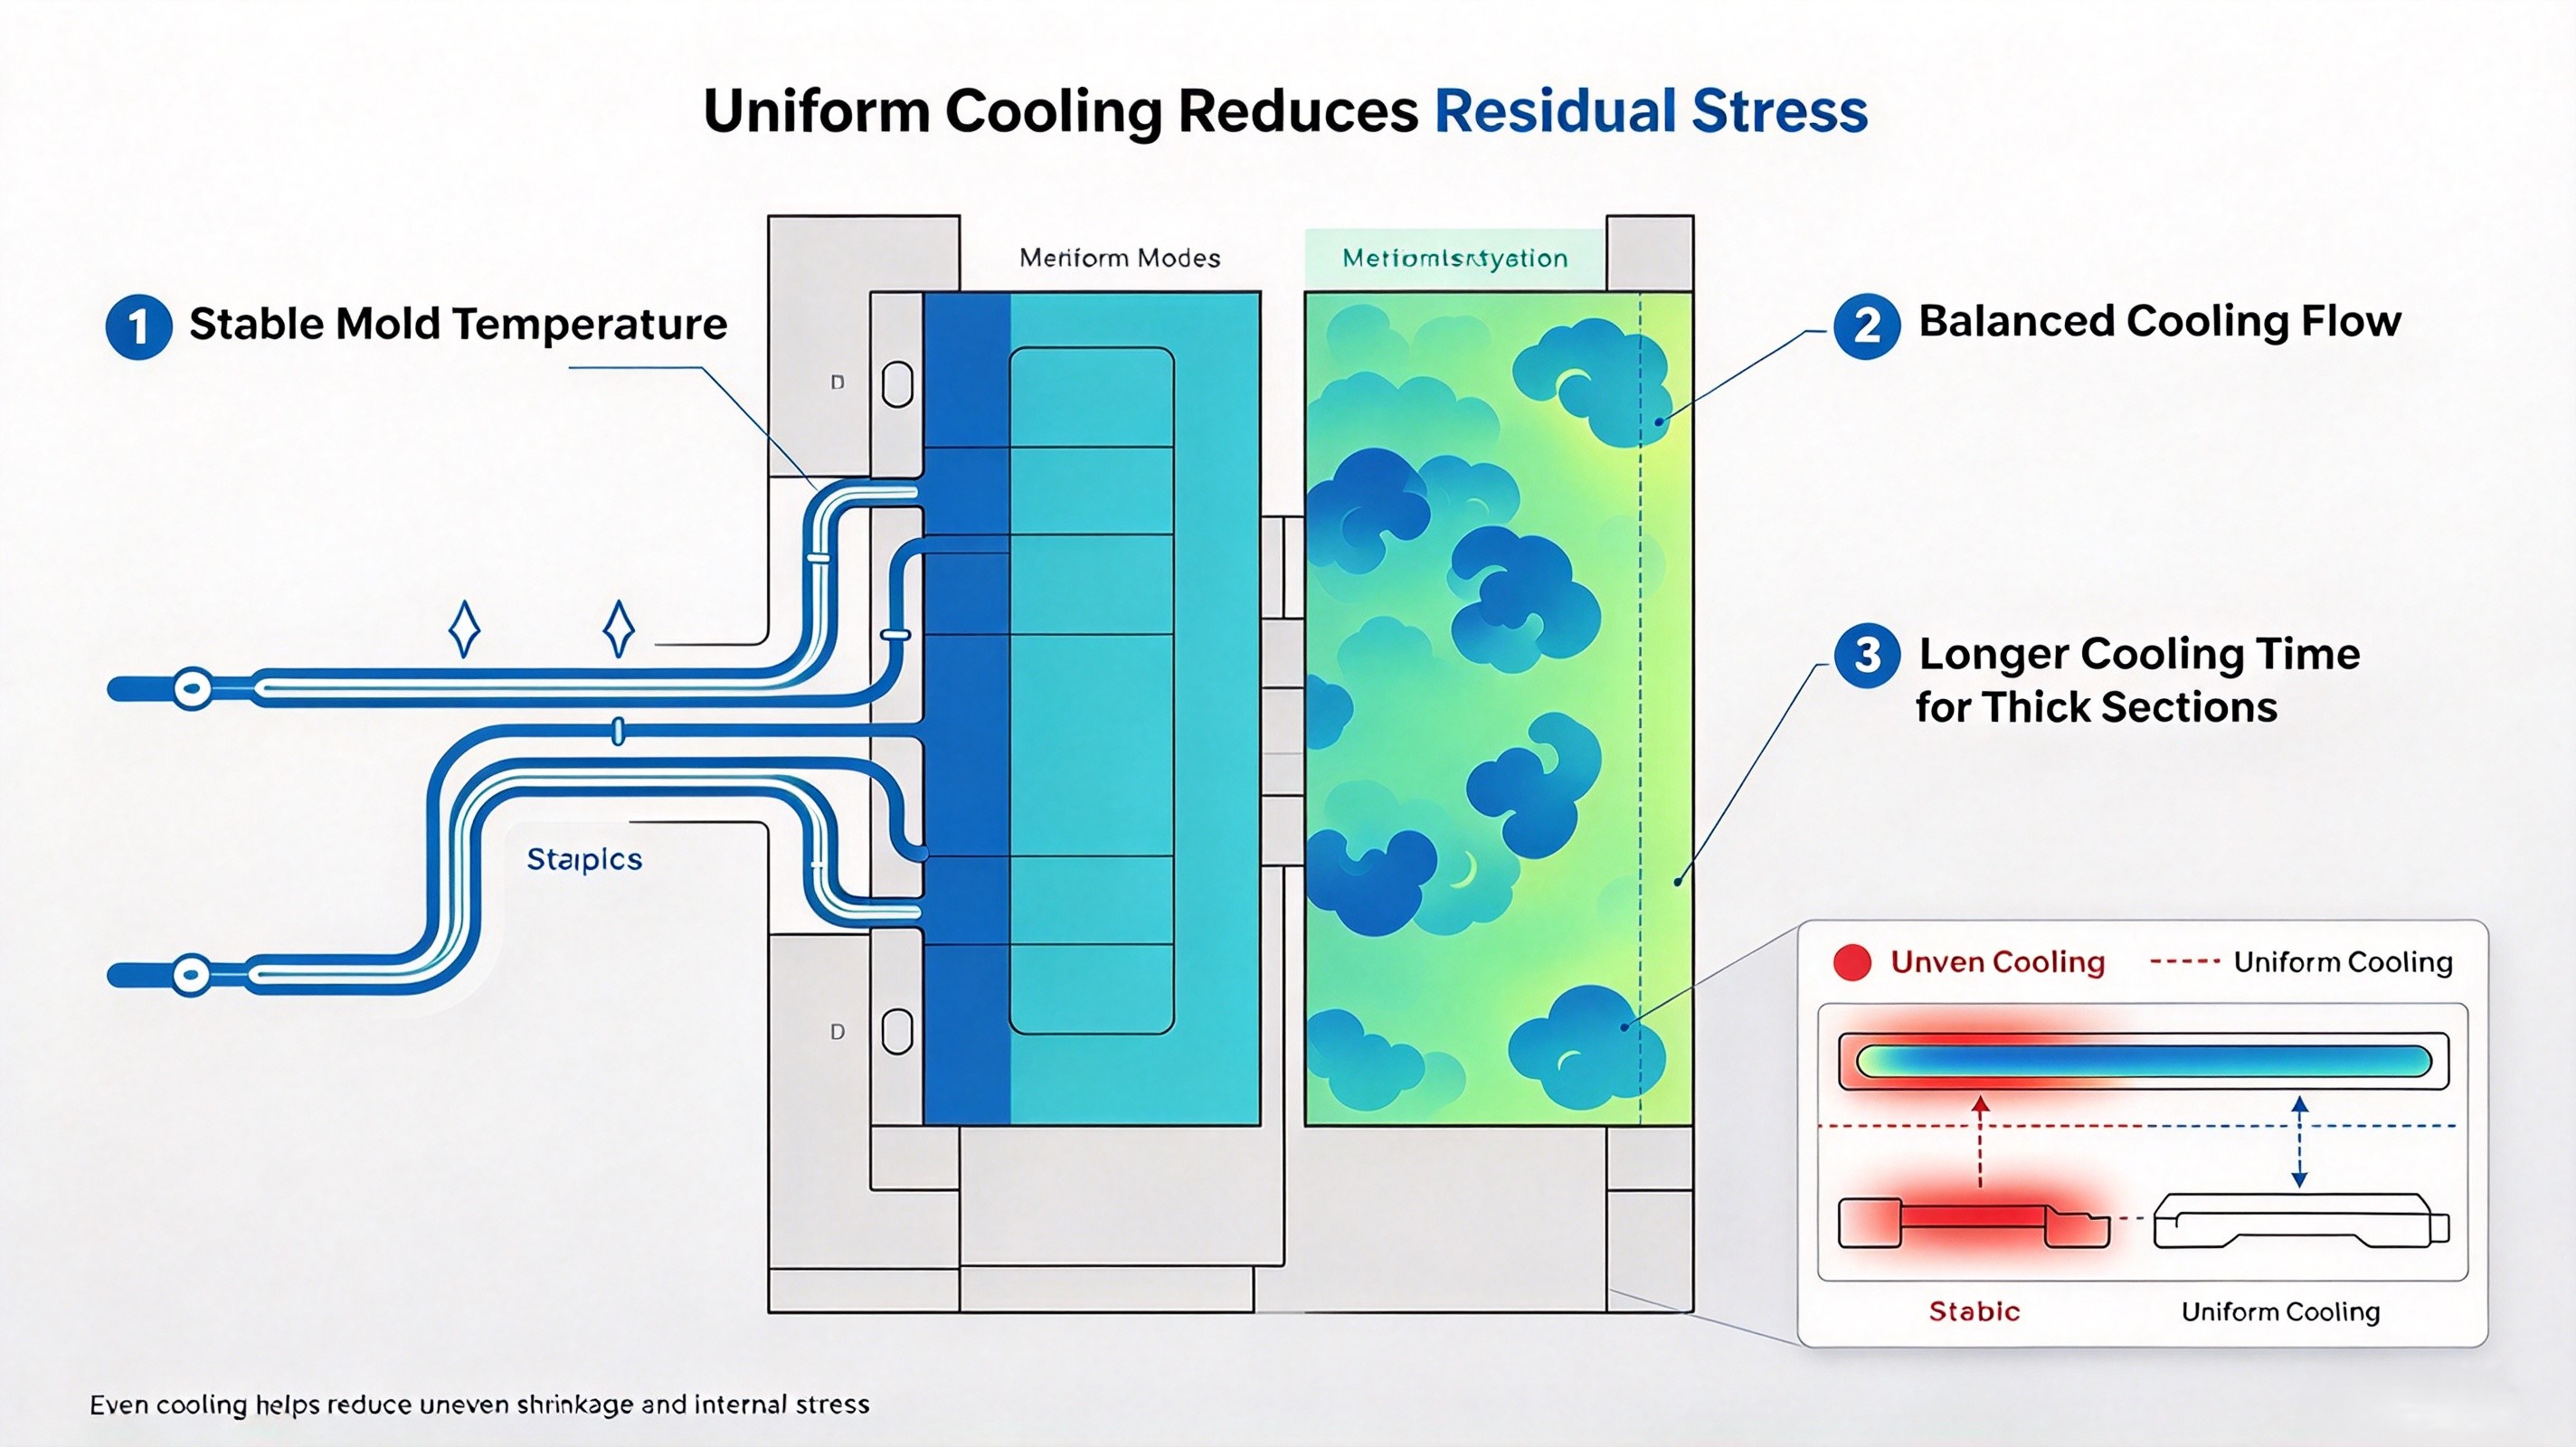
Ujevn kjøling er en av de mest oversette årsakene til restspenning. Når den ene siden av delen kjøles raskere enn den andre, trekker materialet seg ujevnt sammen og sperrer inn intern spenning.
Anbefalte tiltak:
For medisinske deler med strenge krav til mål, er formtemperaturens konsekvens like viktig som injeksjonstrykket.
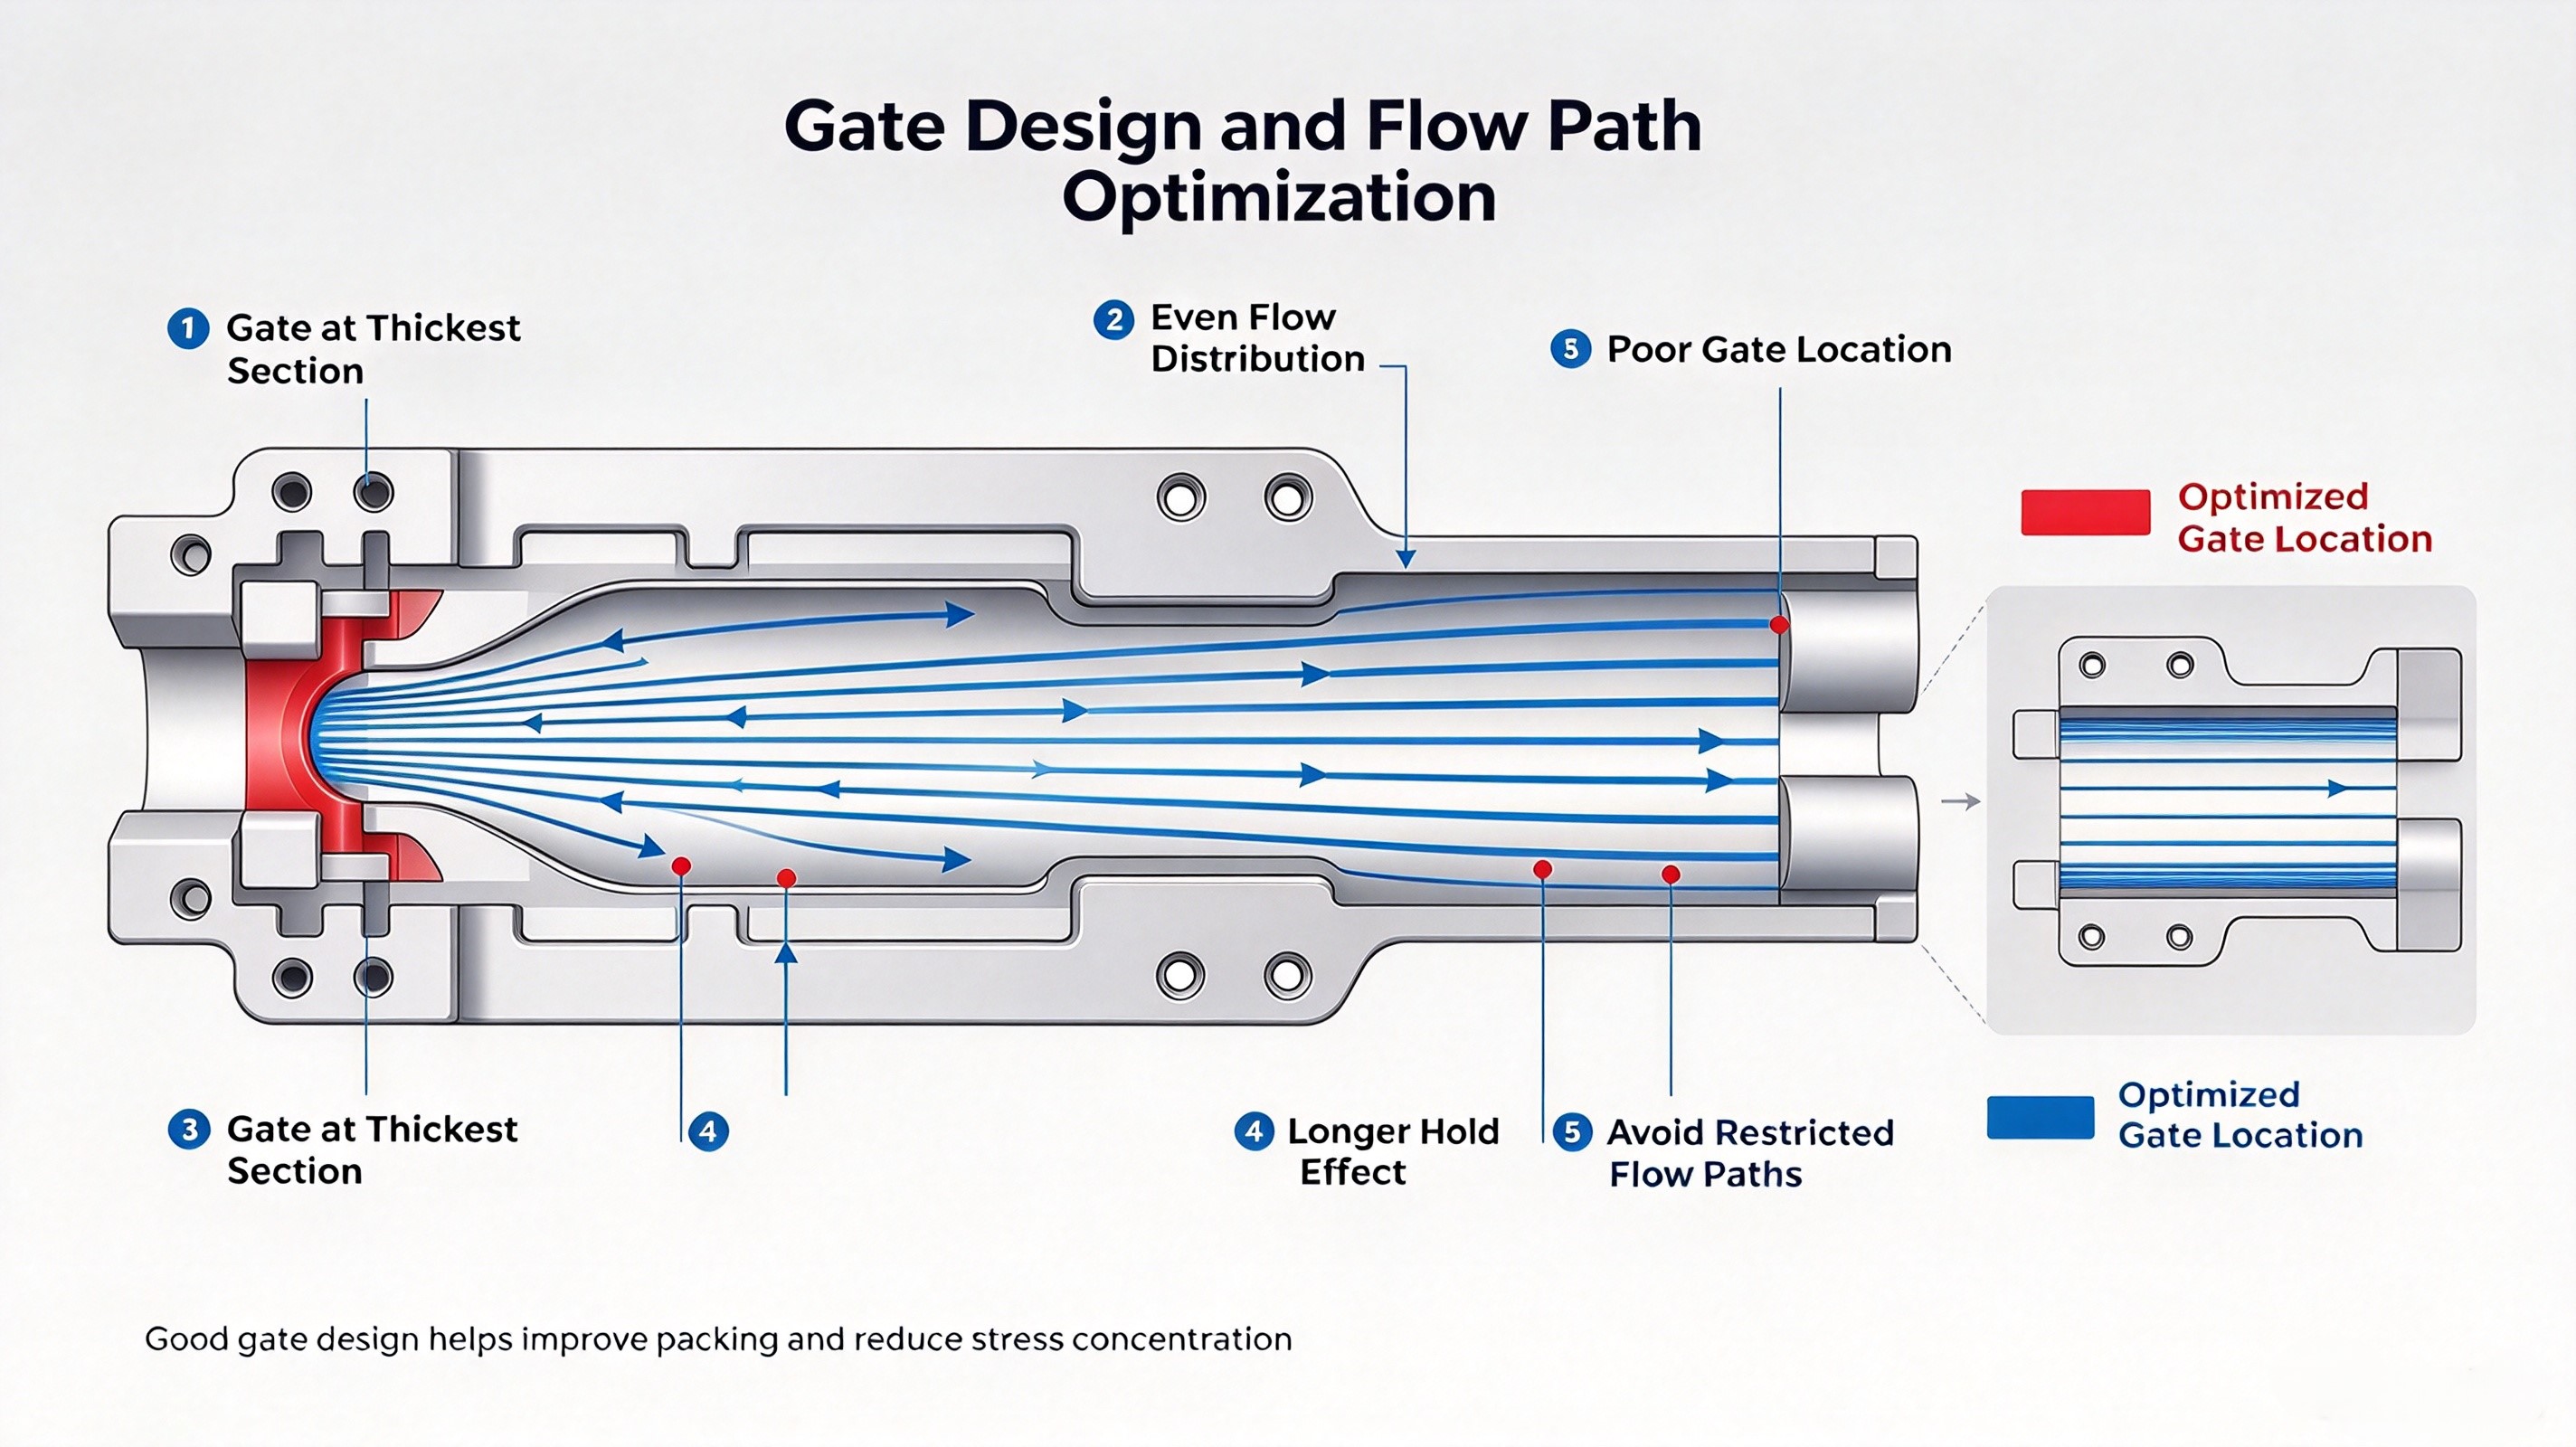
Gatestørrelse, gateplassering og strømlengde påvirker hvordan spenning utvikles inne i delen. En liten gate eller begrenset strømbane kan skape høy skjærspenning, mens en upassende gateplassering kan føre til at trykket konsentrerer seg i svake områder.
Anbefalte tiltak:
God gateutforming reduserer spenning ved å hjelpe materialet med å fylle og pakke mer jevnt.
Vitenskapelig formgiving er en praktisk måte å redusere restspenning på, fordi den fokuserer på det som faktisk skjer inne i formhulen, i stedet for å stole på operatørens erfaring.
Ved å bruke hulesensorer og systematisk prosess-testing kan medisinske formgivere:
Denne datadrevne tilnærmingen hjelper med å forhindre spenning før den blir en synlig feil.
Vanlige feil relatert til restspenning
| Feil | Mulig årsak | Retting |
|---|---|---|
| Vridning | Ujevn avkjøling, ubalansert krymping | Stabiliser moldtemperaturen og kjøletiden |
| ## Synkmerker | Utilstrekkelig pakke-/holdetrykk | Øk holdetiden eller optimaliser overføringsposisjonen |
| Spenningsrevner | Høy skjærbelastning, overpakking, kjemisk eksponering | Reduser injeksjonshastigheten og topptrykket |
| Delaminering | Dårlig materialestrøm, for høy skjærbelastning, forurensning | Forbedre strømbanen og sjekk materialets tørkegrad |
| Dimensjonsvariasjon | Prosessen driver unna, uregelmessig fylling til pakking | Valider prosessvinduet og overvåk kavitetdata |
Medisinske harpikser oppfører seg annerledes under stress. For eksempel:
Gjennomgå alltid tekniske data fra materialeleverandøren før prosessen settes opp. Resintype, molekylvekt, tilsetningsstoffer og fuktmengde påvirker alle restspenningen.
Å redusere restspenning i medisinsk formsprøyting krever mer enn en engangsjustering. Det kreves en validert prosess som forblir stabil under produksjon.
Viktige trinn inkluderer:
For produsenter av medisinske apparater er denne dokumentasjonen avgjørende for regulativ etterlevelse og risikostyring.
Restspenning er et skjult, men kritisk problem ved medisinsk injeksjonssprøyting. Den kan påvirke delens dimensjoner, mekaniske styrke, utseende og langsiktige pålitelighet. Den mest effektive måten å kontrollere den på er gjennom en systematisk, datadrevet prosess som inkluderer kontrollert fyllhastighet, optimalisert pakking og holdtid, stabil moldtemperatur, god inngangskonstruksjon og formell prosessvalidering.
For medisinske plastkomponenter er reduksjon av restspenning ikke bare en kvalitetsforbedring – den er en avgjørende del av produksjonen av trygge, pålitelige og reguleringsklare deler.
 Siste nytt
 EN