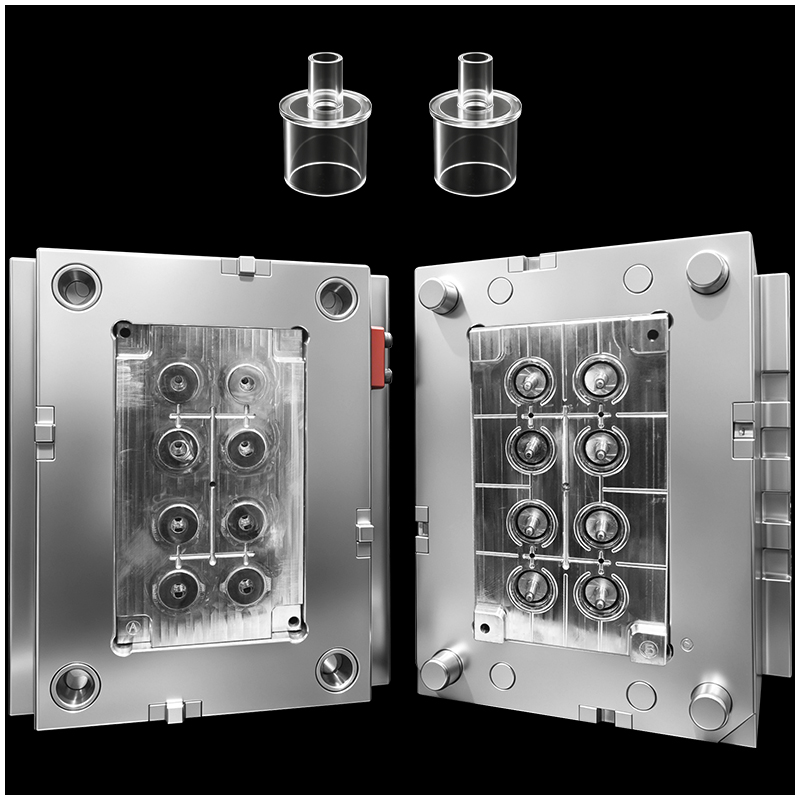
Le tensioni residue rappresentano uno dei problemi nascosti più comuni relativi alla qualità nella stampa a iniezione di dispositivi medici. Anche quando un componente appare dimensionalmente corretto, le tensioni interne possono causare deformazioni, segni di affossamento, crepe da tensione, delaminazione o una ridotta affidabilità a lungo termine: problemi particolarmente rischiosi per i dispositivi medici.
I componenti plastici medici, come i connettori per fluidi, le parti diagnostiche, gli impugnatori chirurgici e i componenti per la somministrazione di farmaci, sono spesso realizzati con resine ad alte prestazioni, quali PC, COC, PEEK e ABS. Questi materiali sono sensibili alle variazioni di temperatura, pressione e raffreddamento. Se il processo di stampaggio non è controllato correttamente, le tensioni residue possono causare il guasto del componente durante l’assemblaggio, la sterilizzazione o l’uso finale.
Ridurre le tensioni residue non riguarda soltanto il miglioramento dell’aspetto estetico: si tratta di garantire che i componenti medici mantengano stabilità dimensionale, affidabilità meccanica e sicurezza per tutta la durata del loro ciclo di vita.
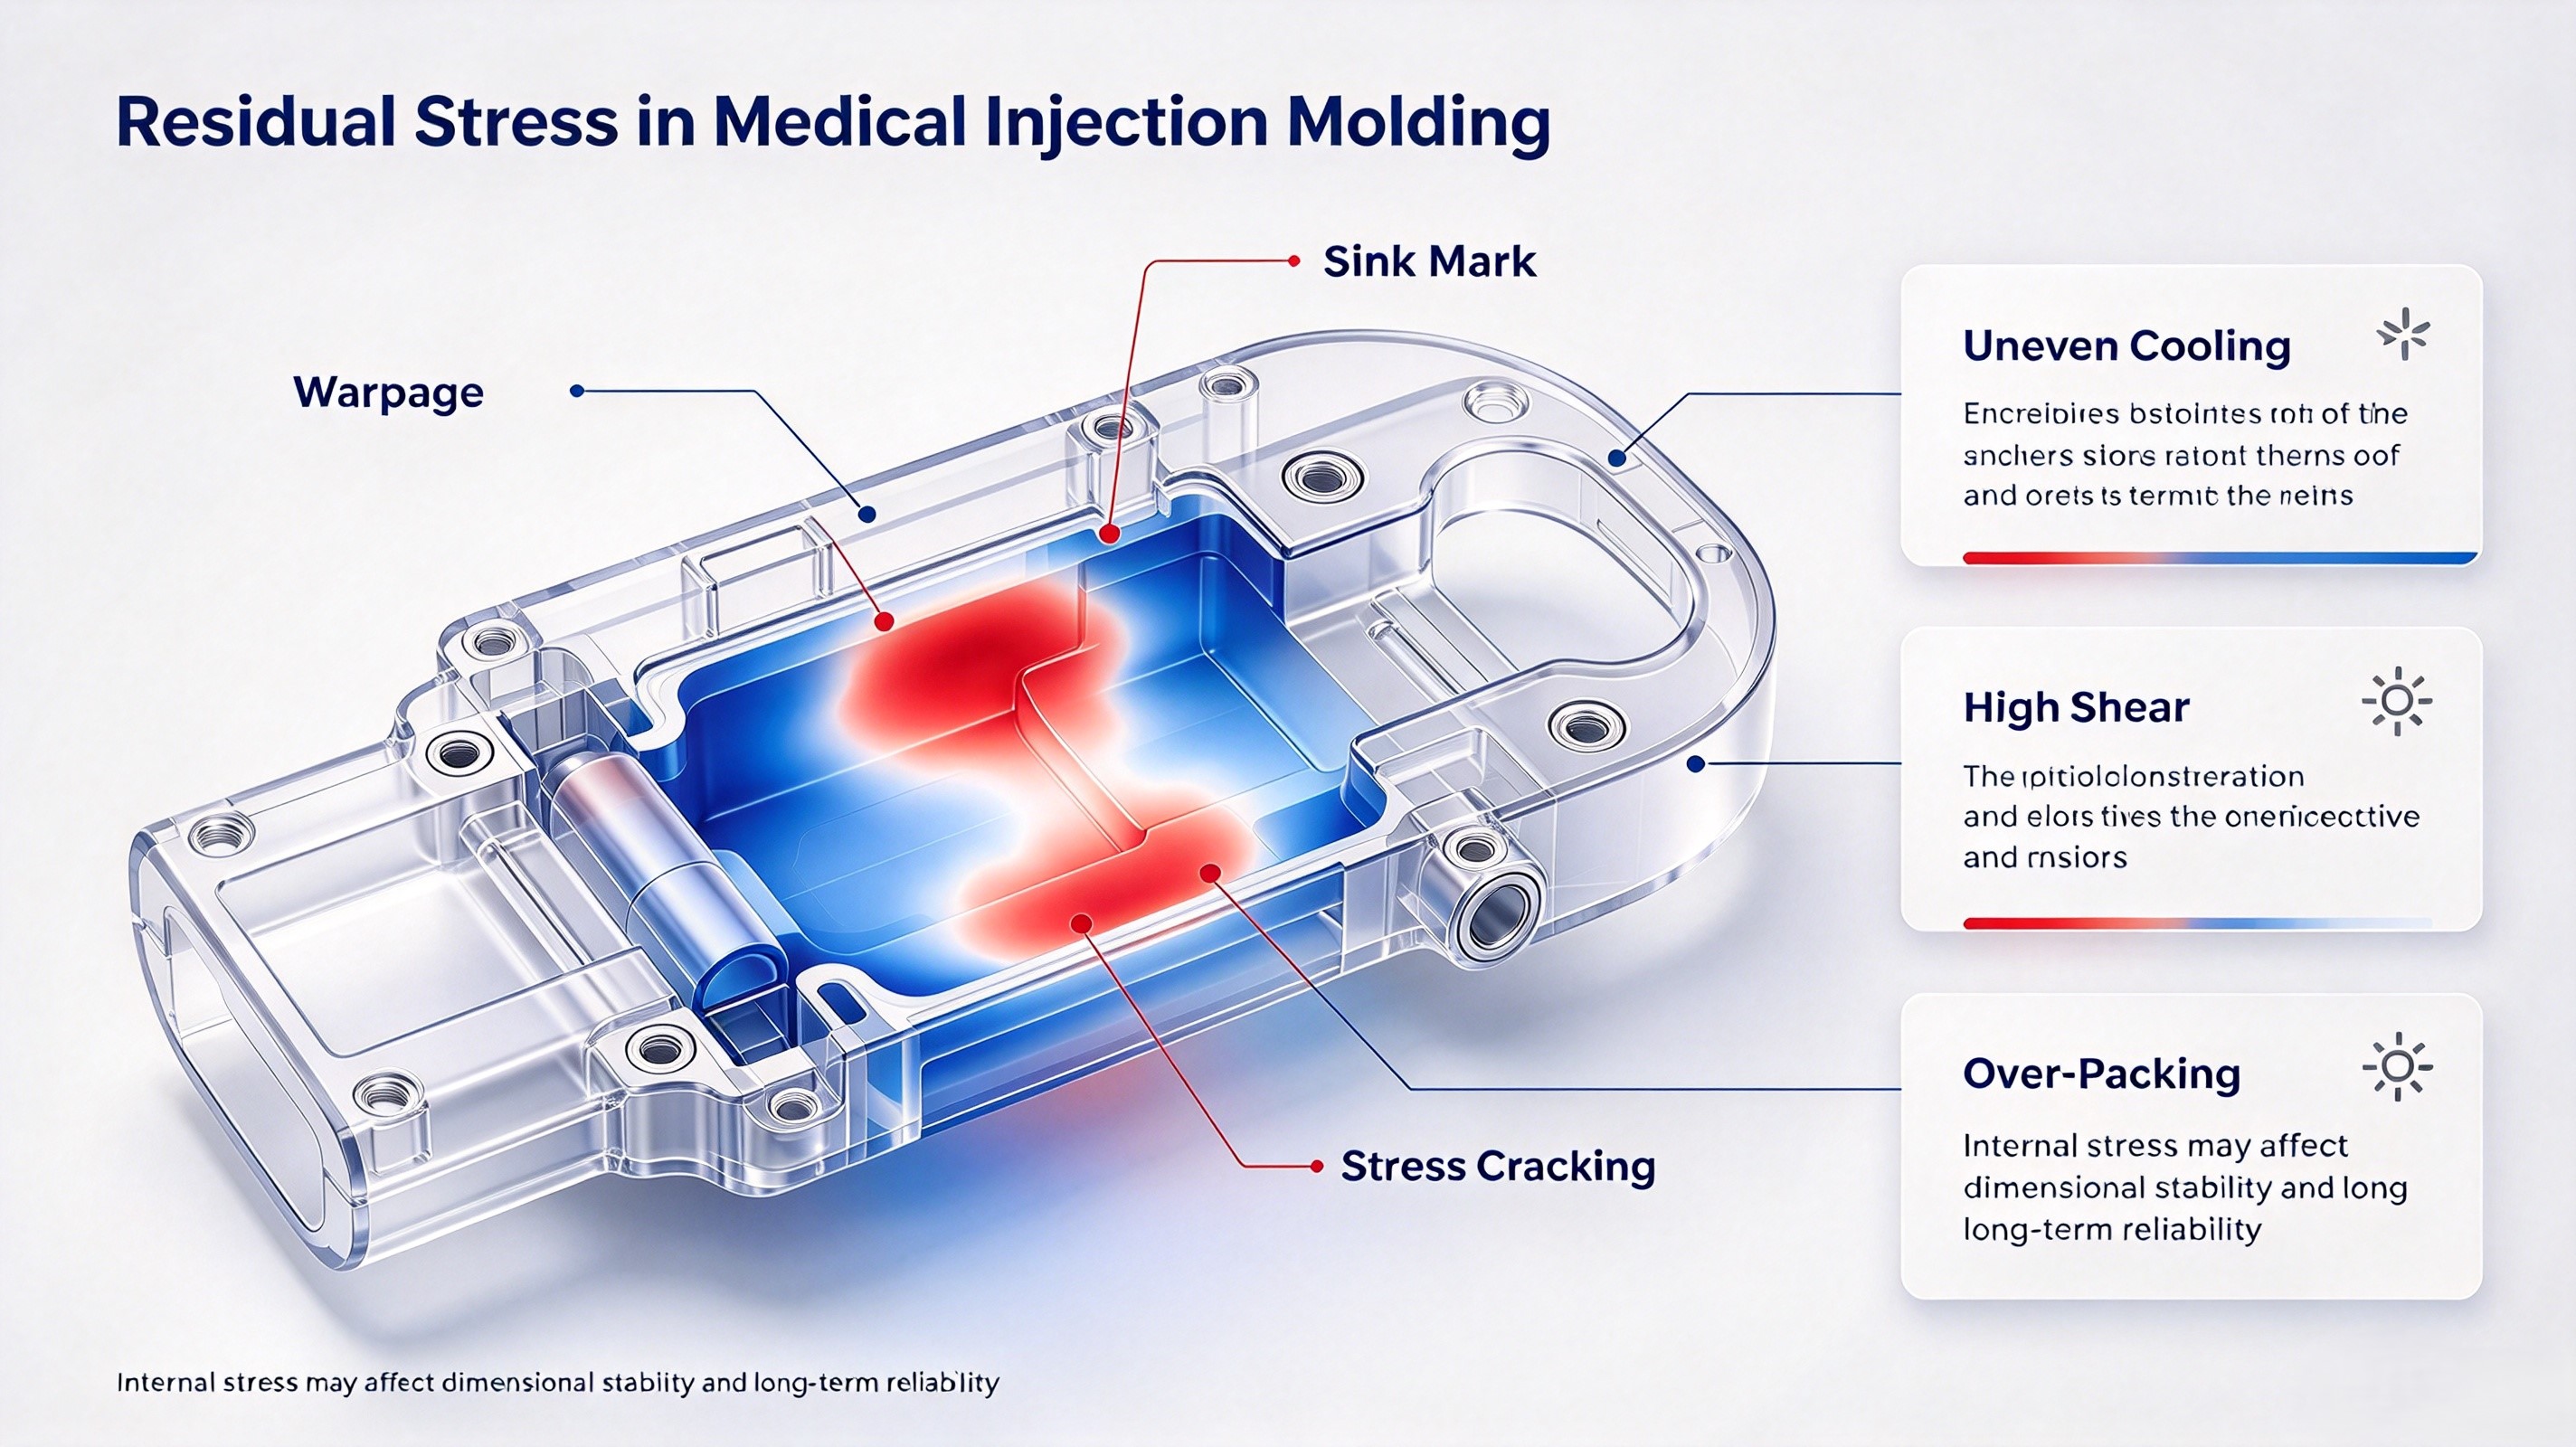
Le tensioni residue derivano generalmente da un raffreddamento non uniforme, da eccessive sollecitazioni di taglio, da brusche variazioni di pressione o da una gestione inadeguata del flusso del materiale. Nella maggior parte dei casi, non sono causate da un singolo parametro, bensì dalla combinazione di:
Nei modelli medicali a più cavità, le sollecitazioni residue possono variare anche da cavità a cavità. Per questo la ottimizzazione del processo deve basarsi sui dati effettivi delle singole cavità, non solo sulle impostazioni della macchina.
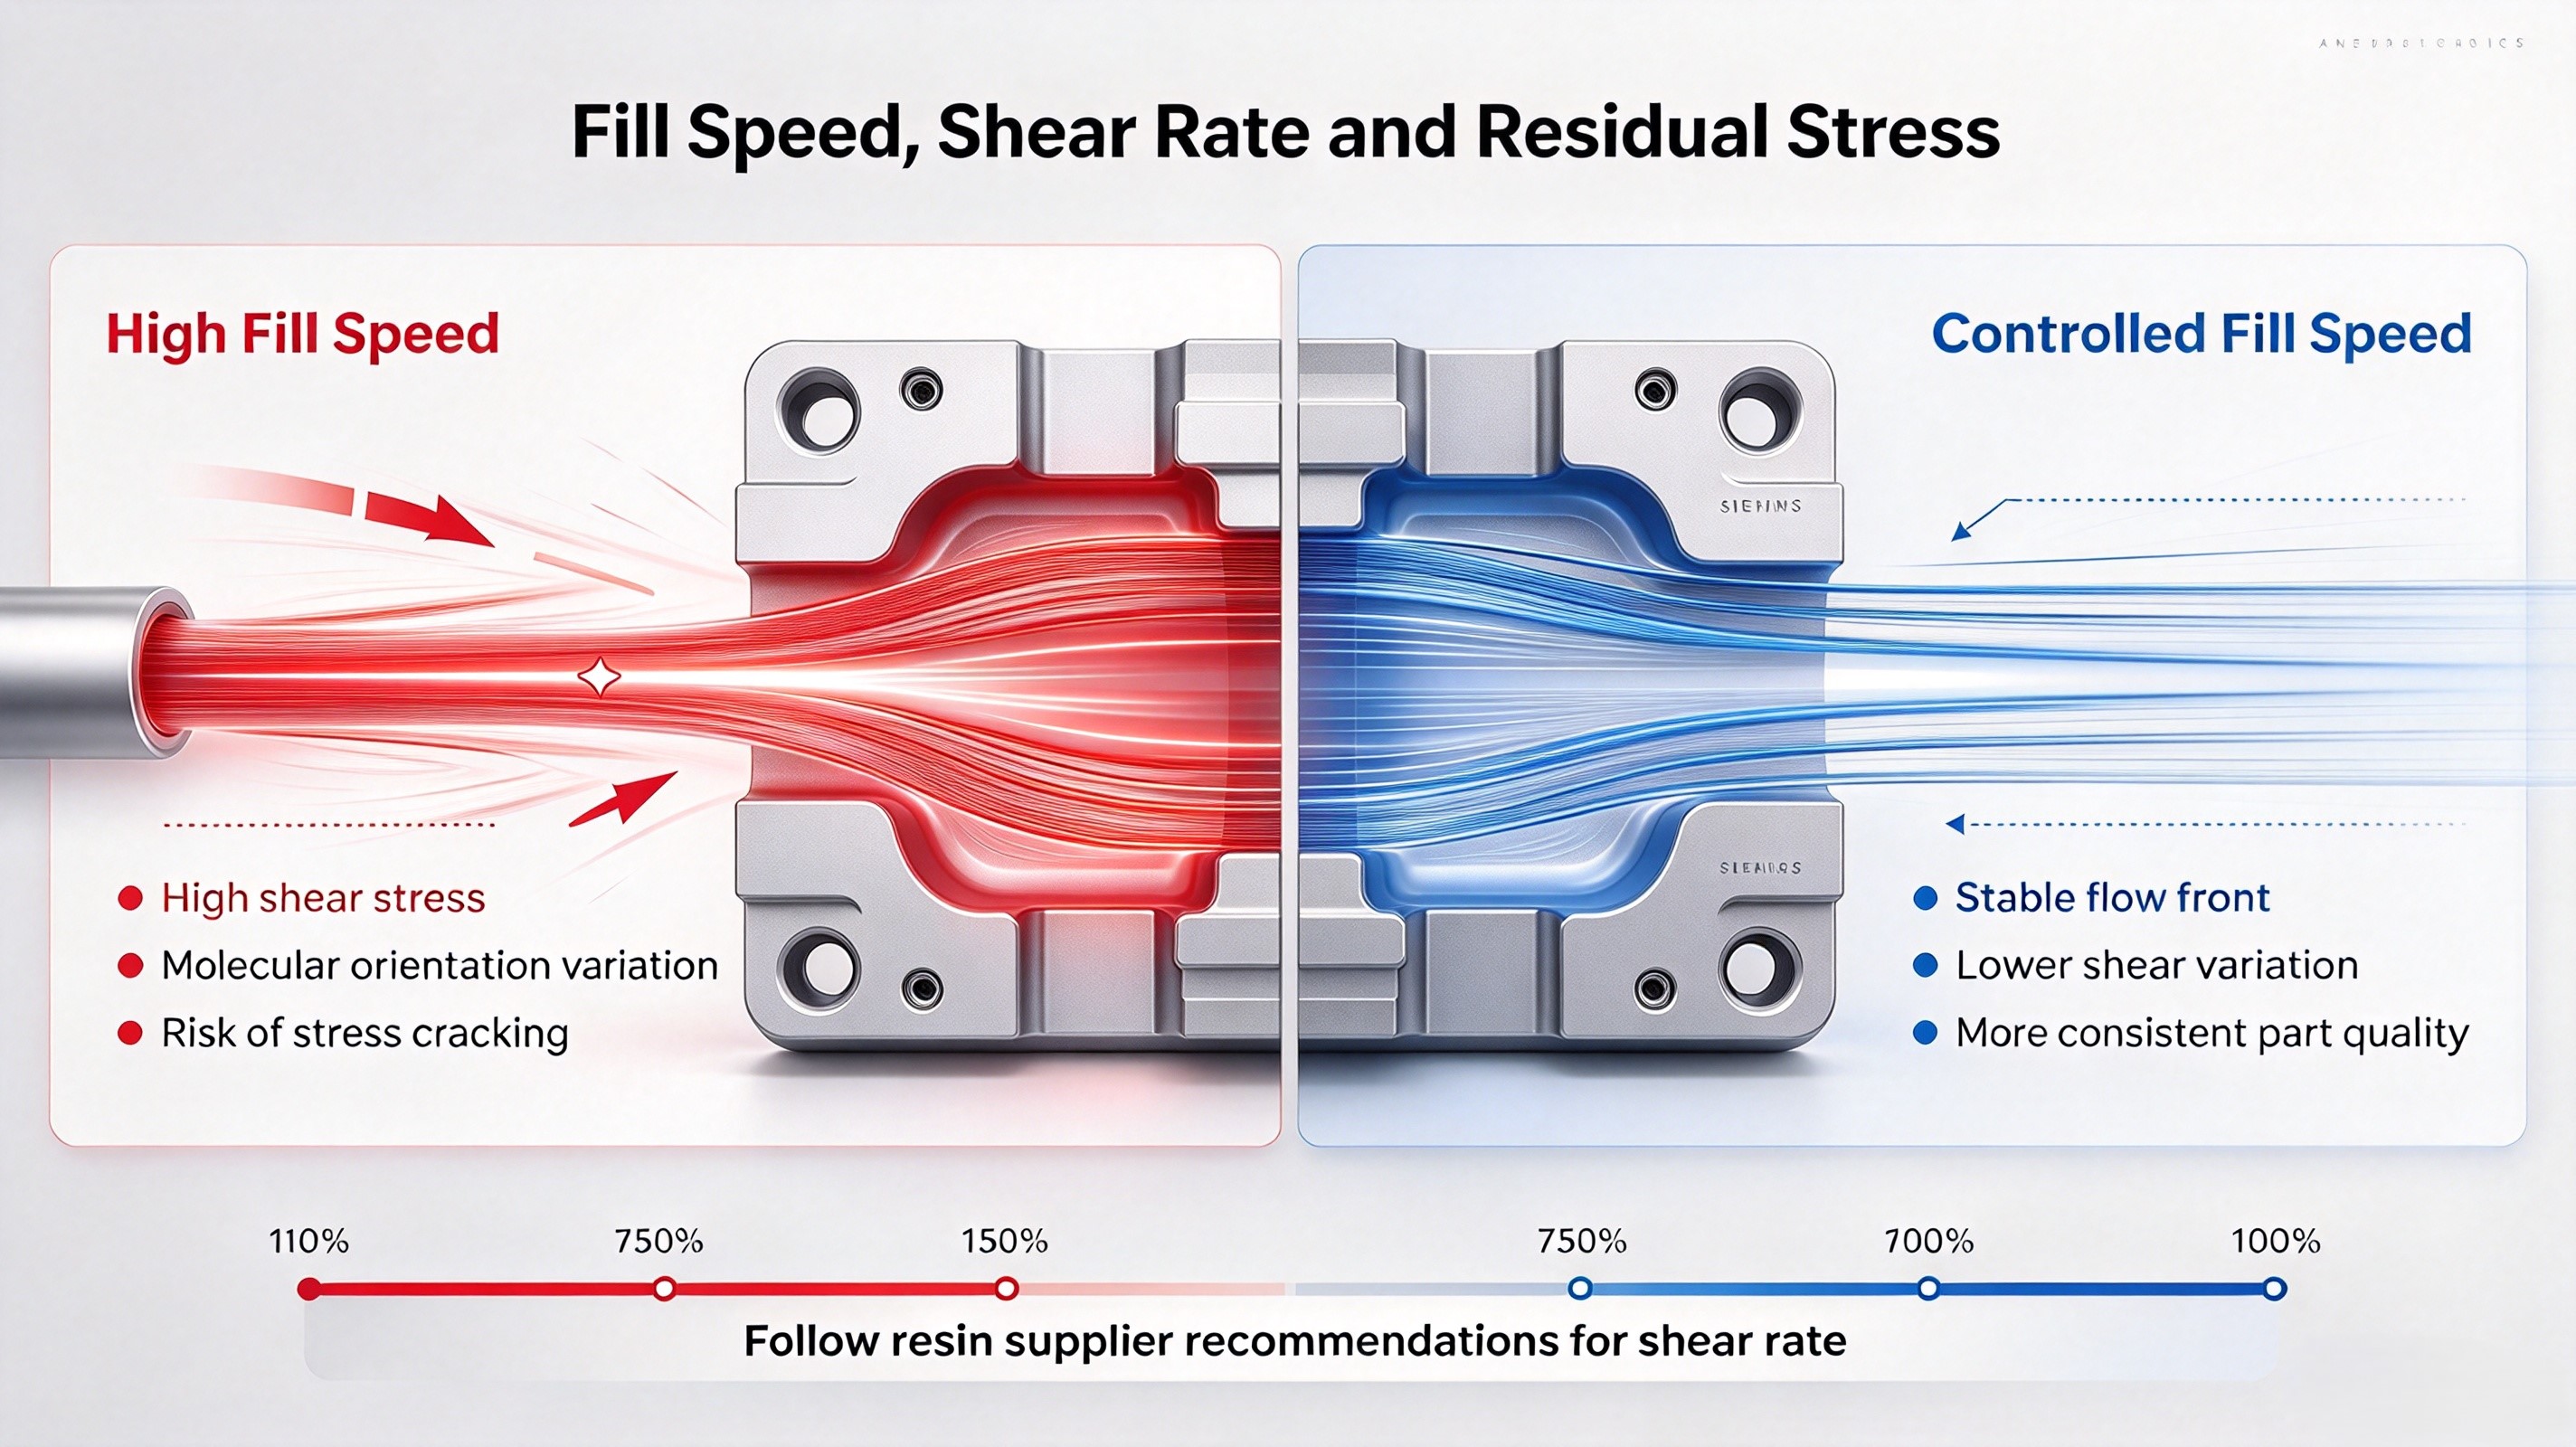
L’elevato taglio è una causa principale delle sollecitazioni residue, specialmente nelle resine mediche ad alte prestazioni. Quando il materiale scorre troppo velocemente attraverso imbocchi stretti o sezioni sottili, l’orientamento molecolare può diventare irregolare, causando un accumulo di sollecitazioni.
Azioni consigliate:
Un profilo di velocità controllato contribuisce a ridurre la variabilità delle sollecitazioni da colata a colata.
La pressione di compattazione e di ritenzione influisce direttamente sulle sollecitazioni residue. Se la pressione è troppo elevata, può causare un’eccessiva compattazione e sollecitazioni interne; se è troppo bassa, il pezzo potrebbe ritirarsi in modo non uniforme, generando sollecitazioni in zone critiche.
Azioni consigliate:
L'obiettivo è comprimere il materiale in modo delicato e costante, anziché forzarlo nella cavità con pressioni estreme.
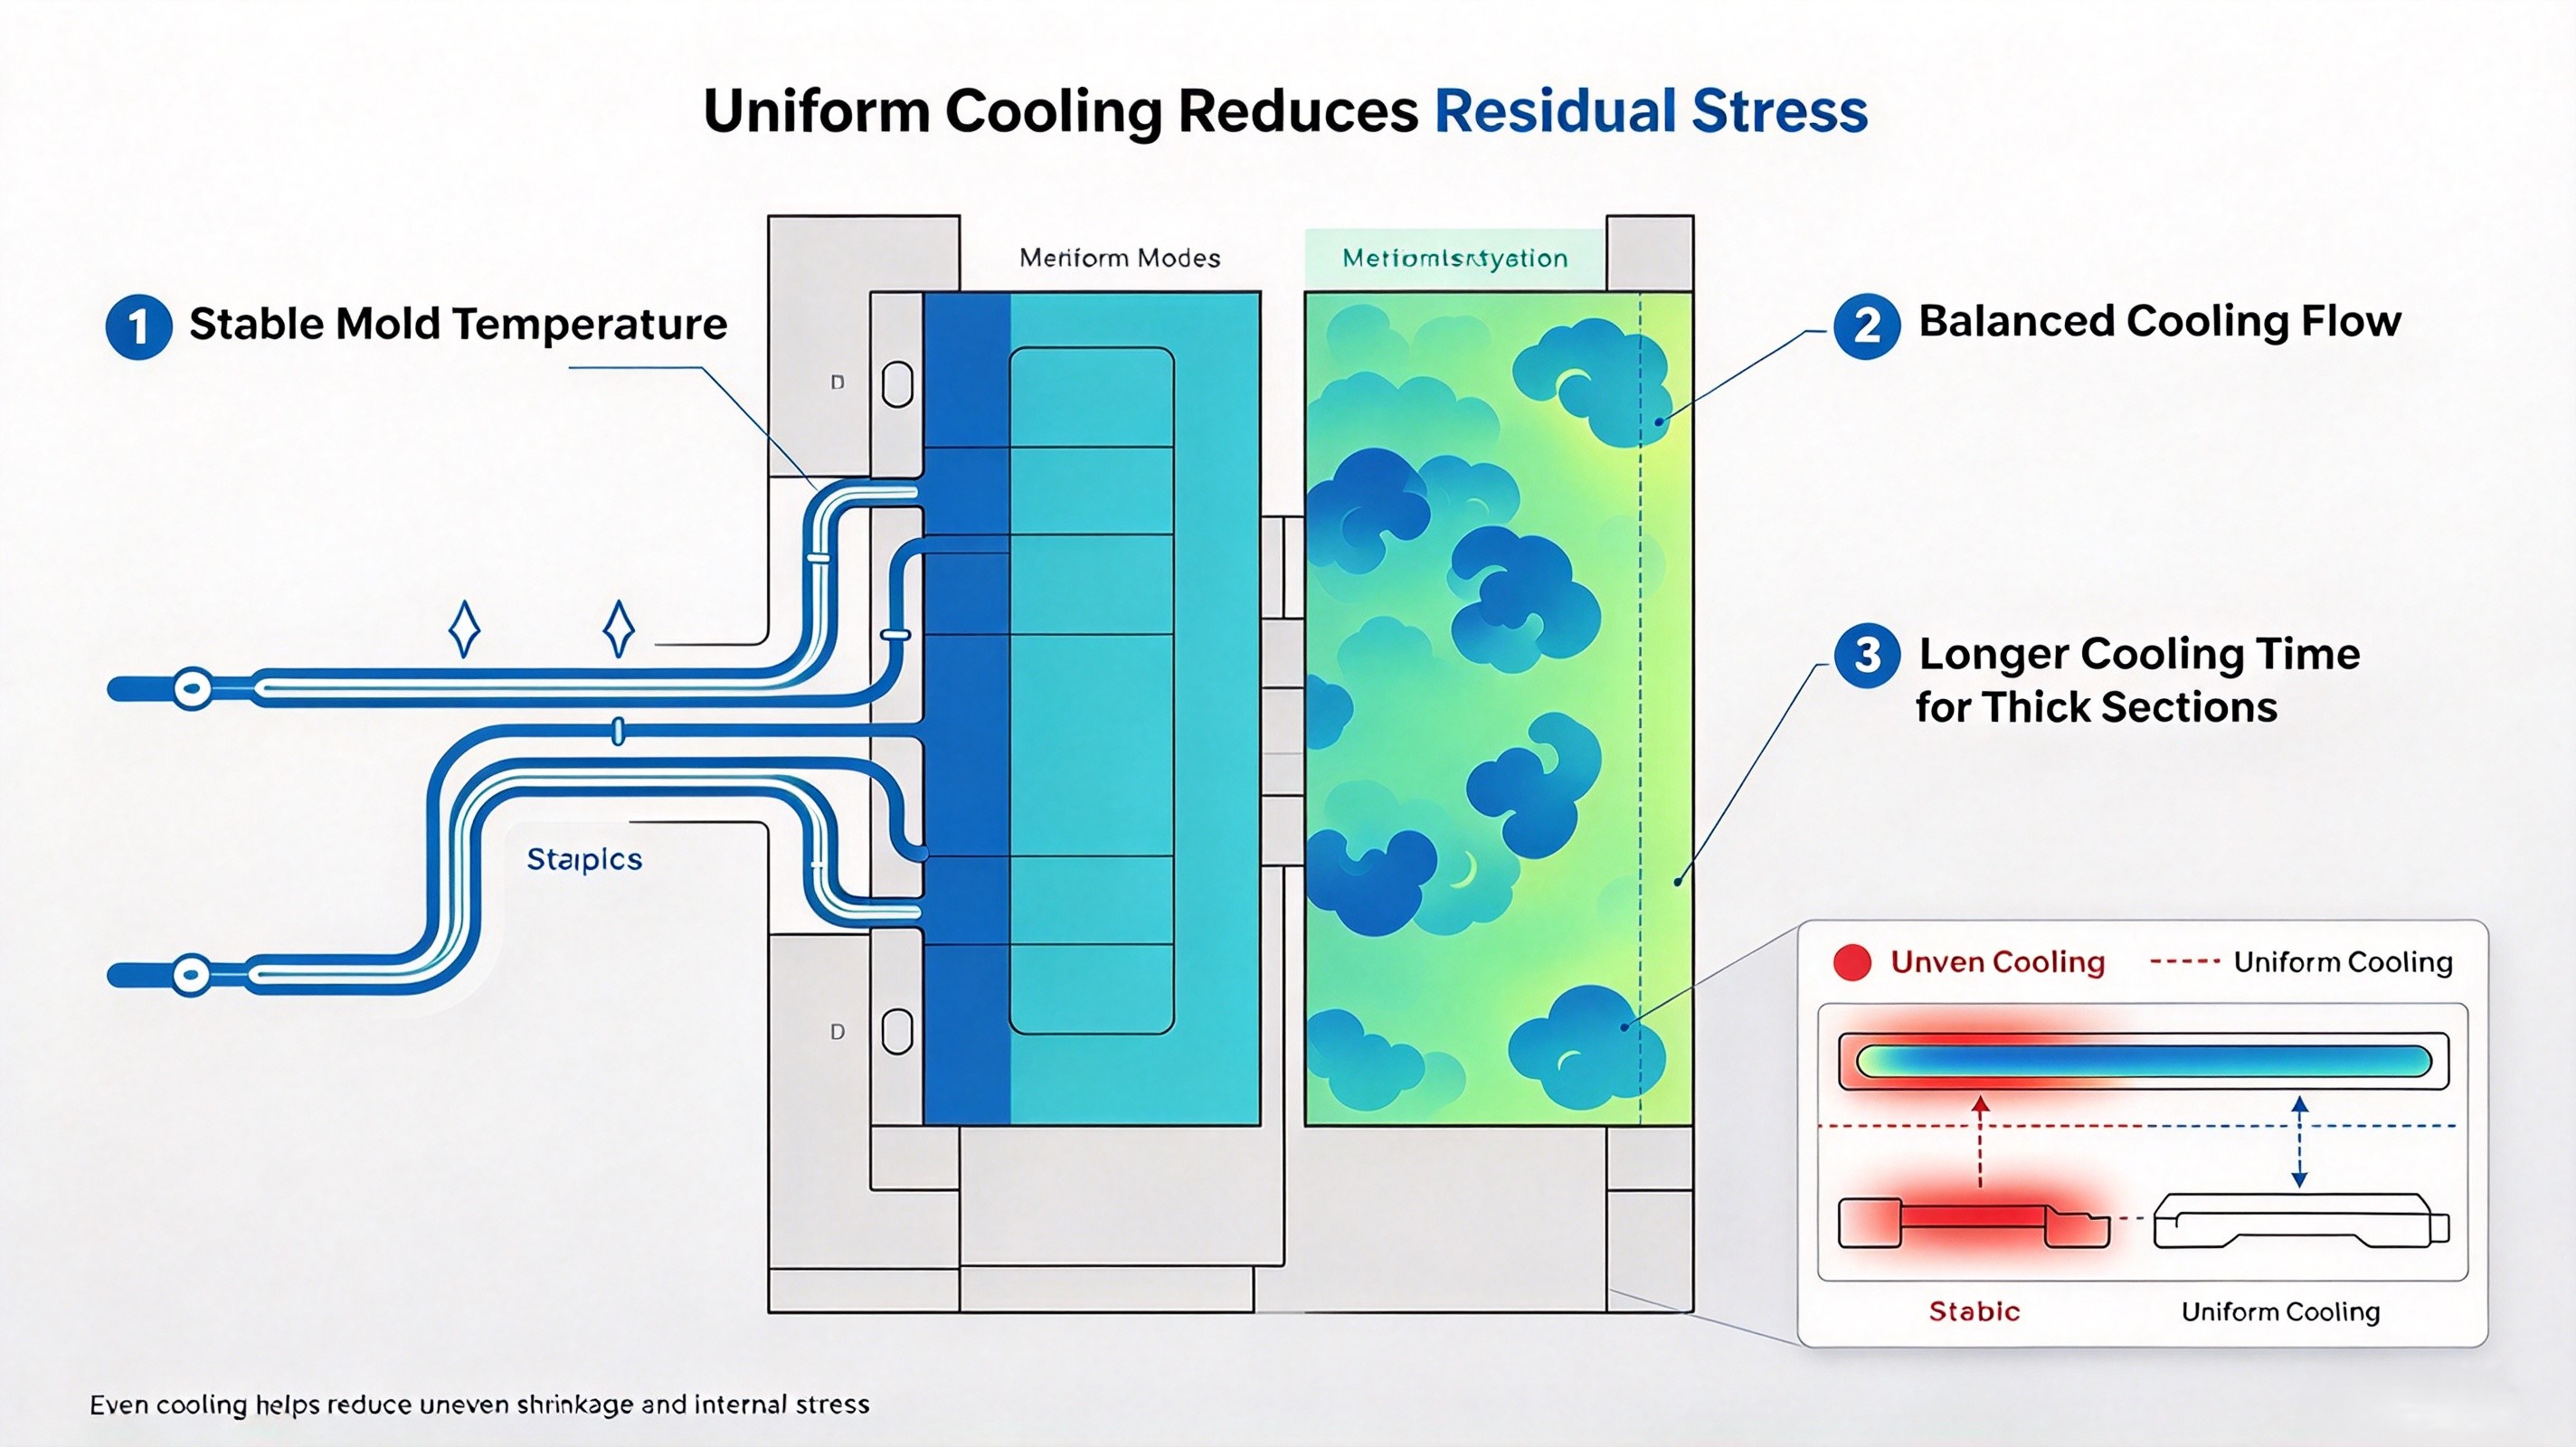
Un raffreddamento non uniforme è una delle cause più trascurate di tensione residua. Quando un lato del pezzo si raffredda più velocemente dell'altro, il materiale si contrae in modo non uniforme, intrappolando tensioni interne.
Azioni consigliate:
Per i componenti medicali con rigorosi requisiti dimensionali, la costanza della temperatura dello stampo è altrettanto importante quanto la pressione di iniezione.
Le dimensioni del canale di immissione, la sua posizione e la lunghezza del percorso di flusso influenzano lo sviluppo delle sollecitazioni all’interno del pezzo. Un canale di immissione troppo piccolo o un percorso di flusso limitato possono generare un’elevata sollecitazione di taglio, mentre una posizione inadeguata del canale può causare una concentrazione di pressione in zone deboli.
Azioni consigliate:
Una buona progettazione del canale di immissione riduce le sollecitazioni contribuendo a un riempimento e una compattazione più uniformi del materiale.
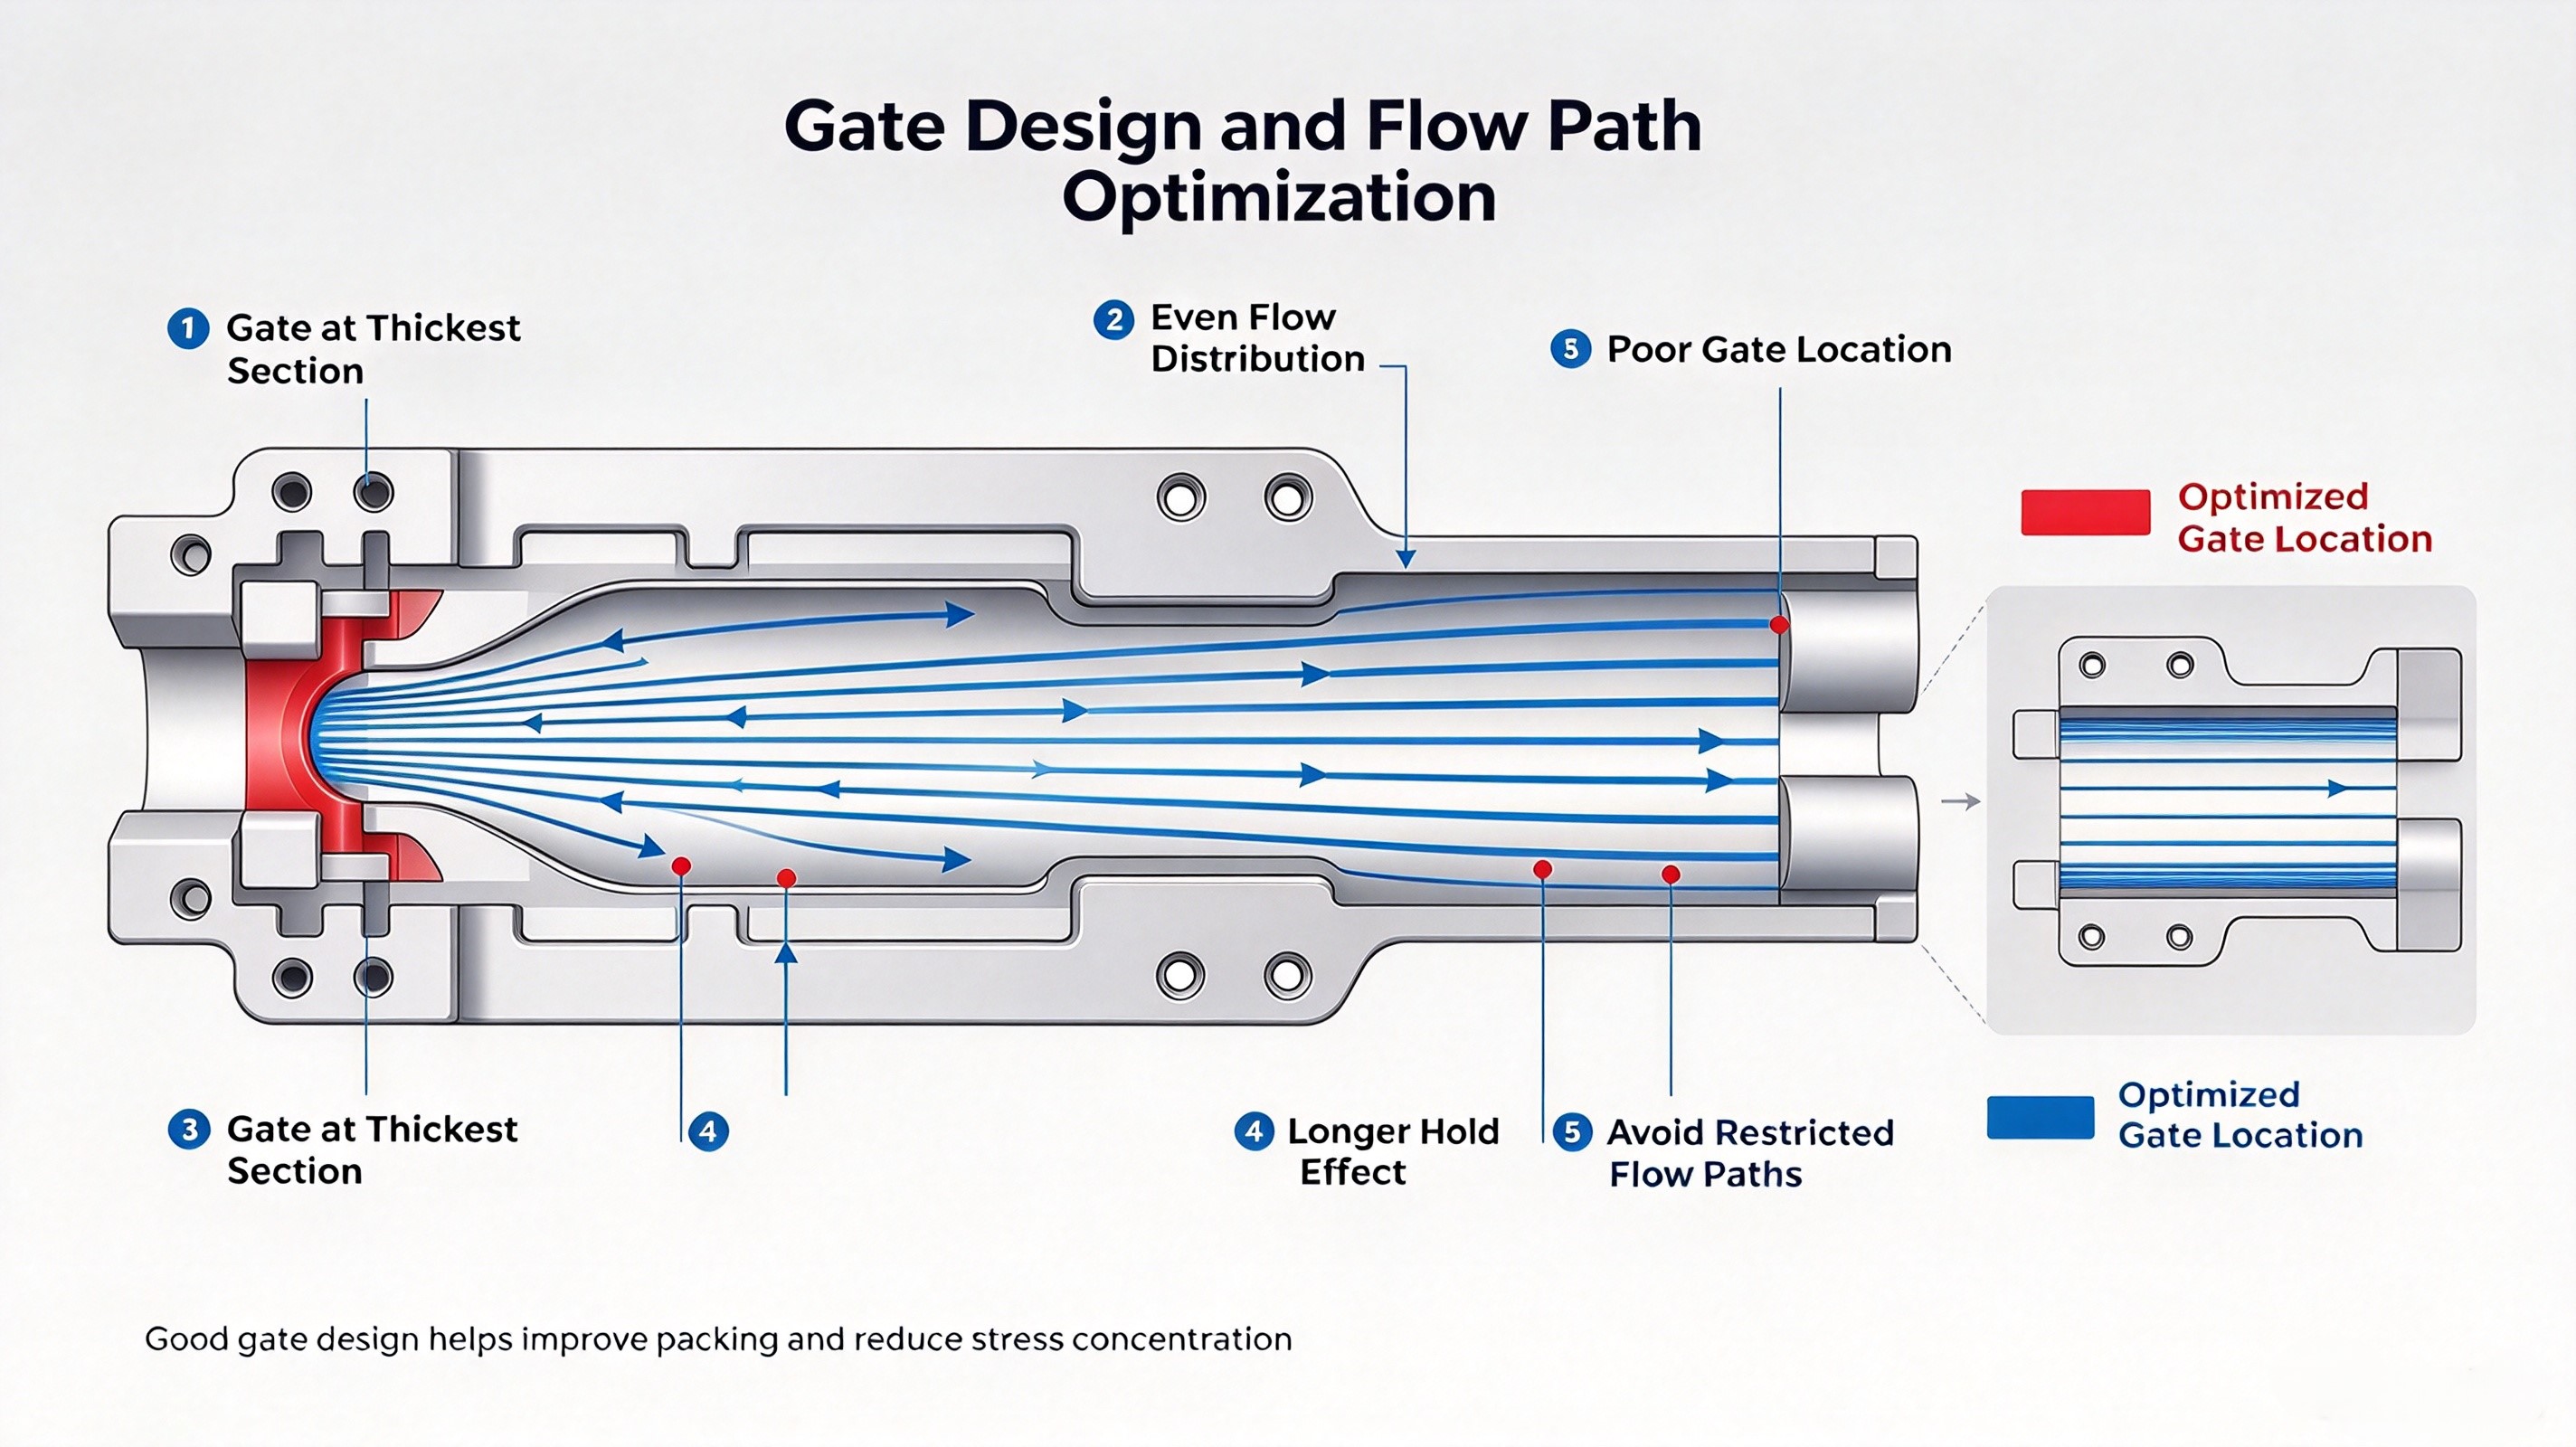
La lavorazione scientifica è un approccio pratico per ridurre le sollecitazioni residue, poiché si concentra su ciò che effettivamente avviene all’interno della cavità, anziché basarsi sull’esperienza dell’operatore.
Utilizzando sensori di cavità e test sistematici del processo, i produttori di stampi per applicazioni mediche possono:
Questo approccio basato sui dati aiuta a prevenire le sollecitazioni prima che si trasformino in difetti visibili.
Difetti comuni correlati alle sollecitazioni residue
| Difetto | Causa possibile | Automatica |
|---|---|---|
| Deformazione | Raffreddamento non uniforme, ritiro sbilanciato | Stabilizzare la temperatura dello stampo e il tempo di raffreddamento |
| ## Segni di affondamento | Pressione di mantenimento/tenuta insufficiente | Aumentare il tempo di tenuta o ottimizzare la posizione di trasferimento |
| Incrinatura da sollecitazione | Elevata sollecitazione di taglio, sovrapressatura, esposizione chimica | Ridurre la velocità di iniezione e la pressione di picco |
| Delaminamento | Scarsa fluidità del materiale, eccessiva sollecitazione di taglio, contaminazione | Migliorare il percorso di flusso e verificare l’essiccazione del materiale |
| Variazione delle dimensioni | Deriva del processo, riempimento-to-tenuta non costante | Convalidare la finestra di processo e monitorare i dati della cavità |
Le resine per applicazioni mediche si comportano diversamente sotto sollecitazione. Ad esempio:
Esaminare sempre i dati tecnici del fornitore del materiale prima di impostare il processo. Il tipo di resina, il peso molecolare, gli additivi e il contenuto di umidità influenzano tutti le tensioni residue.
Ridurre le tensioni residue nella termoplastica per applicazioni mediche richiede più di un semplice aggiustamento puntuale. È necessario un processo convalidato che rimanga stabile durante la produzione.
I passaggi chiave includono:
Per i produttori di dispositivi medici, questa documentazione è essenziale ai fini della conformità normativa e della gestione del rischio.
Lo sforzo residuo è un problema nascosto ma critico nell’impianto di stampaggio a iniezione per dispositivi medici. Può influenzare le dimensioni dei pezzi, la resistenza meccanica, l’aspetto estetico e l’affidabilità a lungo termine. Il metodo più efficace per controllarlo consiste in un processo sistematico basato sui dati, che includa una velocità di riempimento controllata, un’ottimizzazione della fase di compattazione e ritenzione, una temperatura dello stampo stabile, una progettazione adeguata del punto d’ingresso (gate) e una validazione formale del processo.
Per i componenti plastici destinati a dispositivi medici, la riduzione dello sforzo residuo non è soltanto un miglioramento qualitativo: è una parte essenziale della produzione di pezzi sicuri, affidabili e pronti alla conformità normativa.
 Notizie in primo piano
2026-01-26
2026-01-20
2026-01-16
 EN