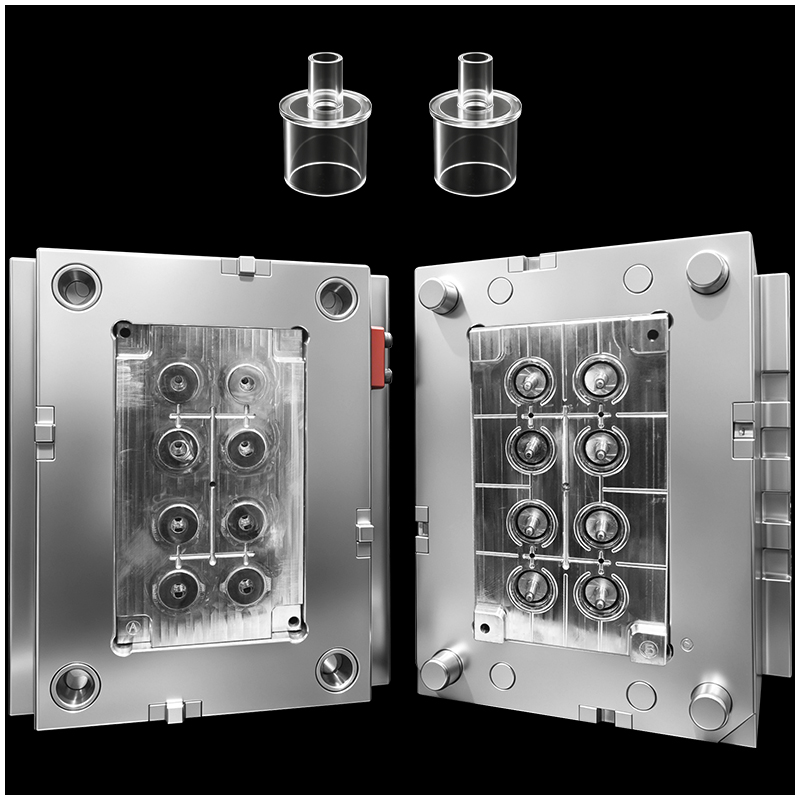
Residu spanning is een van de meest voorkomende verborgen kwaliteitsproblemen bij medisch spuitgieten. Zelfs wanneer een onderdeel er dimensioneel correct uitziet, kan interne spanning vervorming, inkortingen, spanningsbreuken, ontlaagging of verminderde langetermijnbetrouwbaarheid veroorzaken—problemen die bijzonder risicovol zijn voor medische apparatuur.
Medische kunststofonderdelen, zoals vloeistofconnectoren, diagnostische onderdelen, chirurgische handvatten en onderdelen voor medicijnafgifte, worden vaak vervaardigd uit hoogwaardige harsen zoals PC, COC, PEEK en ABS. Deze materialen zijn gevoelig voor temperatuur-, druk- en koelingsvariaties. Indien het spuitgietproces niet adequaat wordt gecontroleerd, kan restspanning leiden tot onderdeelfaling tijdens assemblage, sterilisatie of gebruik in de praktijk.
Het verminderen van restspanning gaat niet alleen om het verbeteren van het uiterlijk. Het draait om het waarborgen van dimensionale stabiliteit, mechanische betrouwbaarheid en veiligheid van medische onderdelen gedurende hun gehele levensduur.
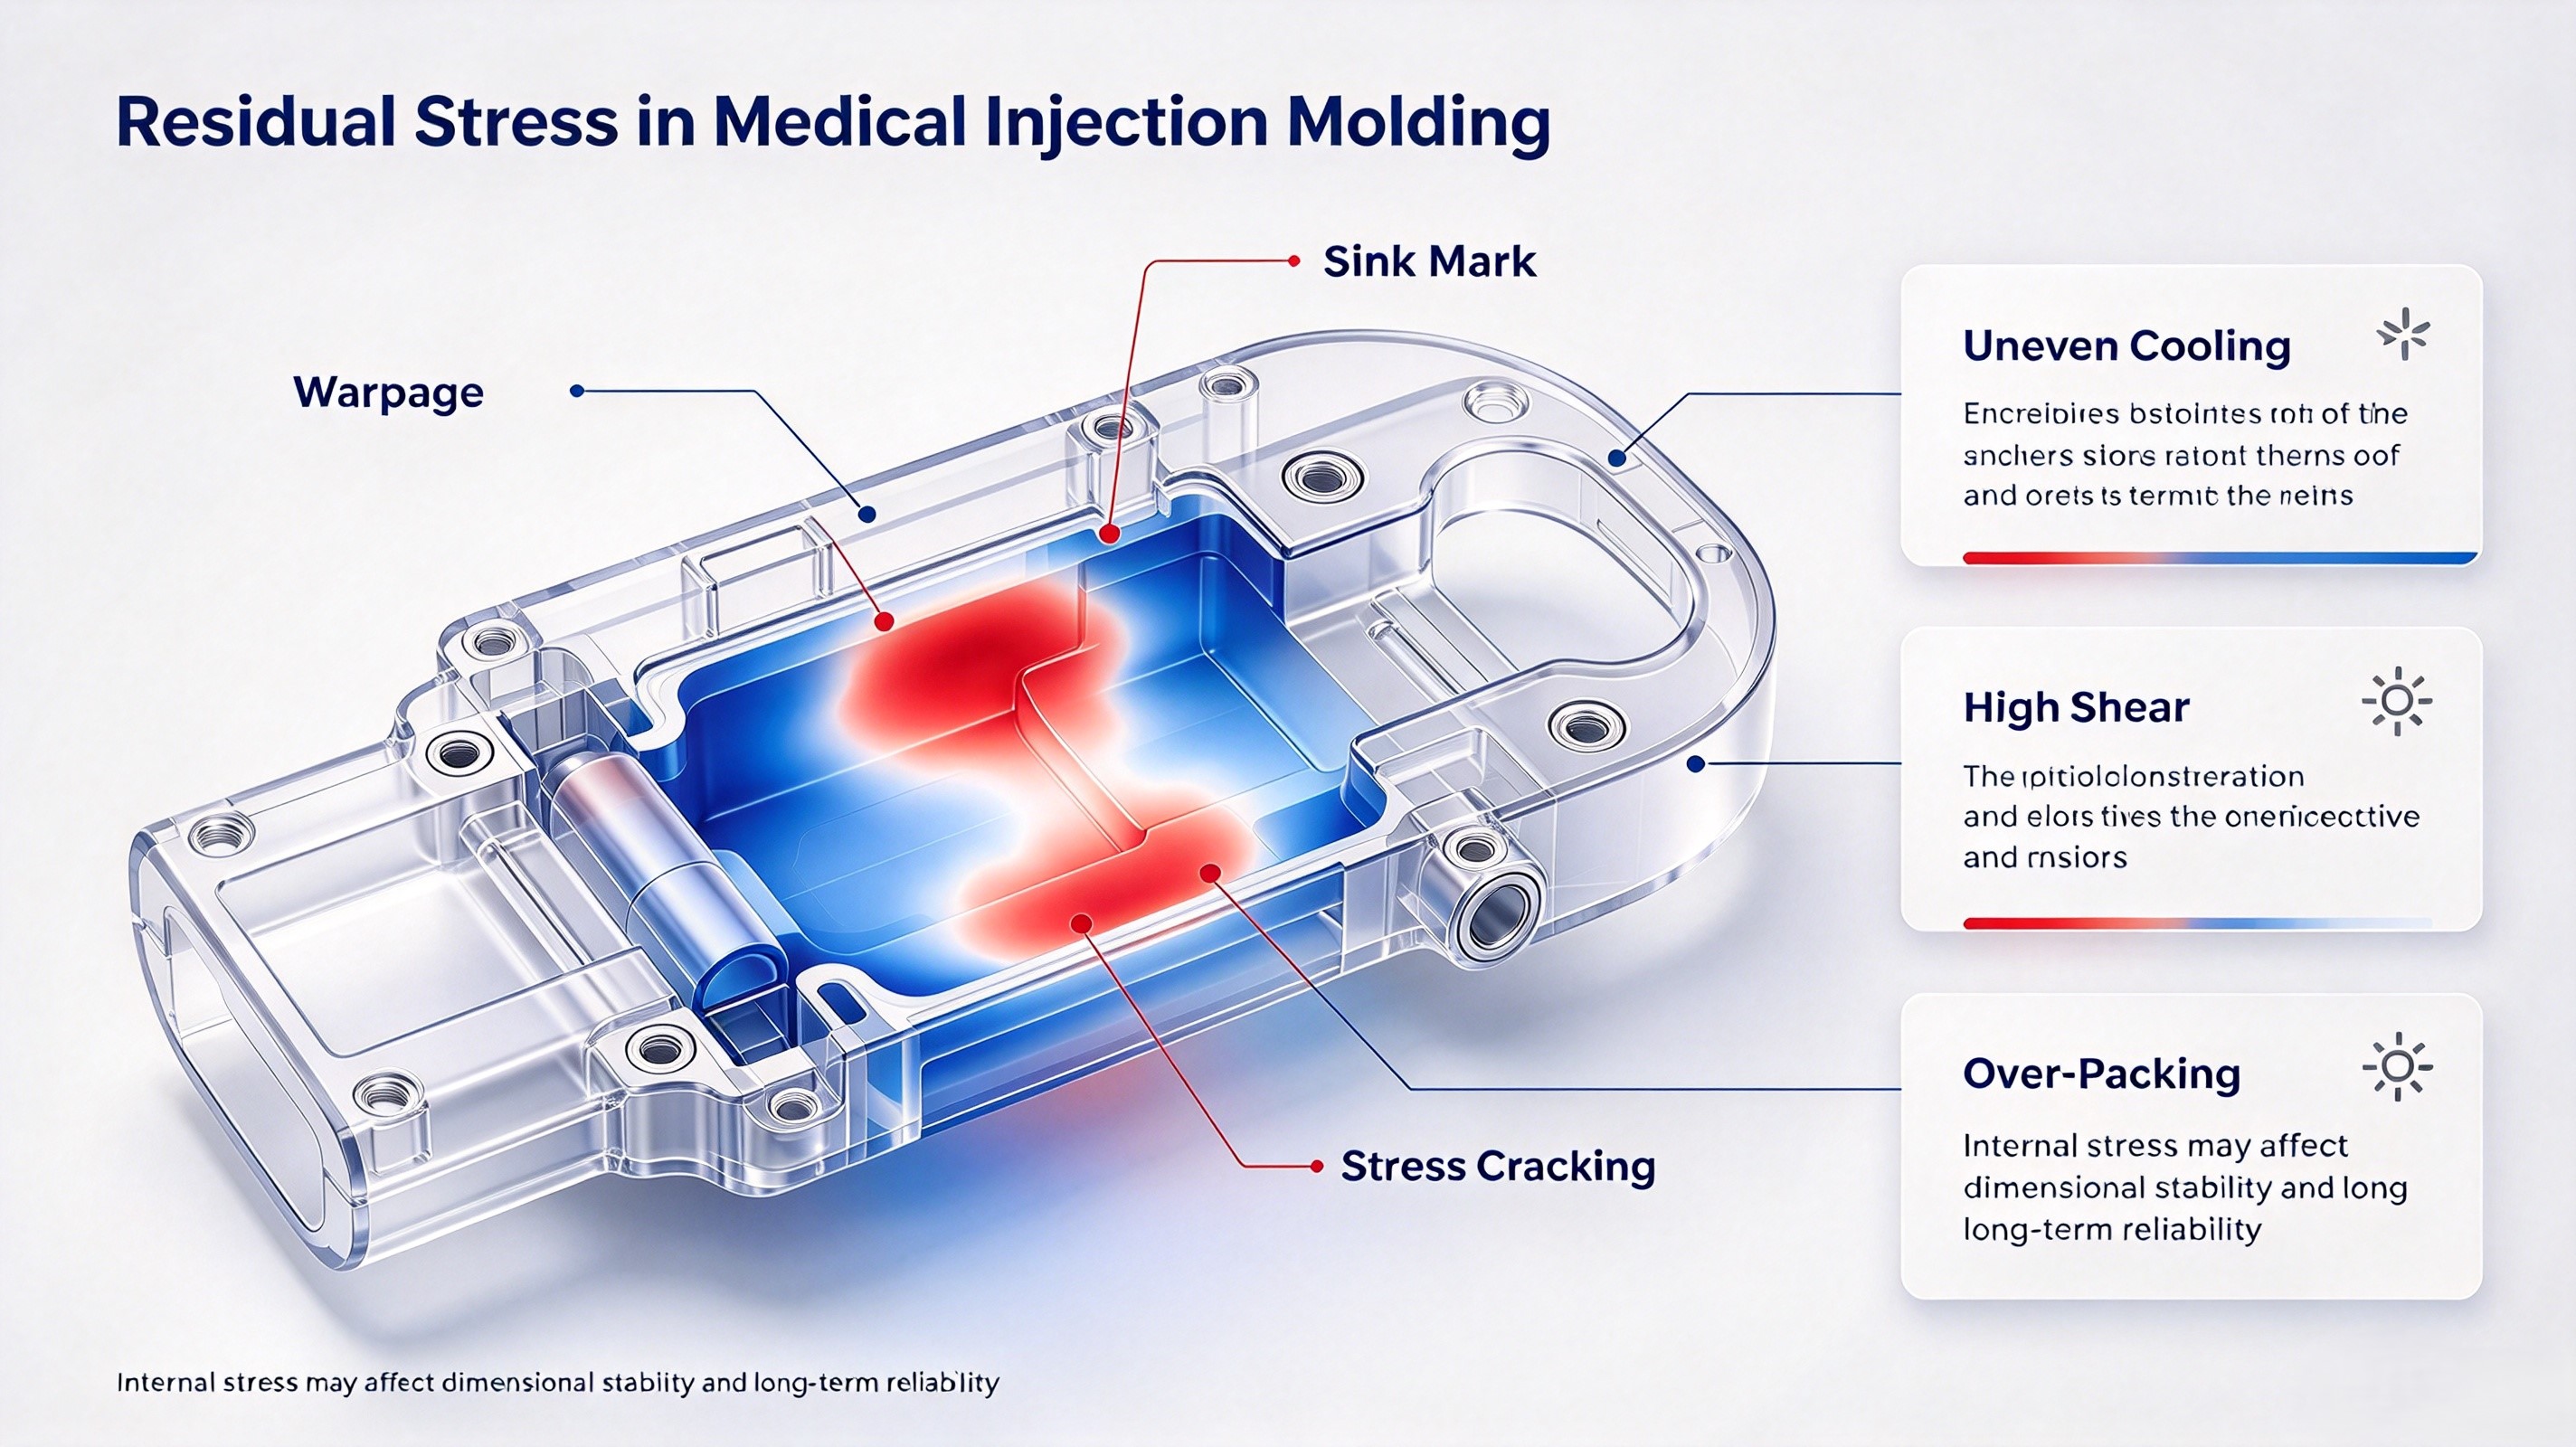
Restspanning ontstaat meestal door ongelijkmatige koeling, te veel schuifspanning, snelle drukveranderingen of onvoldoende beheer van materiaalstroming. In de meeste gevallen wordt het niet veroorzaakt door één enkele parameter, maar door de combinatie van:
Bij medische multi-cavitymallen kan restspanning ook per cavity verschillen. Daarom moet procesoptimalisatie gebaseerd zijn op werkelijke cavitygegevens, niet alleen op machine-instellingen.
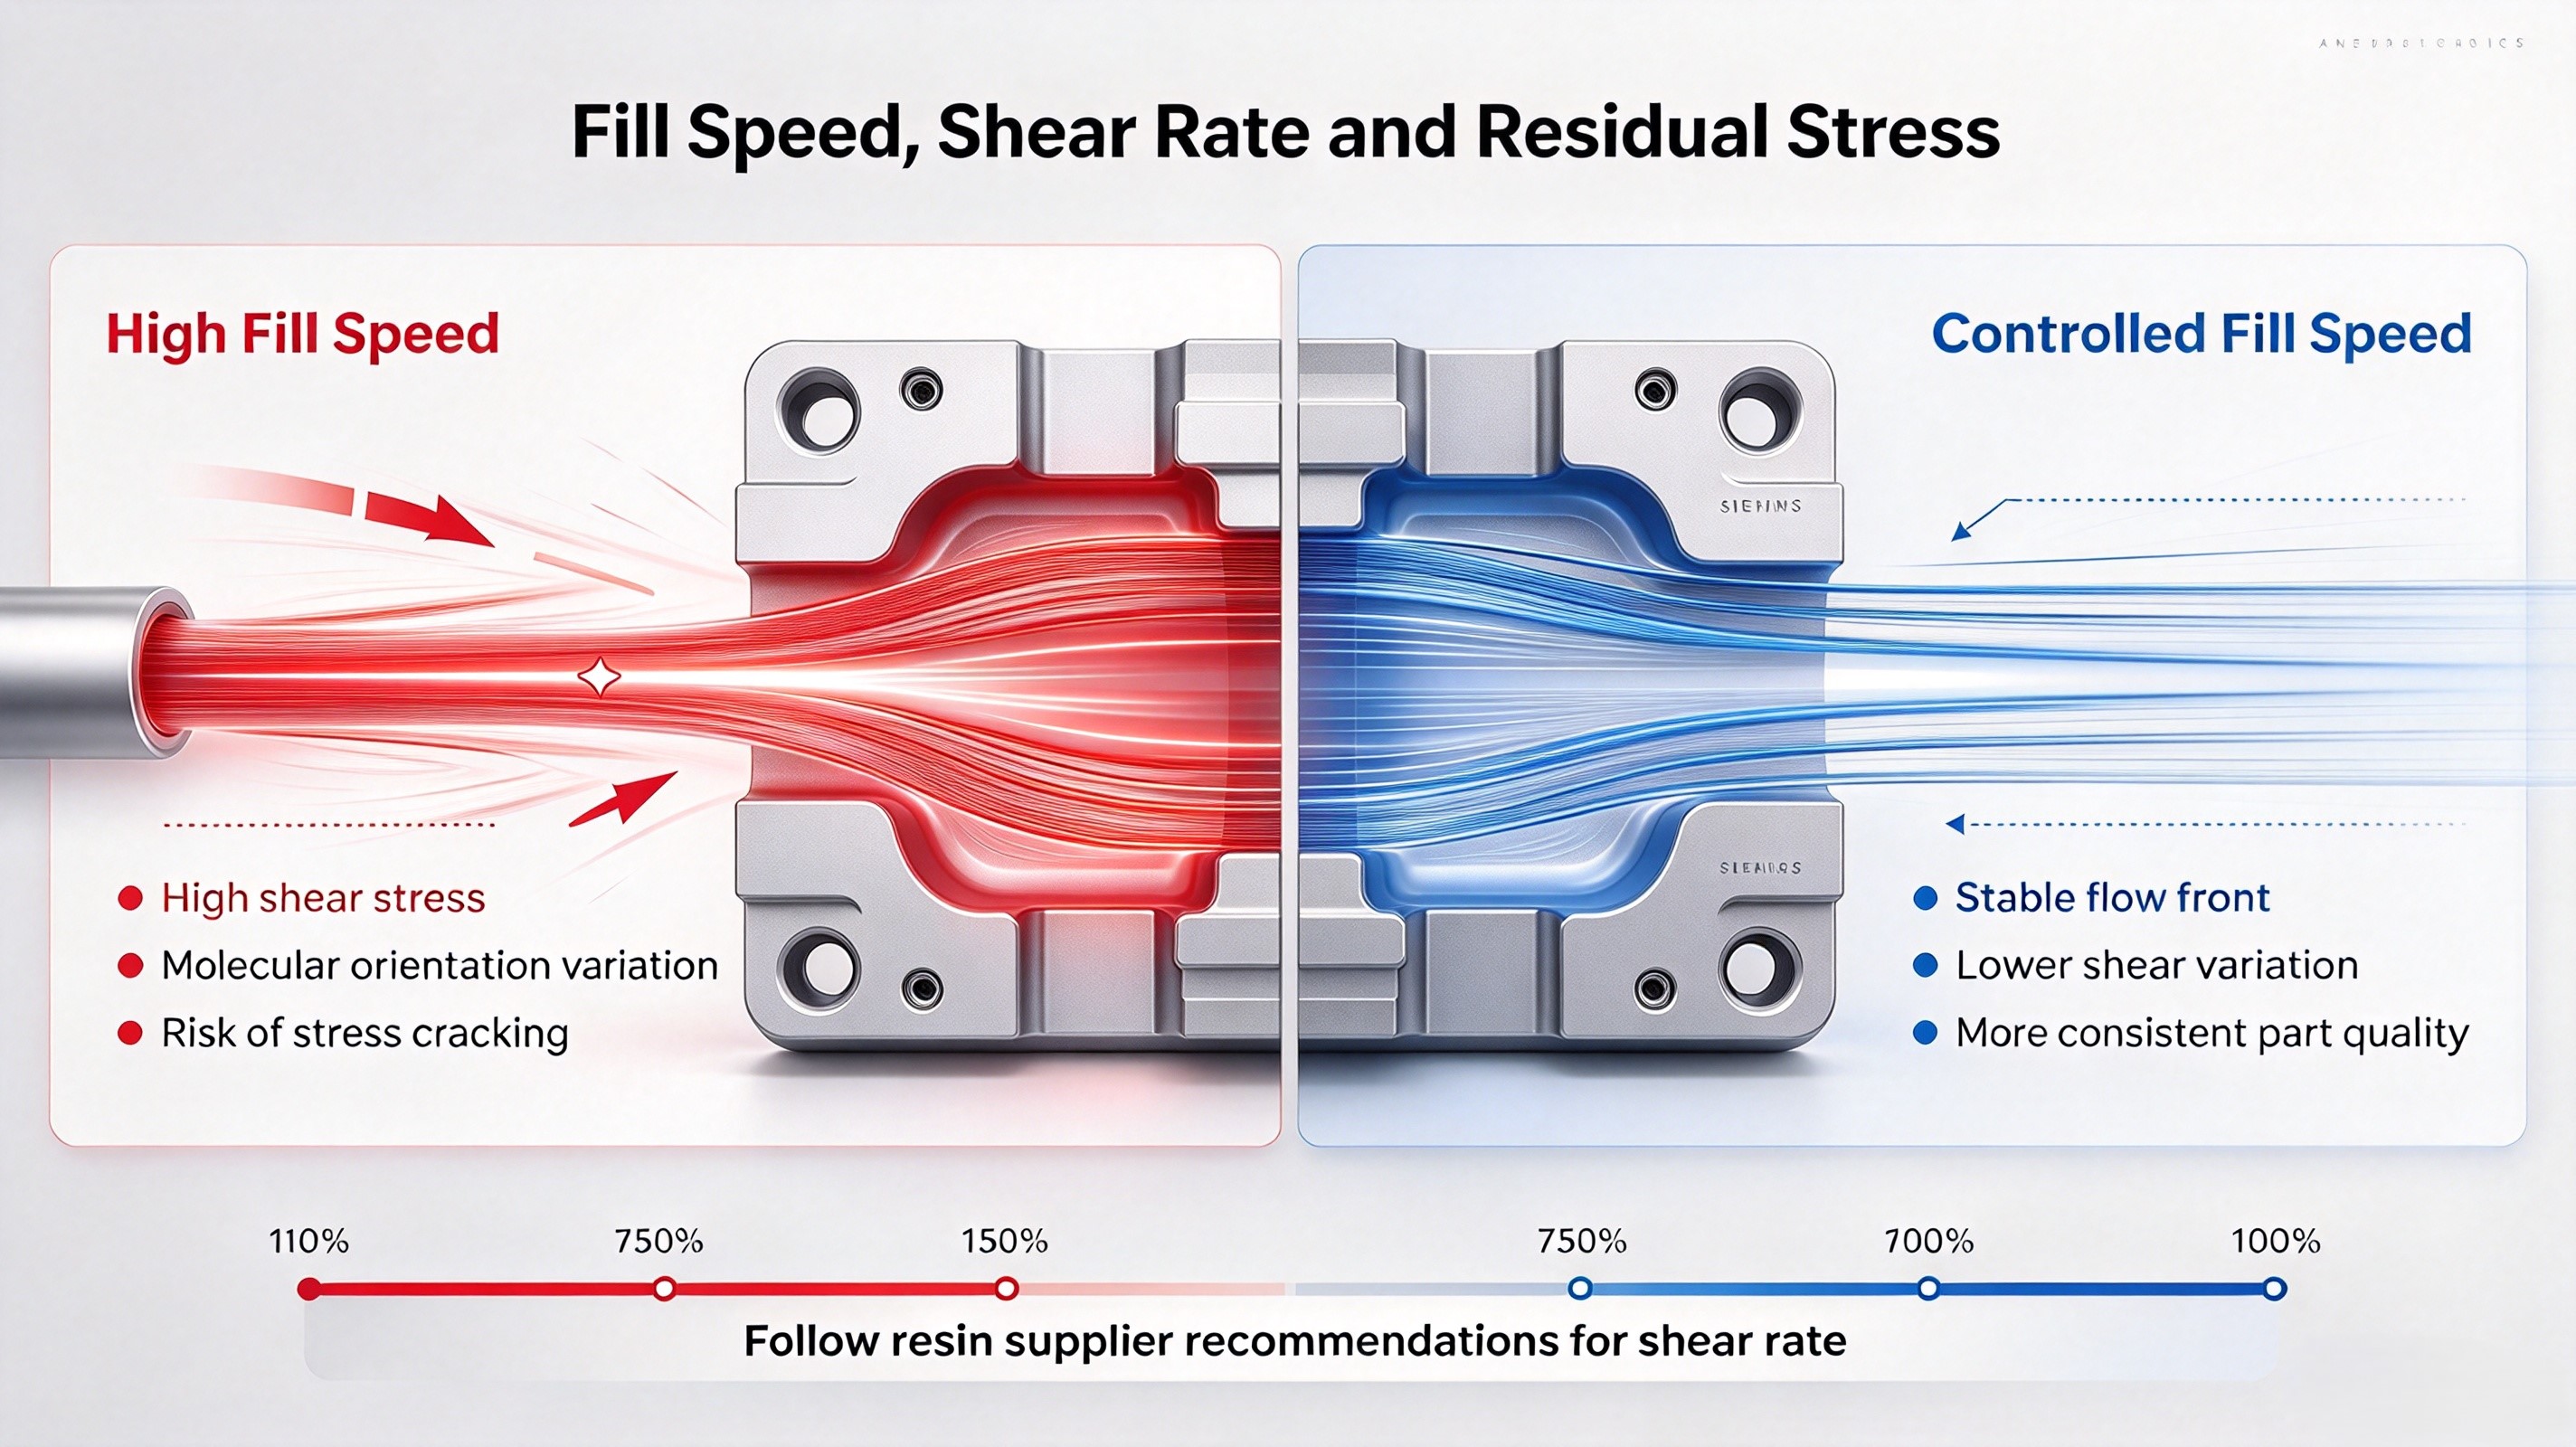
Hoge schuifspanning is een belangrijke oorzaak van restspanning, met name bij hoogwaardige medische kunststoffen. Wanneer materiaal te snel door smalle gates of dunne secties stroomt, kan moleculaire oriëntatie ongelijkmatig worden, wat leidt tot opbouw van spanning.
Aanbevolen maatregelen:
Een gecontroleerd snelheidsprofiel helpt spanningvariatie van spuitbeurt tot spuitbeurt te verminderen.
De vul- en houdruk heeft een direct effect op restspanning. Als de druk te hoog is, kan dat leiden tot overvullen en interne spanning. Als de druk te laag is, kan het onderdeel ongelijkmatig krimpen en spanning in kritieke gebieden veroorzaken.
Aanbevolen maatregelen:
Het doel is het materiaal zacht en consistent te comprimeren, in plaats van het met extreme druk in de holte te dwingen.
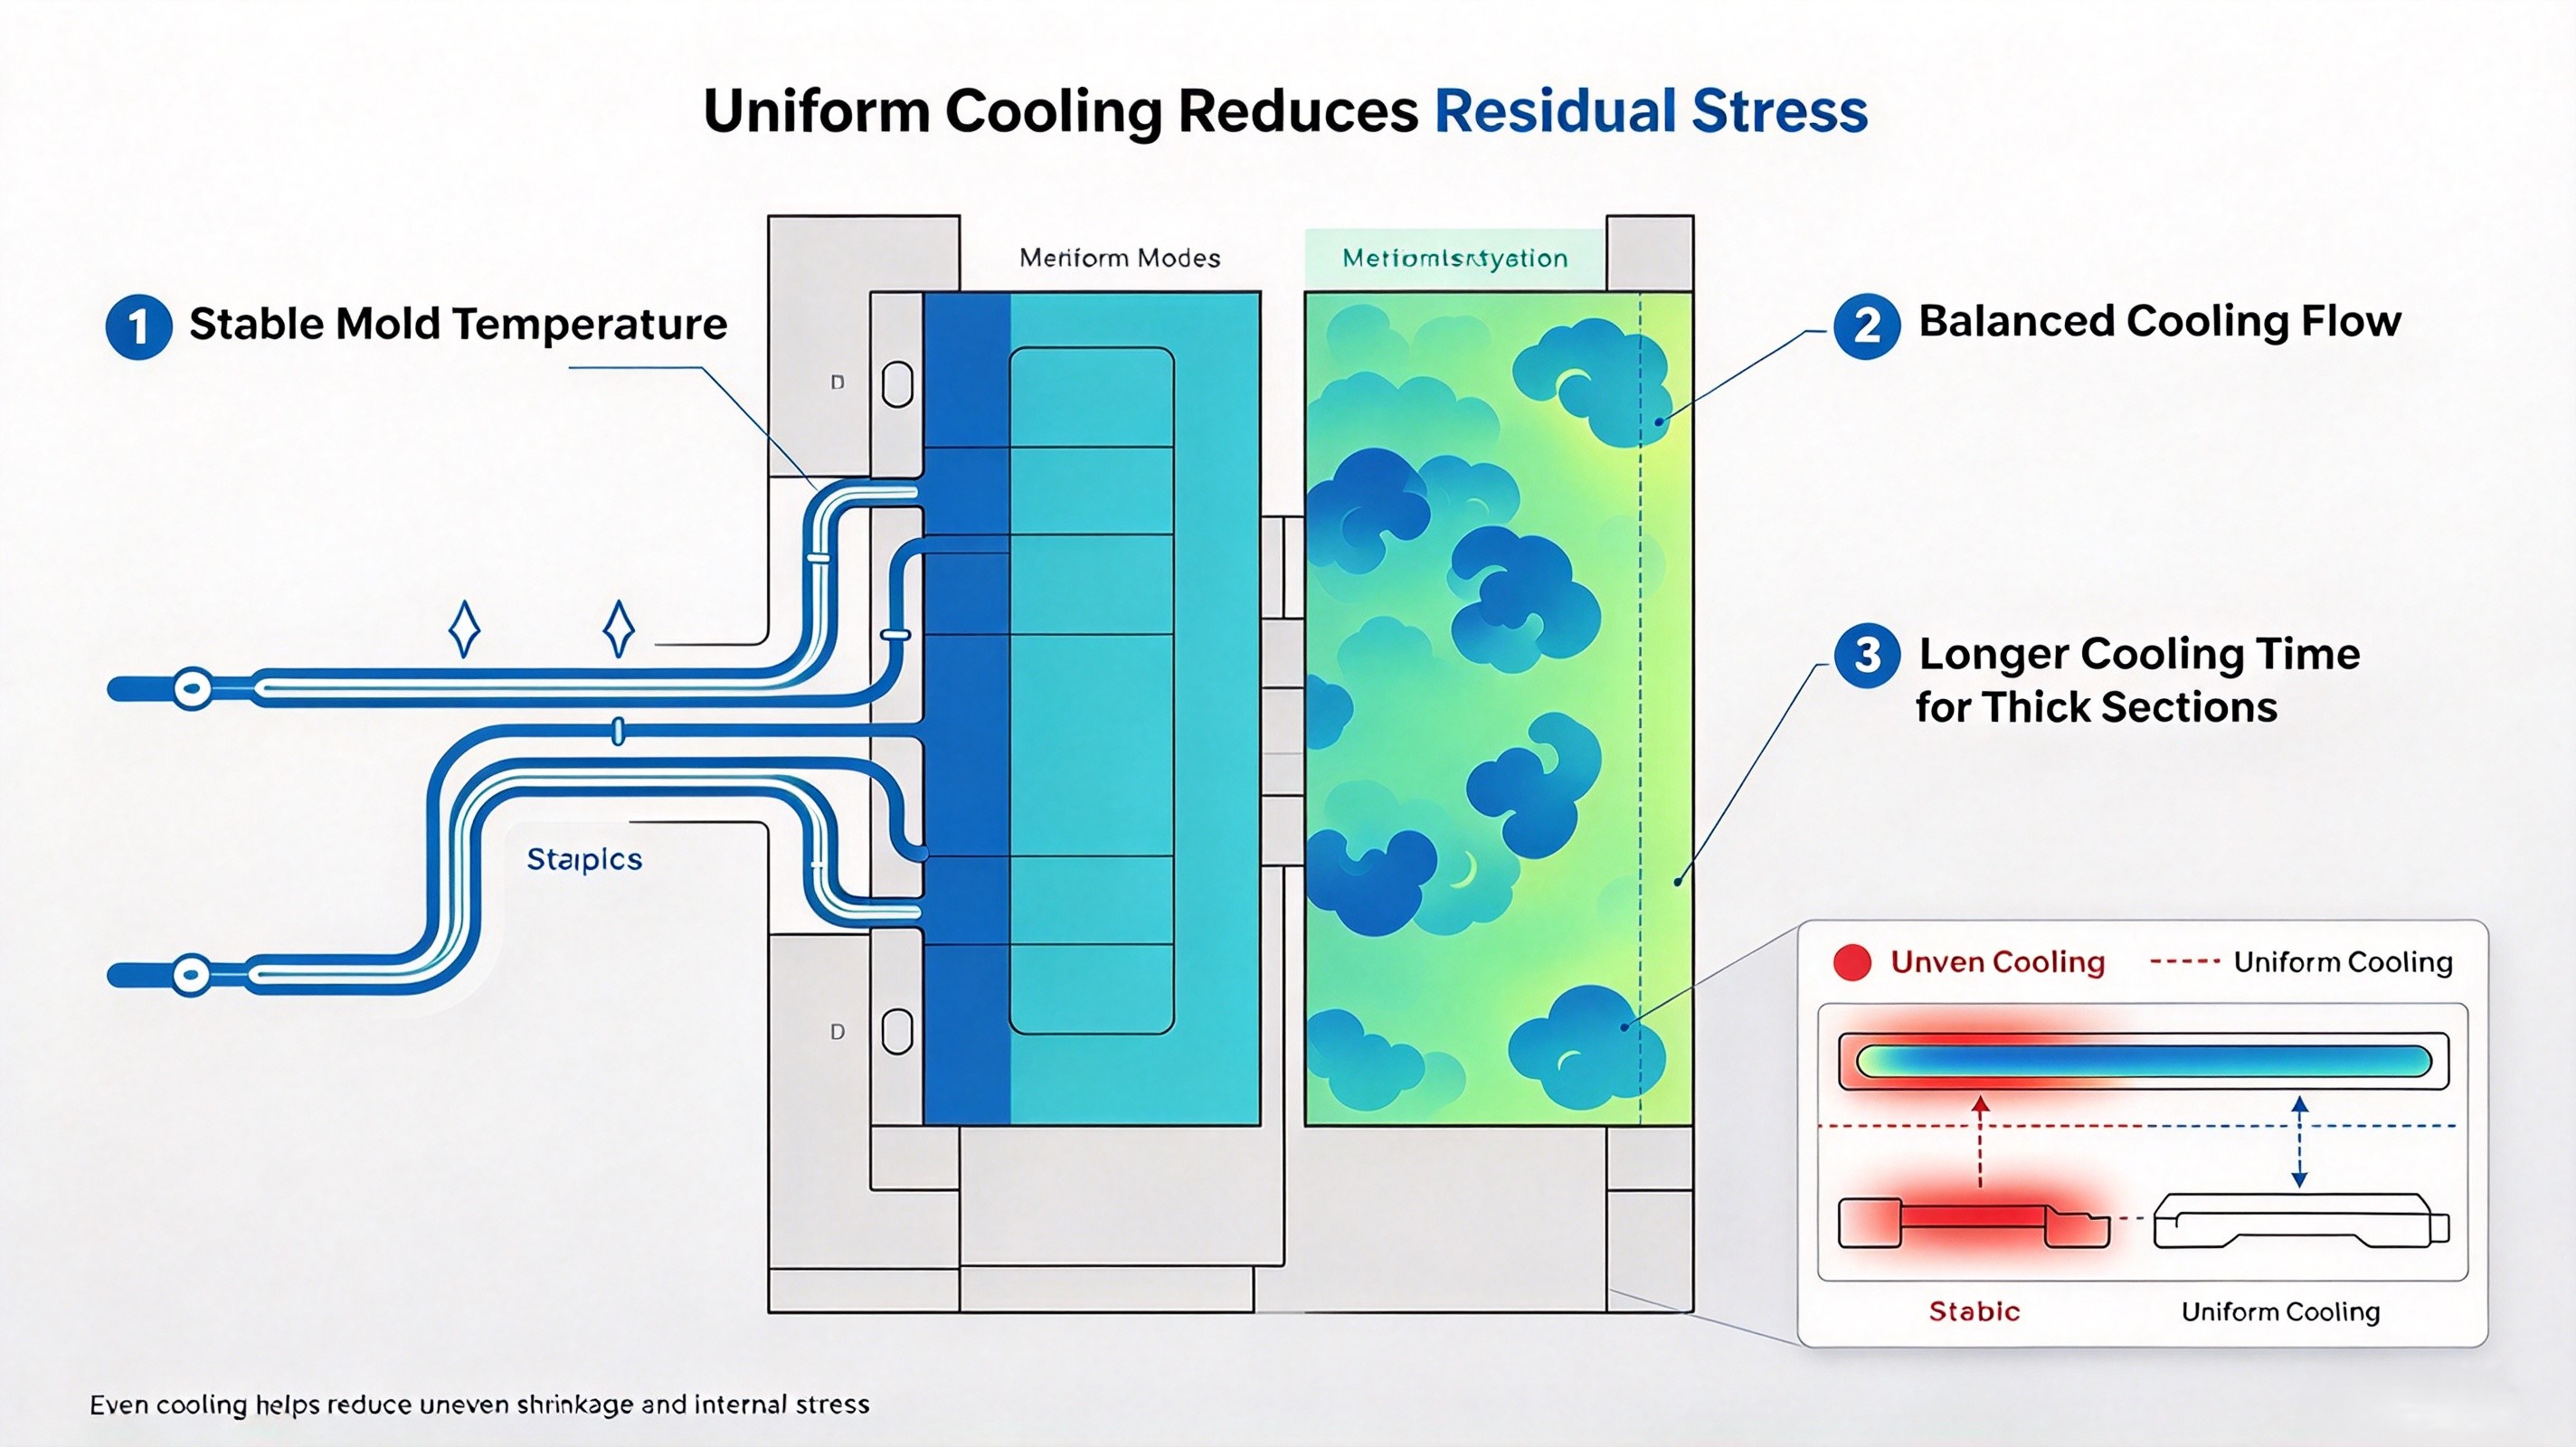
Ongevormde koeling is een van de meest over het hoofd gezien oorzaken van restspanning. Wanneer de ene kant van het onderdeel sneller afkoelt dan de andere, trekt het materiaal ongelijkmatig samen, waardoor interne spanning wordt opgeslagen.
Aanbevolen maatregelen:
Voor medische onderdelen met strikte dimensionale eisen is consistentie van de matrijstemperatuur even belangrijk als de spuitdruk.
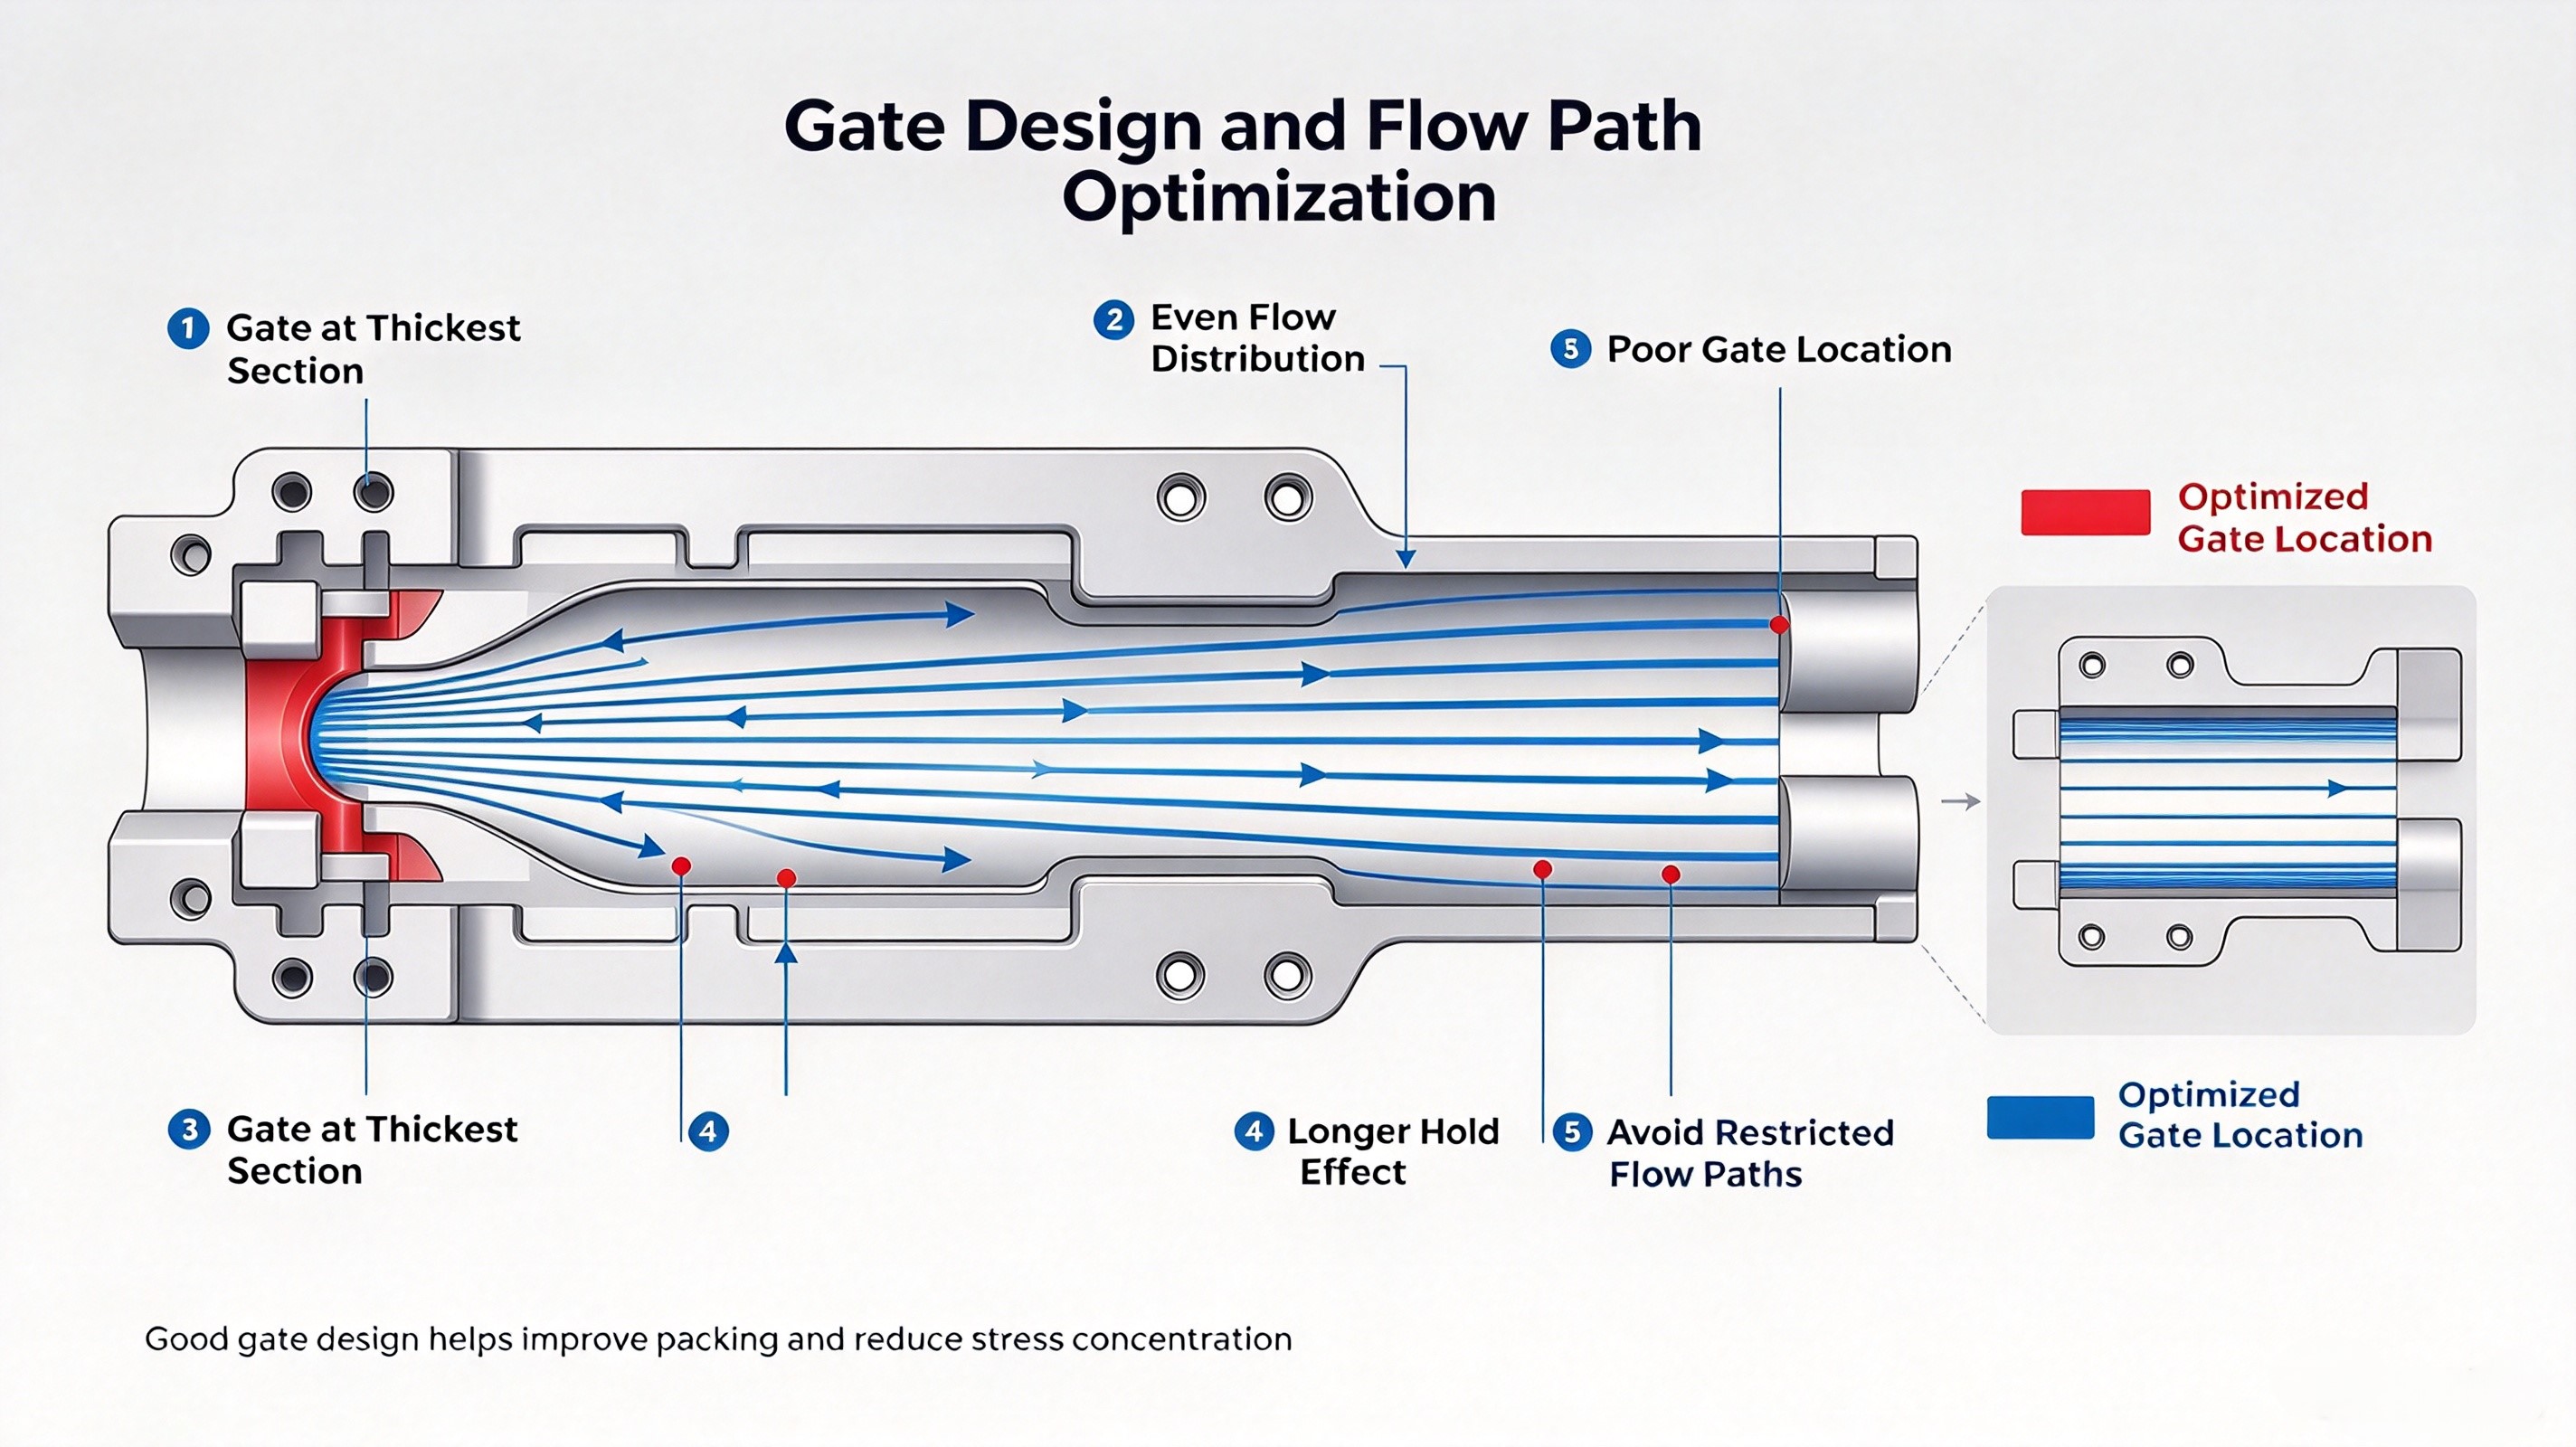
De grootte van het gietgat, de positie van het gietgat en de stromingslengte beïnvloeden hoe spanning zich in het onderdeel ontwikkelt. Een klein gietgat of een beperkt stroompad kan hoge afschuiving veroorzaken, terwijl een ongeschikte gietgatpositie drukconcentratie in zwakke gebieden kan veroorzaken.
Aanbevolen maatregelen:
Een goed gietgatontwerp vermindert spanning door het materiaal gelijkmatiger te laten vullen en verdichten.
Wetenschappelijk spuitgieten is een praktische manier om restspanning te verminderen, omdat het zich richt op wat er daadwerkelijk in de matrijs gebeurt, in plaats van te vertrouwen op de ervaring van de operator.
Door het gebruik van holtesensoren en systematische procesproeven kunnen medische spuitgieters:
Deze op gegevens gebaseerde aanpak helpt om spanning te voorkomen voordat deze zichtbare gebreken veroorzaakt.
Veelvoorkomende gebreken in verband met restspanning
| Defect | Mogelijke oorzaak | Correctie |
|---|---|---|
| Kromming | On gelijkmatige koeling, ongebalanceerde krimp | De maldtemperatuur en de koeltijd stabiliseren |
| Inzakkingen | Onvoldoende pak-/houdruk | Verleng de houdtijd of optimaliseer de overdraagpositie |
| Spanningsbarsten | Hoge schuifspanning, overpakkken, chemische blootstelling | Verminder de spuitssnelheid en de piekdruk |
| Delaminatie | Slechte materiaalstroming, excessive schuifspanning, verontreiniging | Verbeter het stroompad en controleer de materiaaldroogte |
| Afmetingsafwijking | Procesafwijking, onstabiele vul-naar-pakverhouding | Valideer het procesvenster en bewaak de caviteitgegevens |
Medische kunststoffen gedragen zich anders onder belasting. Bijvoorbeeld:
Controleer altijd de technische gegevens van de materiaalleverancier voordat u het proces instelt. Soort hars, molecuulgewicht, toevoegingen en vochtgehalte beïnvloeden allemaal de restspanning.
Het verminderen van restspanning bij medische spuitgieten vereist meer dan éénmalige aanpassing. Het vereist een gevalideerd proces dat tijdens de productie stabiel blijft.
Belangrijke stappen omvatten:
Voor fabrikanten van medische hulpmiddelen is deze documentatie essentieel voor naleving van regelgeving en risicobeheer.
Residu-spanning is een verborgen maar kritiek probleem bij spuitgieten van medische producten. Het kan van invloed zijn op de afmetingen van het onderdeel, de mechanische sterkte, het uiterlijk en de langetermijnbetrouwbaarheid. De meest effectieve manier om het te beheersen, is via een systematische, op gegevens gebaseerd proces dat gecontroleerde vulsnelheid, geoptimaliseerde pack- en houdfasen, stabiele maldtemperatuur, een goede poortconstructie en formele procesvalidatie omvat.
Bij medische kunststofonderdelen is het verminderen van residu-spanning niet alleen een kwaliteitsverbetering — het is een essentieel onderdeel van het produceren van veilige, betrouwbare en regelgevingsklaar onderdelen.
 Actueel nieuws
2026-01-26
2026-01-20
2026-01-16
 EN