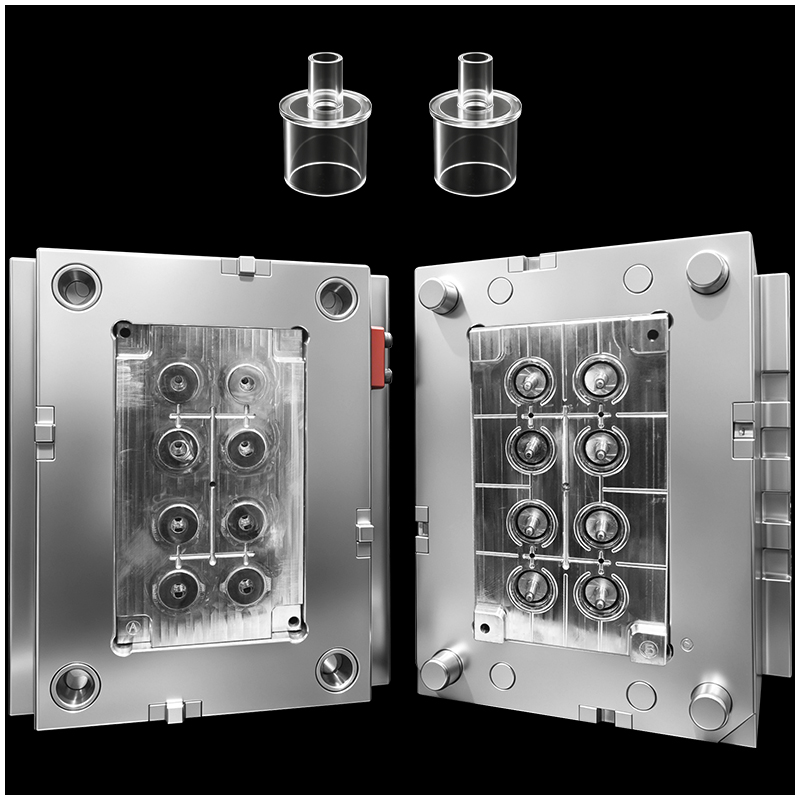
Las tensiones residuales son uno de los problemas ocultos de calidad más comunes en el moldeo por inyección médico. Incluso cuando una pieza parece dimensionalmente correcta, las tensiones internas pueden provocar deformaciones, marcas de hundimiento, grietas por tensión, deslaminación o una menor fiabilidad a largo plazo: problemas especialmente arriesgados para dispositivos médicos.
Los componentes plásticos médicos, como conectores de fluidos, piezas diagnósticas, mangos quirúrgicos y componentes para la administración de fármacos, suelen fabricarse con resinas de alto rendimiento como PC, COC, PEEK y ABS. Estos materiales son sensibles a las variaciones de temperatura, presión y enfriamiento. Si el proceso de moldeo no se controla adecuadamente, las tensiones residuales pueden provocar fallos en las piezas durante el ensamblaje, la esterilización o su uso final.
Reducir las tensiones residuales no se trata únicamente de mejorar la apariencia. Se trata de garantizar que las piezas médicas mantengan estabilidad dimensional, fiabilidad mecánica y seguridad durante toda su vida útil.
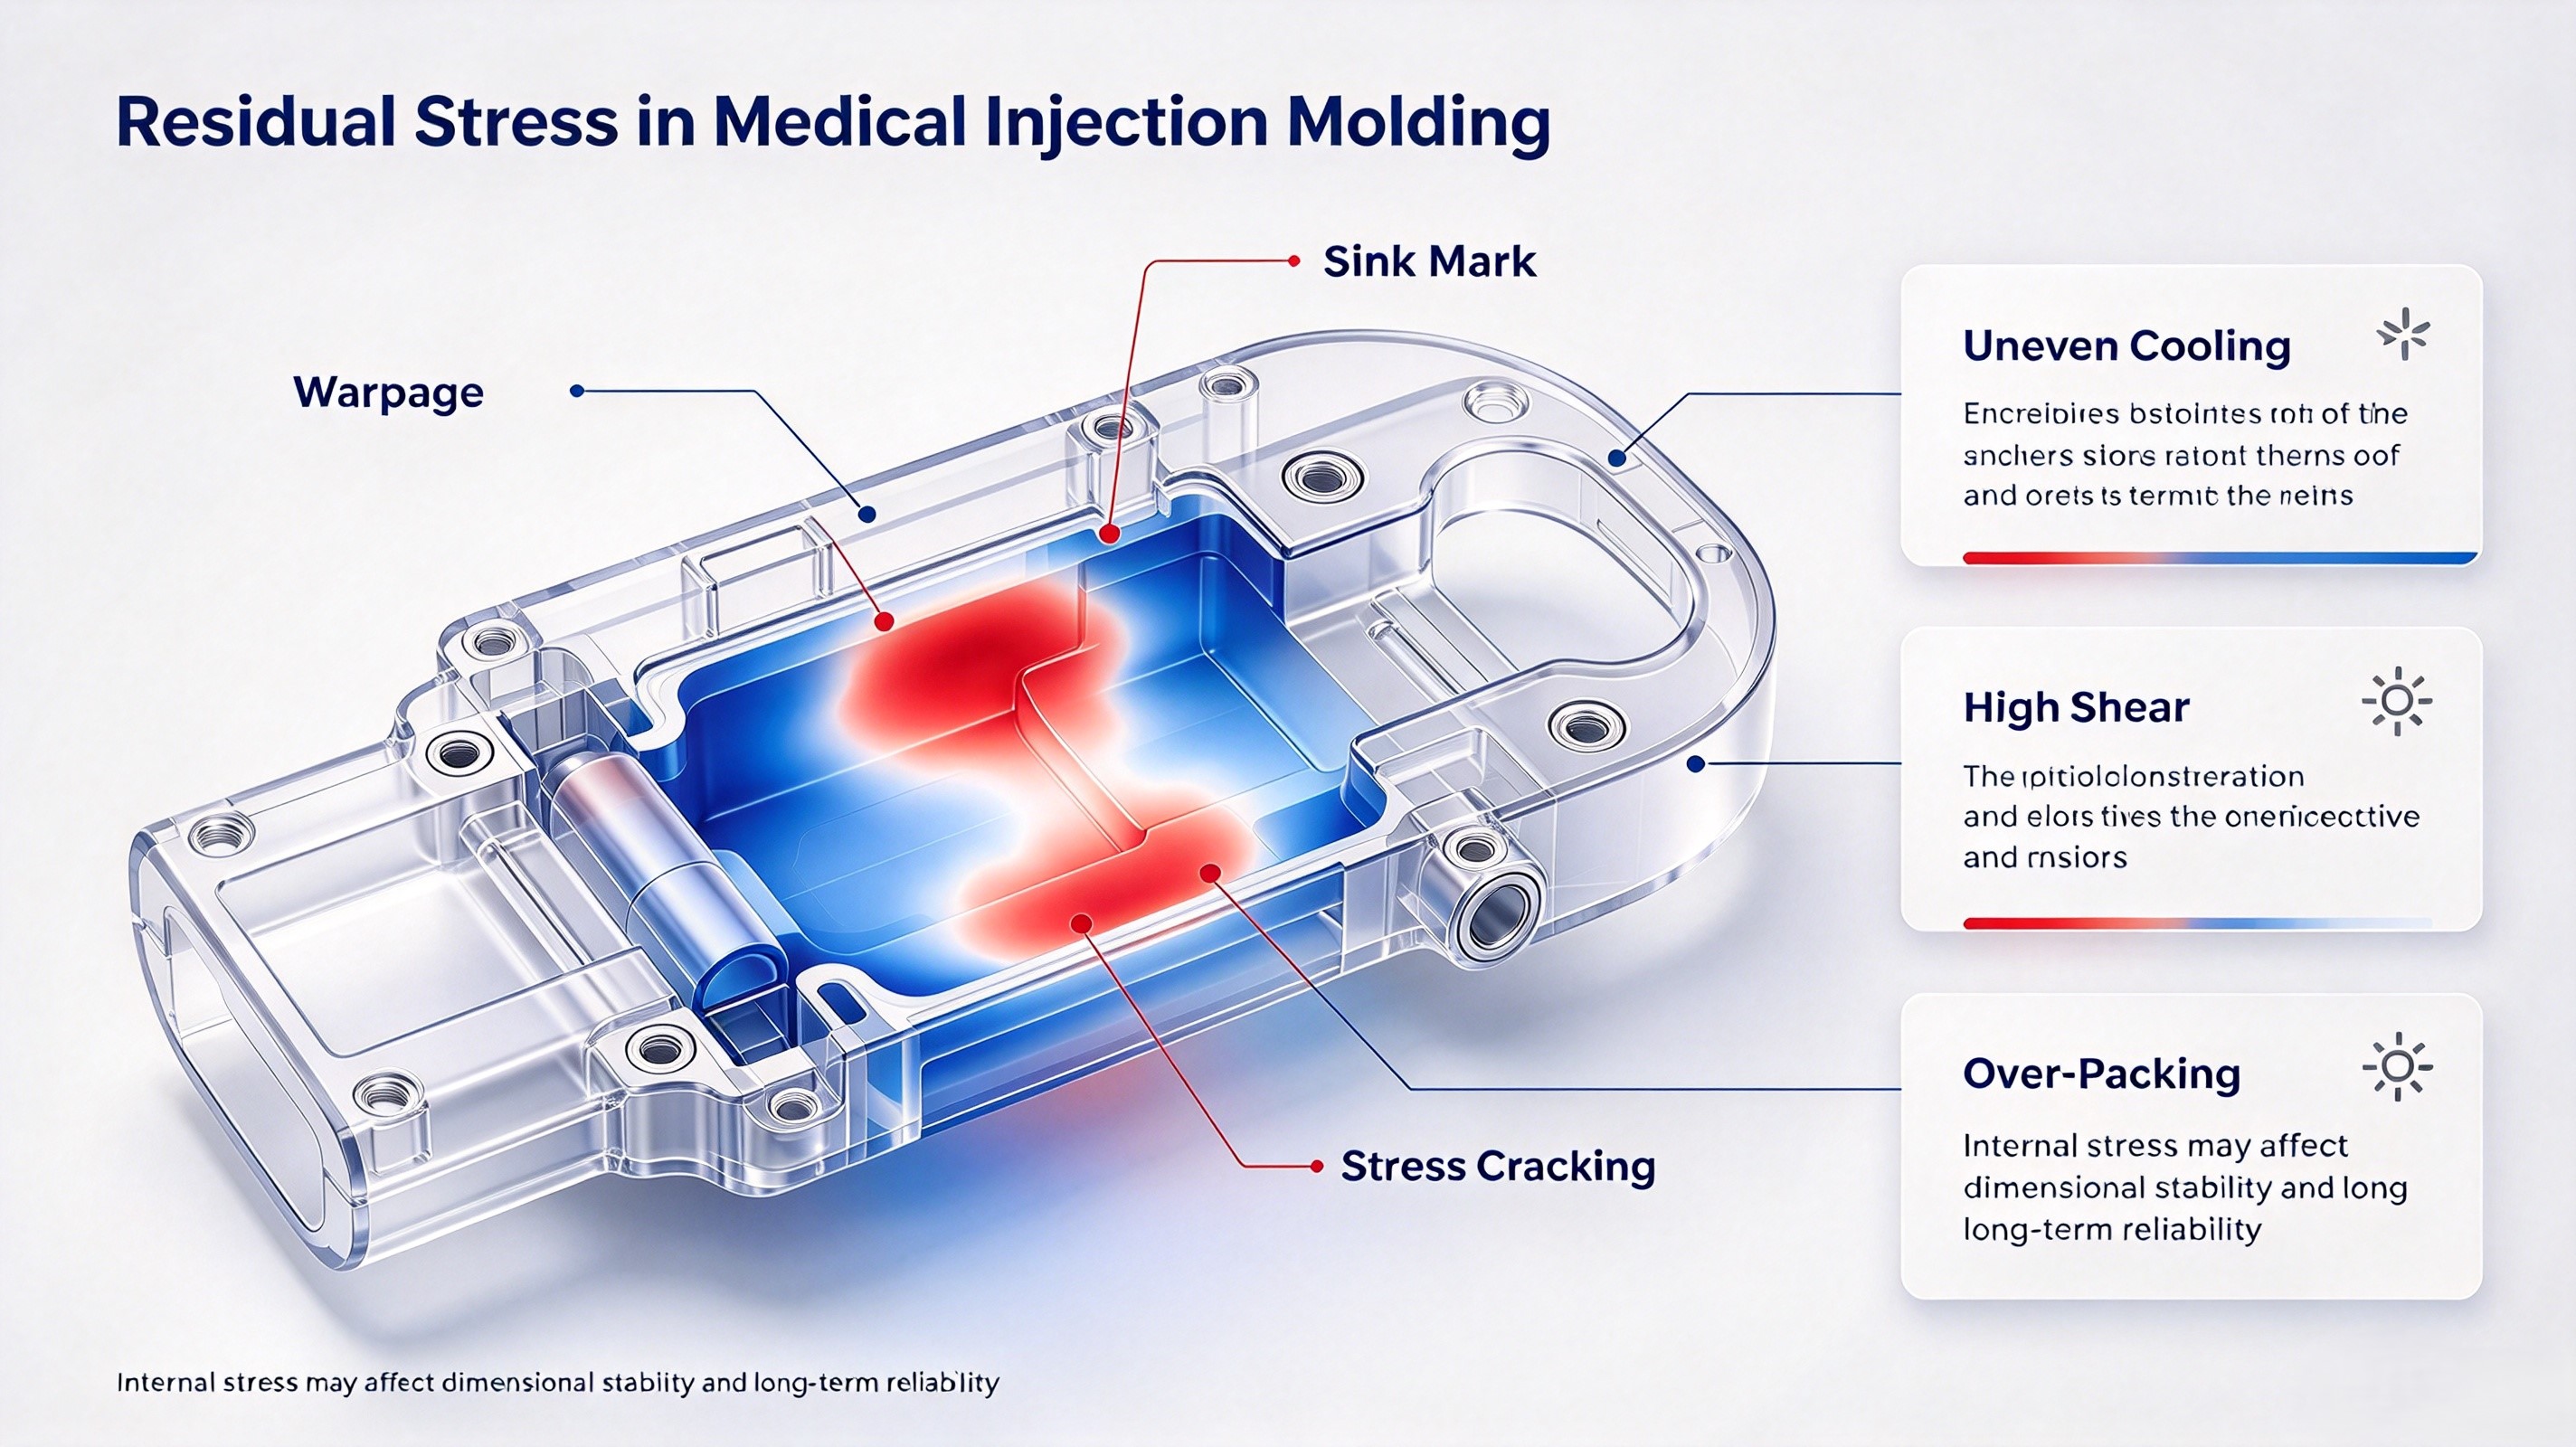
Las tensiones residuales suelen originarse por un enfriamiento irregular, una tensión cortante excesiva, cambios bruscos de presión o una gestión inadecuada del flujo del material. En la mayoría de los casos, no son causadas por un único parámetro, sino por la combinación de:
En los moldes médicos de múltiples cavidades, las tensiones residuales también pueden variar de una cavidad a otra. Por eso, la optimización del proceso debe basarse en datos reales de las cavidades, no solo en los ajustes de la máquina.
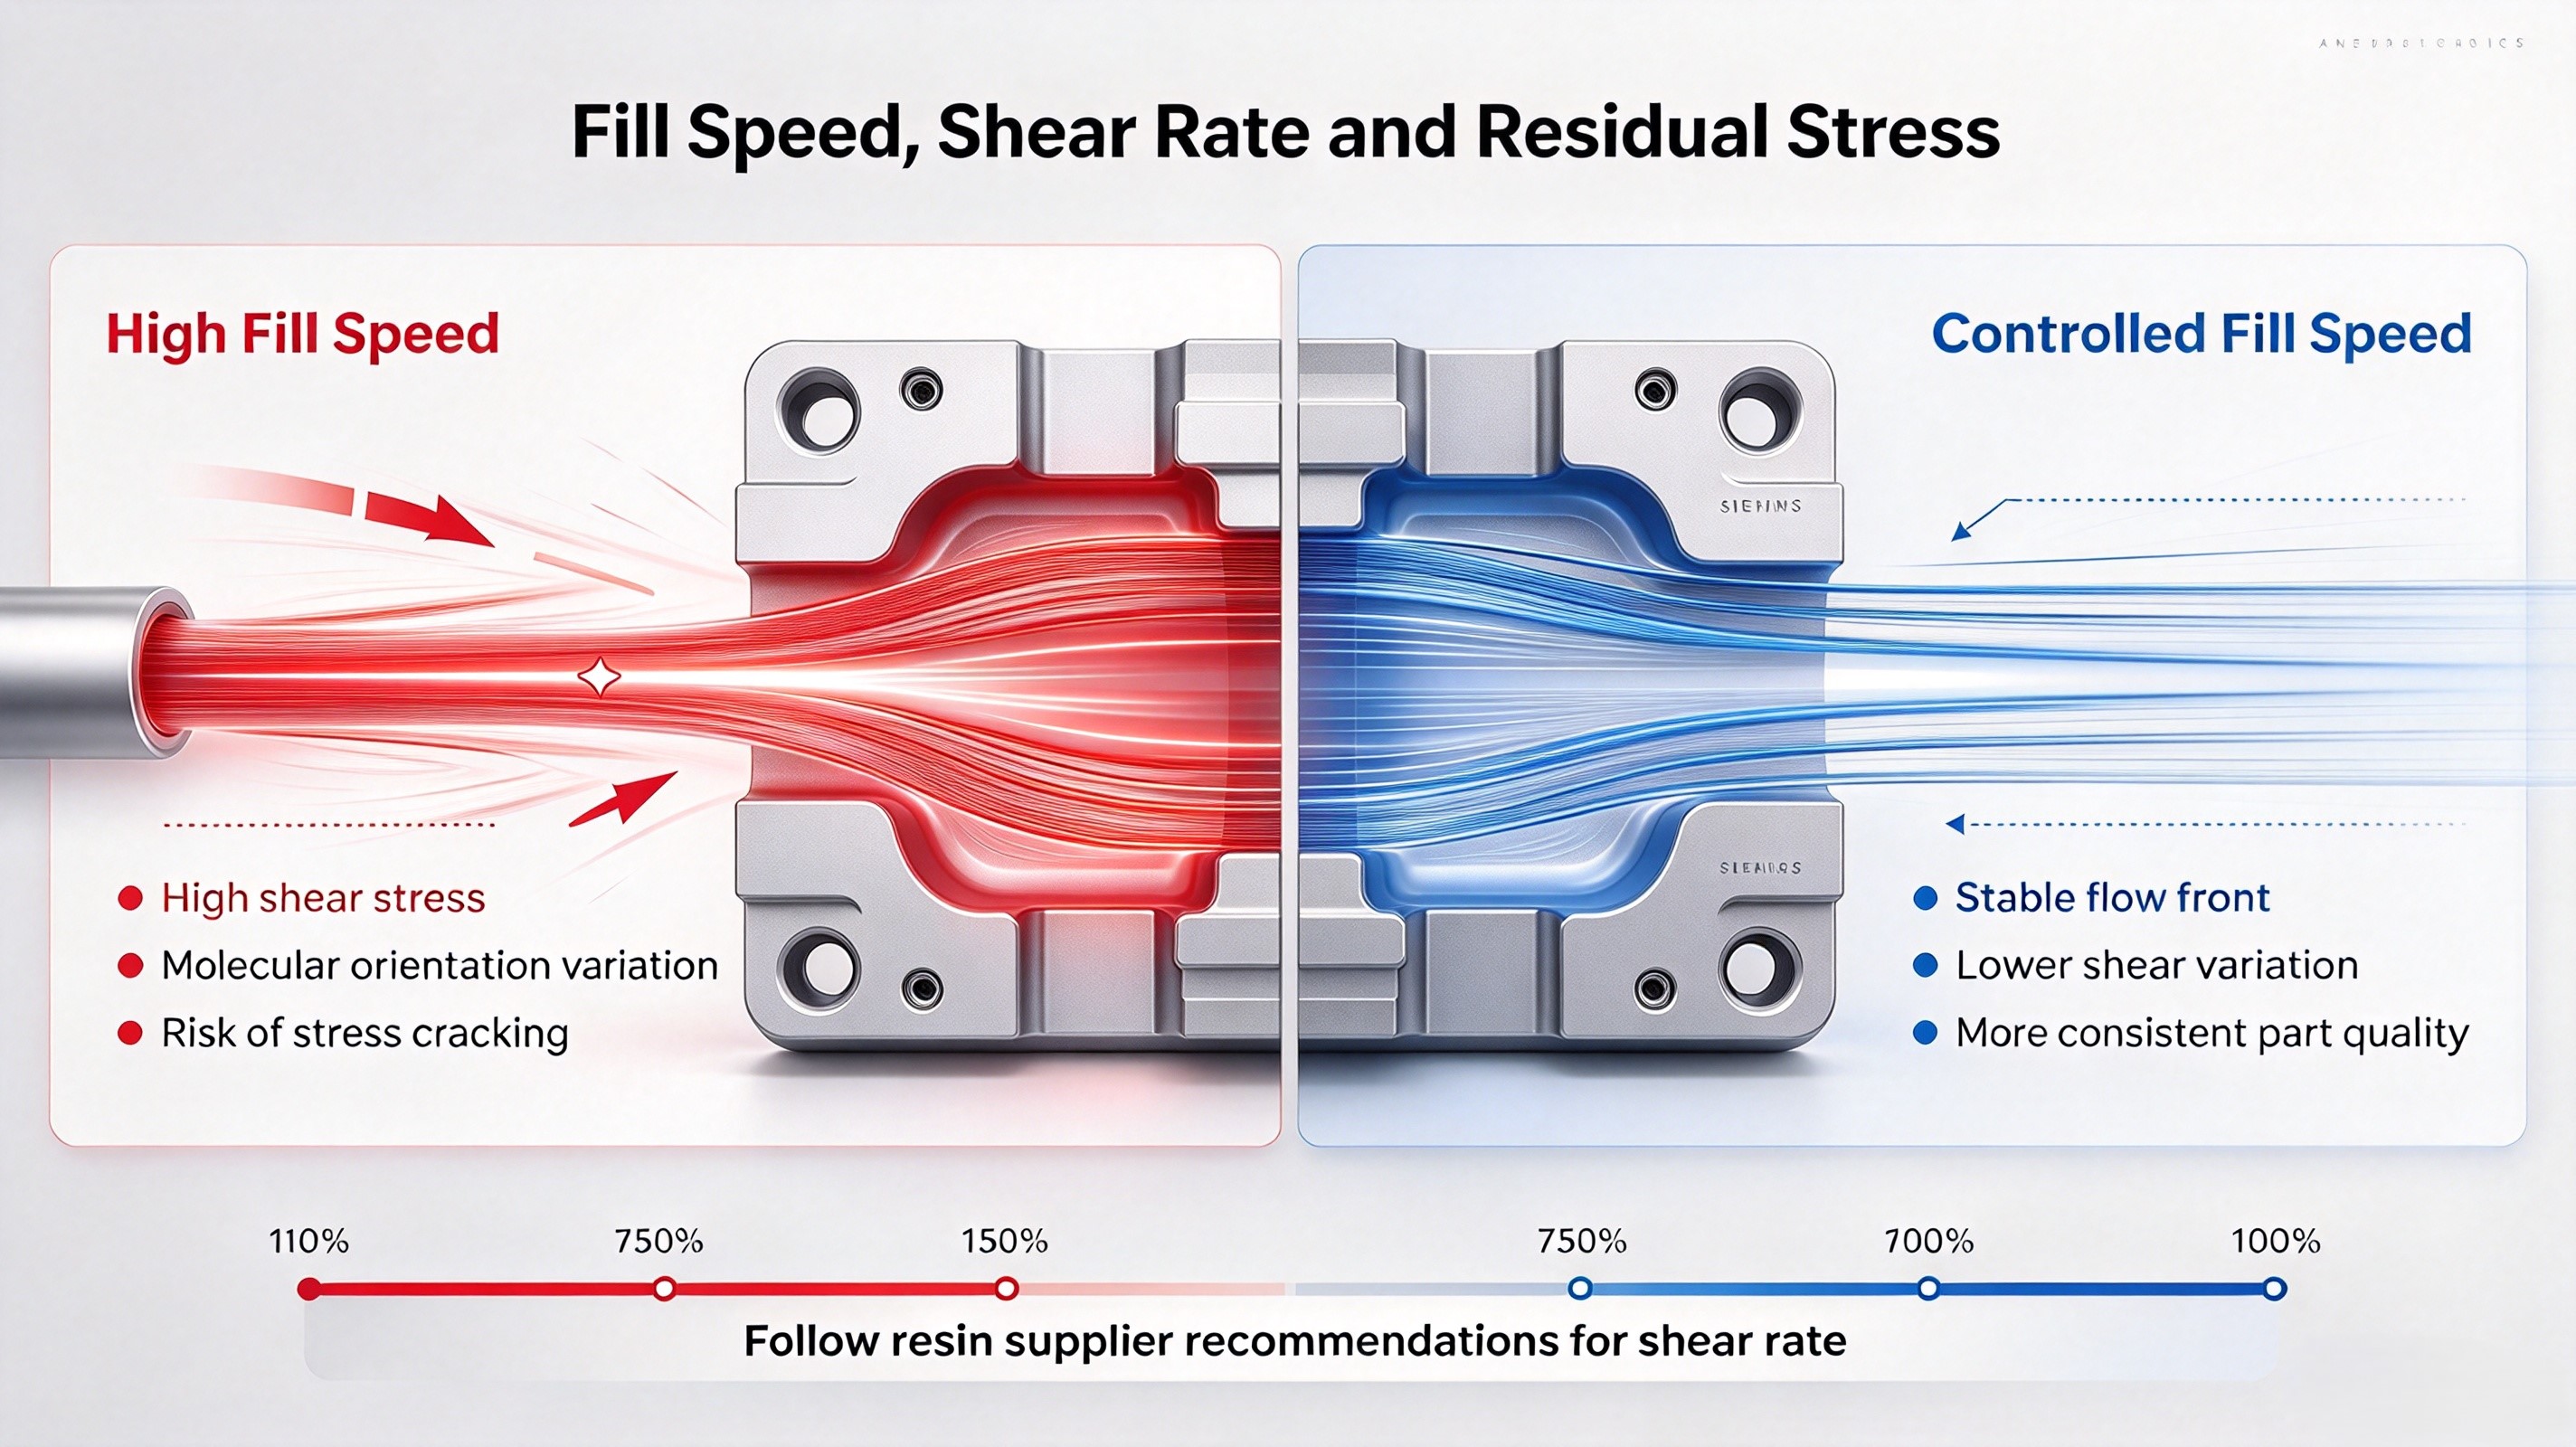
Un alto cizallamiento es una causa principal de tensiones residuales, especialmente en resinas médicas de alto rendimiento. Cuando el material fluye demasiado rápido a través de puntos de inyección estrechos o secciones delgadas, la orientación molecular puede volverse irregular, lo que conduce a la acumulación de tensiones.
Acciones recomendadas:
Un perfil de velocidad controlado ayuda a reducir la variación de tensiones entre ciclos.
La presión de compactación y mantenimiento afecta directamente las tensiones residuales. Si la presión es demasiado alta, puede provocar una sobrecarga y tensiones internas; si es demasiado baja, la pieza puede contraerse de forma irregular y generar tensiones en zonas críticas.
Acciones recomendadas:
El objetivo es comprimir el material suavemente y de forma constante, en lugar de forzarlo dentro de la cavidad con presión extrema.
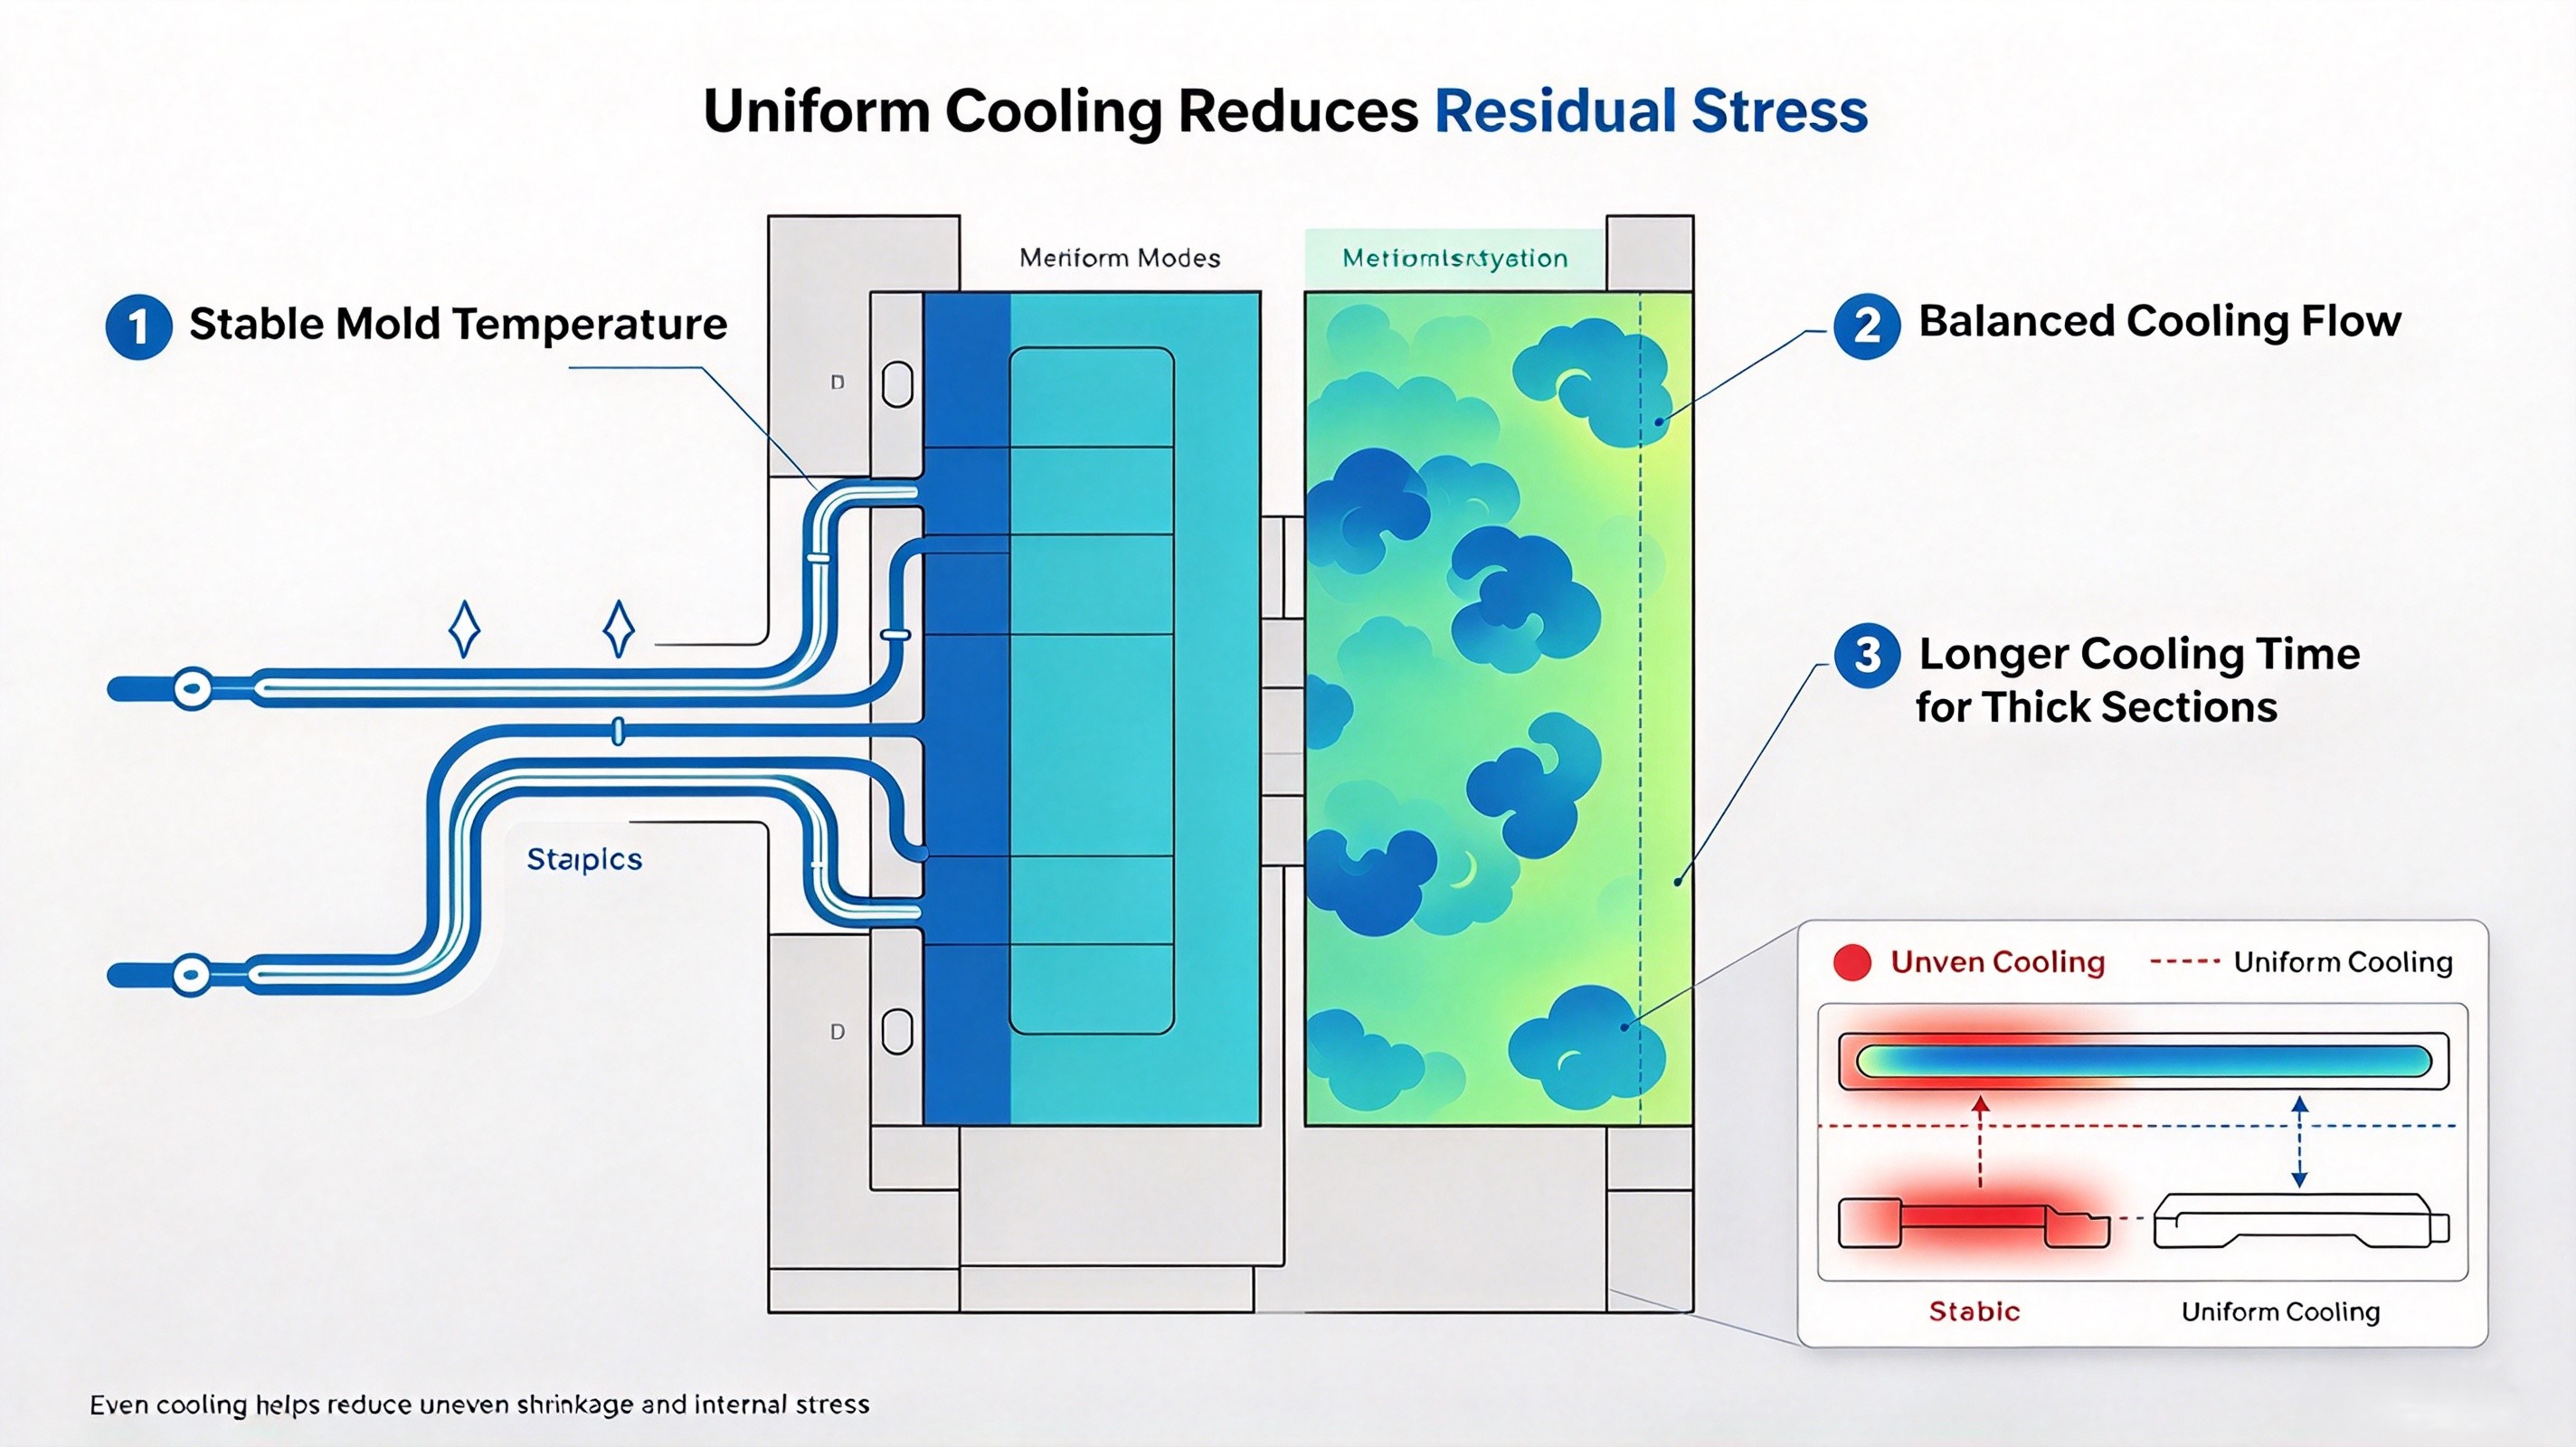
La refrigeración irregular es una de las causas más pasadas por alto del estrés residual. Cuando un lado de la pieza se enfría más rápido que el otro, el material se contrae de forma desigual, atrapando estrés interno.
Acciones recomendadas:
Para piezas médicas con requisitos dimensionales estrictos, la consistencia de la temperatura del molde es tan importante como la presión de inyección.
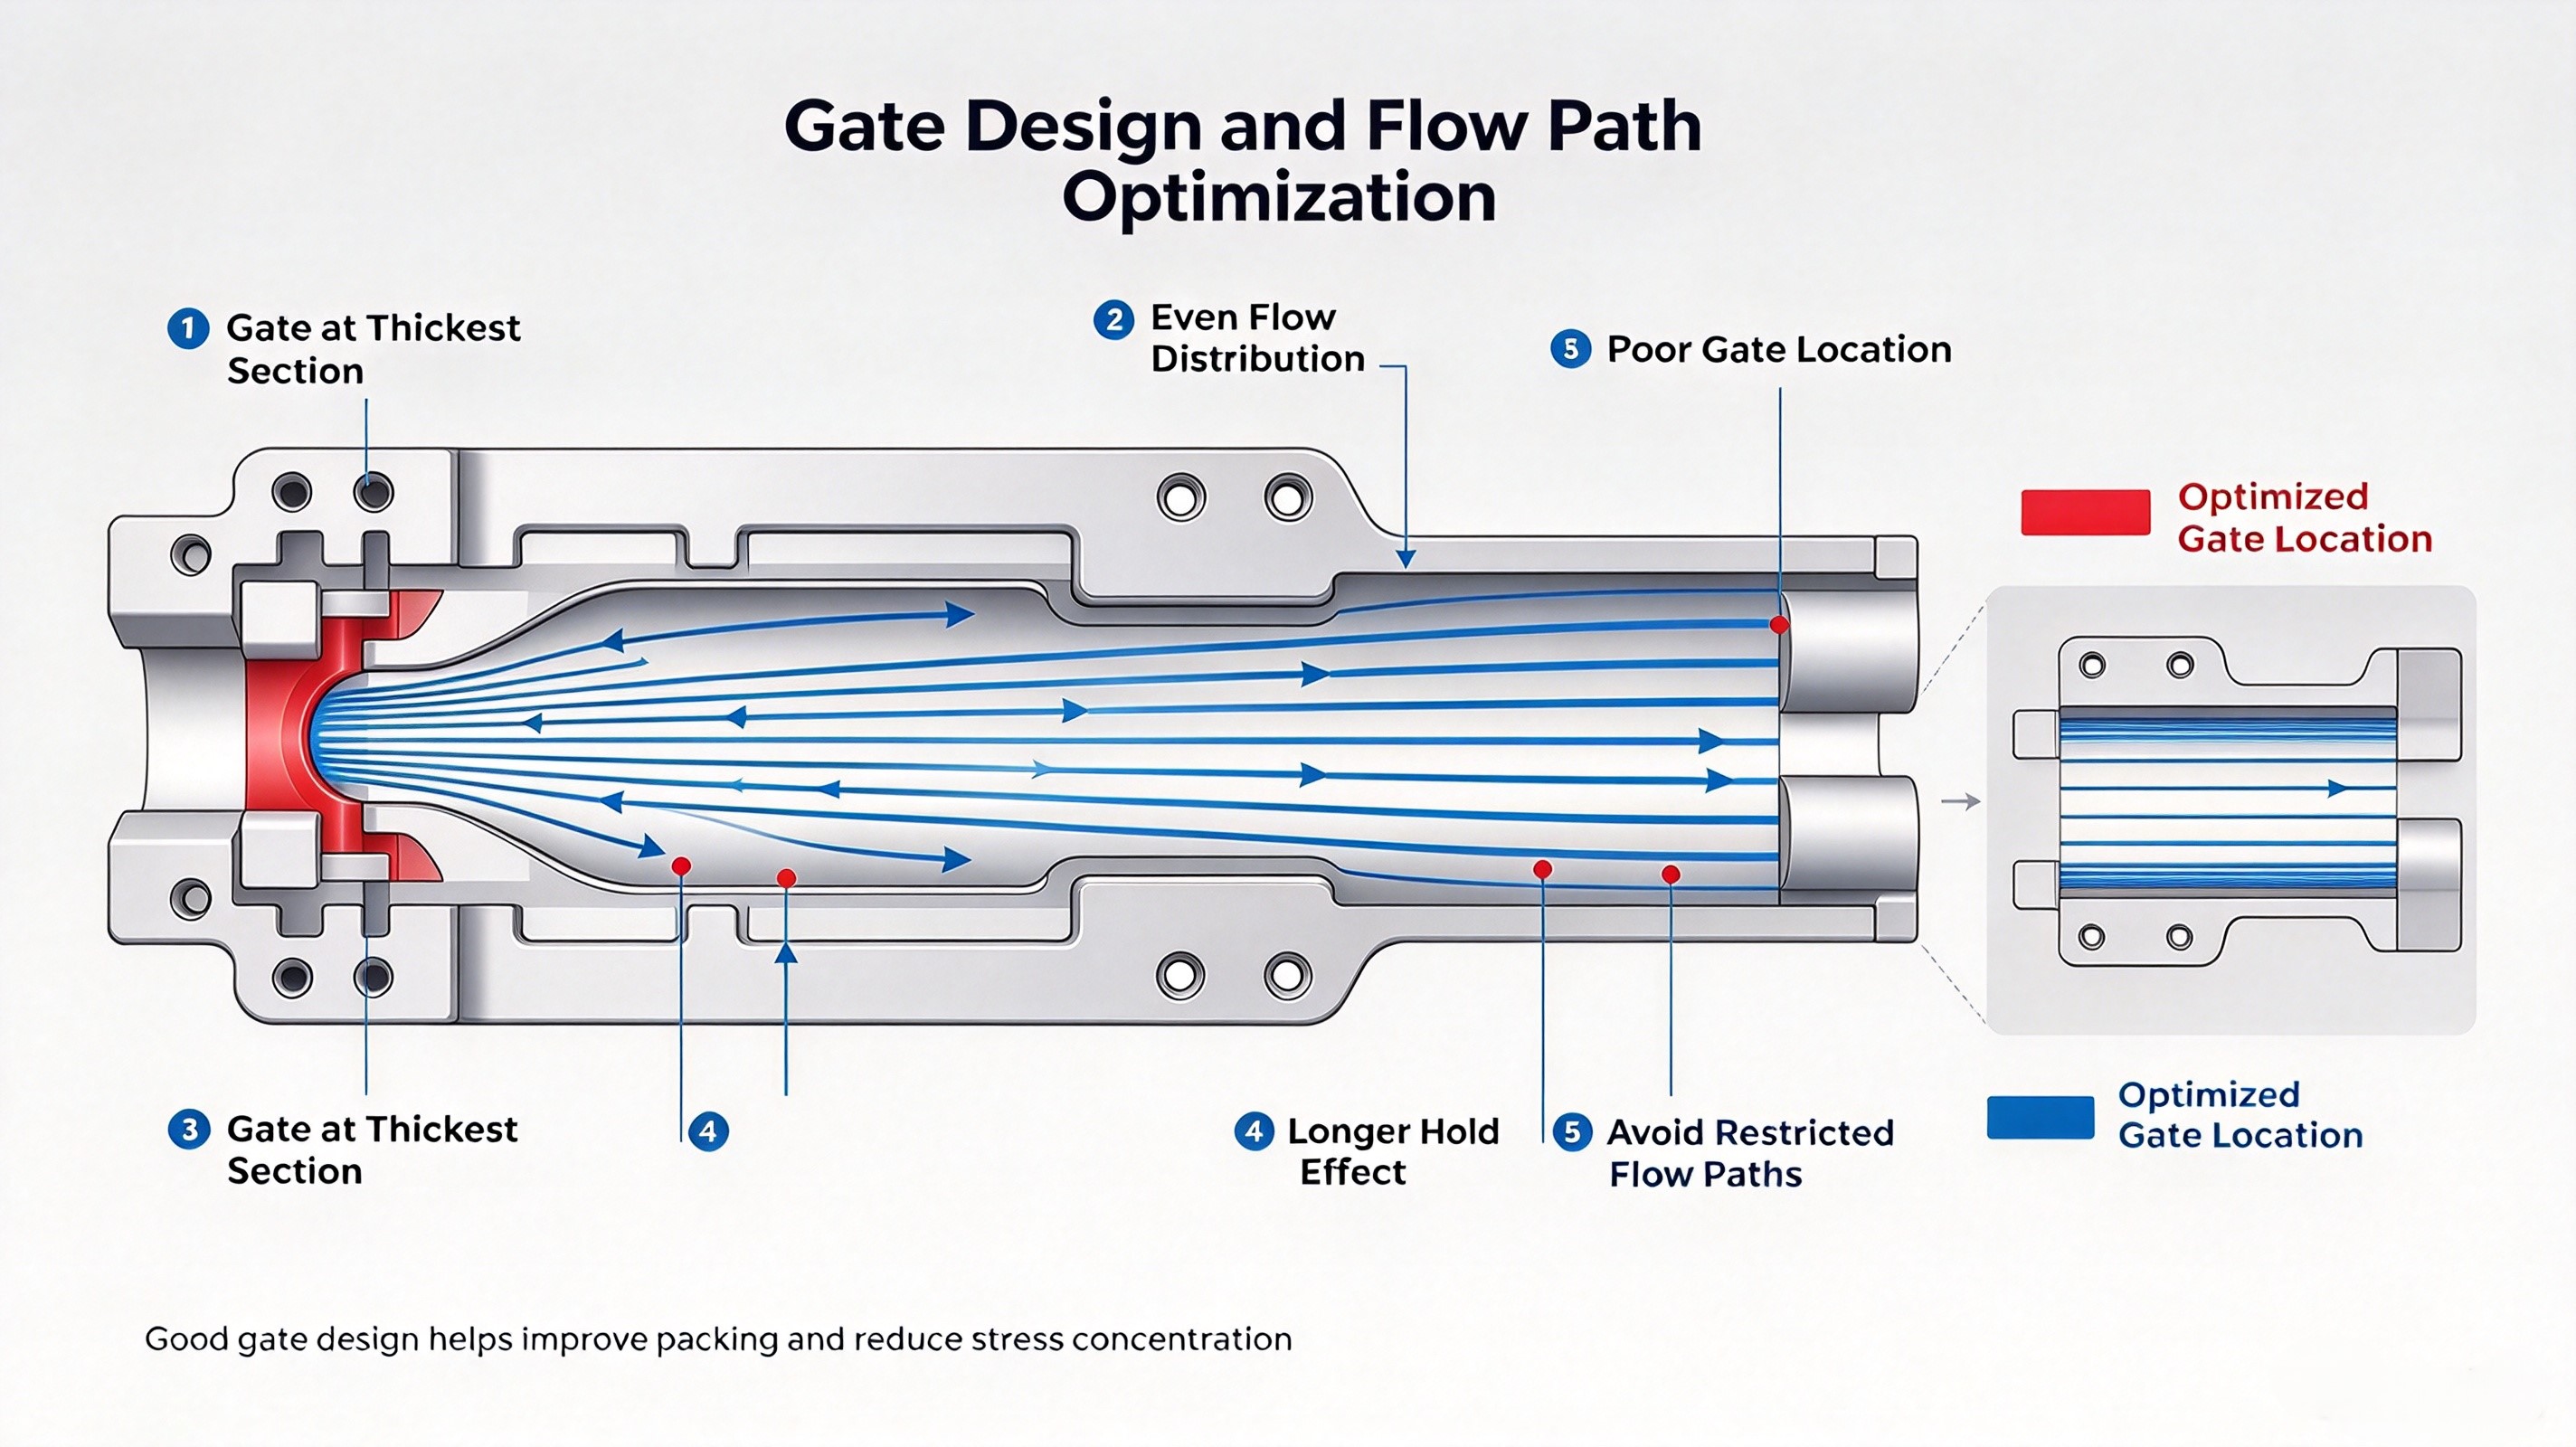
El tamaño de la compuerta, su ubicación y la longitud del flujo afectan cómo se desarrolla la tensión dentro de la pieza. Una compuerta pequeña o una trayectoria de flujo restringida pueden generar una alta cizalladura, mientras que una ubicación inadecuada de la compuerta puede provocar una concentración de presión en zonas débiles.
Acciones recomendadas:
Un buen diseño de compuerta reduce la tensión al ayudar a que el material se llene y compacte de forma más uniforme.
El moldeo científico es un método práctico para reducir la tensión residual, ya que se centra en lo que realmente ocurre dentro de la cavidad, en lugar de depender de la experiencia del operador.
Al utilizar sensores de cavidad y pruebas sistemáticas del proceso, los fabricantes de moldes médicos pueden:
Este enfoque basado en datos ayuda a prevenir las tensiones antes de que se conviertan en defectos visibles.
Defectos comunes relacionados con la tensión residual
| Defecto | Causa posible | Corrección |
|---|---|---|
| Deformación | Enfriamiento irregular, contracción desequilibrada | Estabilizar la temperatura del molde y el tiempo de enfriamiento |
| Marcas de sumidero | Presión de paquete/mantenimiento insuficiente | Aumentar el tiempo de mantenimiento o optimizar la posición de transferencia |
| Grietas por tensión | Alta tensión cortante, sobrellenado, exposición química | Reducir la velocidad de inyección y la presión máxima |
| Delaminado | Flujo deficiente del material, excesiva tensión cortante, contaminación | Mejorar la trayectoria de flujo y verificar la sequedad del material |
| Variación dimensional | Deriva del proceso, llenado-a-mantenimiento inconsistente | Validar la ventana del proceso y supervisar los datos de la cavidad |
Las resinas médicas se comportan de forma distinta bajo tensión. Por ejemplo:
Siempre revise los datos técnicos del proveedor del material antes de configurar el proceso. El tipo de resina, el peso molecular, los aditivos y el contenido de humedad influyen todos en la tensión residual.
Reducir la tensión residual en el moldeo médico requiere más que un ajuste único. Necesita un proceso validado que permanezca estable durante la producción.
Los pasos clave incluyen:
Para los fabricantes de dispositivos médicos, esta documentación es esencial para cumplir con los requisitos reglamentarios y gestionar los riesgos.
La tensión residual es un problema oculto pero crítico en el moldeo por inyección médico. Puede afectar las dimensiones de las piezas, su resistencia mecánica, su apariencia y su fiabilidad a largo plazo. La forma más eficaz de controlarla es mediante un proceso sistemático basado en datos, que incluya una velocidad de llenado controlada, un embalaje y mantenimiento optimizados, una temperatura de molde estable, un diseño adecuado de la compuerta y una validación formal del proceso.
Para componentes plásticos médicos, reducir la tensión residual no es solo una mejora de calidad: es una parte esencial de la fabricación de piezas seguras, fiables y listas para cumplir con los requisitos reglamentarios.
 Noticias destacadas
 EN