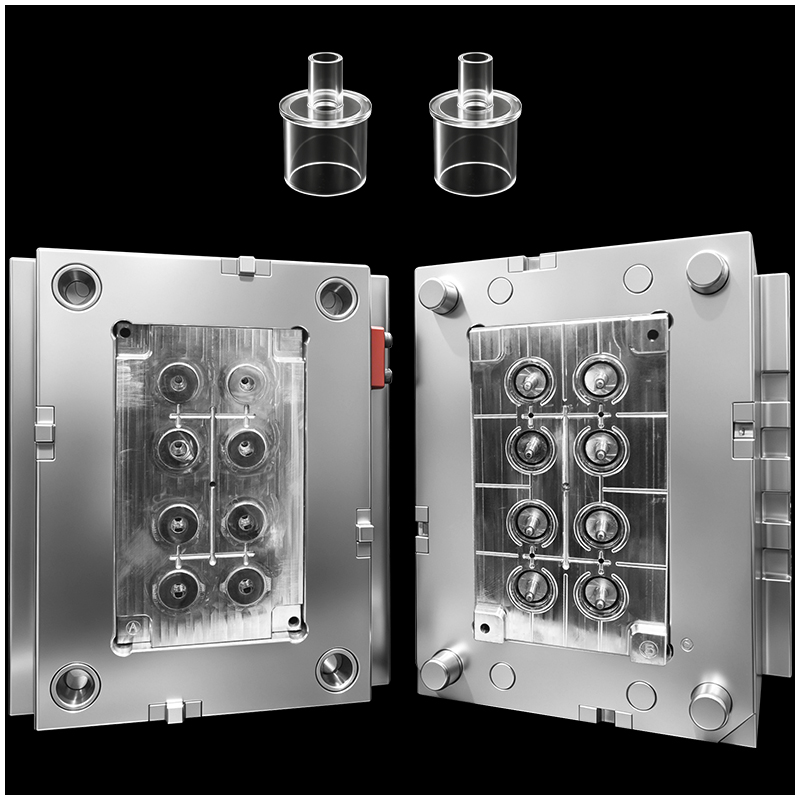
Η υπόλοιπη τάση είναι ένα από τα πιο συνηθισμένα κρυφά προβλήματα ποιότητας στην ιατρική εγχύσιμη μόρφωση. Ακόμα και όταν ένα εξάρτημα φαίνεται διαστασιακά σωστό, η εσωτερική τάση μπορεί να προκαλέσει παραμόρφωση, βαθουλώματα, ρωγμές λόγω τάσης, αποκόλληση ή μειωμένη αξιοπιστία μακροπρόθεσμα—προβλήματα που είναι ιδιαίτερα επικίνδυνα για ιατρικές συσκευές.
Τα ιατρικά πλαστικά εξαρτήματα, όπως οι συνδέσεις υγρών, τα διαγνωστικά εξαρτήματα, οι λαβές χειρουργικών εργαλείων και τα εξαρτήματα παράδοσης φαρμάκων, κατασκευάζονται συχνά από υλικά υψηλής απόδοσης όπως PC, COC, PEEK και ABS. Αυτά τα υλικά είναι ευαίσθητα σε μεταβολές θερμοκρασίας, πίεσης και ψύξης. Εάν η διαδικασία χύτευσης δεν ελέγχεται κατάλληλα, η υπόλοιπη τάση μπορεί να οδηγήσει σε αποτυχία του εξαρτήματος κατά τη συναρμολόγηση, την αποστείρωση ή την τελική χρήση.
Η μείωση της υπόλοιπης τάσης δεν αφορά απλώς τη βελτίωση της εμφάνισης. Αφορά τη διασφάλιση ότι τα ιατρικά εξαρτήματα παραμένουν διαστασιακά σταθερά, μηχανικά αξιόπιστα και ασφαλή σε όλη τη διάρκεια ζωής τους.
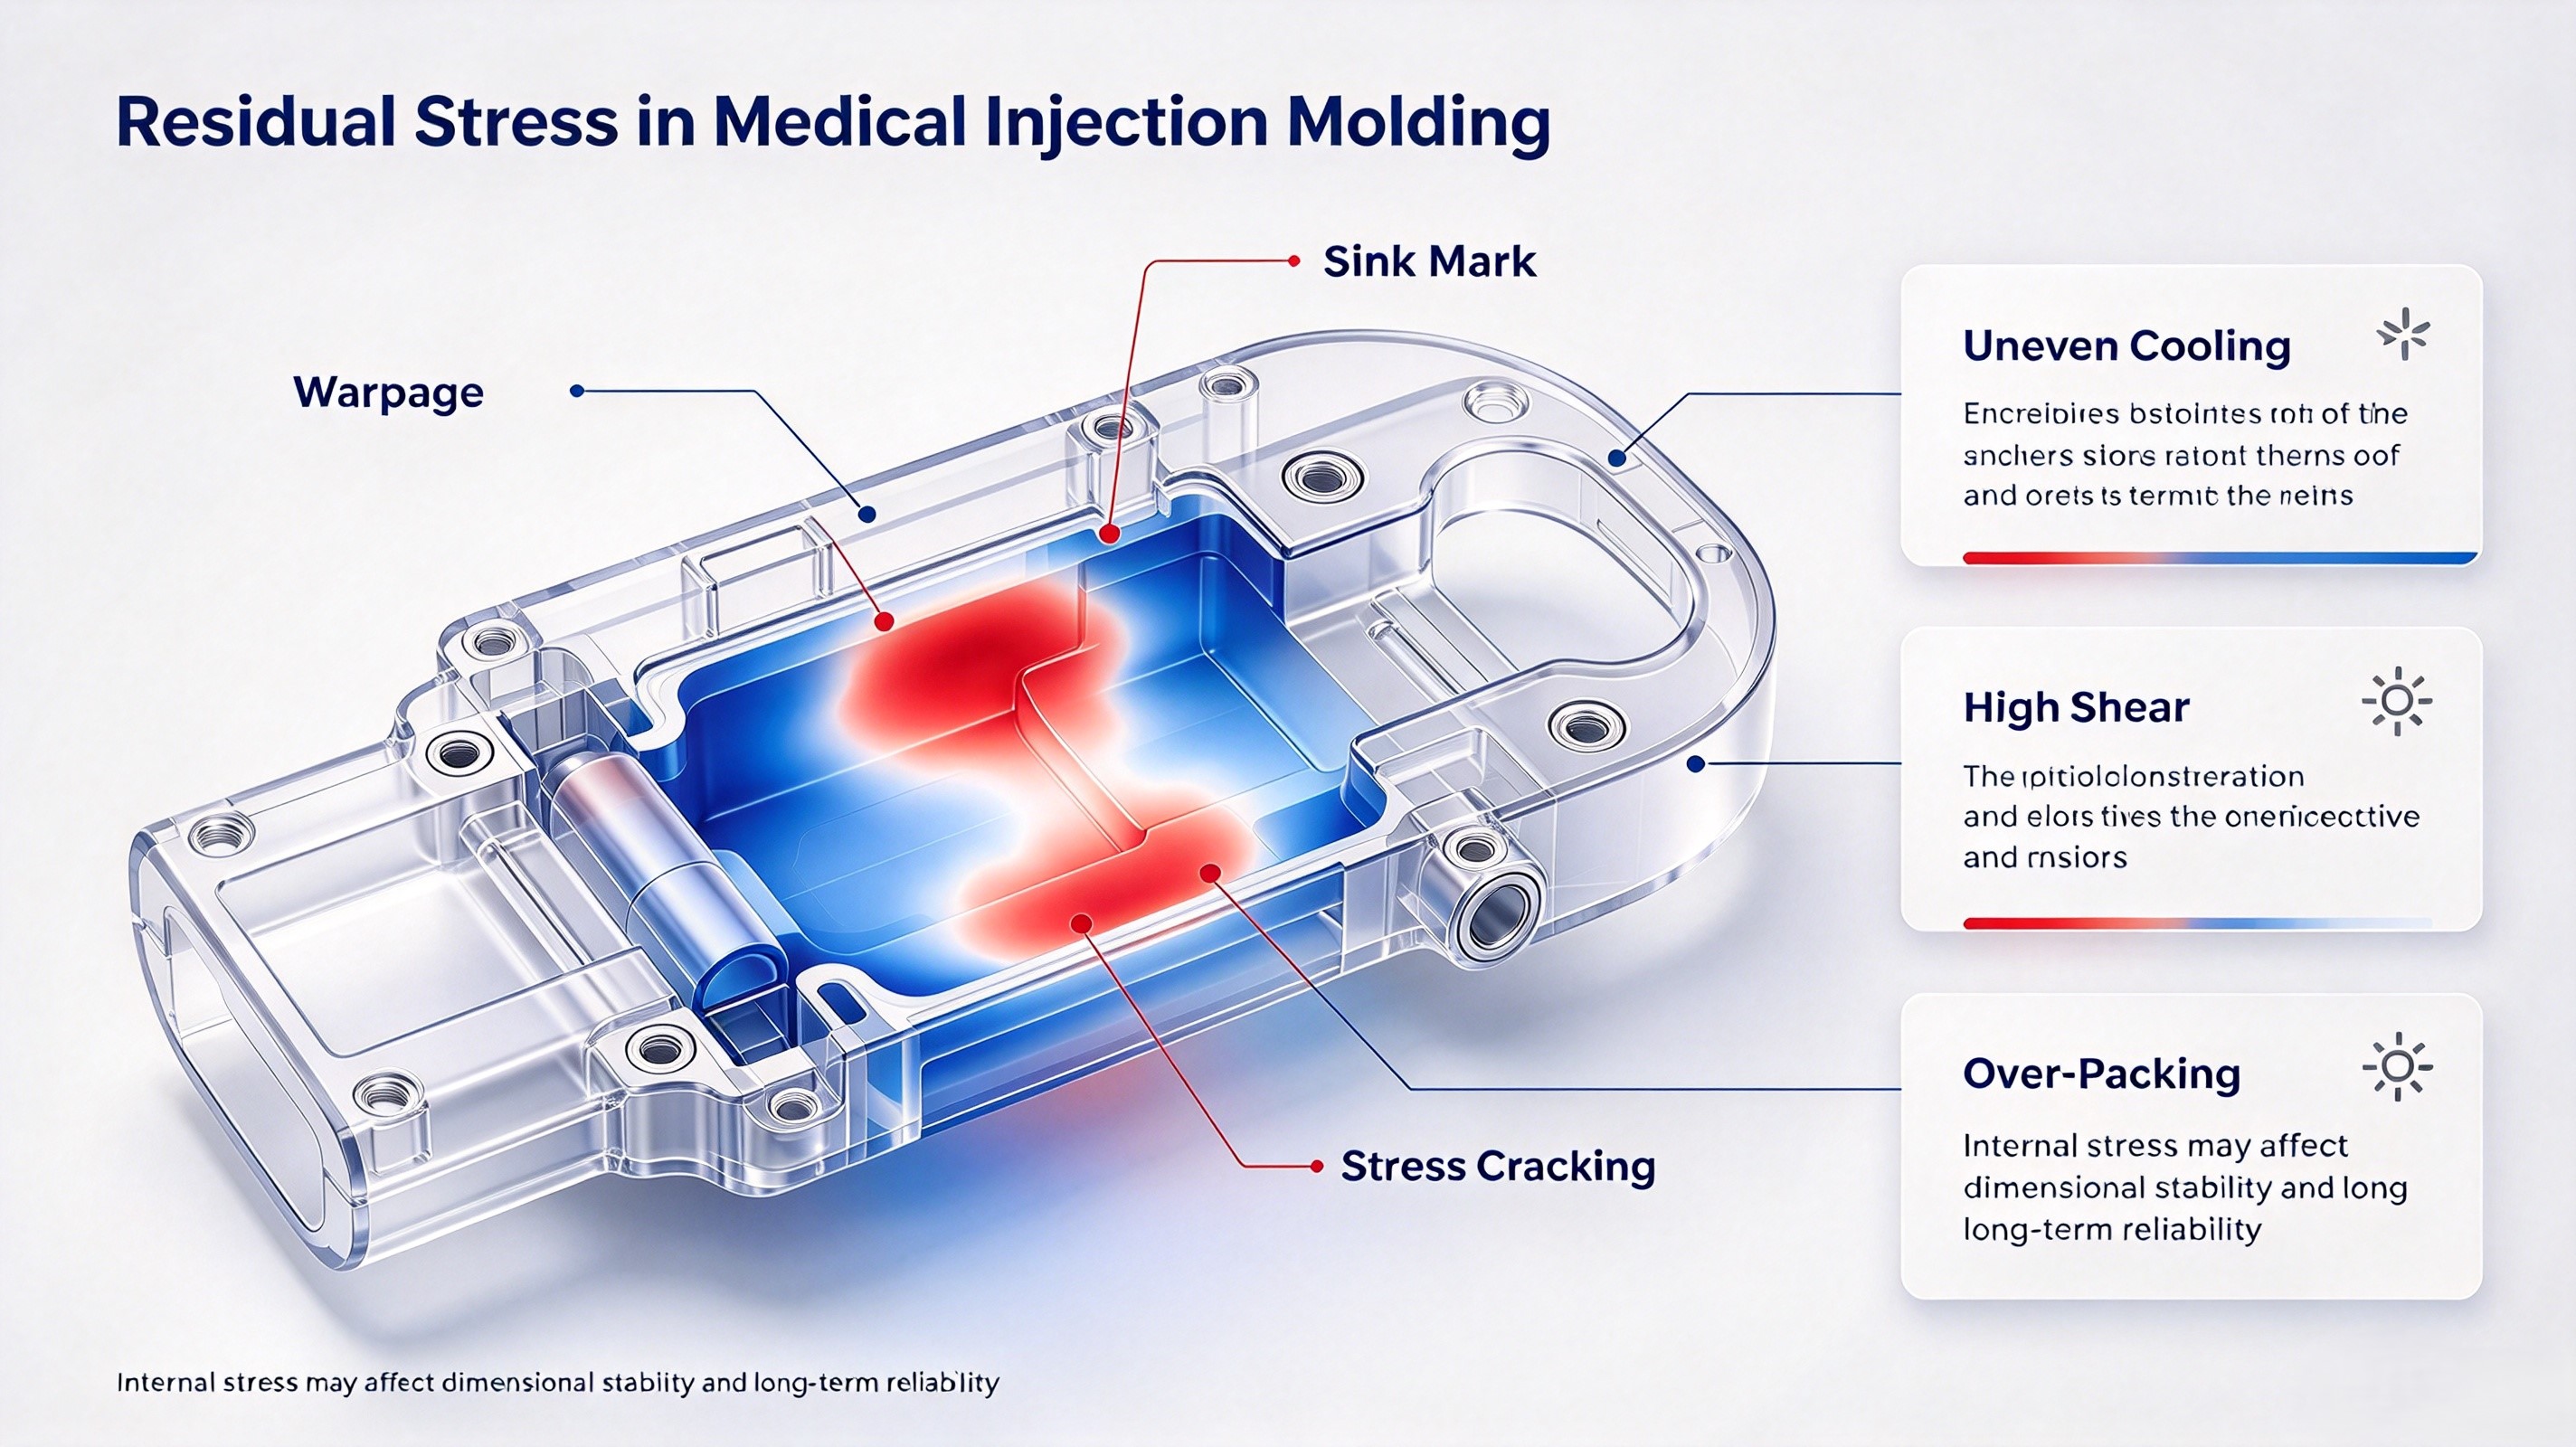
Η υπόλοιπη τάση προκύπτει συνήθως από ανομοιόμορφη ψύξη, υπερβολική διατμητική τάση, απότομες μεταβολές πίεσης ή κακή διαχείριση της ροής του υλικού. Στην πλειονότητα των περιπτώσεων, δεν οφείλεται σε ένα μόνο παράμετρο, αλλά στον συνδυασμό:
Σε ιατρικές πολυκοιλοτομικές μήτρες, η υπόλοιπη τάση μπορεί επίσης να διαφέρει από κοιλότητα σε κοιλότητα. Γι’ αυτόν τον λόγο, η βελτιστοποίηση της διαδικασίας πρέπει να βασίζεται σε πραγματικά δεδομένα κοιλότητας, όχι μόνο σε ρυθμίσεις μηχανήματος.
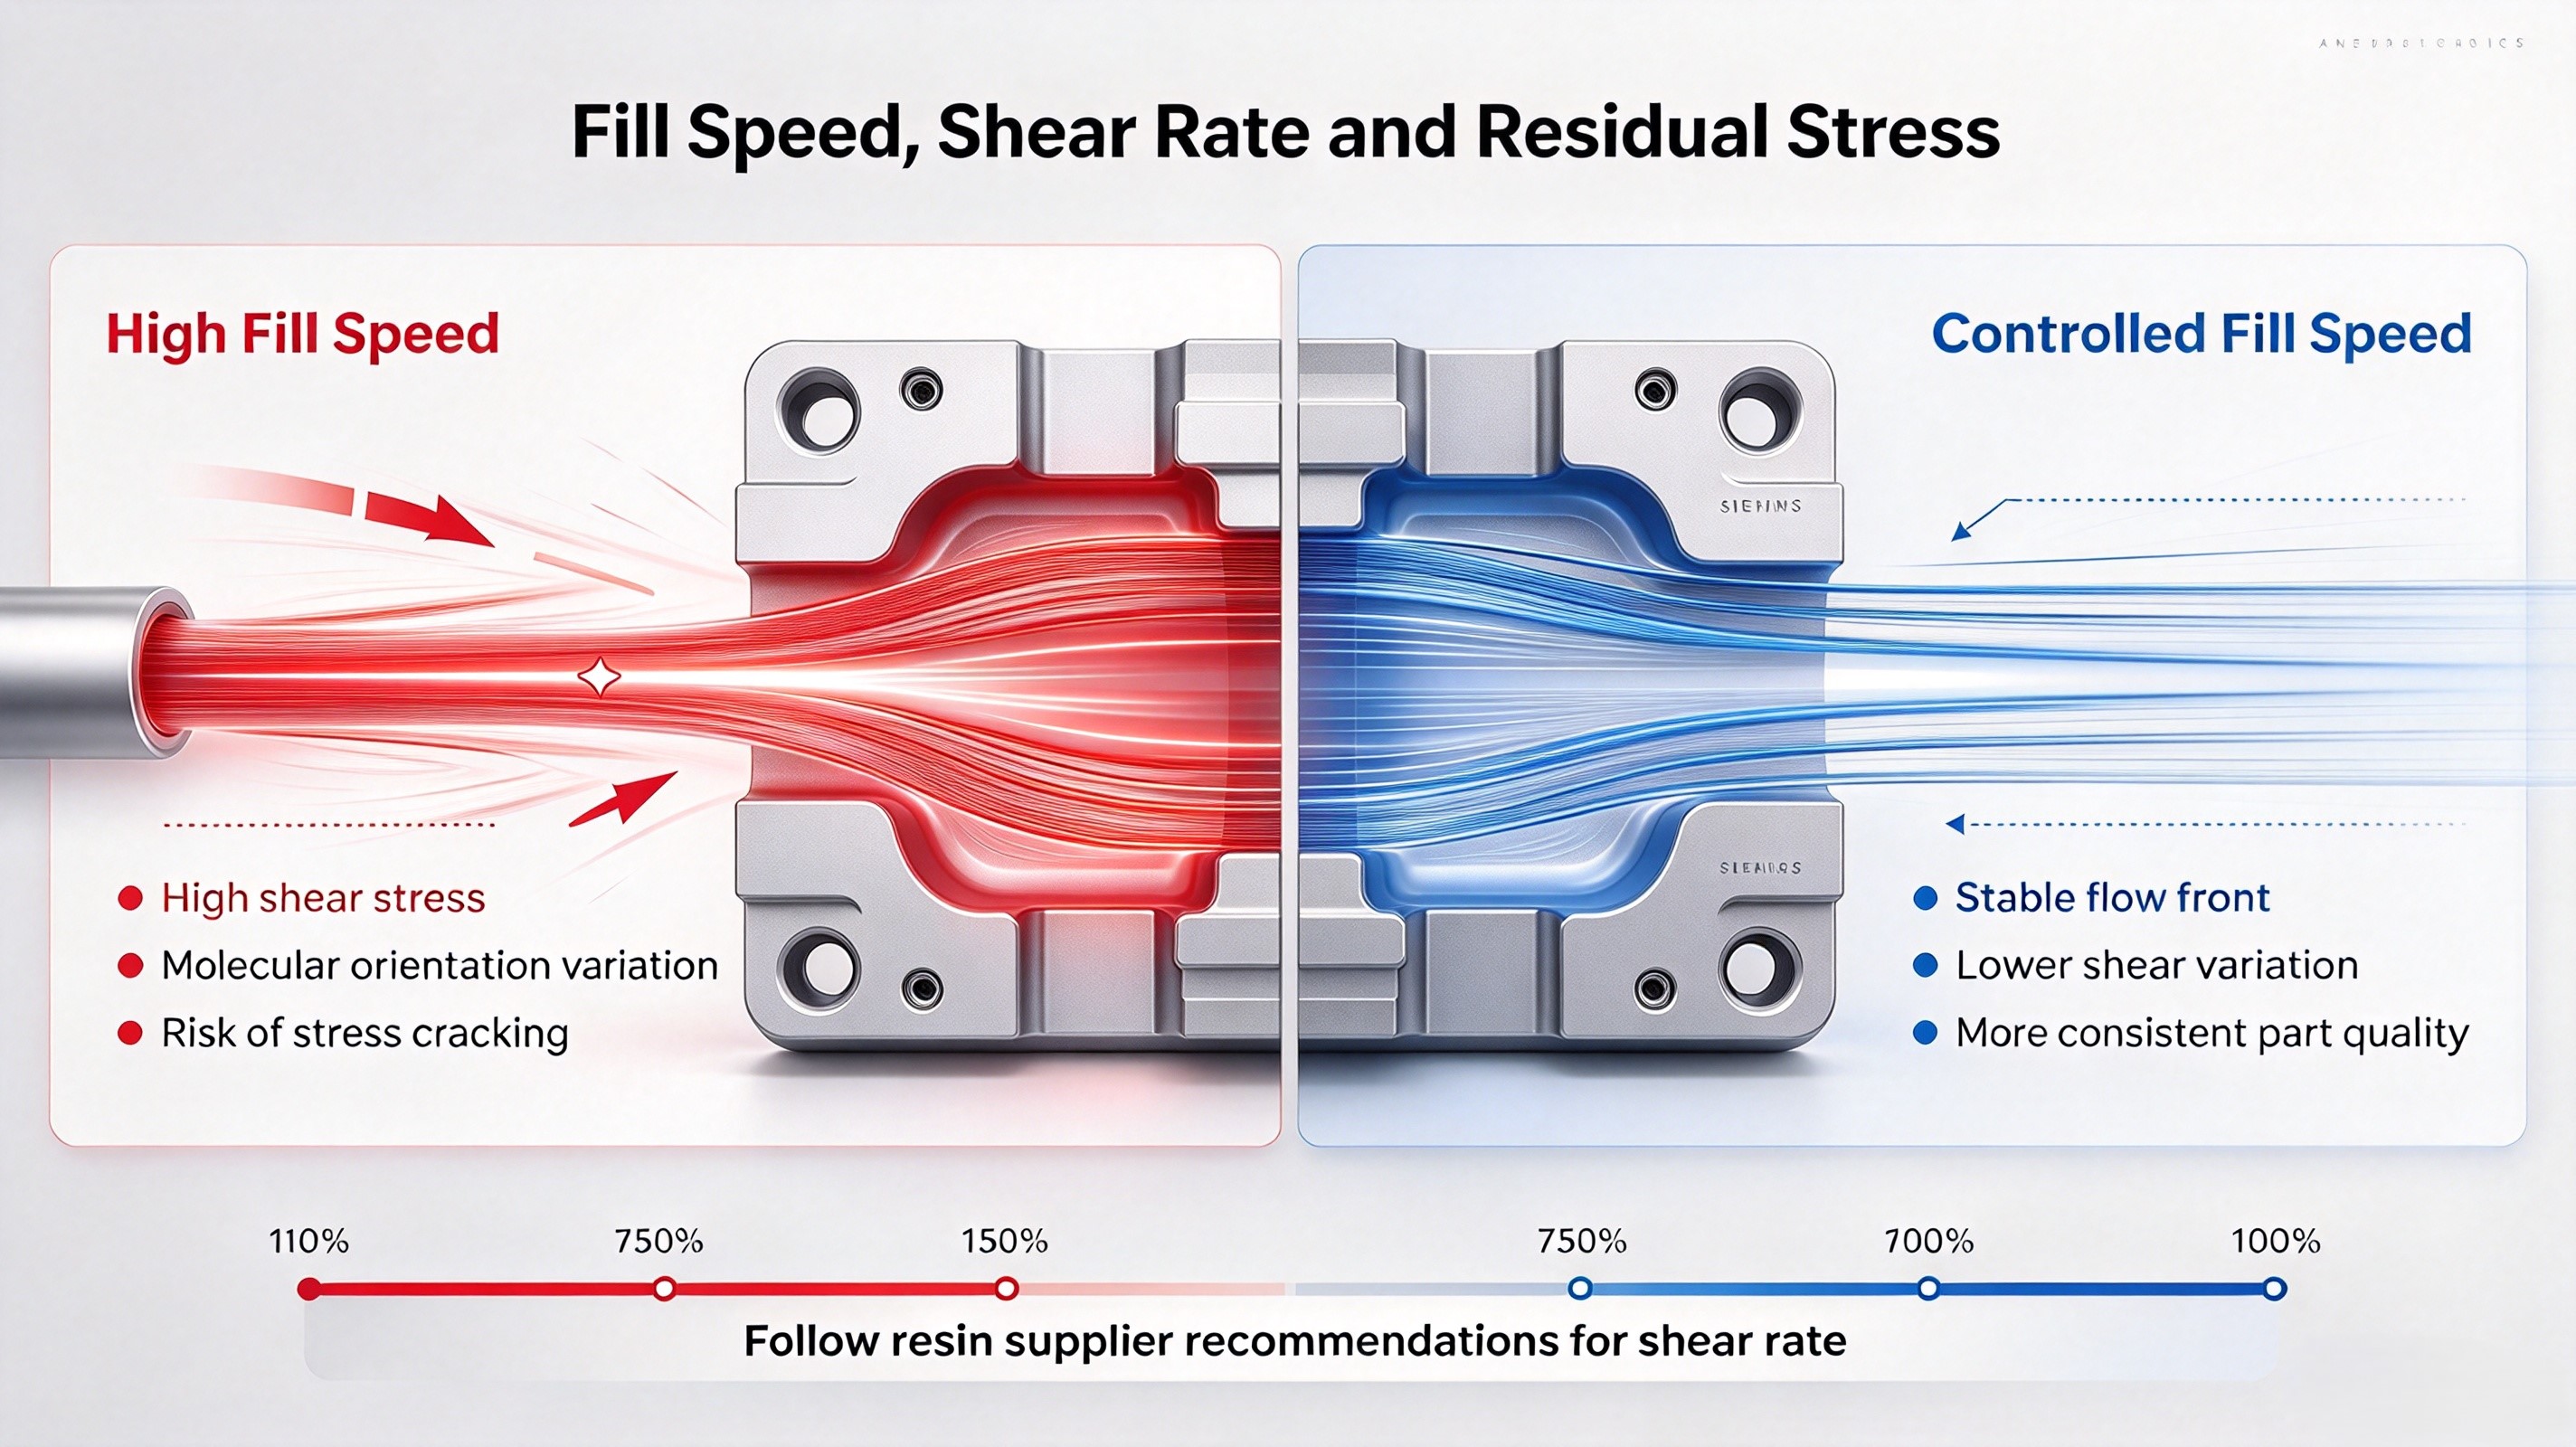
Η υψηλή διάτμηση είναι μία από τις κύριες αιτίες υπόλοιπης τάσης, ιδιαίτερα σε υλικά ιατρικής χρήσης υψηλής απόδοσης. Όταν το υλικό ρέει υπερβολικά γρήγορα μέσω στενών εισόδων ή λεπτών τομέων, η μοριακή προσανατολισμός μπορεί να γίνει ανομοιόμορφος, οδηγώντας σε συσσώρευση τάσης.
Προτεινόμενες ενέργειες:
Ένα ελεγχόμενο προφίλ ταχύτητας βοηθά στη μείωση της μεταβολής της τάσης από πυροβολισμό σε πυροβολισμό.
Η πίεση συμπίεσης και κράτησης επηρεάζει άμεσα την υπόλοιπη τάση. Αν η πίεση είναι υπερβολικά υψηλή, μπορεί να προκαλέσει υπερσυμπίεση και εσωτερική τάση. Αν είναι υπερβολικά χαμηλή, το εξάρτημα μπορεί να συρρικνωθεί ανομοιόμορφα και να δημιουργήσει τάση σε κρίσιμες περιοχές.
Προτεινόμενες ενέργειες:
Ο στόχος είναι να συμπιέσετε το υλικό ελαφρά και με σταθερό τρόπο, αντί να το εισάγετε με εξαιρετική πίεση στην κοιλότητα.
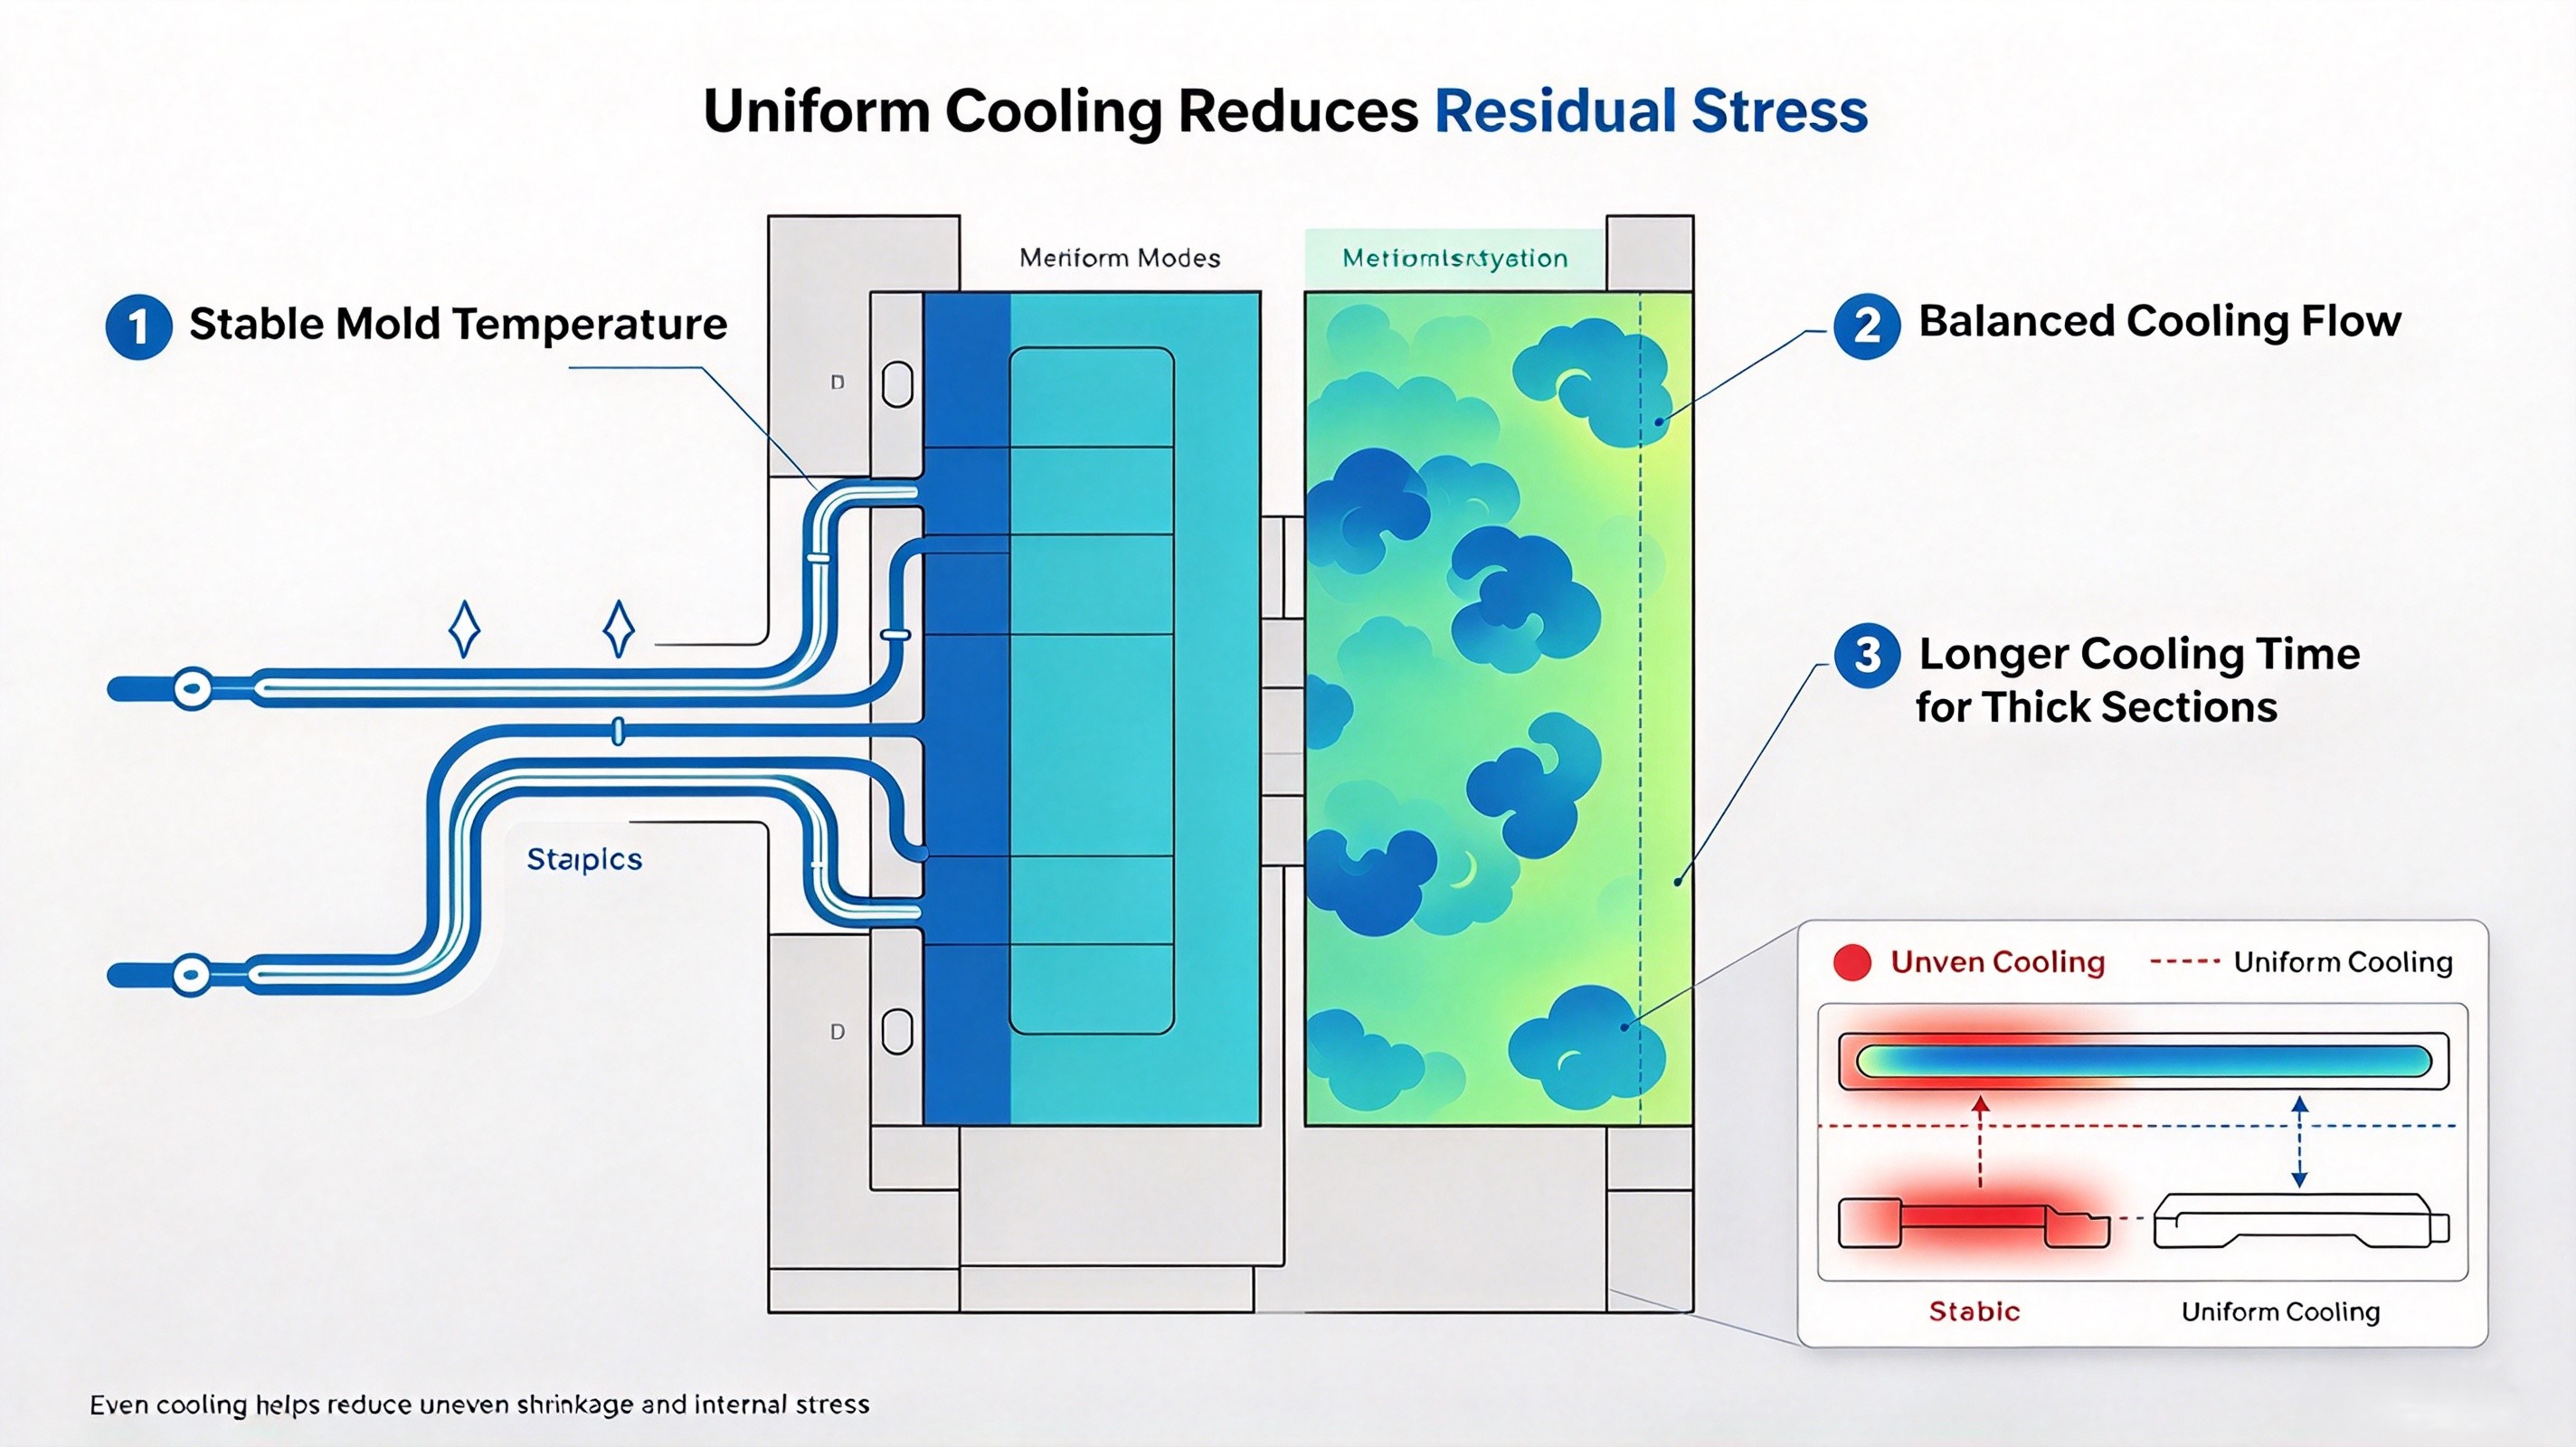
Η ανομοιόμορφη ψύξη είναι μία από τις πιο παραμελημένες αιτίες της υπολειμματικής τάσης. Όταν η μία πλευρά του εξαρτήματος ψύχεται γρηγορότερα από την άλλη, το υλικό συρρικνώνεται ανομοιόμορφα, εγκλωβίζοντας εσωτερική τάση.
Προτεινόμενες ενέργειες:
Για ιατρικά εξαρτήματα με αυστηρές απαιτήσεις διαστάσεων, η συνέπεια της θερμοκρασίας του καλουπιού είναι εξίσου σημαντική με την πίεση έγχυσης.
Το μέγεθος της εισόδου, η θέση της εισόδου και το μήκος της διαδρομής ροής επηρεάζουν τον τρόπο με τον οποίο αναπτύσσεται η τάση εντός του εξαρτήματος. Μια μικρή είσοδος ή μια περιορισμένη διαδρομή ροής μπορεί να δημιουργήσει υψηλή διατμητική τάση, ενώ μια ακατάλληλη θέση εισόδου μπορεί να προκαλέσει συγκέντρωση πίεσης σε ασθενείς περιοχές.
Προτεινόμενες ενέργειες:
Ένας καλός σχεδιασμός εισόδου μειώνει την τάση βοηθώντας το υλικό να γεμίσει και να συμπιεστεί πιο ομοιόμορφα.
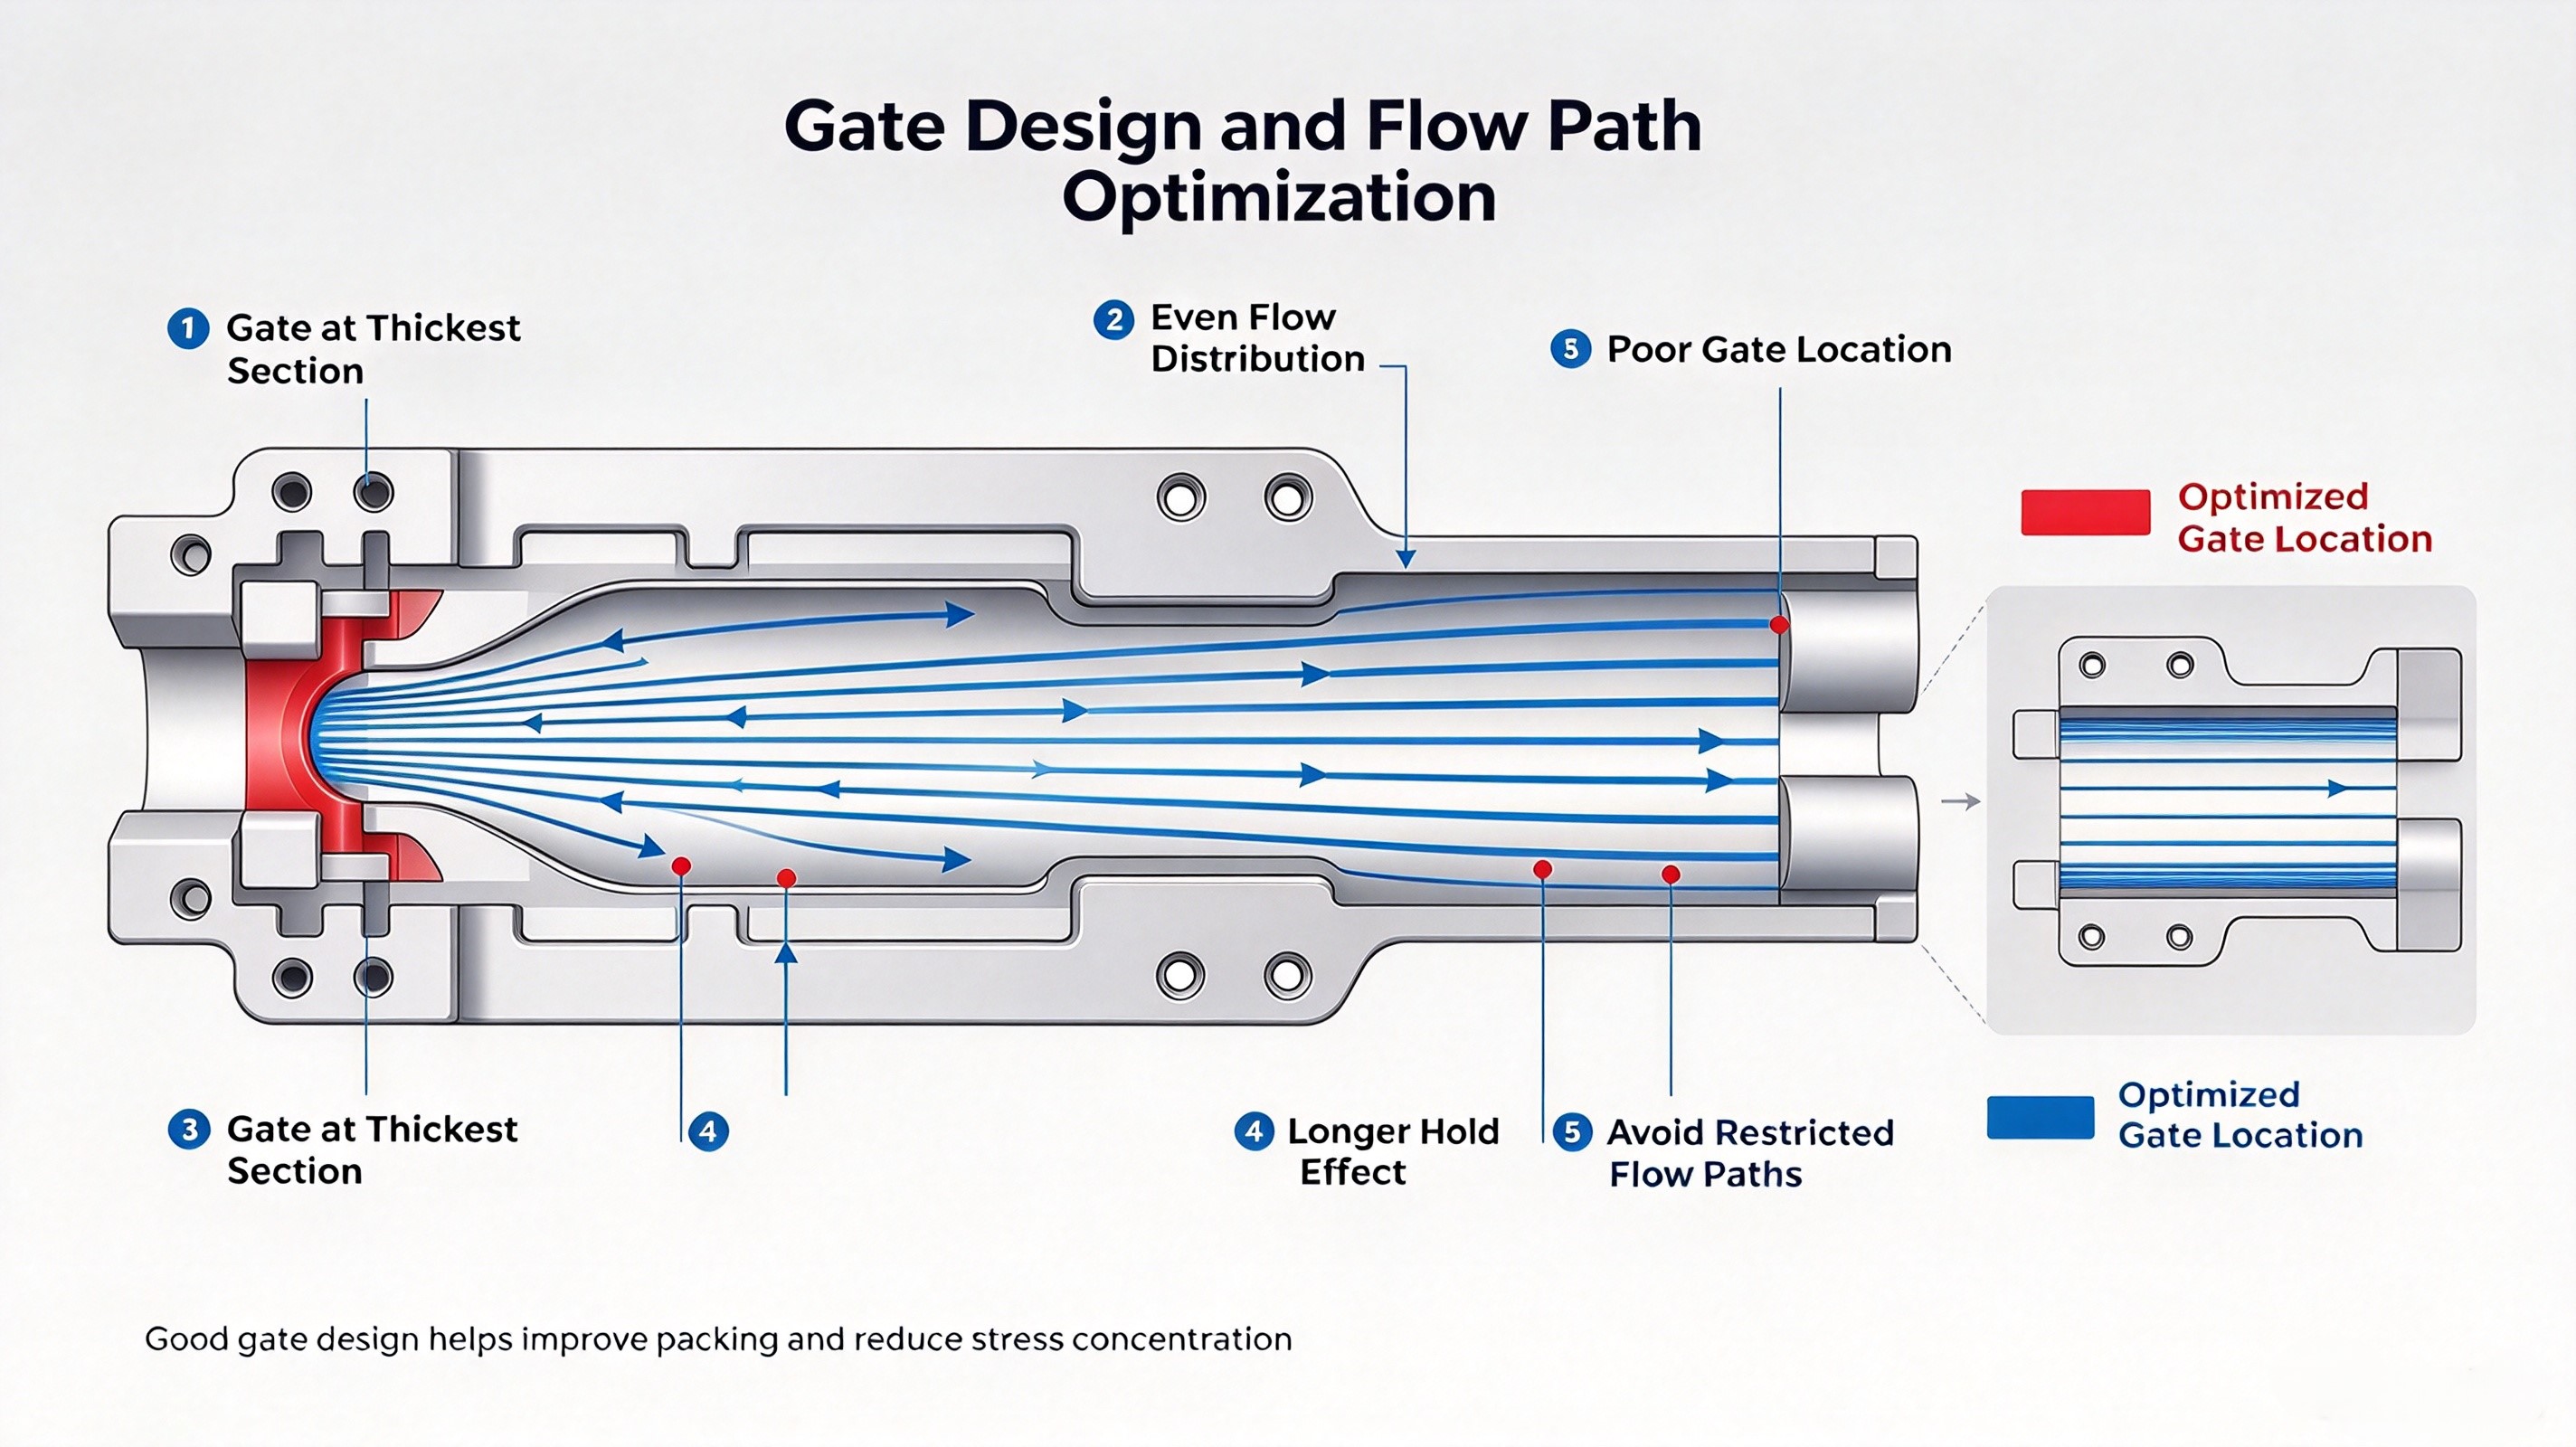
Η επιστημονική μορφοποίηση είναι μια πρακτική μέθοδος μείωσης της υπολειπόμενης τάσης, καθώς επικεντρώνεται σε ό,τι πραγματικά συμβαίνει εντός της κοιλότητας, αντί να βασίζεται στην εμπειρία του χειριστή.
Χρησιμοποιώντας αισθητήρες κοιλότητας και συστηματικές δοκιμές διαδικασίας, οι μεταποιητές ιατρικών εξαρτημάτων μπορούν:
Αυτή η προσέγγιση με βάση τα δεδομένα βοηθά να προληφθούν οι τάσεις προτού μετατραπούν σε ορατά ελαττώματα.
Συνηθισμένα ελαττώματα σχετικά με τις υπολειπόμενες τάσεις
| Ελάττωμα | Πιθανή αιτία | Διόρθωση |
|---|---|---|
| Παραμόρφωση | Ανομοιόμορφη ψύξη, ανισορροπημένη συρρίκνωση | Να σταθεροποιούν τη θερμοκρασία του καλουπιού και τον χρόνο ψύξης |
| ## Σημάδια βυθίσματος | Ανεπαρκής πίεση συσκευασίας/κράτησης | Αυξήστε τον χρόνο κράτησης ή βελτιστοποιήστε τη θέση μεταφοράς |
| Ρωγμές λόγω τάσης | Υψηλή διάτμηση, υπερπλήρωση, χημική έκθεση | Μειώστε την ταχύτητα έγχυσης και την πικ πίεση |
| Αποστρωματοποίηση | Κακή ροή υλικού, υπερβολική διάτμηση, μόλυνση | Βελτιώστε τη διαδρομή ροής και ελέγξτε την ξηρασία του υλικού |
| Διακύμανση διαστάσεων | Παρέκκλιση διαδικασίας, ασυνεπής γέμισμα-προς-κράτηση | Επικυρώστε το παράθυρο διαδικασίας και παρακολουθήστε τα δεδομένα κοιλότητας |
Οι ιατρικές ρητίνες συμπεριφέρονται διαφορετικά υπό τάση. Για παράδειγμα:
Πρέπει πάντα να ελέγχετε τα τεχνικά δεδομένα του προμηθευτή υλικού πριν από τη ρύθμιση της διαδικασίας. Ο τύπος ρητίνης, το μοριακό βάρος, οι πρόσθετες ουσίες και το περιεχόμενο υγρασίας επηρεάζουν όλα τις κατάλοιπες τάσεις.
Η μείωση των κατάλοιπων τάσεων στην ιατρική μεταλλαξία απαιτεί περισσότερο από μία μόνο προσαρμογή. Απαιτεί μία επικυρωμένη διαδικασία που παραμένει σταθερή κατά την παραγωγή.
Βασικά βήματα περιλαμβάνουν:
Για τους κατασκευαστές ιατρικών συσκευών, αυτή η τεκμηρίωση είναι απαραίτητη για τη συμμόρφωση με τους κανονισμούς και τη διαχείριση κινδύνων.
Η υπόλοιπη τάση είναι ένα κρυφό αλλά κρίσιμο πρόβλημα στην ιατρική ενσωμάτωση με έγχυση. Μπορεί να επηρεάσει τις διαστάσεις των εξαρτημάτων, τη μηχανική αντοχή, την εμφάνιση και τη μακροπρόθεσμη αξιοπιστία. Ο πιο αποτελεσματικός τρόπος ελέγχου της είναι μέσω μιας συστηματικής, βασισμένης σε δεδομένα διαδικασίας που περιλαμβάνει ελεγχόμενη ταχύτητα γέμισματος, βελτιστοποιημένη πίεση πακεταρίσματος και κράτησης, σταθερή θερμοκρασία καλουπιού, καλό σχέδιο εισόδου και επίσημη επικύρωση της διαδικασίας.
Για τα πλαστικά ιατρικά εξαρτήματα, η μείωση της υπόλοιπης τάσης δεν είναι απλώς βελτίωση ποιότητας· αποτελεί απαραίτητο στοιχείο της παραγωγής ασφαλών, αξιόπιστων και έτοιμων για ρυθμιστική συμμόρφωση εξαρτημάτων.
 ΤΕΛΕΥΤΑΙΑ ΕΙΔΗΣΕΙΣ
 EN