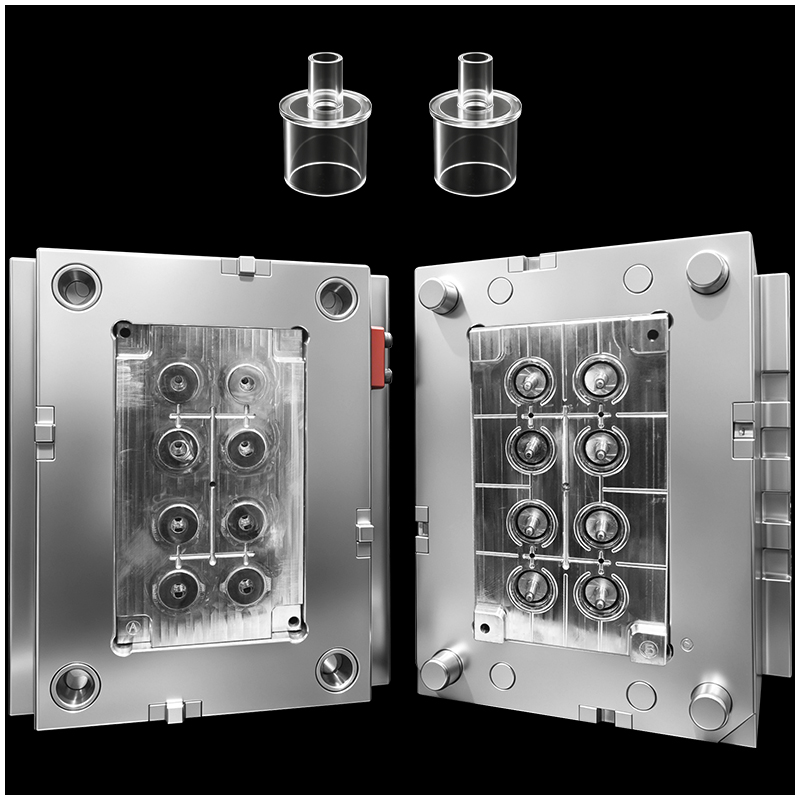
Les contraintes résiduelles constituent l’un des problèmes de qualité cachés les plus fréquents dans le moulage par injection médical. Même lorsqu’une pièce semble correcte sur le plan dimensionnel, les contraintes internes peuvent provoquer des déformations, des marques de retrait, des fissures sous contrainte, des délaminations ou une fiabilité à long terme réduite — des problèmes particulièrement risqués pour les dispositifs médicaux.
Les composants médicaux en plastique, tels que les raccords fluides, les pièces de diagnostic, les poignées chirurgicales et les composants de délivrance de médicaments, sont souvent fabriqués à partir de résines hautes performances comme le PC, le COC, le PEEK et l’ABS. Ces matériaux sont sensibles aux variations de température, de pression et de refroidissement. Si le procédé de moulage n’est pas correctement maîtrisé, les contraintes résiduelles peuvent entraîner une défaillance des pièces lors du montage, de la stérilisation ou de l’utilisation finale.
La réduction des contraintes résiduelles ne concerne pas uniquement l’amélioration de l’apparence. Il s’agit de garantir que les pièces médicales conservent leur stabilité dimensionnelle, leur fiabilité mécanique et leur sécurité tout au long de leur durée de service.
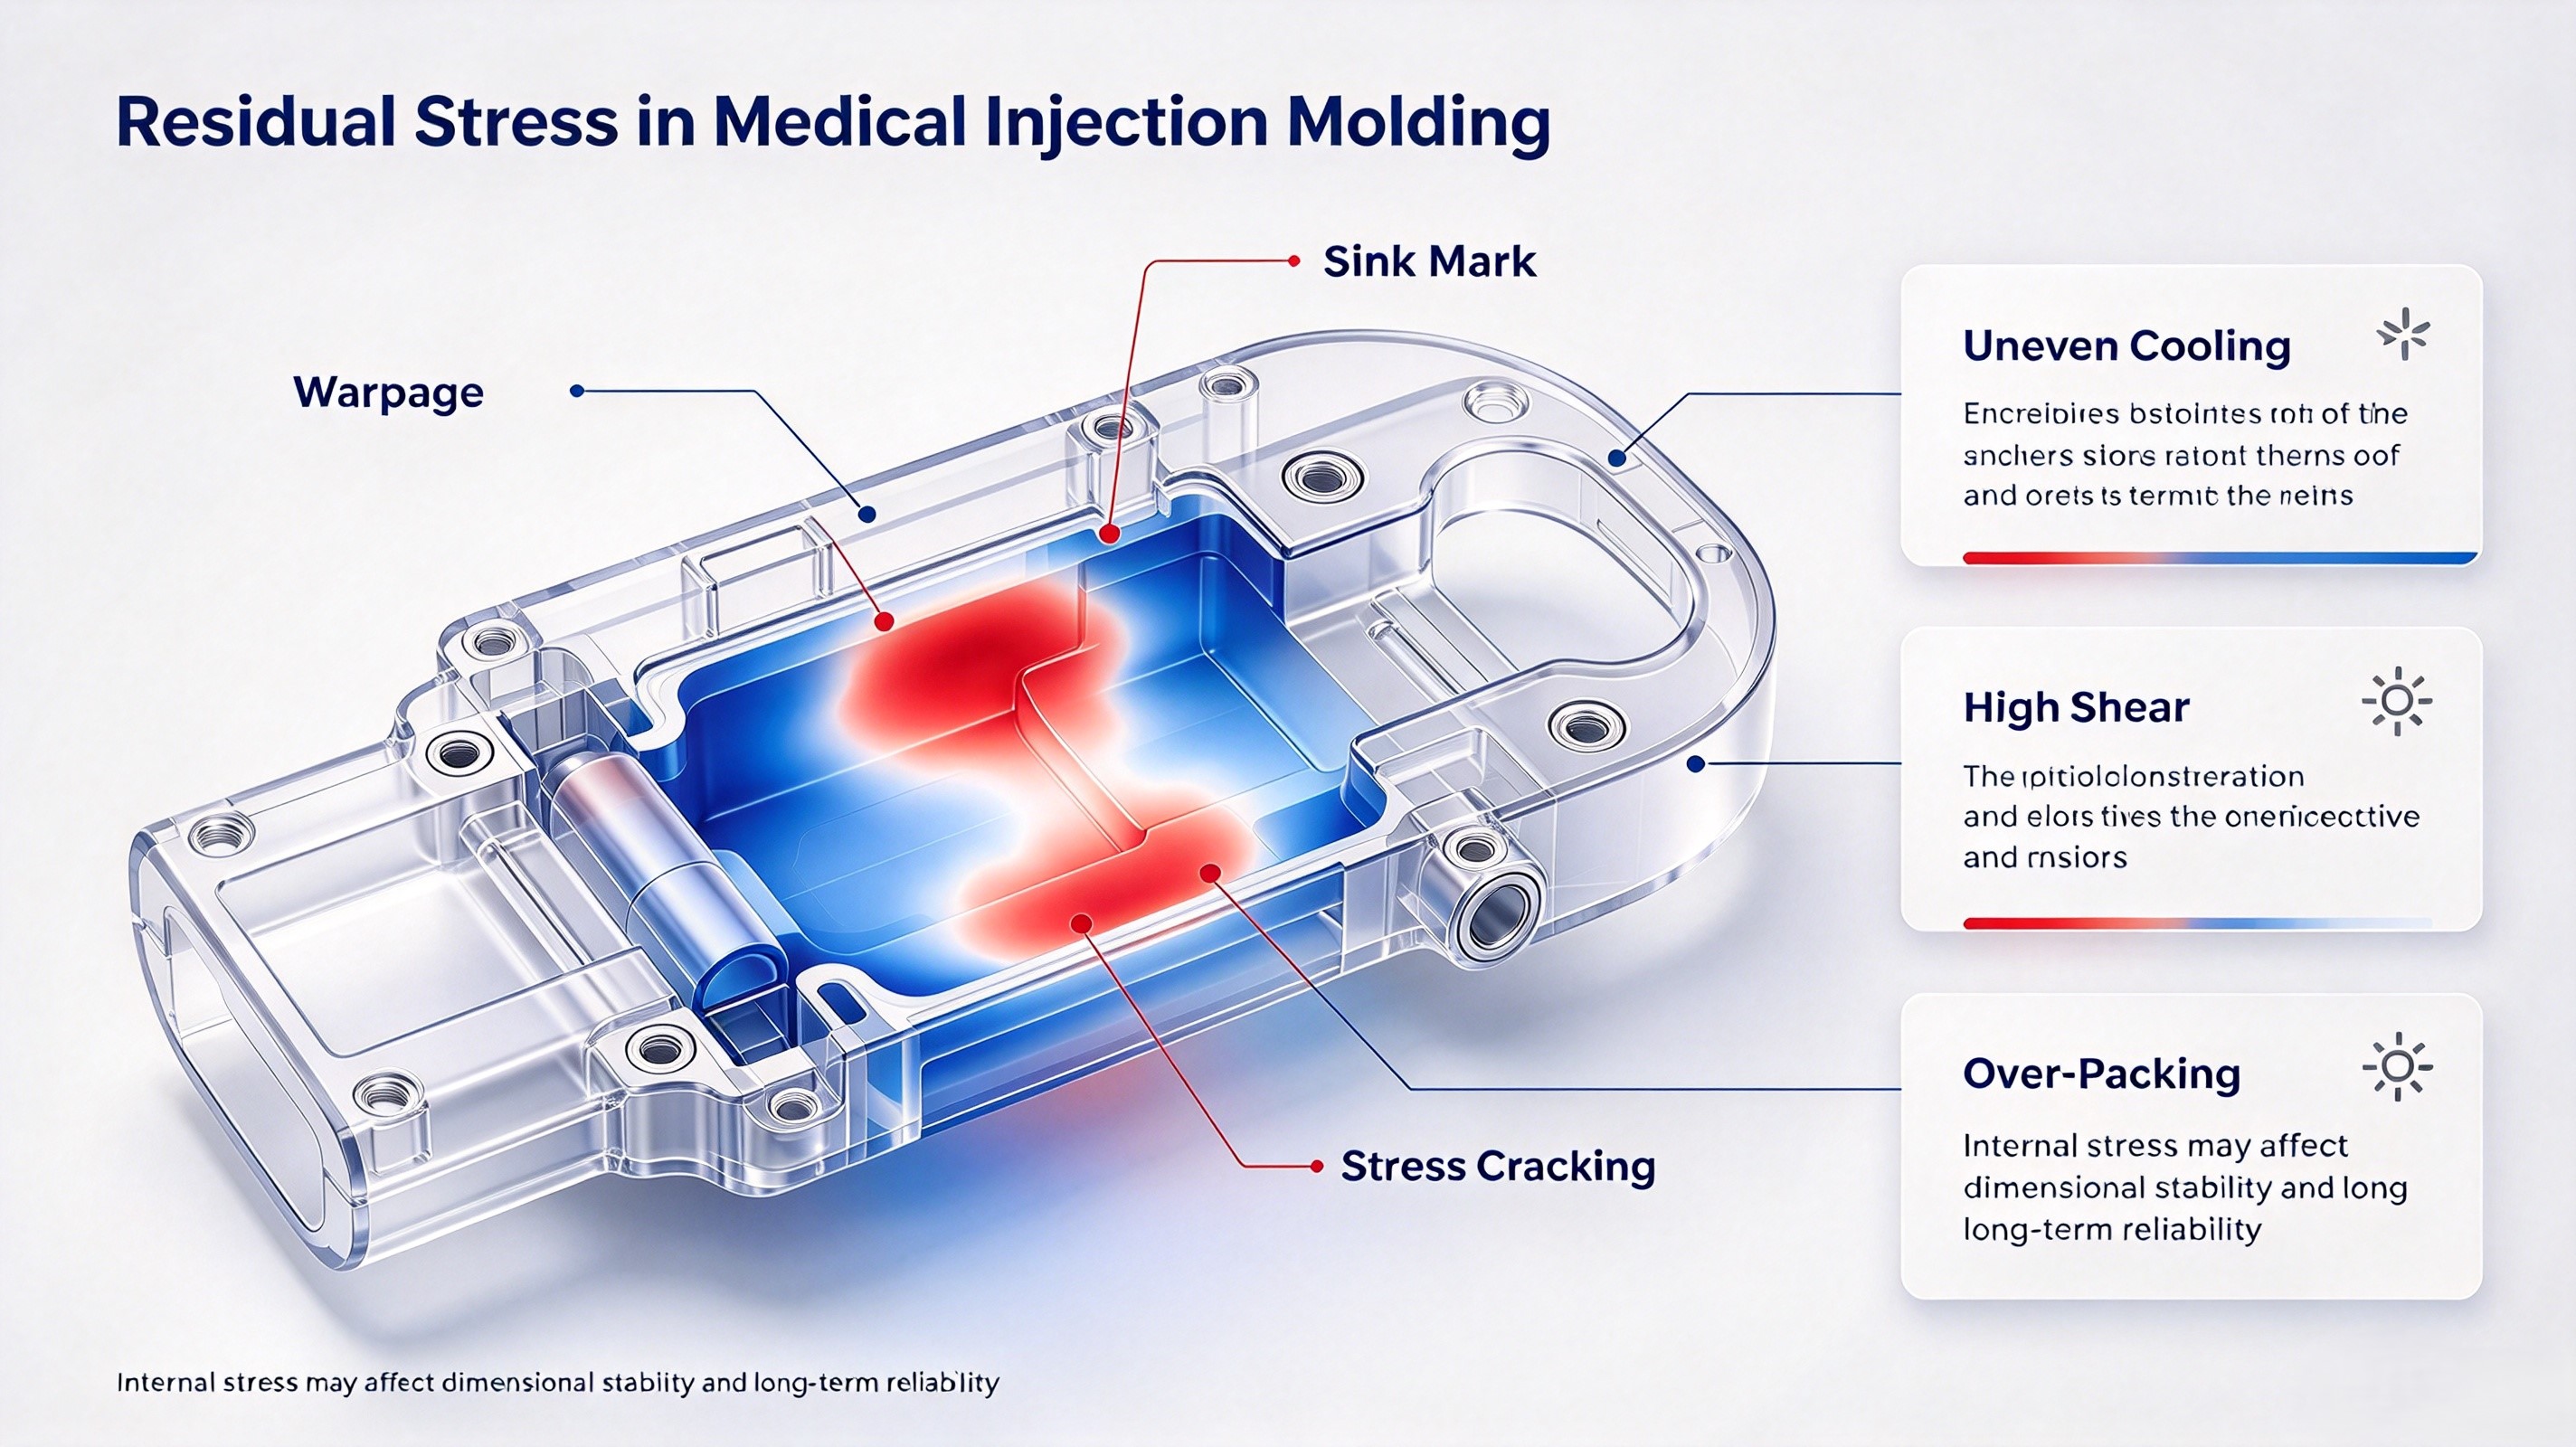
Les contraintes résiduelles proviennent généralement d’un refroidissement inhomogène, de contraintes de cisaillement excessives, de changements de pression rapides ou d’une gestion imparfaite de l’écoulement du matériau. Dans la plupart des cas, elles ne résultent pas d’un seul paramètre, mais de la combinaison de :
Dans les moules médicaux à multi-cavités, les contraintes résiduelles peuvent également varier d’une cavité à l’autre. C’est pourquoi l’optimisation du procédé doit reposer sur les données réelles des cavités, et non uniquement sur les paramètres de la machine.
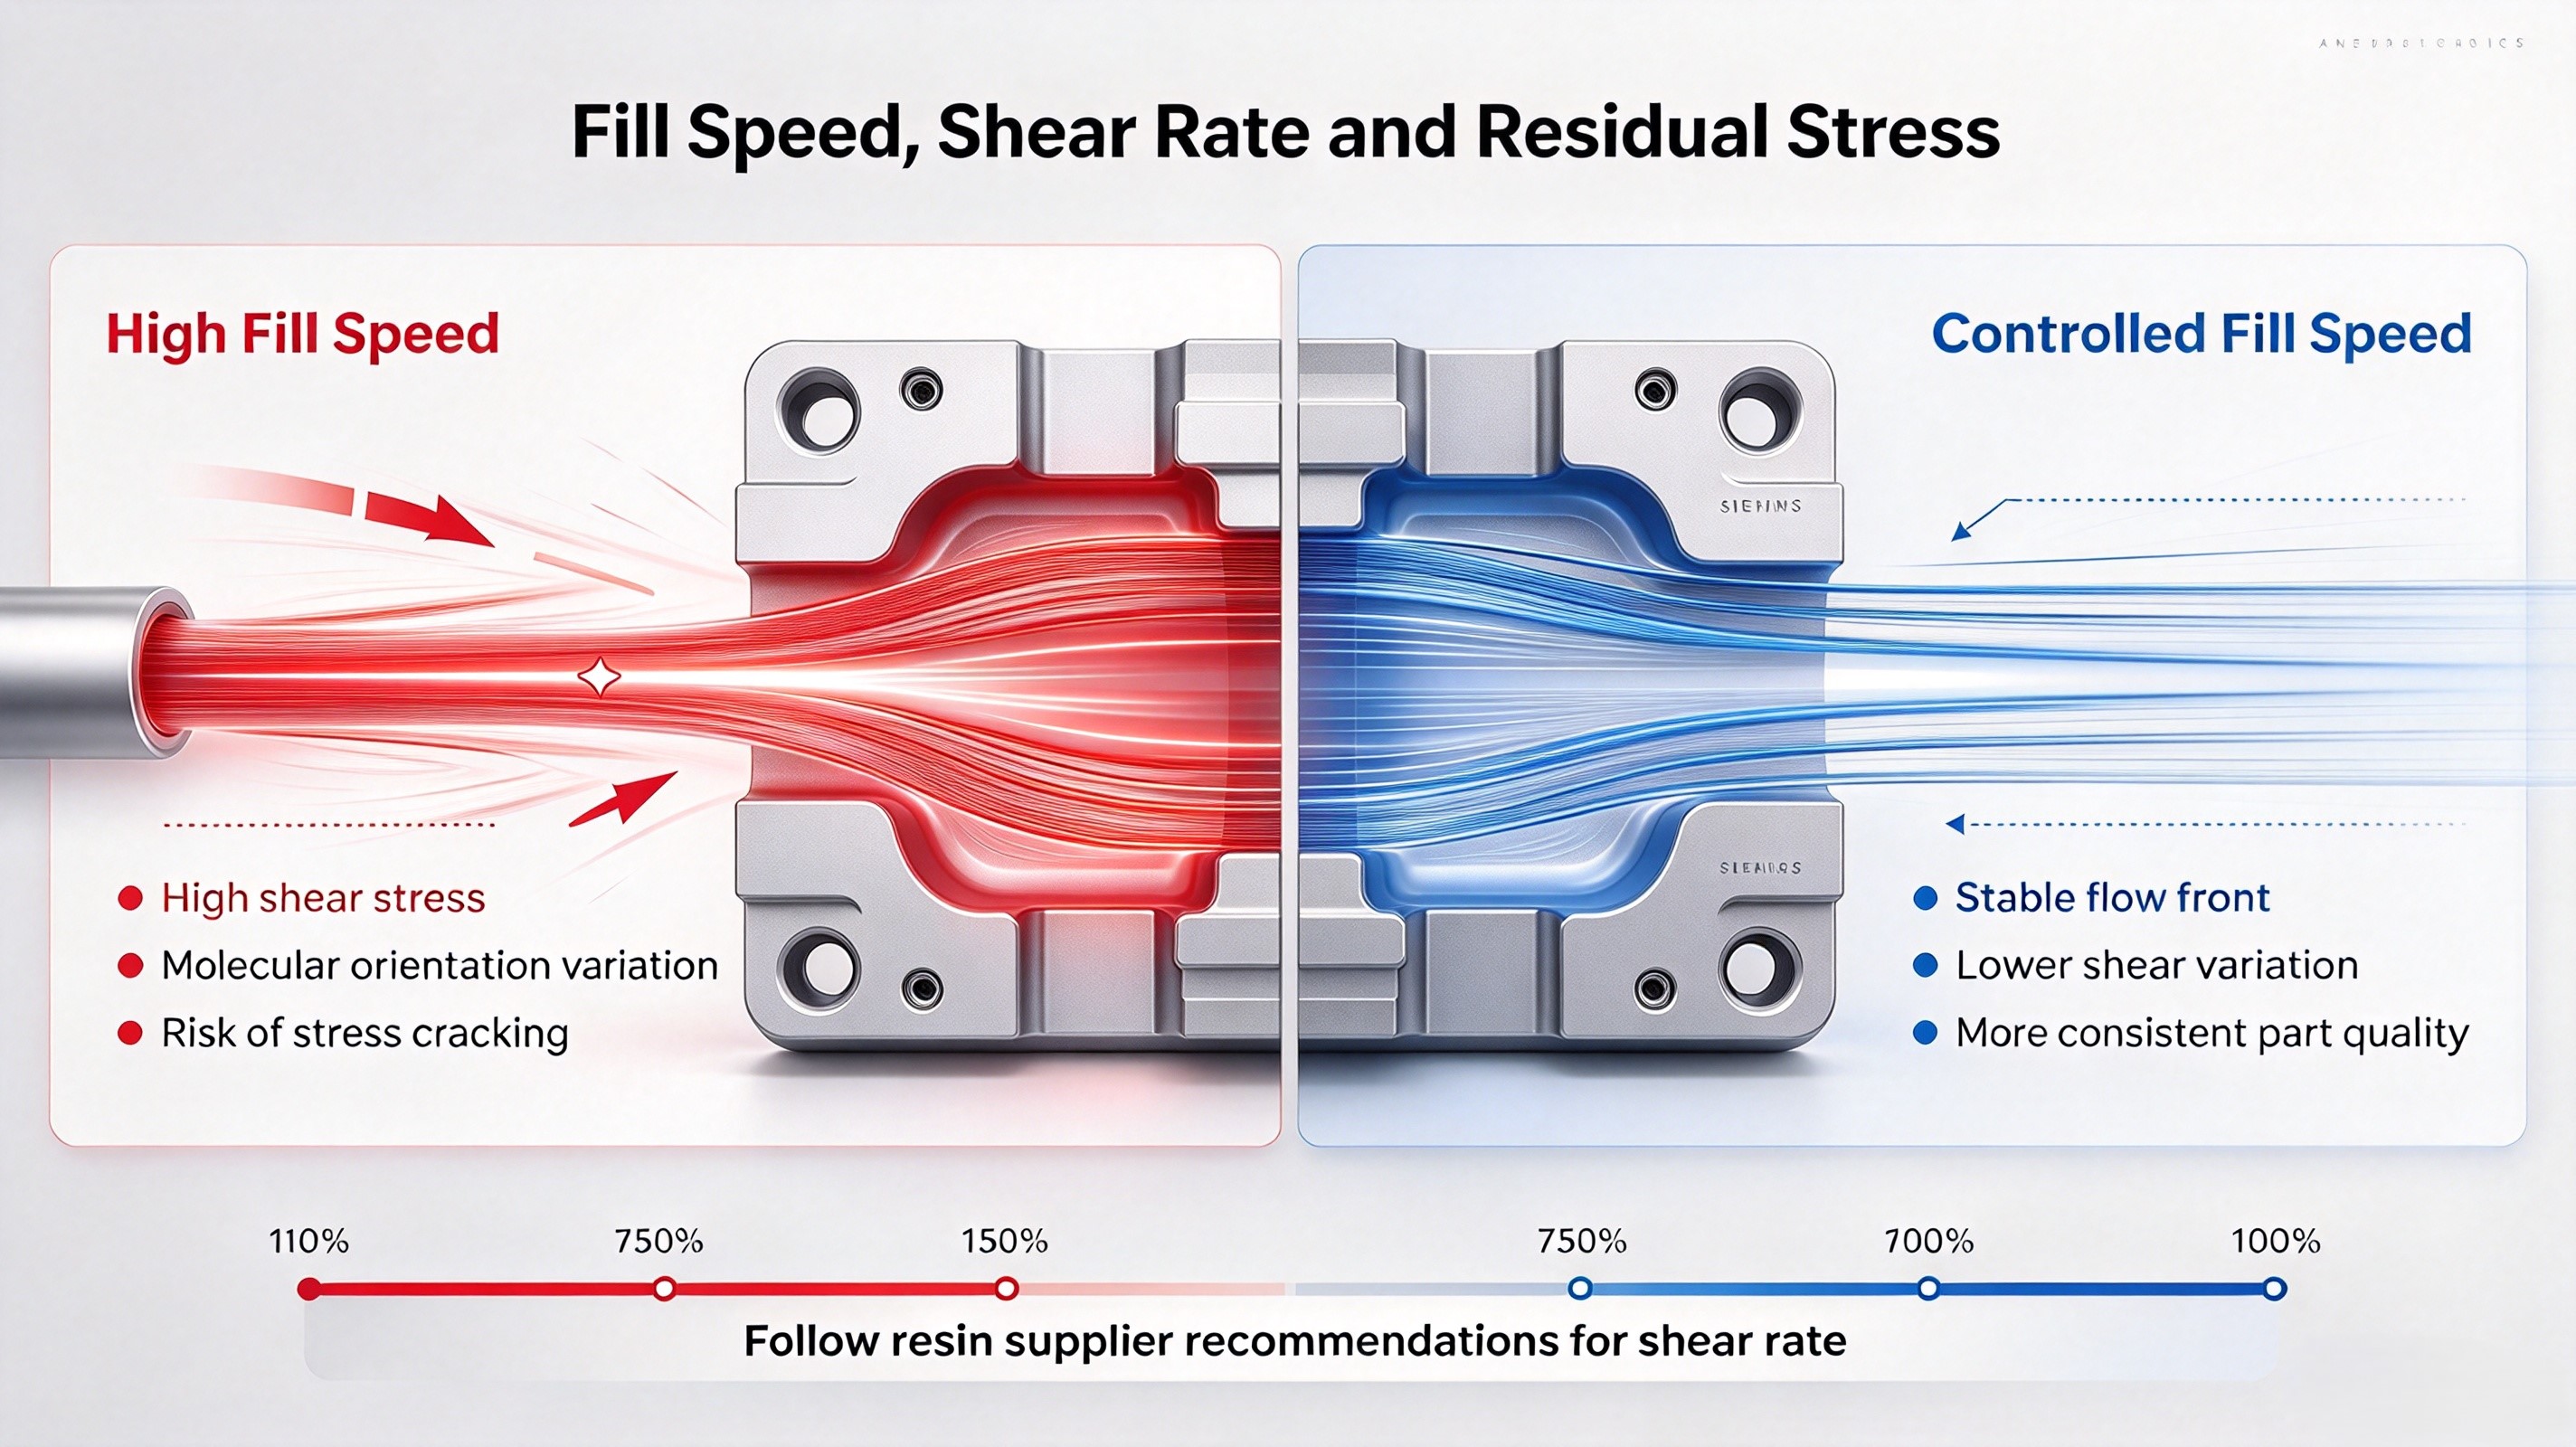
Un cisaillement élevé constitue une cause majeure de contraintes résiduelles, notamment dans les résines médicales hautes performances. Lorsque le matériau s’écoule trop rapidement à travers des pointes d’injection étroites ou des sections minces, l’orientation moléculaire peut devenir inhomogène, conduisant à une accumulation de contraintes.
Actions recommandées :
Un profil de vitesse contrôlé contribue à réduire les variations de contrainte d’une pièce à l’autre.
La pression de compactage et de maintien a un effet direct sur les contraintes résiduelles. Si cette pression est trop élevée, elle peut provoquer un sur-compactage et des contraintes internes. Si elle est trop faible, la pièce peut se rétracter de façon inégale et générer des contraintes dans des zones critiques.
Actions recommandées :
L’objectif est de comprimer le matériau en douceur et de façon constante, plutôt que de le forcer dans la cavité sous une pression extrême.
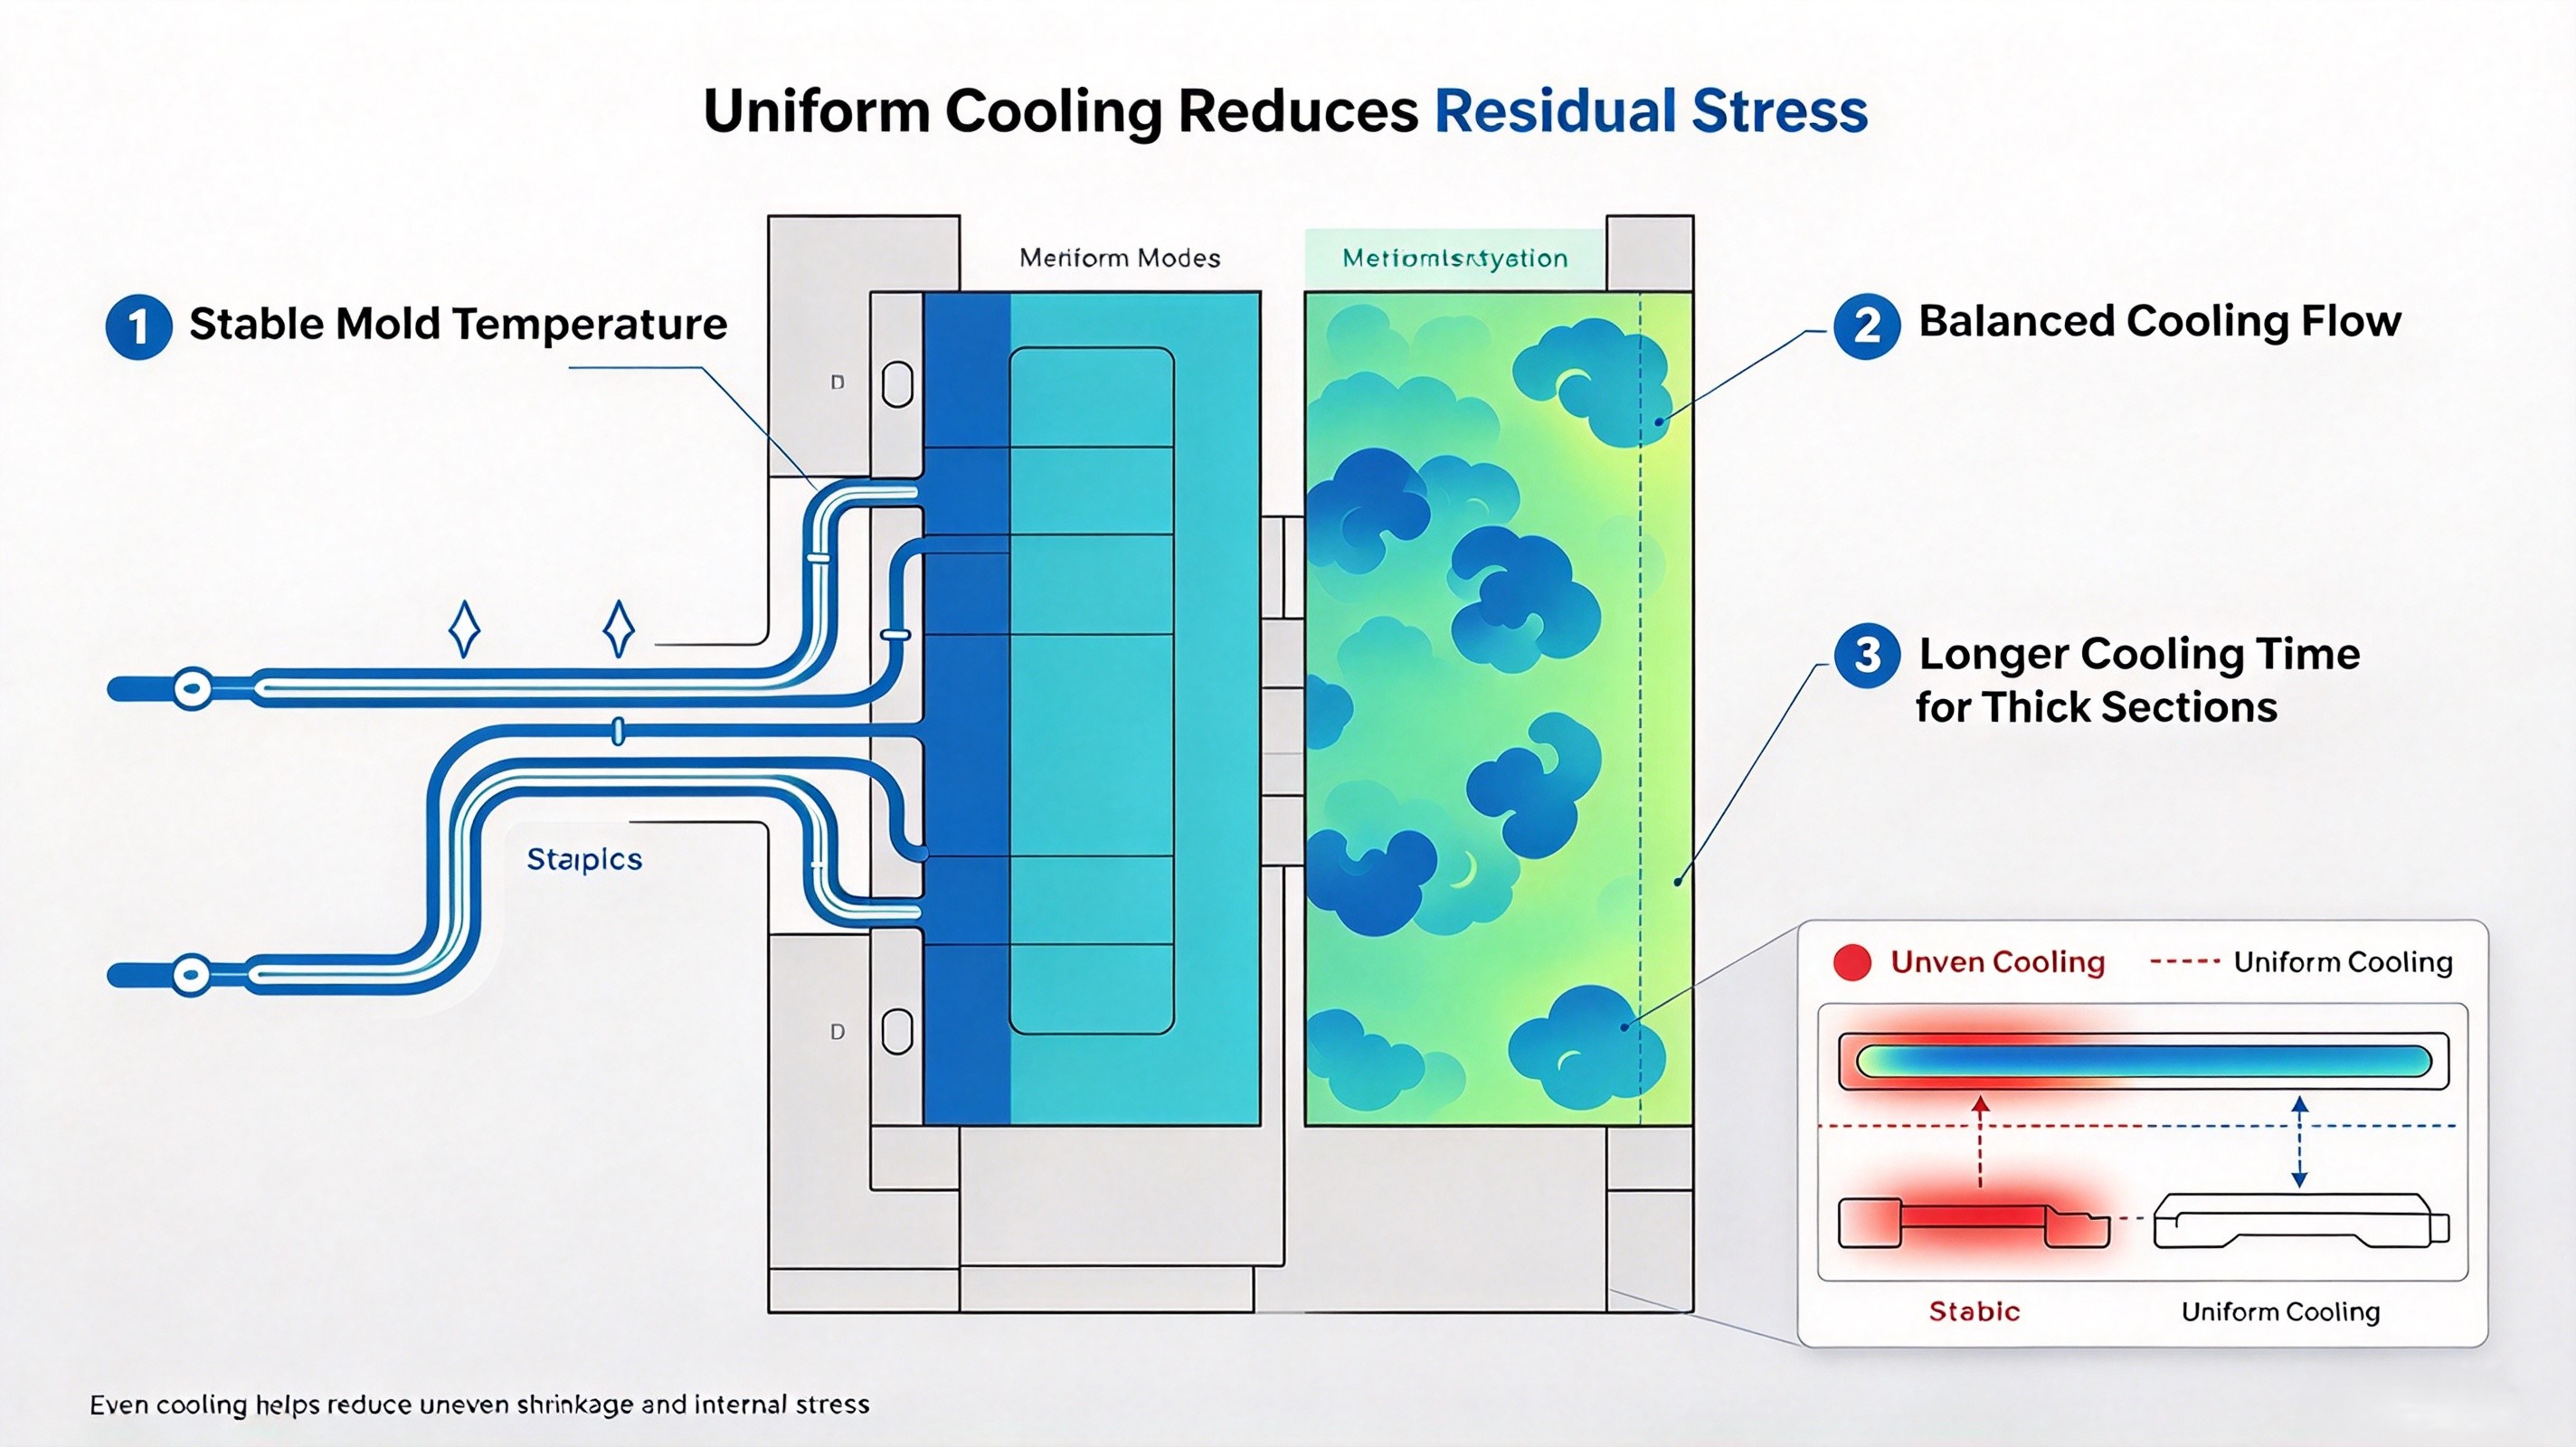
Un refroidissement inégal constitue l’une des causes les plus négligées des contraintes résiduelles. Lorsqu’un côté de la pièce se refroidit plus rapidement que l’autre, le matériau se contracte de façon inégale, piégeant des contraintes internes.
Actions recommandées :
Pour les pièces médicales aux exigences dimensionnelles strictes, la constance de la température du moule est aussi importante que la pression d’injection.
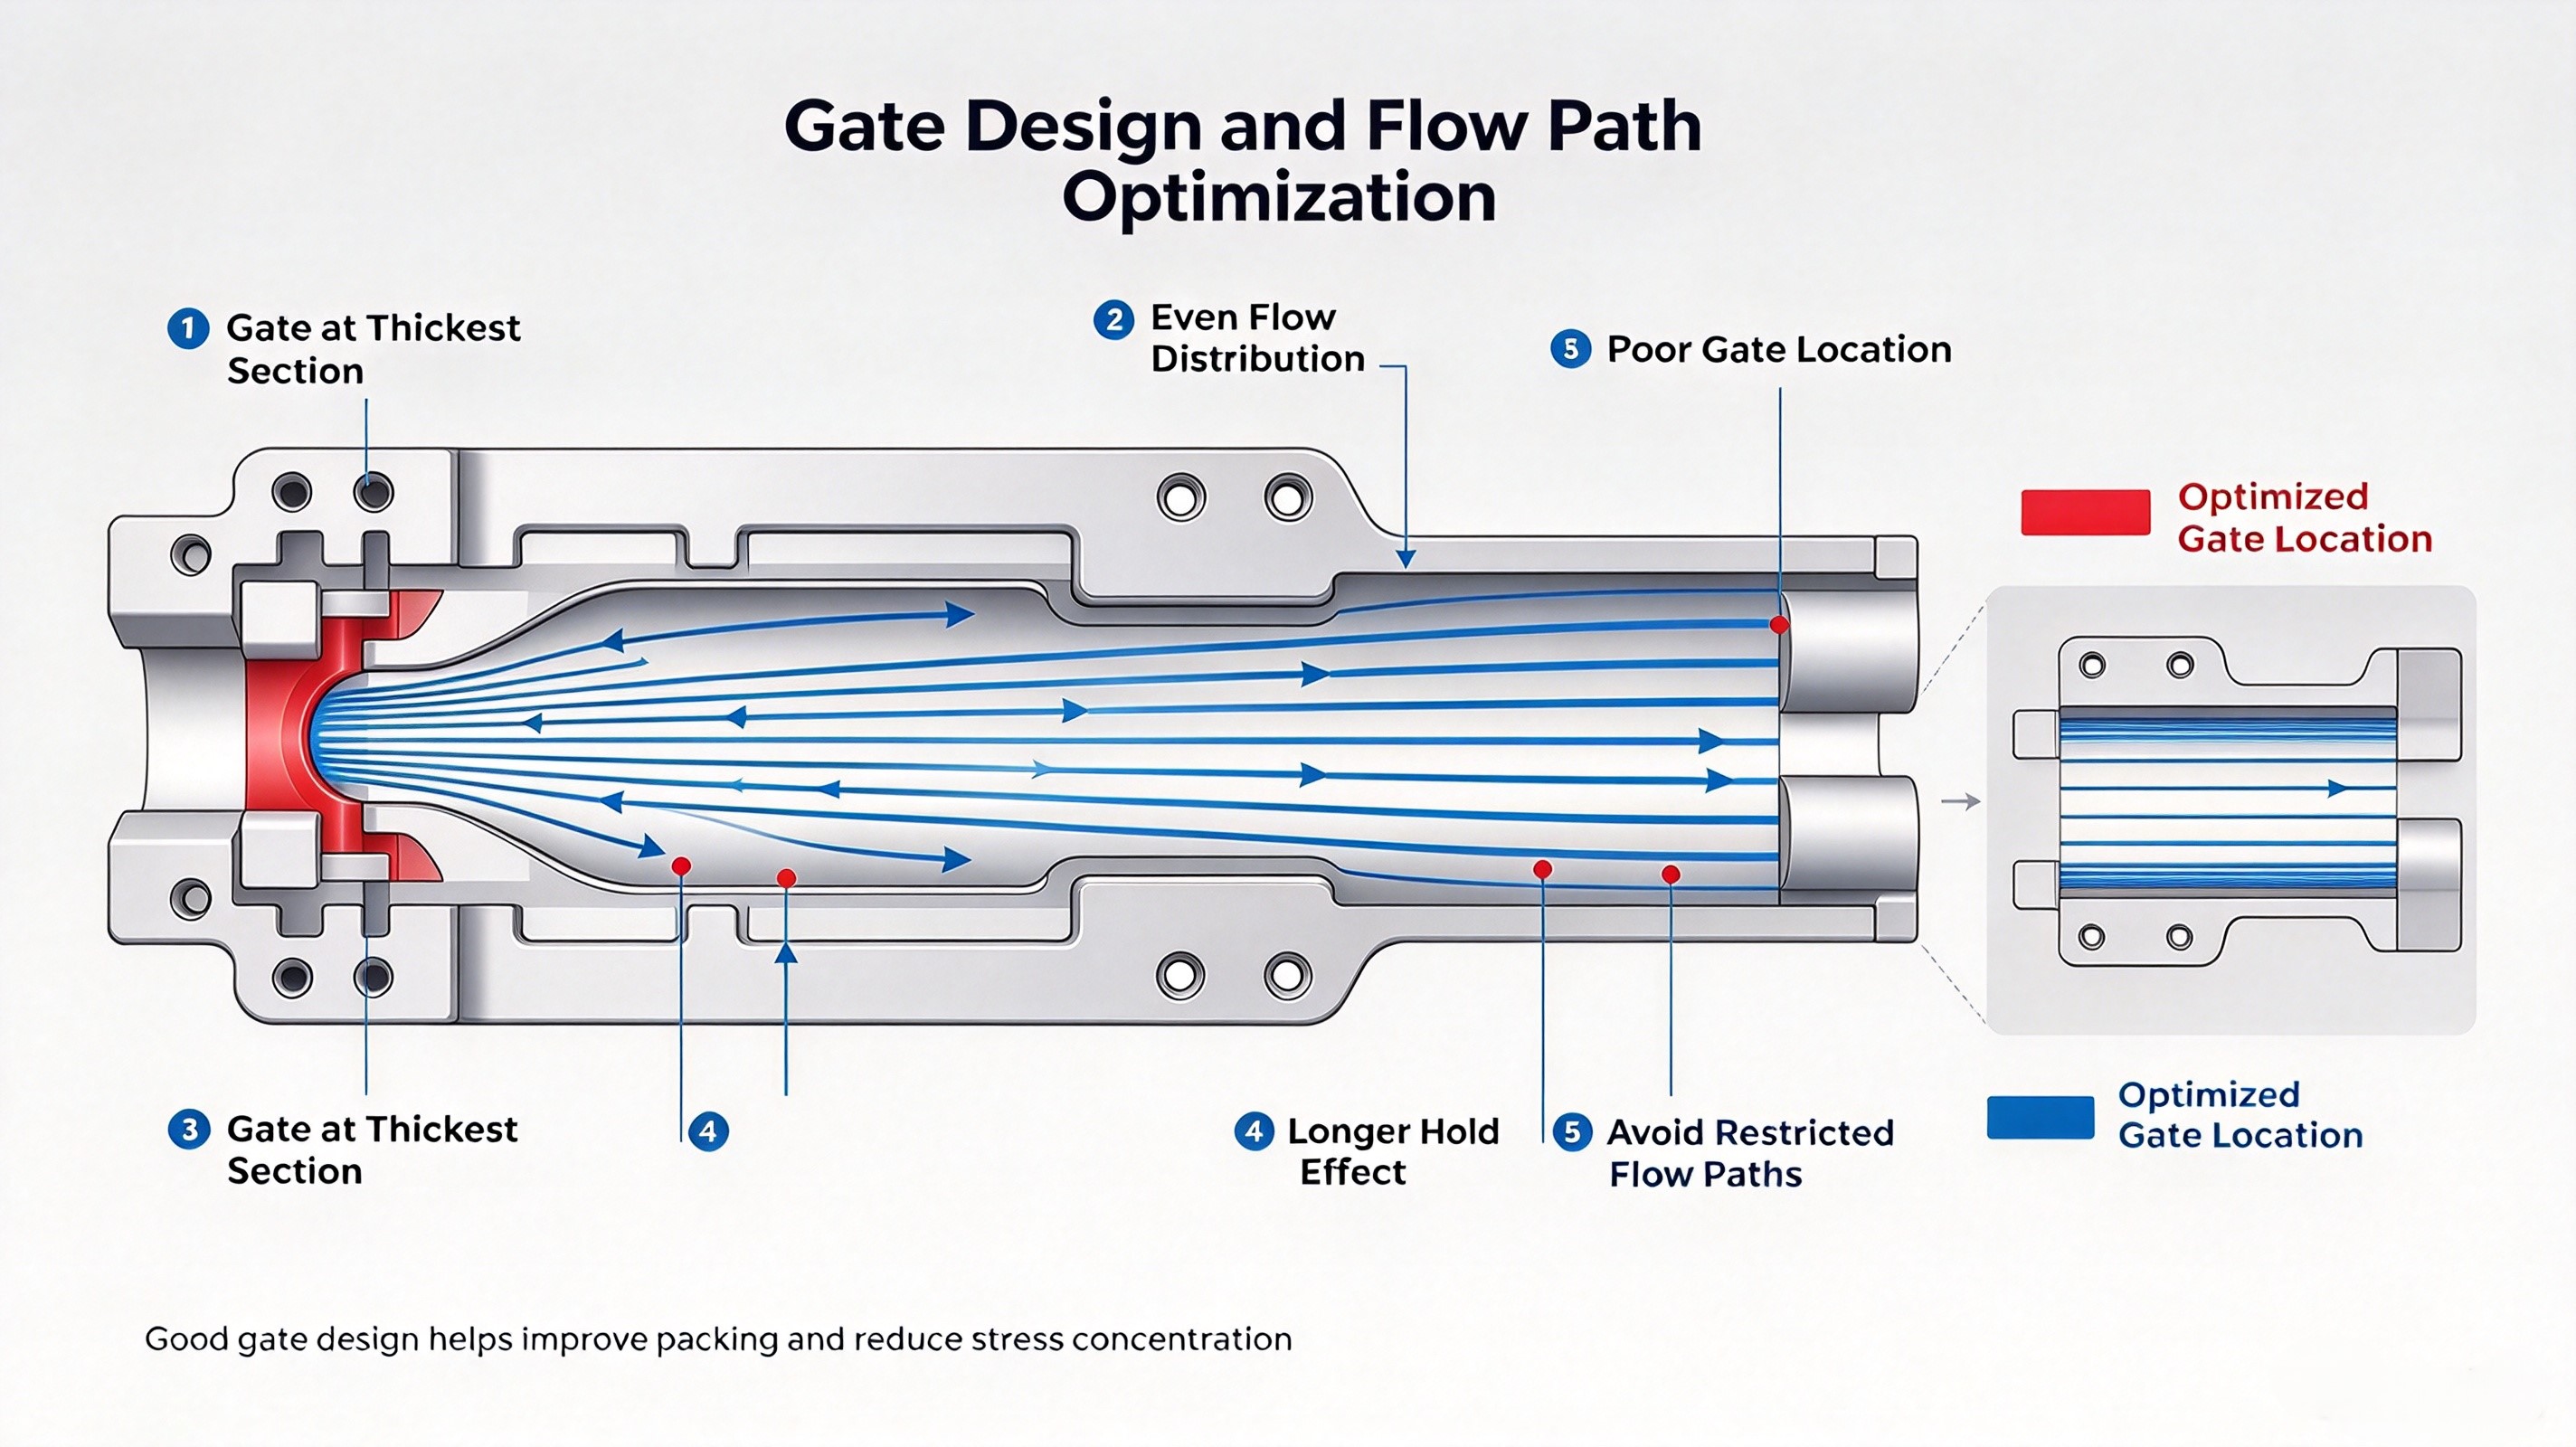
La taille de la porte d’injection, son emplacement et la longueur du trajet d’écoulement influencent la façon dont les contraintes se développent à l’intérieur de la pièce. Une petite porte ou un trajet d’écoulement restreint peuvent générer une forte cisaillement, tandis qu’un emplacement inadéquat de la porte peut entraîner une concentration de pression dans des zones faibles.
Actions recommandées :
Une bonne conception de la porte d’injection réduit les contraintes en favorisant un remplissage et un tassage plus uniformes du matériau.
Le moulage scientifique constitue une méthode pratique pour réduire les contraintes résiduelles, car il se concentre sur ce qui se produit réellement à l’intérieur de la cavité, plutôt que de s’appuyer sur l’expérience de l’opérateur.
En utilisant des capteurs de cavité et des essais systématiques du procédé, les moulistes médicaux peuvent :
Cette approche fondée sur les données permet de prévenir les contraintes avant qu’elles ne se traduisent par un défaut visible.
Défauts courants liés aux contraintes résiduelles
| Défaut | Cause possible | Correction |
|---|---|---|
| Déformation | Refroidissement inégal, retrait déséquilibré | Stabiliser la température du moule et la durée de refroidissement |
| Marque de coulée | Pression d’emballage/serrage insuffisante | Augmenter le temps de maintien ou optimiser la position de transfert |
| La fissuration par contrainte | Cisaillement élevé, sur-emballage, exposition chimique | Réduire la vitesse d’injection et la pression maximale |
| Délamination | Mauvais écoulement du matériau, cisaillement excessif, contamination | Améliorer le trajet d’écoulement et vérifier le taux d’humidité du matériau |
| Variation des dimensions | Dérive du procédé, remplissage-à-emballage incohérent | Valider la fenêtre de procédé et surveiller les données de cavité |
Les résines médicales se comportent différemment sous contrainte. Par exemple :
Examiner systématiquement les données techniques du fournisseur de matière avant de paramétrer le procédé. Le type de résine, la masse moléculaire, les additifs et la teneur en humidité influencent tous les contraintes résiduelles.
La réduction des contraintes résiduelles dans le moulage médical exige plus qu’un simple ajustement ponctuel. Elle requiert un procédé validé, stable tout au long de la production.
Les étapes clés comprennent :
Pour les fabricants de dispositifs médicaux, cette documentation est essentielle afin de respecter les exigences réglementaires et de gérer les risques.
Les contraintes résiduelles constituent un problème caché mais critique dans le moulage par injection médical. Elles peuvent affecter les dimensions des pièces, leur résistance mécanique, leur apparence et leur fiabilité à long terme. La méthode la plus efficace pour les maîtriser repose sur un processus systématique et fondé sur les données, incluant une vitesse de remplissage contrôlée, un compactage et un maintien optimisés, une température de moule stable, une conception adéquate de la porte d’injection, ainsi qu’une validation formelle du processus.
Pour les composants plastiques médicaux, la réduction des contraintes résiduelles ne constitue pas seulement une amélioration de la qualité : elle fait partie intégrante de la fabrication de pièces sûres, fiables et conformes aux exigences réglementaires.
 Actualités chaudes
 EN