Ostatochnye napryazheniya — odna iz samykh rasprostranennykh skrytykh problem kachestva pri lit'e pod davleniem dlya meditsinskikh izdeliy. Dazhe esli detal' vyglyadit razmerno pravil'noy, vnutrennie napryazheniya mogut vyzyvat' koroblenie, vpyatiny, treshchiny ot napryazheniy, rassloyeniye ili snizheniye dolgosrochnoy nadezhnosti — problemy, kotorye osobenno opasny dlya meditsinskikh ustroystv.
Медицинские пластиковые компоненты, такие как соединители для жидкостей, диагностические детали, хирургические рукоятки и компоненты для доставки лекарств, часто изготавливаются из высокопрочных смол, например PC, COC, PEEK и ABS. Эти материалы чувствительны к колебаниям температуры, давления и охлаждения. Если процесс литья под давлением не контролируется должным образом, остаточные напряжения могут привести к отказу деталей при сборке, стерилизации или эксплуатации.
Снижение остаточных напряжений — это не только улучшение внешнего вида. Это гарантия того, что медицинские детали сохраняют размерную стабильность, механическую надёжность и безопасность на протяжении всего срока службы.
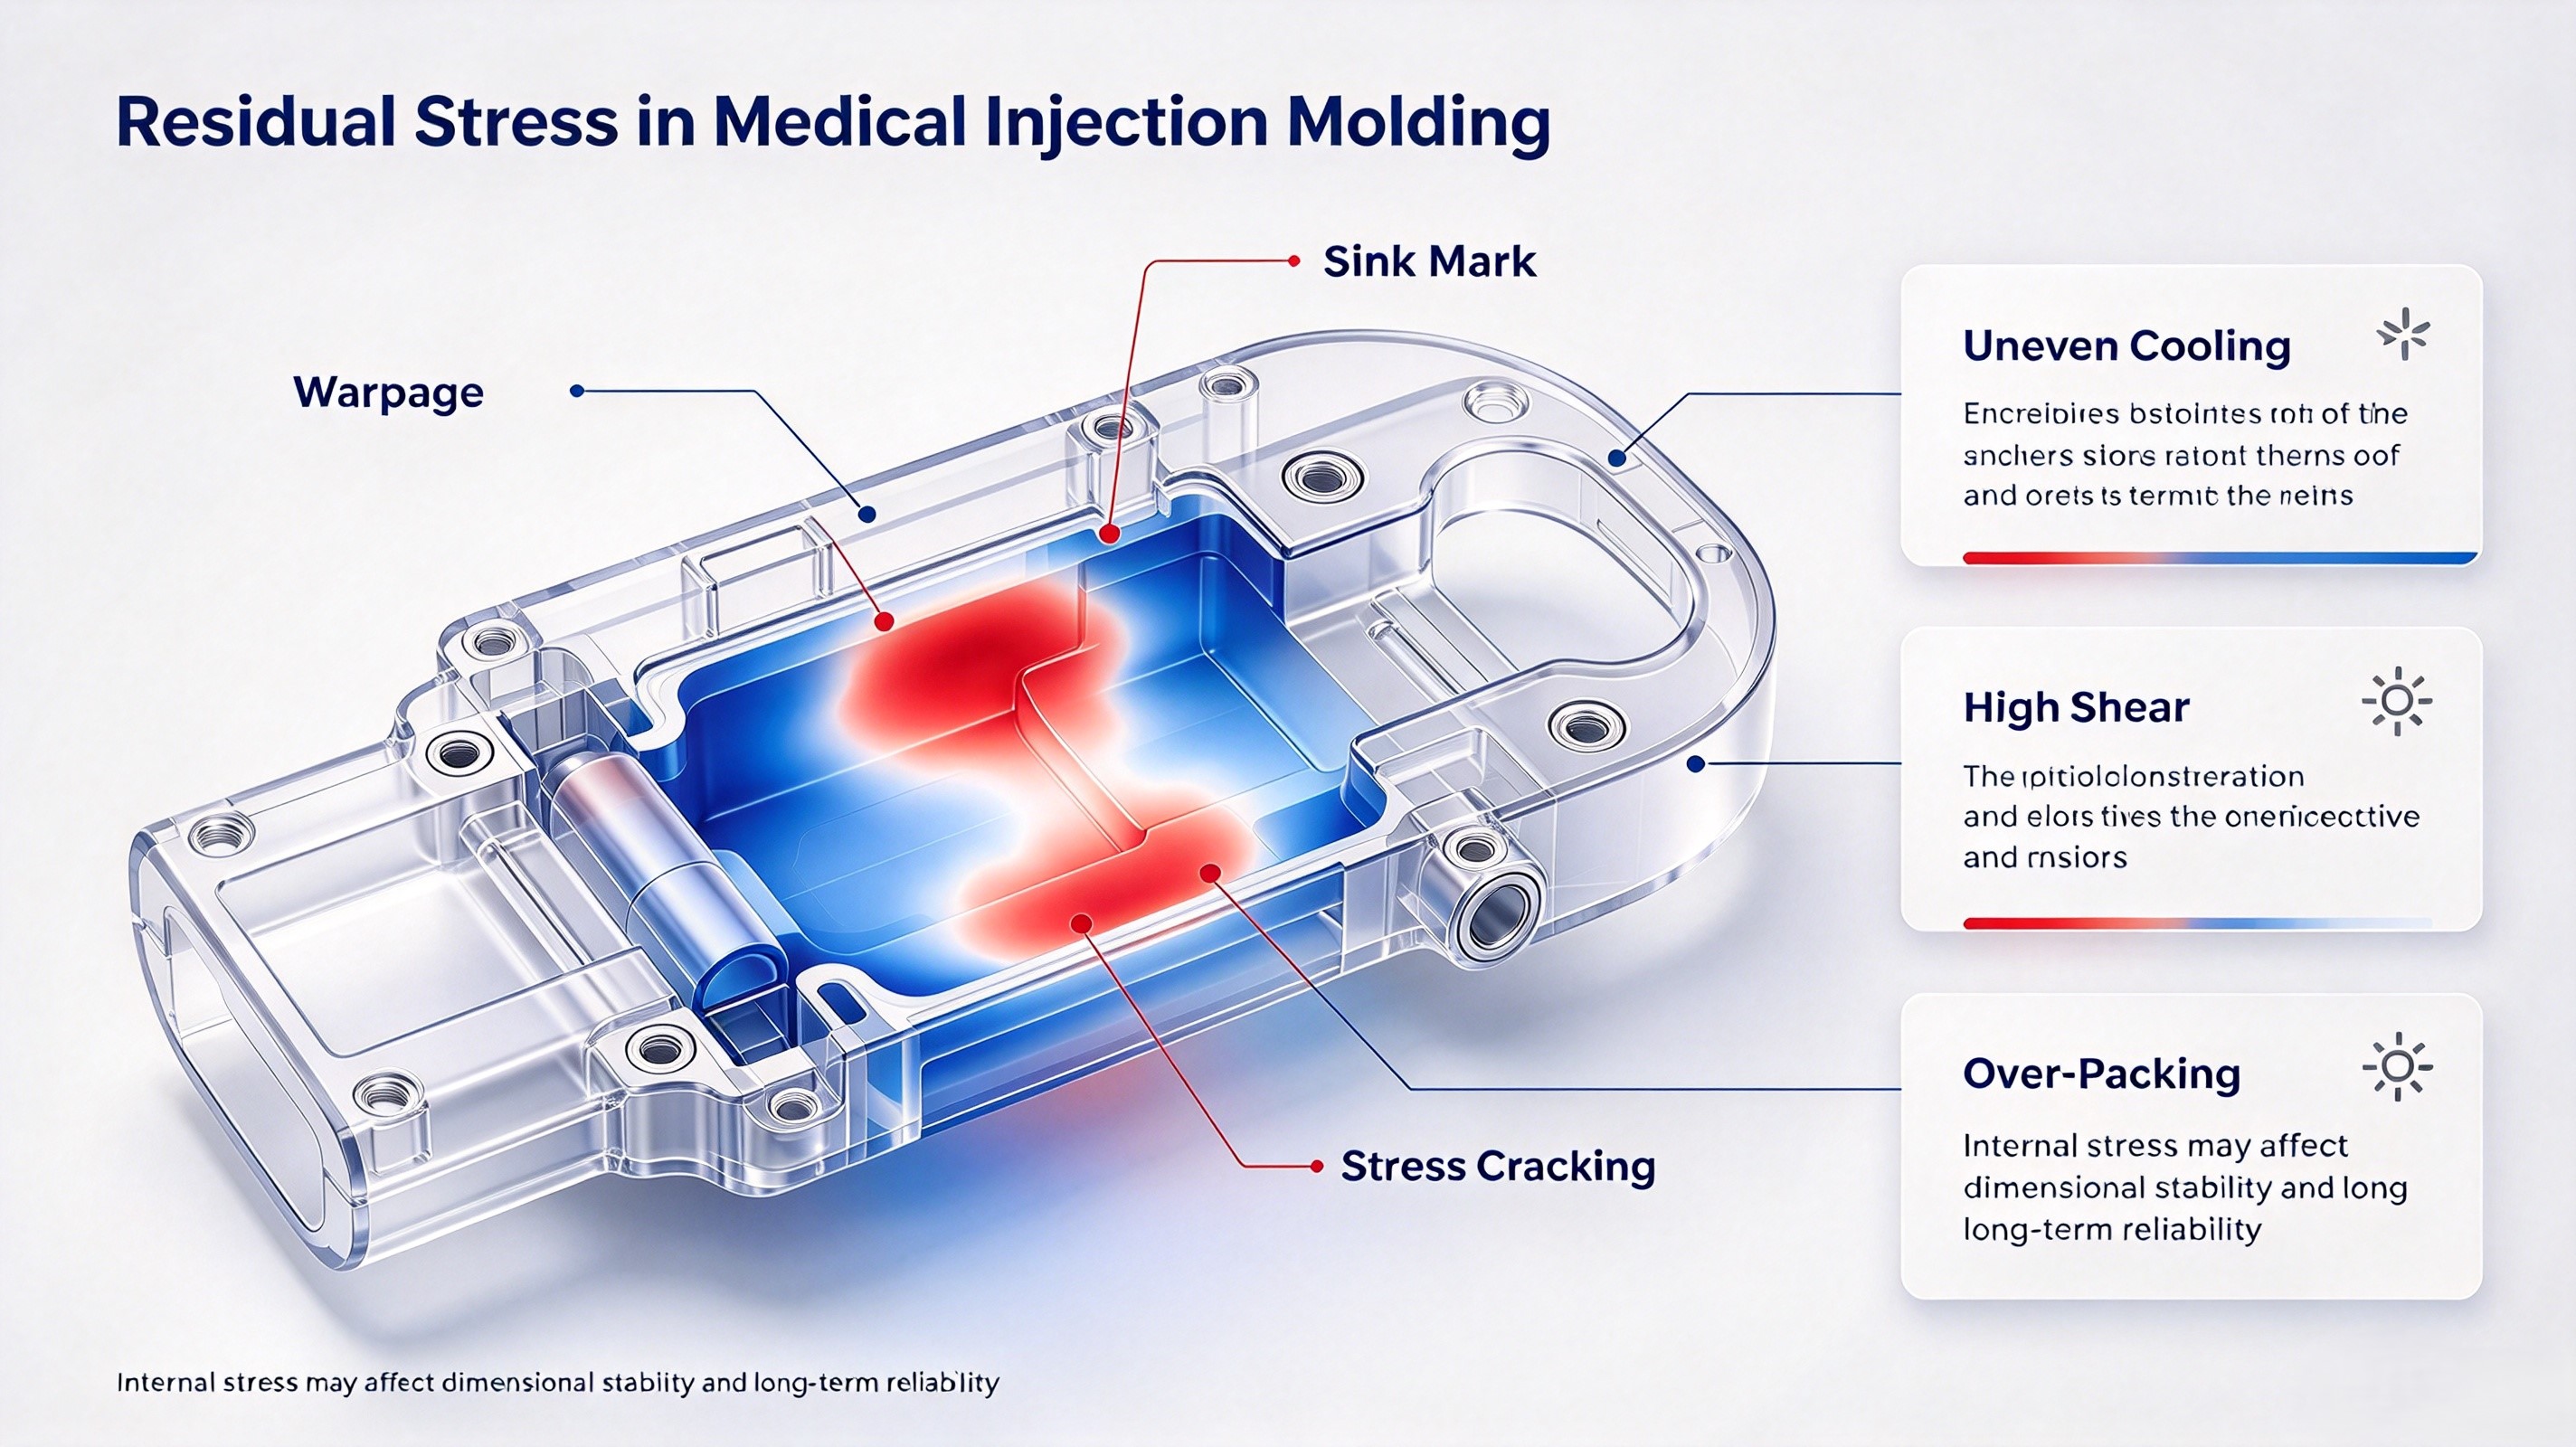
Остаточные напряжения обычно возникают из-за неравномерного охлаждения, чрезмерных сдвиговых напряжений, резких изменений давления или неудовлетворительного управления потоком материала. В большинстве случаев они вызваны не одним параметром, а совокупностью следующих факторов:
В медицинских многополостных формах остаточные напряжения также могут различаться от полости к полости. Поэтому оптимизация процесса должна основываться на реальных данных по каждой полости, а не только на настройках оборудования.
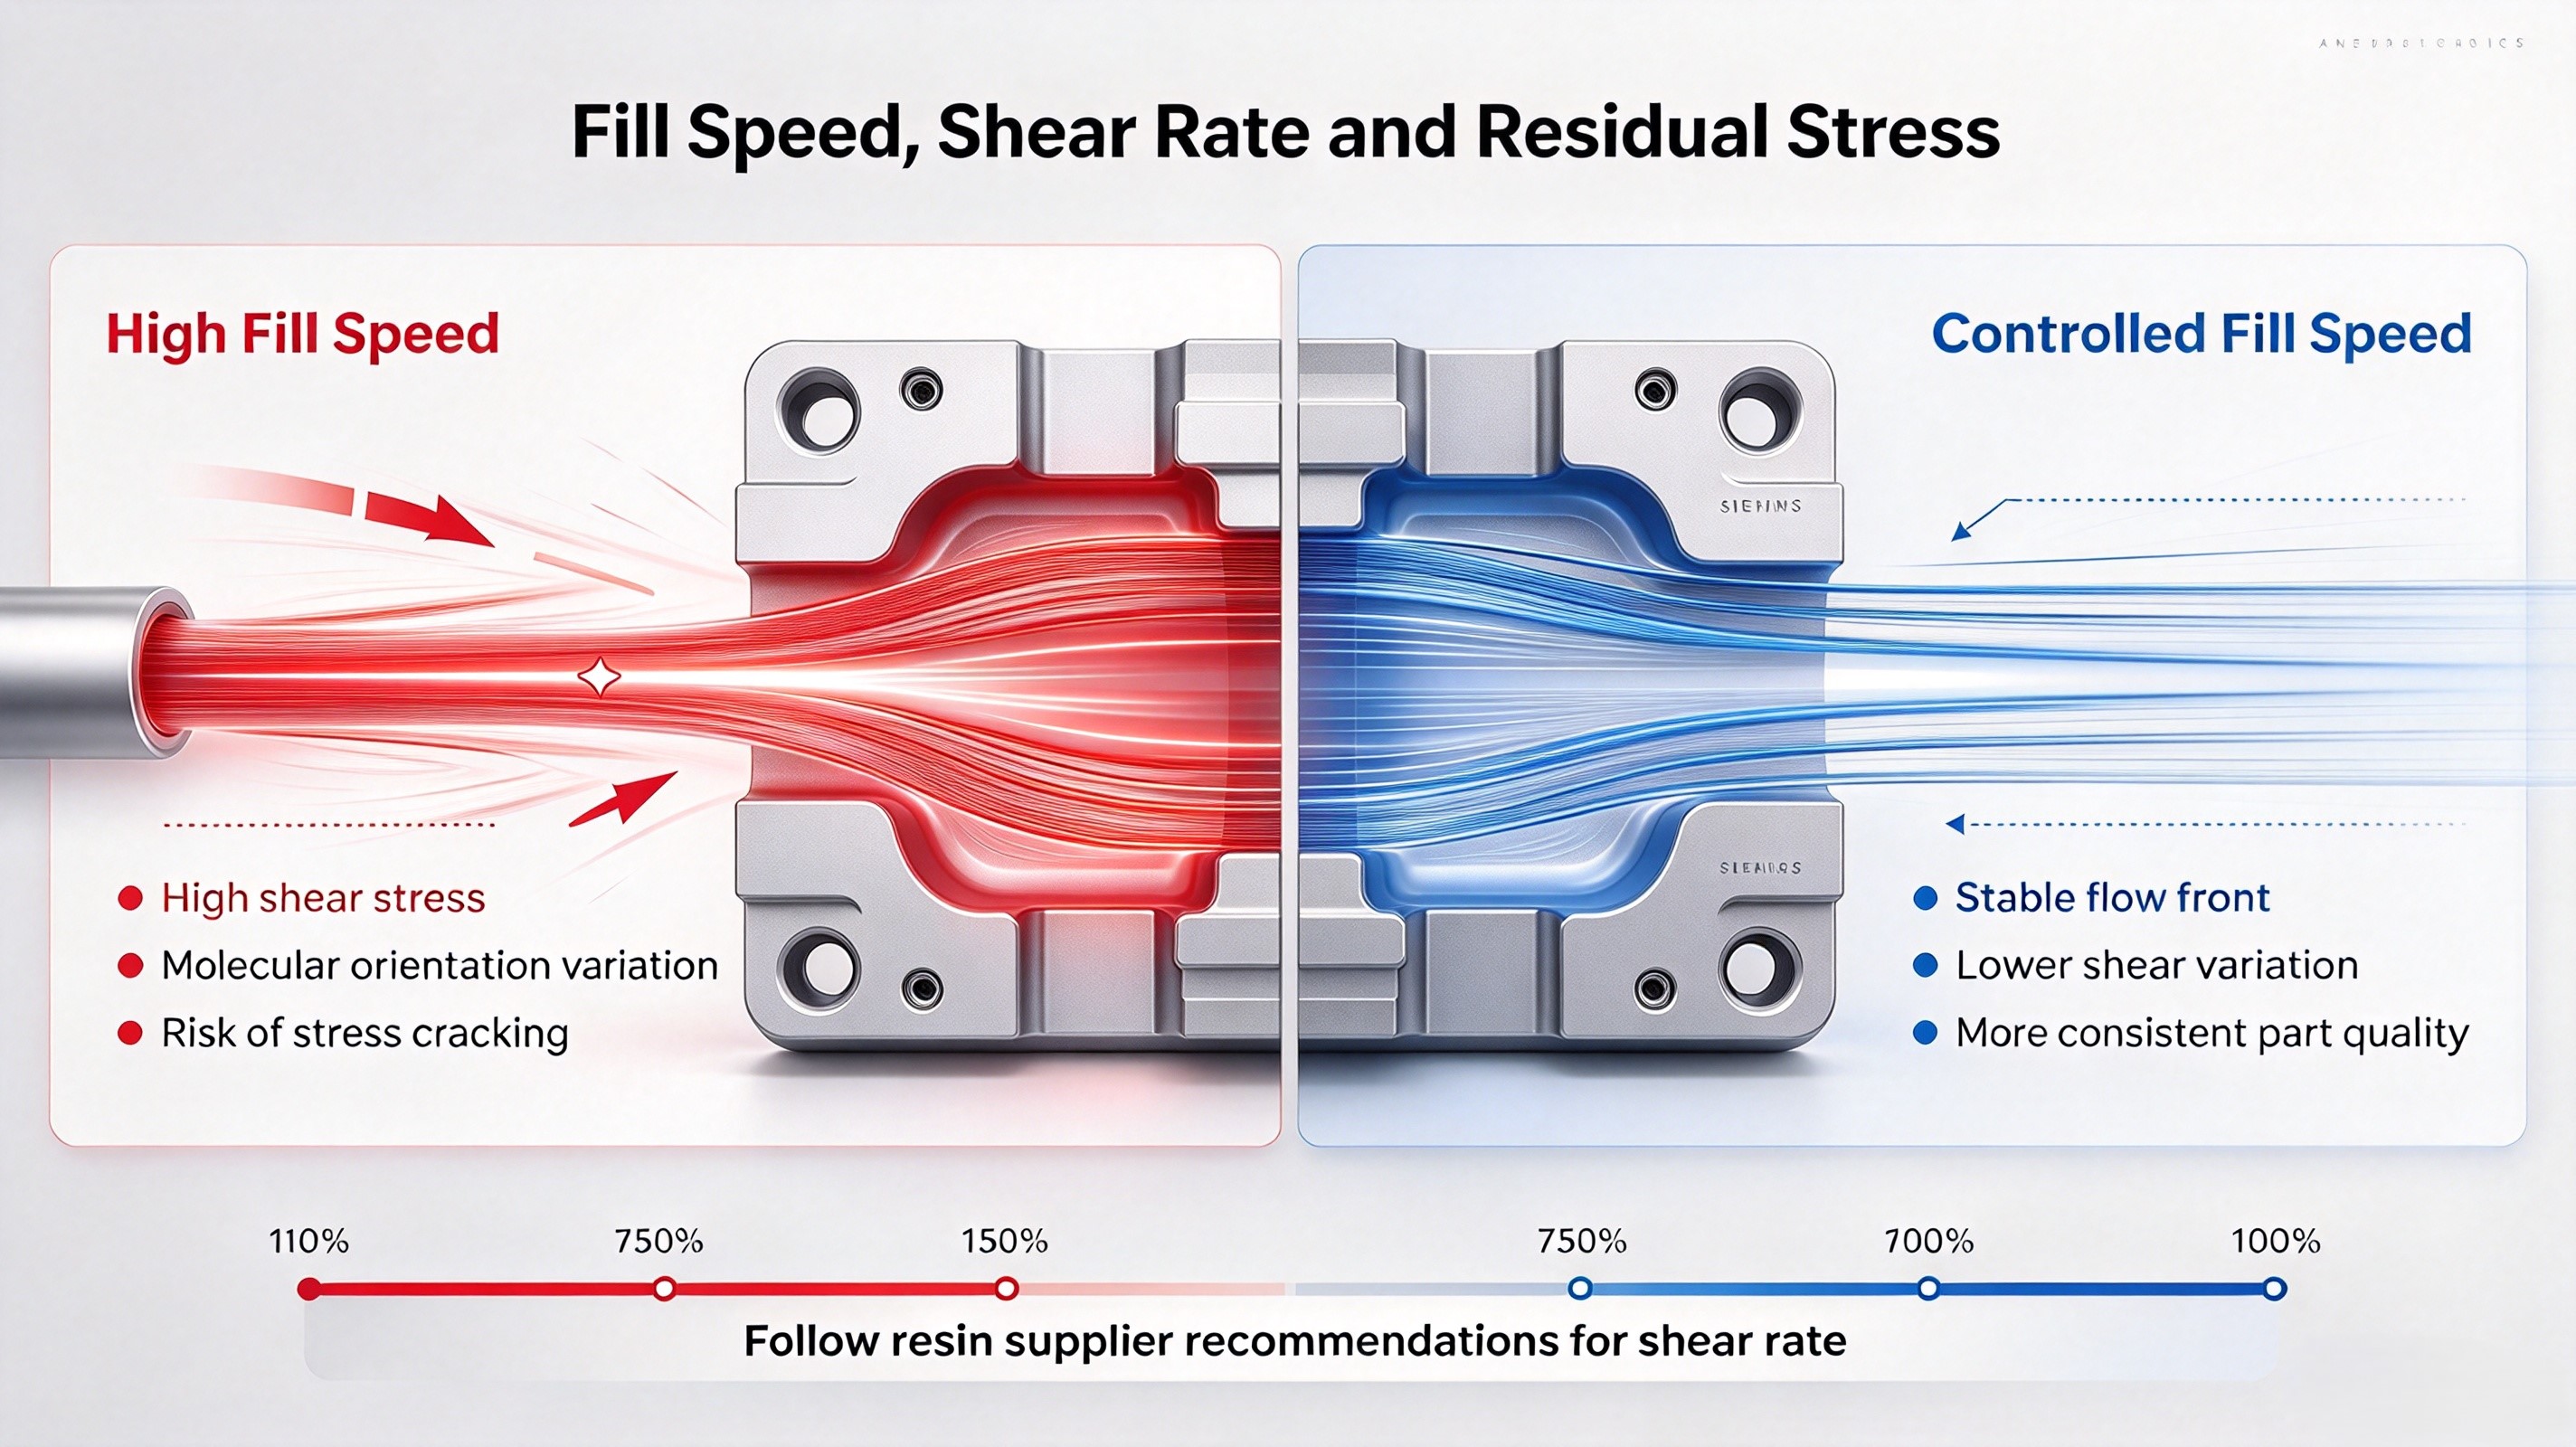
Высокая скорость сдвига — одна из главных причин остаточных напряжений, особенно в высокопроизводительных медицинских смолах. Когда материал течёт слишком быстро через узкие литники или тонкие участки, молекулярная ориентация может стать неравномерной, что приводит к накоплению напряжений.
Рекомендуемые действия:
Контролируемый профиль скорости помогает снизить вариацию напряжений от одного цикла к другому.
Давление уплотнения и удержания напрямую влияет на остаточные напряжения. Если давление слишком высокое, это может привести к чрезмерному уплотнению и возникновению внутренних напряжений. Если давление слишком низкое, деталь может неравномерно усаживаться, что вызовет напряжения в критических зонах.
Рекомендуемые действия:
Цель состоит в том, чтобы аккуратно и равномерно сжимать материал, а не вдавливать его в полость под чрезмерным давлением.
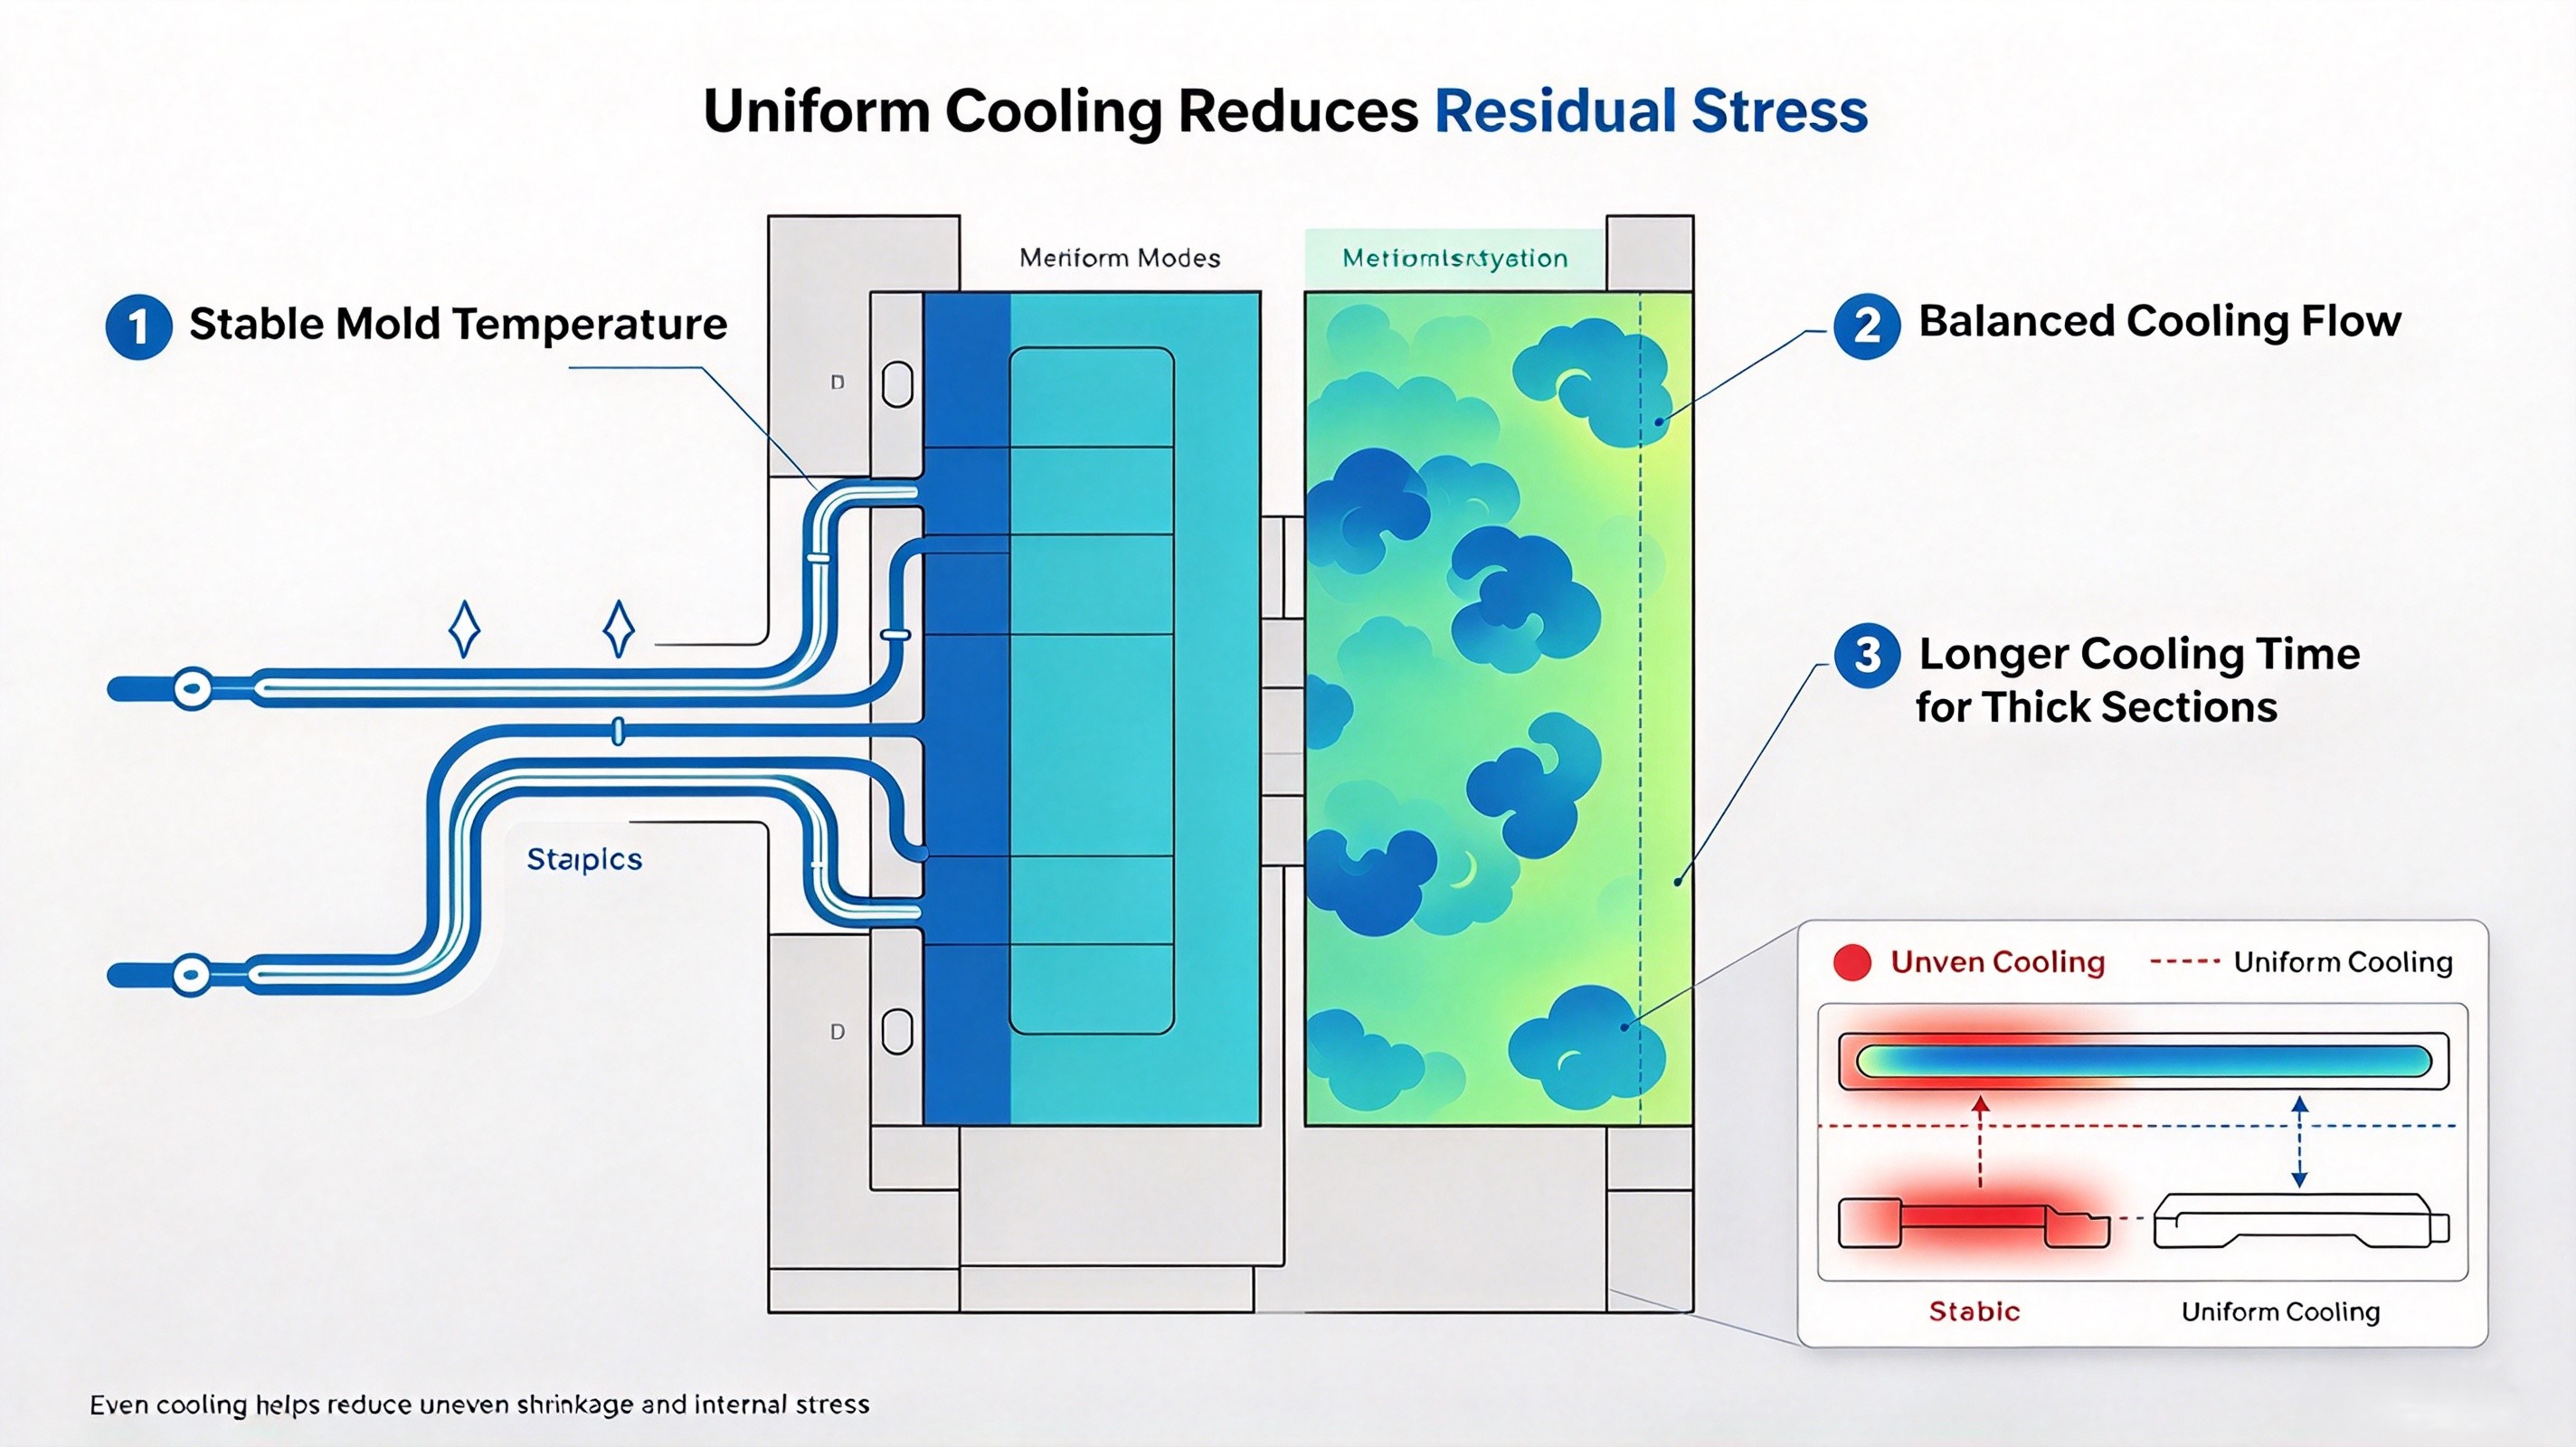
Неравномерное охлаждение — одна из наиболее игнорируемых причин остаточных напряжений. Когда одна сторона детали охлаждается быстрее другой, материал сжимается неравномерно, что приводит к фиксации внутренних напряжений.
Рекомендуемые действия:
Для медицинских деталей с жёсткими требованиями к размерам стабильность температуры пресс-формы столь же важна, как и давление впрыска.
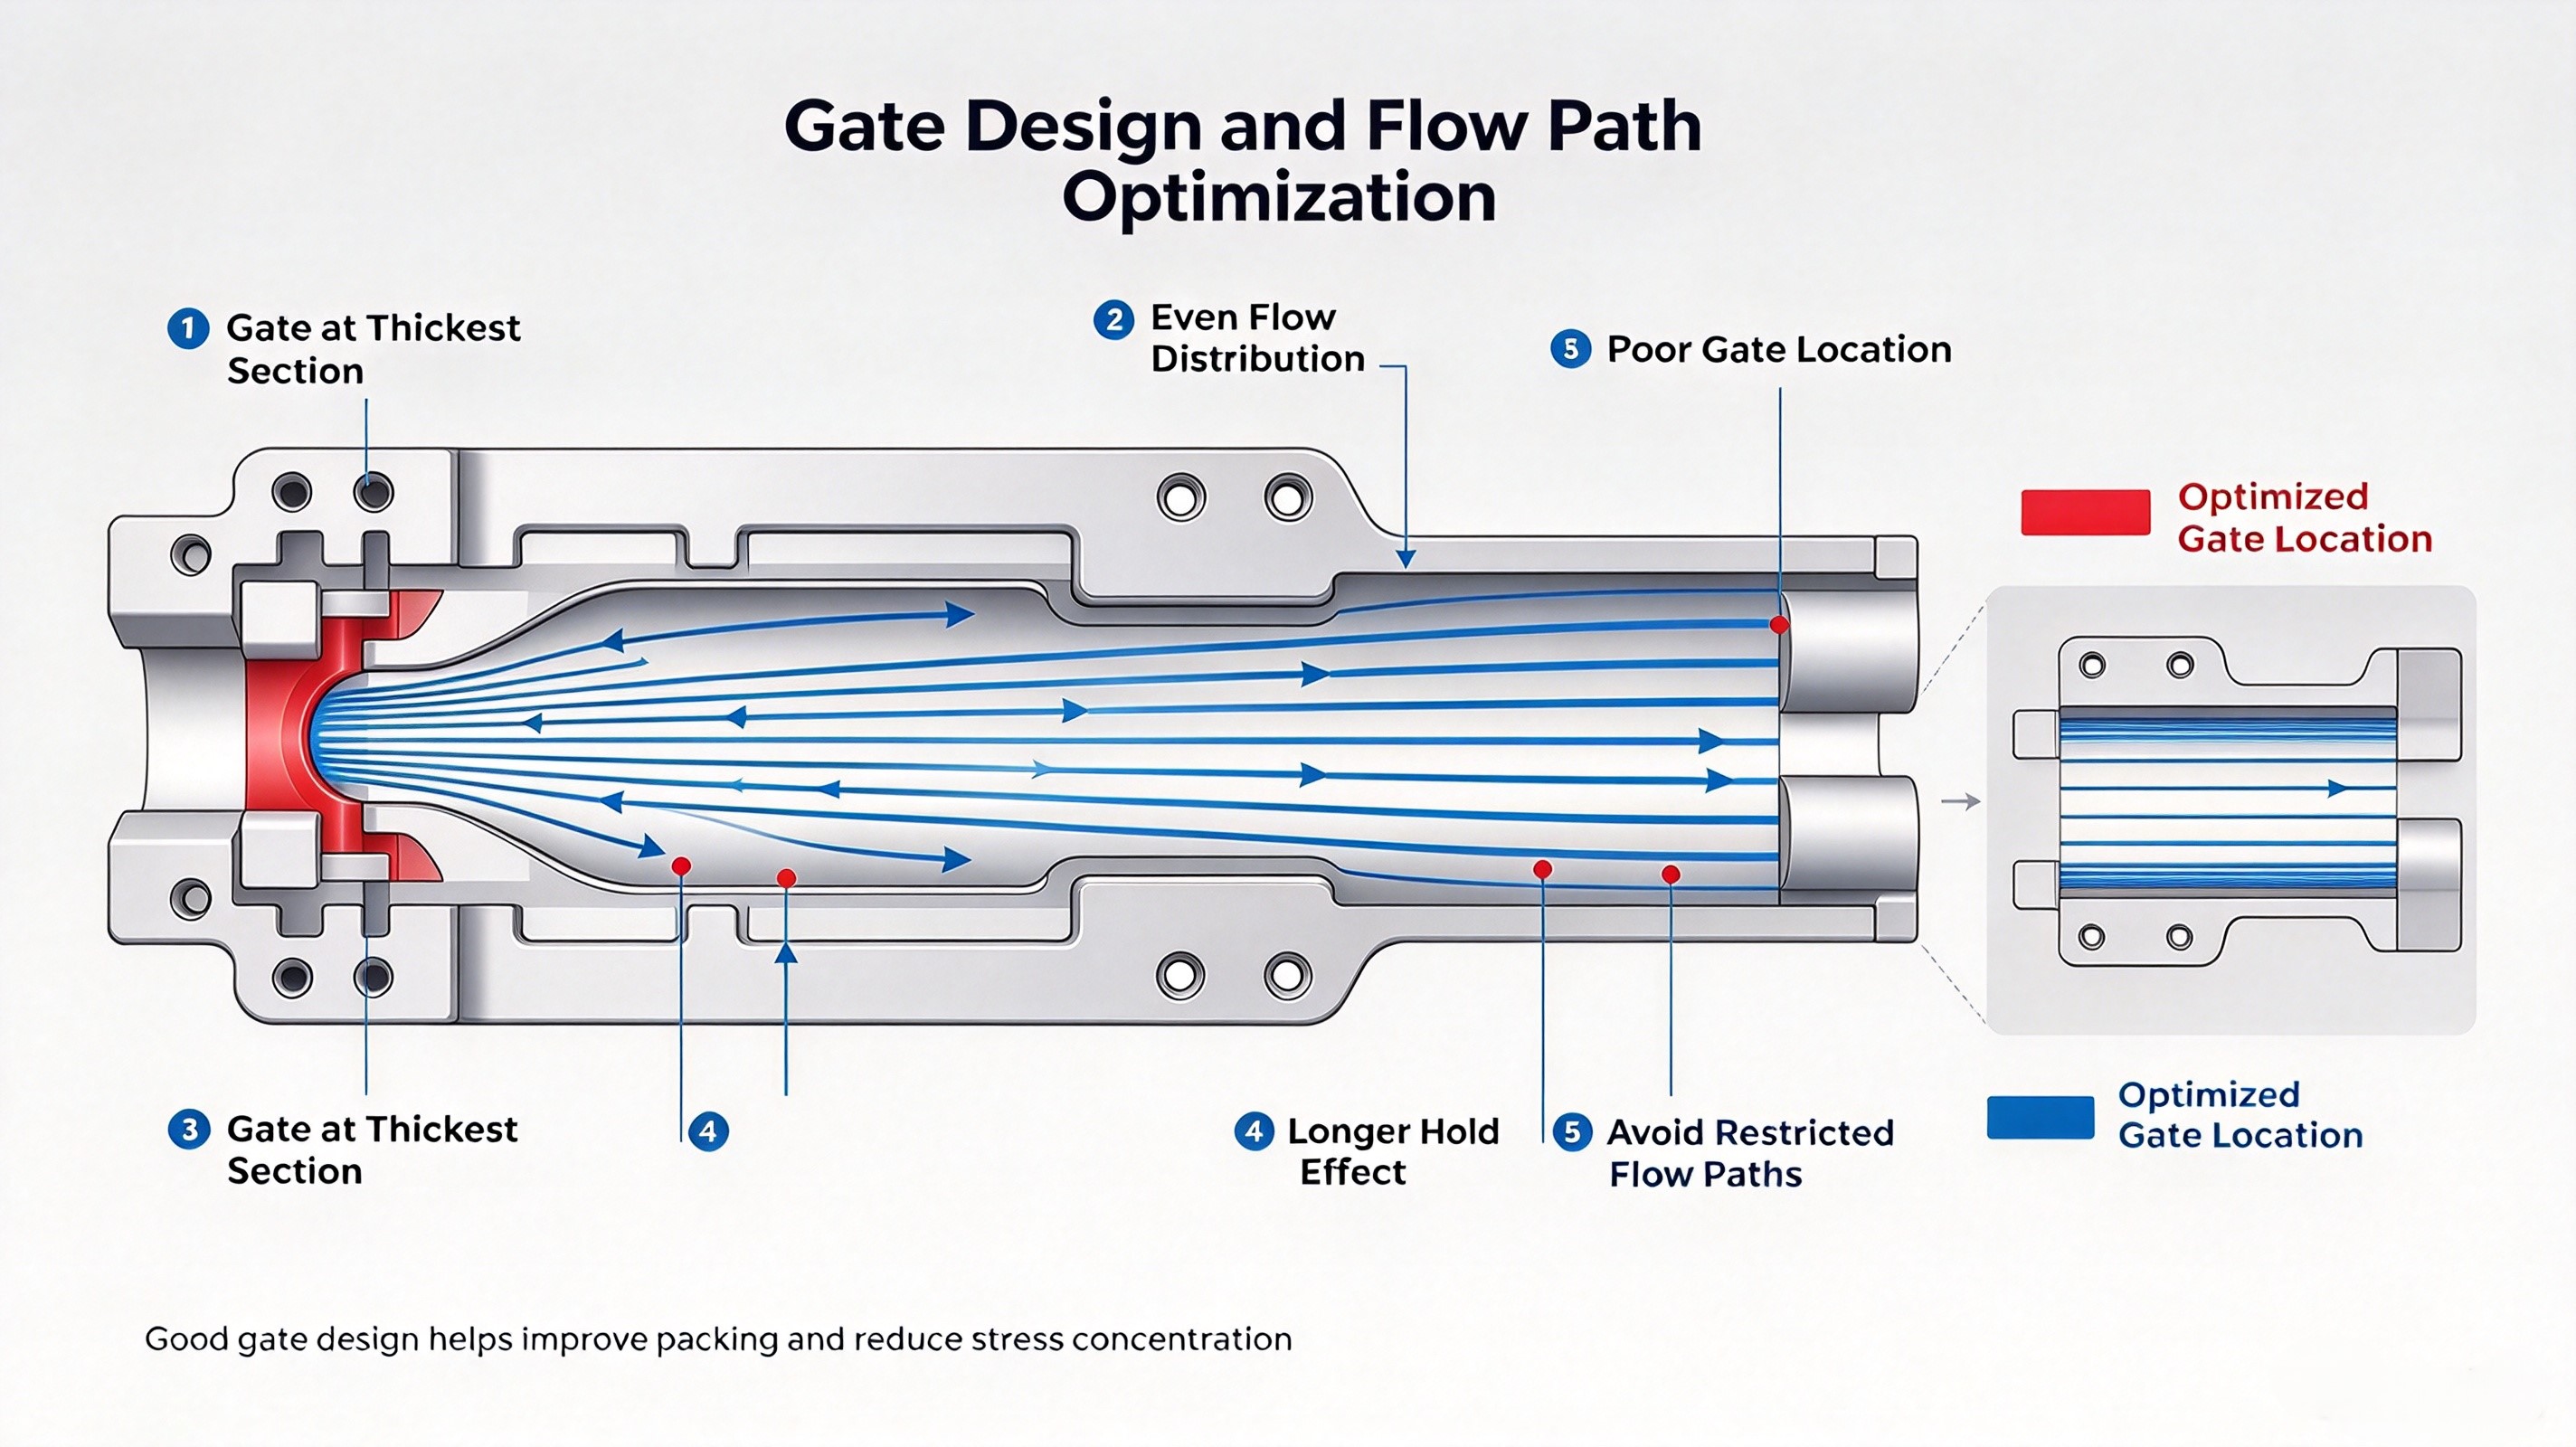
Размер литника, его расположение и длина траектории потока влияют на формирование напряжений внутри изделия. Малый литник или ограниченная траектория потока могут вызвать высокие сдвиговые нагрузки, а неподходящее расположение литника может привести к концентрации давления в слабых зонах.
Рекомендуемые действия:
Правильная конструкция литниковой системы снижает напряжения, способствуя более равномерному заполнению и уплотнению материала.
Научное литье — это практичный метод снижения остаточных напряжений, поскольку он ориентирован на реальные процессы, происходящие внутри полости пресс-формы, а не на субъективный опыт оператора.
Используя датчики полостей и системное испытание процессов, производители медицинских изделий могут:
Такой основанный на данных подход помогает предотвратить возникновение напряжений до того, как они проявятся в виде видимого дефекта.
Распространённые дефекты, связанные с остаточными напряжениями
| Дефект | Возможная причина | Функция. |
|---|---|---|
| Деформация | Неравномерное охлаждение, несбалансированная усадка | Стабилизировать температуру пресс-формы и время охлаждения |
| ## Следы усадки | Недостаточное давление упаковки/удержания | Увеличьте время удержания или оптимизируйте положение переключения |
| Усталостные трещины | Высокое сдвиговое напряжение, переполнение, химическое воздействие | Снизьте скорость впрыска и пиковое давление |
| Деламинирование | Плохая текучесть материала, чрезмерное сдвиговое напряжение, загрязнение | Улучшите траекторию потока и проверьте сухость материала |
| Отклонения размеров | Дрейф технологического процесса, нестабильность перехода от заполнения к упаковке | Подтвердите рабочий диапазон процесса и контролируйте данные по полостям |
Медицинские смолы ведут себя иначе под нагрузкой. Например:
Перед настройкой технологического процесса всегда изучайте технические данные поставщика материала. Тип смолы, молекулярная масса, добавки и содержание влаги влияют на величину остаточных напряжений.
Снижение остаточных напряжений при литье медицинских изделий требует не разовой корректировки, а валидированного процесса, стабильного в течение всего производственного цикла.
Ключевые этапы включают:
Для производителей медицинских изделий такая документация является обязательной для соблюдения нормативных требований и управления рисками.
Остаточные напряжения — скрытая, но критически важная проблема при литье под давлением медицинских изделий. Они могут влиять на геометрические размеры деталей, механическую прочность, внешний вид и долгосрочную надёжность. Наиболее эффективный способ их контроля — системный, основанный на данных процесс, включающий регулируемую скорость заполнения, оптимизированные этапы уплотнения и удержания, стабильную температуру пресс-формы, рациональную конструкцию литниковой системы и официальную валидацию процесса.
Для пластиковых компонентов медицинского назначения снижение остаточных напряжений — это не просто повышение качества, а неотъемлемая часть производства безопасных, надёжных и готовых к сертификации в соответствии с нормативными требованиями деталей.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN