Stresul rezidual este una dintre cele mai frecvente probleme ascunse de calitate în injectarea medicală. Chiar dacă o piesă pare corectă din punct de vedere dimensional, stresul intern poate provoca deformare, urme de scufundare, fisurare sub stres, desprindere stratificată sau reducerea fiabilității pe termen lung—probleme care prezintă un risc deosebit pentru dispozitivele medicale.
Componentele plastice medicale, cum ar fi conectorii pentru fluide, piesele de diagnostic, mânerele chirurgicale și componentele pentru administrarea medicamentelor, sunt adesea fabricate din rășini de înaltă performanță, precum PC, COC, PEEK și ABS. Aceste materiale sunt sensibile la variațiile de temperatură, presiune și răcire. Dacă procesul de injectare nu este controlat corespunzător, tensiunile reziduale pot duce la defectarea pieselor în timpul asamblării, sterilizării sau utilizării finale.
Reducerea tensiunilor reziduale nu este doar o chestiune de îmbunătățire a aspectului. Este vorba despre asigurarea stabilității dimensionale, fiabilității mecanice și siguranței pieselor medicale pe întreaga lor durată de funcționare.
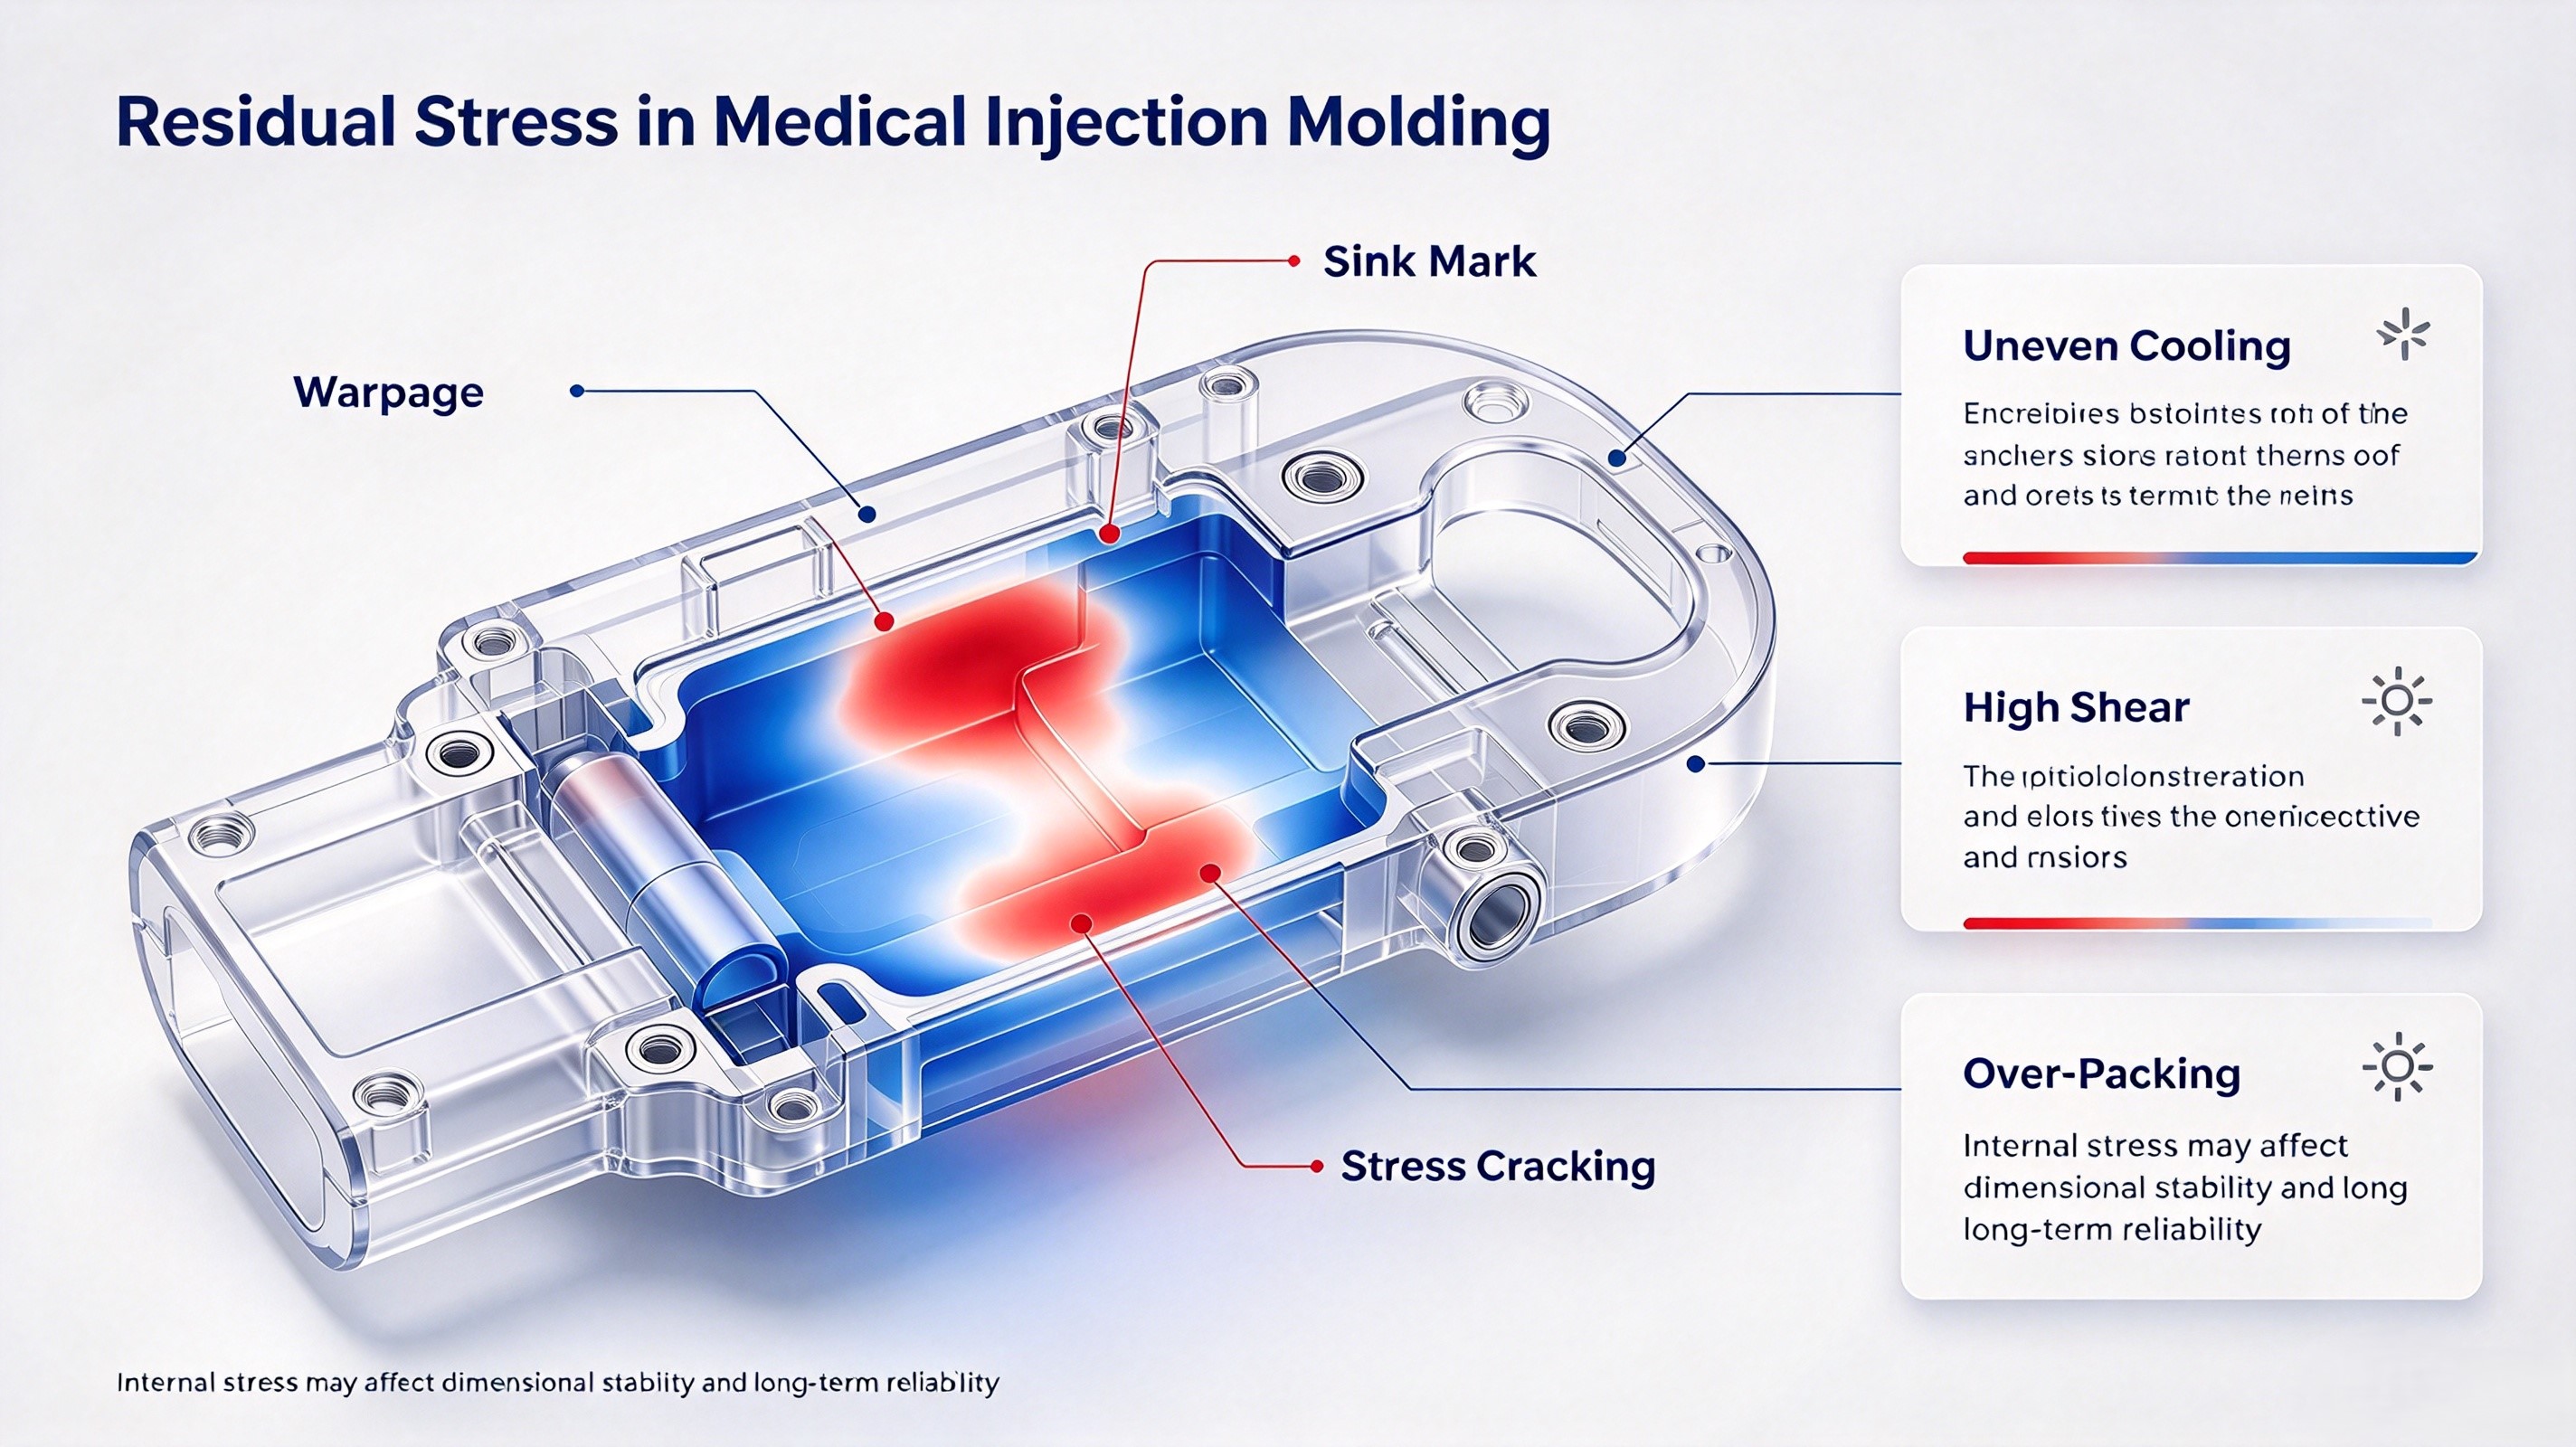
Tensiunile reziduale provin, de obicei, din răcirea neuniformă, din efortul de forfecare excesiv, din schimbările rapide de presiune sau din gestionarea necorespunzătoare a curgerii materialului. În majoritatea cazurilor, acestea nu sunt cauzate de un singur parametru, ci de combinația următoarelor factori:
În matrițele medicale cu mai multe cavitați, tensiunile reziduale pot varia, de asemenea, de la o cavitate la alta. De aceea, optimizarea procesului trebuie să se bazeze pe datele reale obținute din cavitați, nu doar pe setările mașinii.
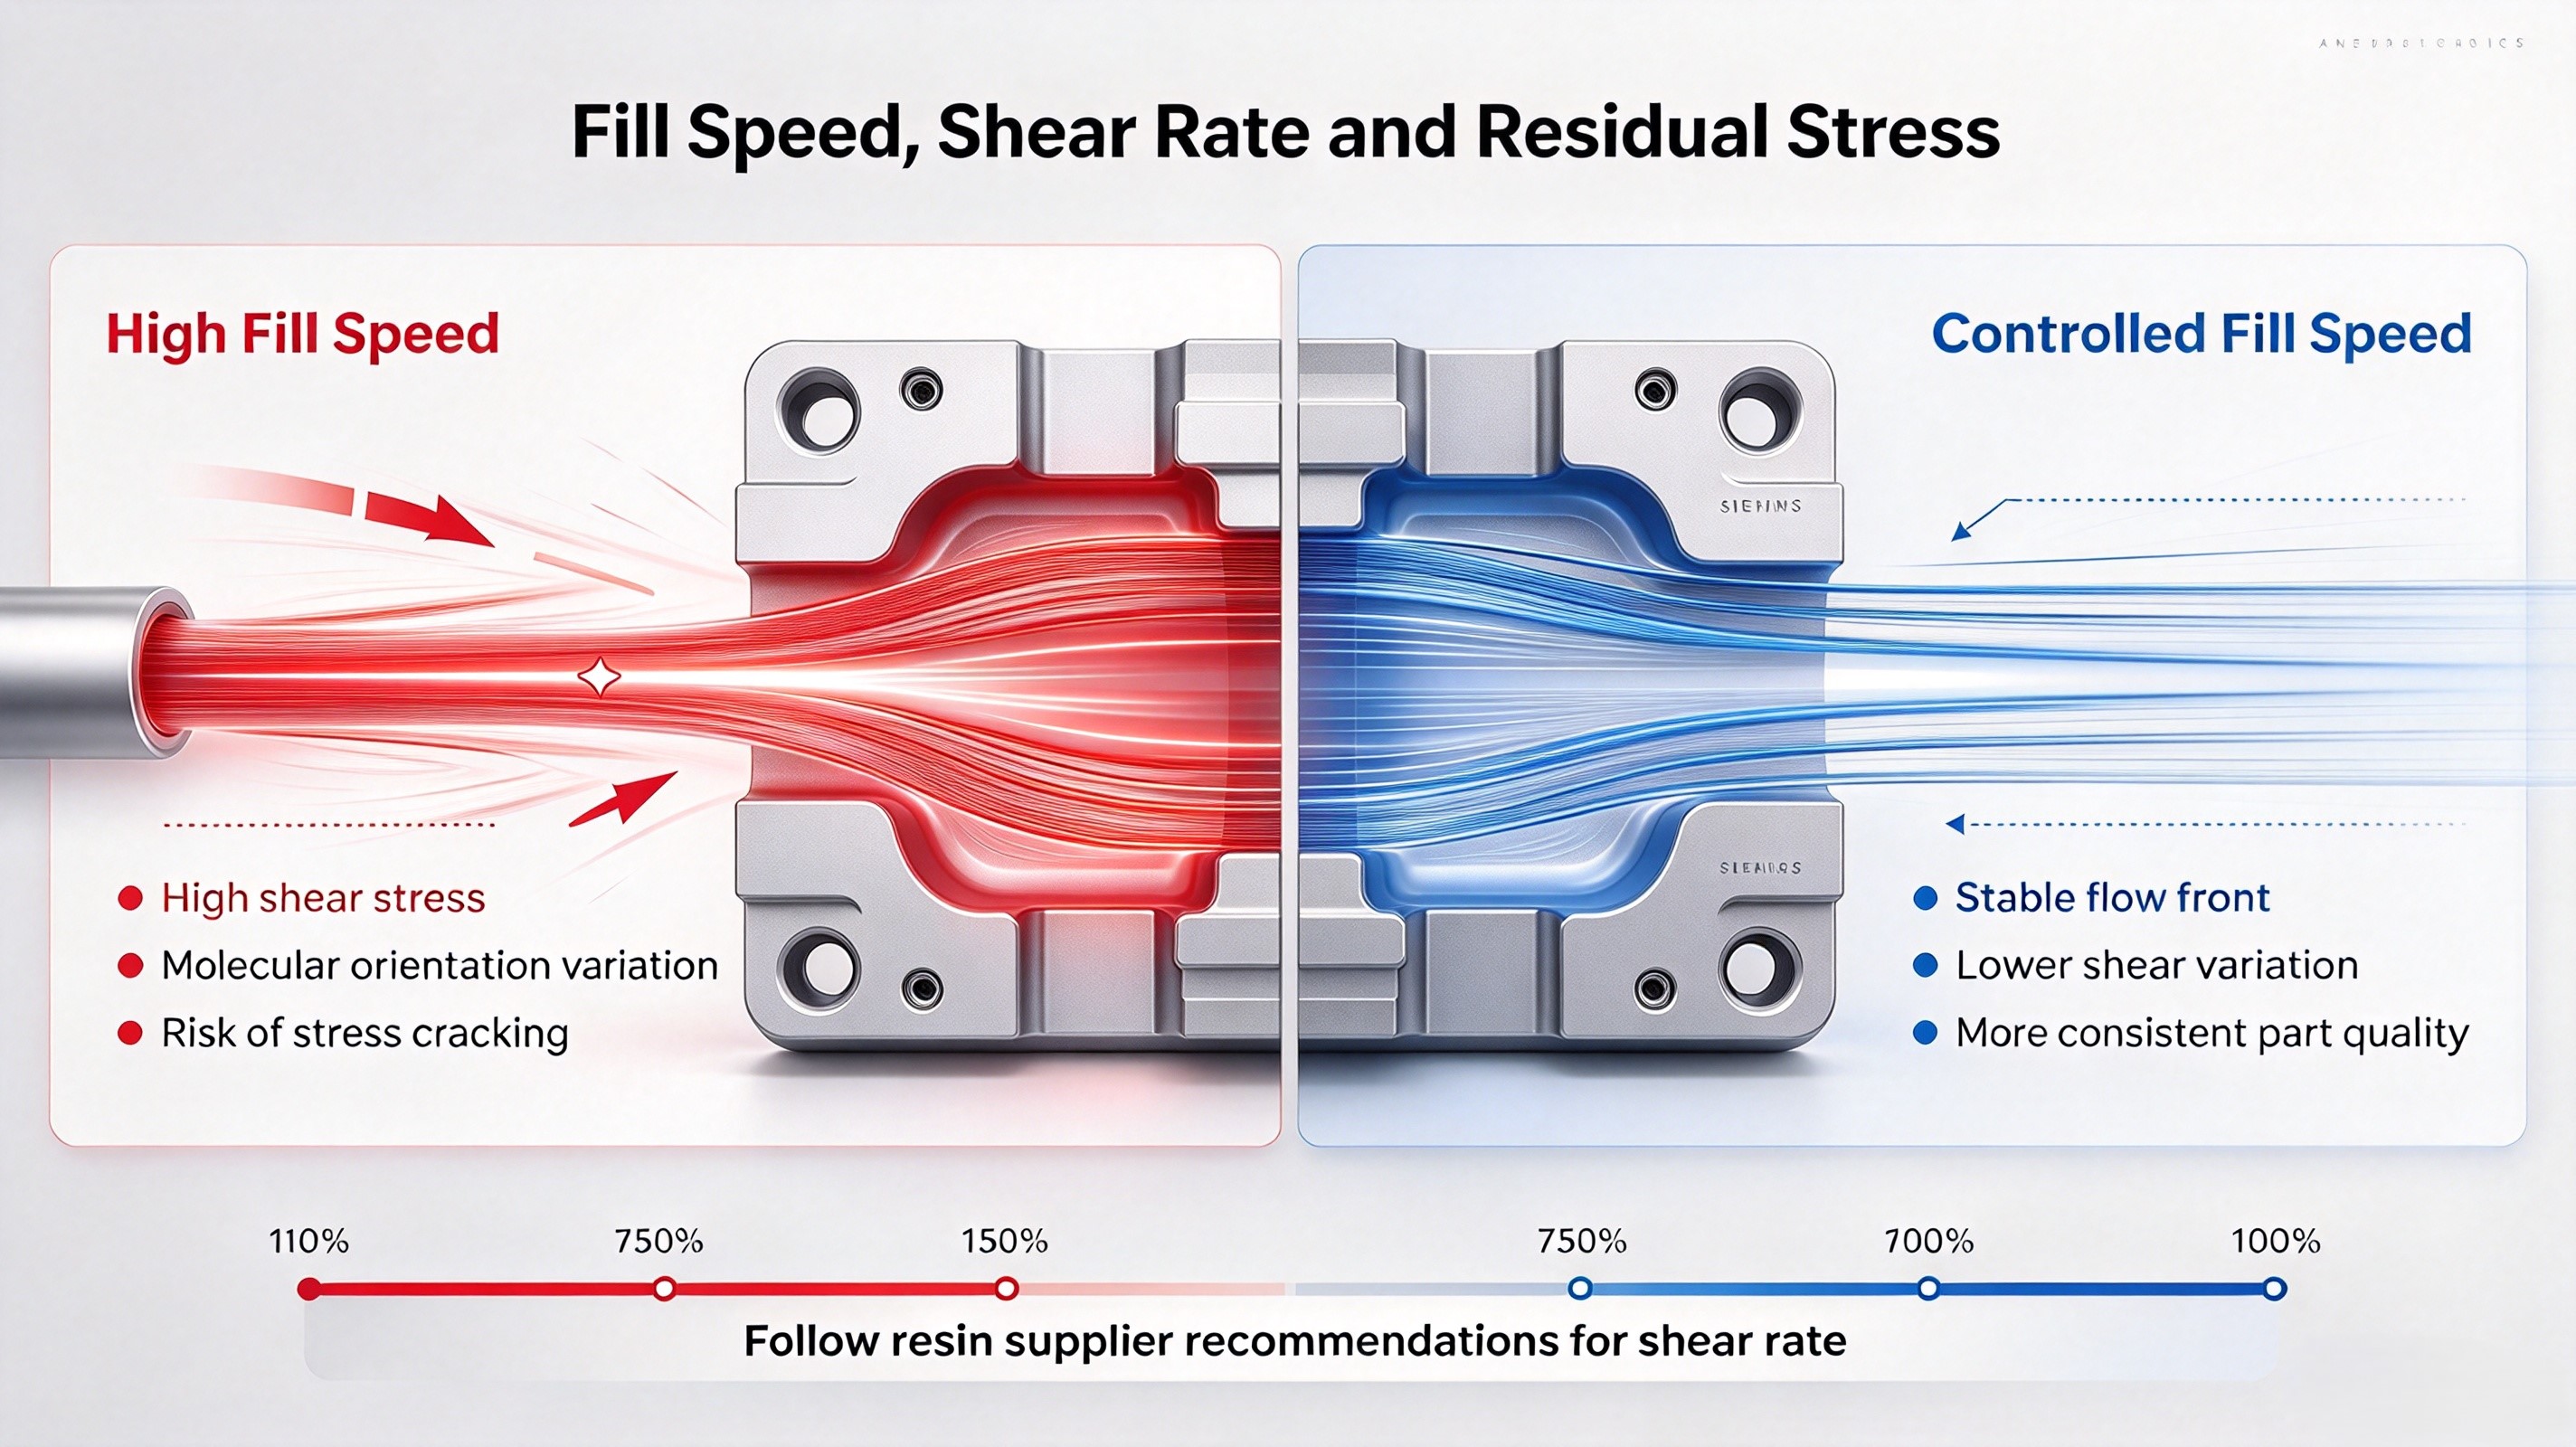
Forfecarea ridicată este o cauză majoră a tensiunilor reziduale, în special în rășinile medicale de înaltă performanță. Când materialul curge prea repede prin intrări înguste sau secțiuni subțiri, orientarea moleculară poate deveni neuniformă, determinând acumularea tensiunilor.
Acțiuni recomandate:
Un profil de viteză controlat contribuie la reducerea variației tensiunilor de la o injectare la alta.
Presiunea de umplere și de menținere are un efect direct asupra tensiunilor reziduale. Dacă presiunea este prea ridicată, poate cauza umplerea excesivă și tensiuni interne. Dacă este prea scăzută, piesa se poate contracta neuniform și poate genera tensiuni în zone critice.
Acțiuni recomandate:
Scopul este comprimarea materialului în mod blând și constant, nu forțarea acestuia în cavitate cu presiune extremă.
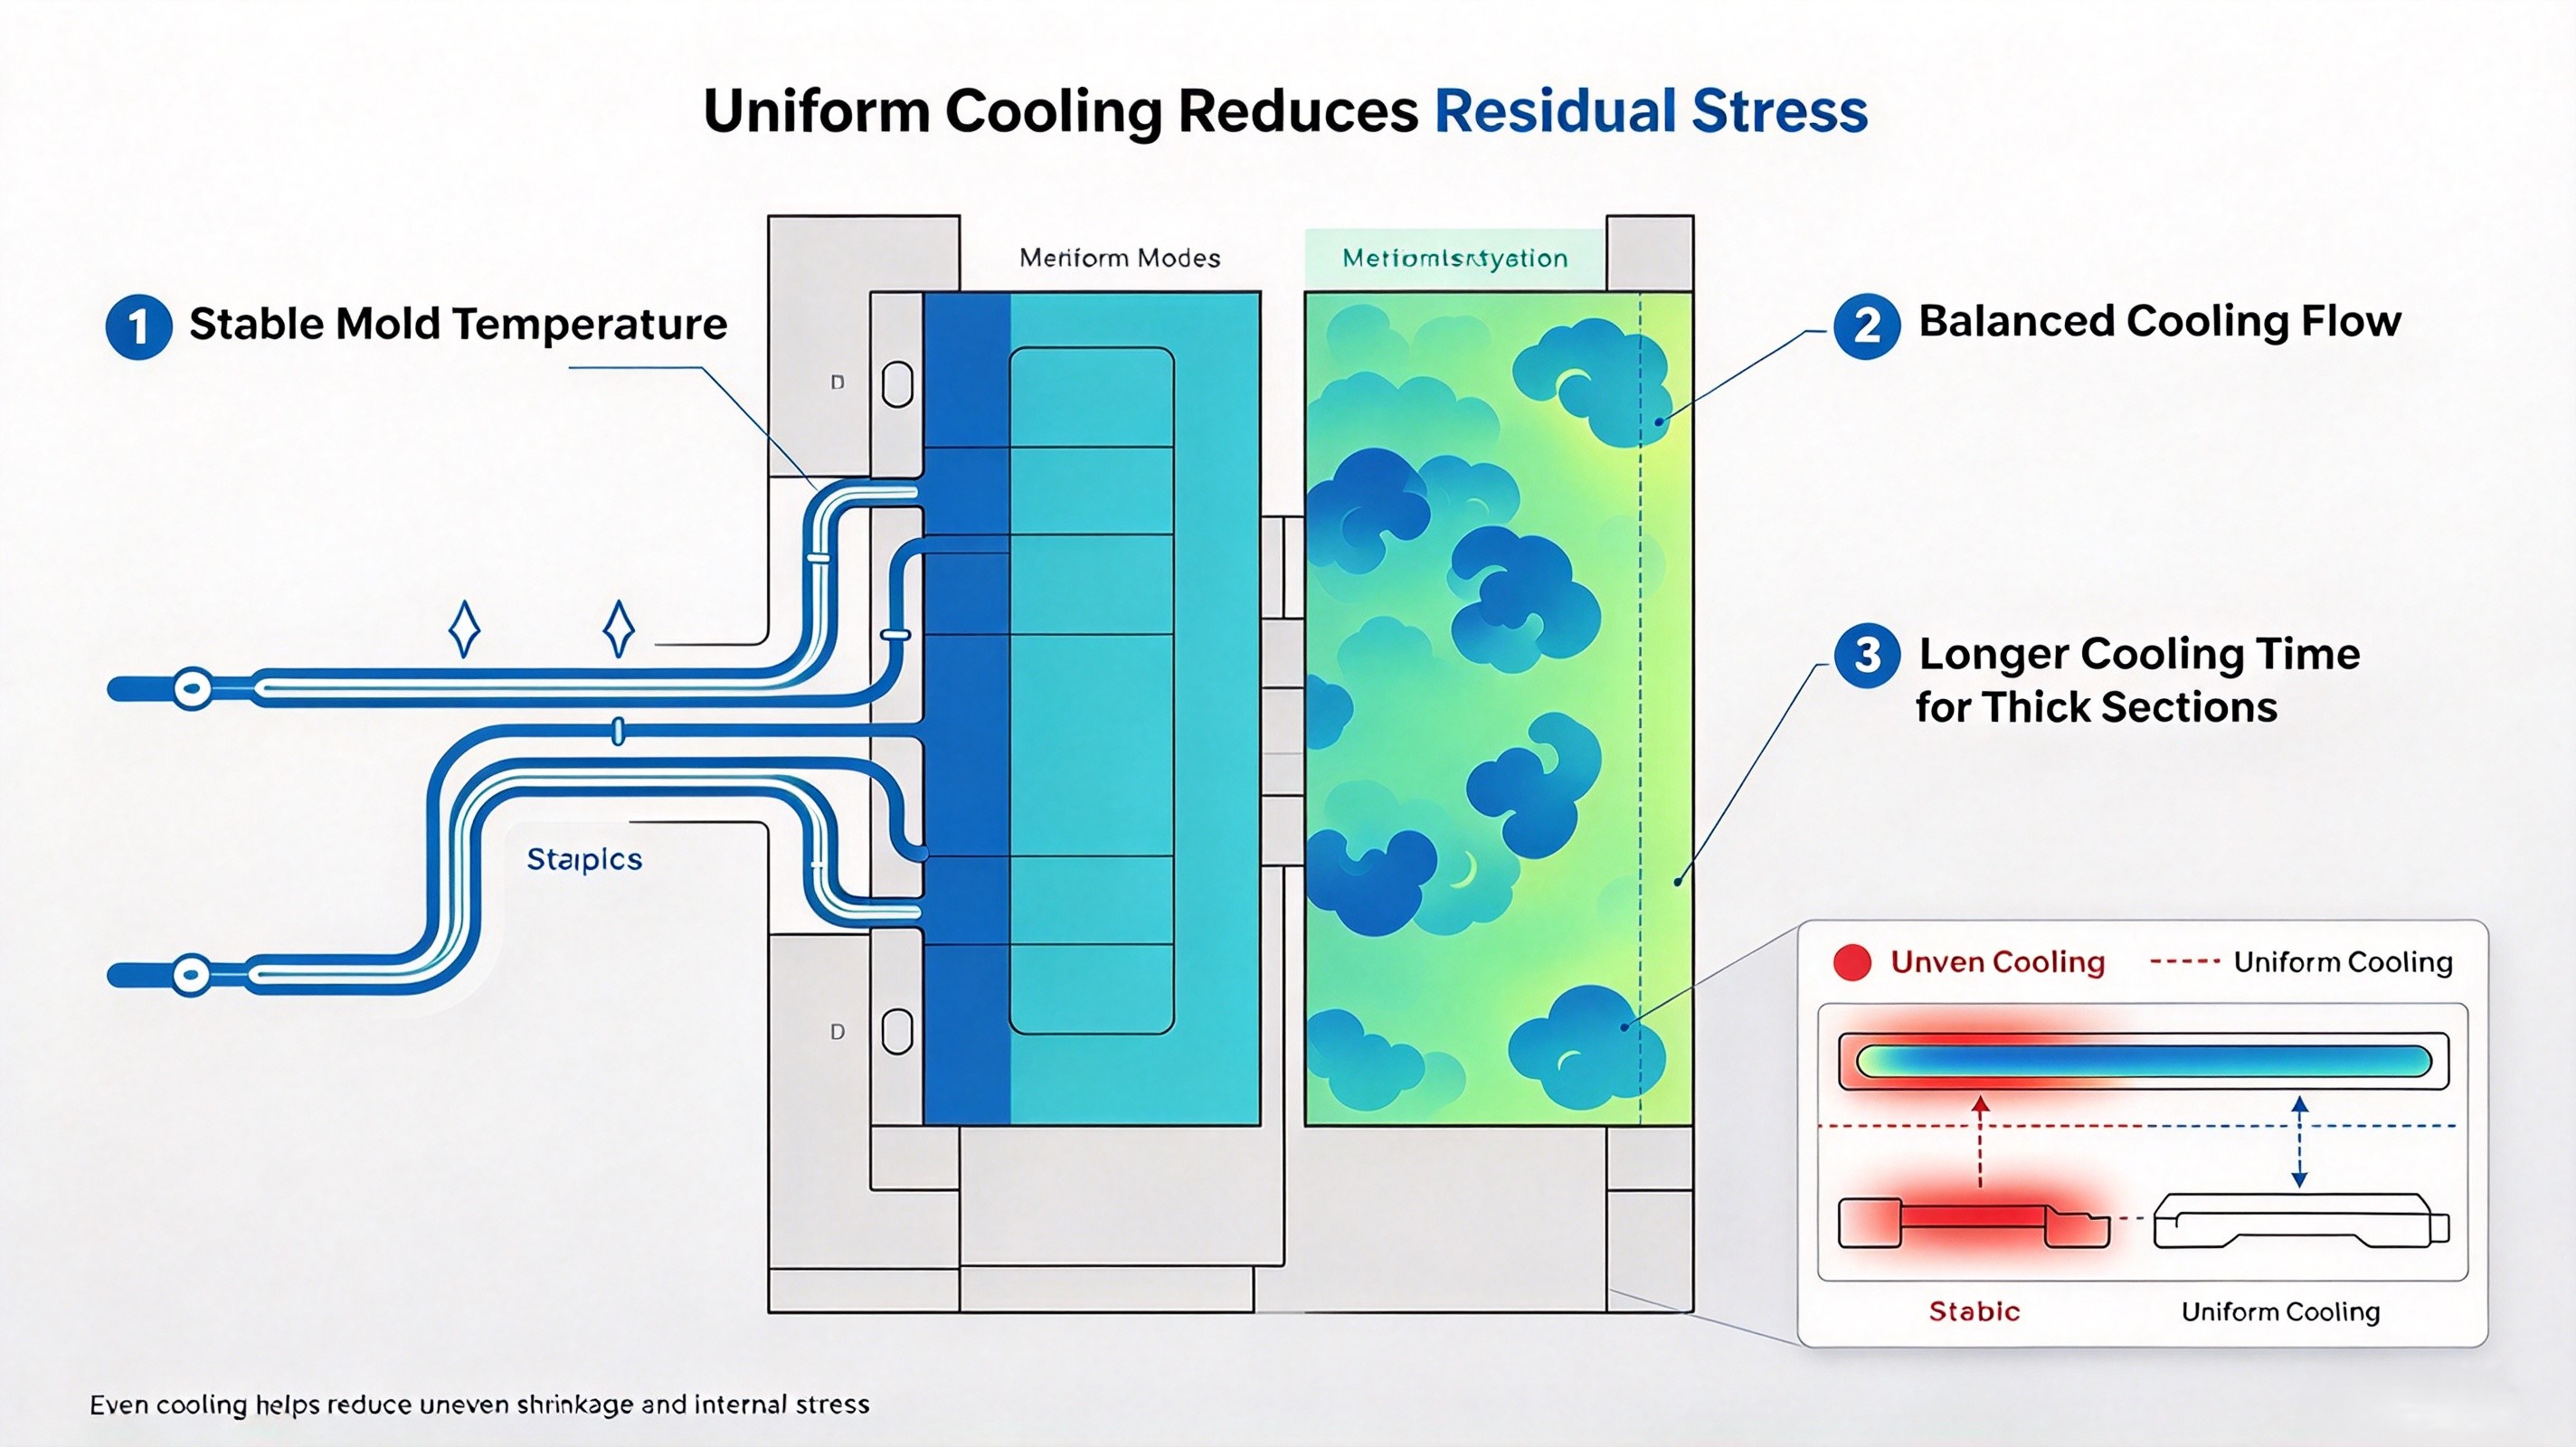
Răcirea neuniformă este una dintre cele mai ignorate cauze ale tensiunilor reziduale. Când o parte a piesei se răcește mai repede decât cealaltă, materialul se contractă neuniform, blocând tensiunile interne.
Acțiuni recomandate:
Pentru piese medicale cu cerințe stricte privind dimensiunile, consistența temperaturii matriței este la fel de importantă ca și presiunea de injectare.
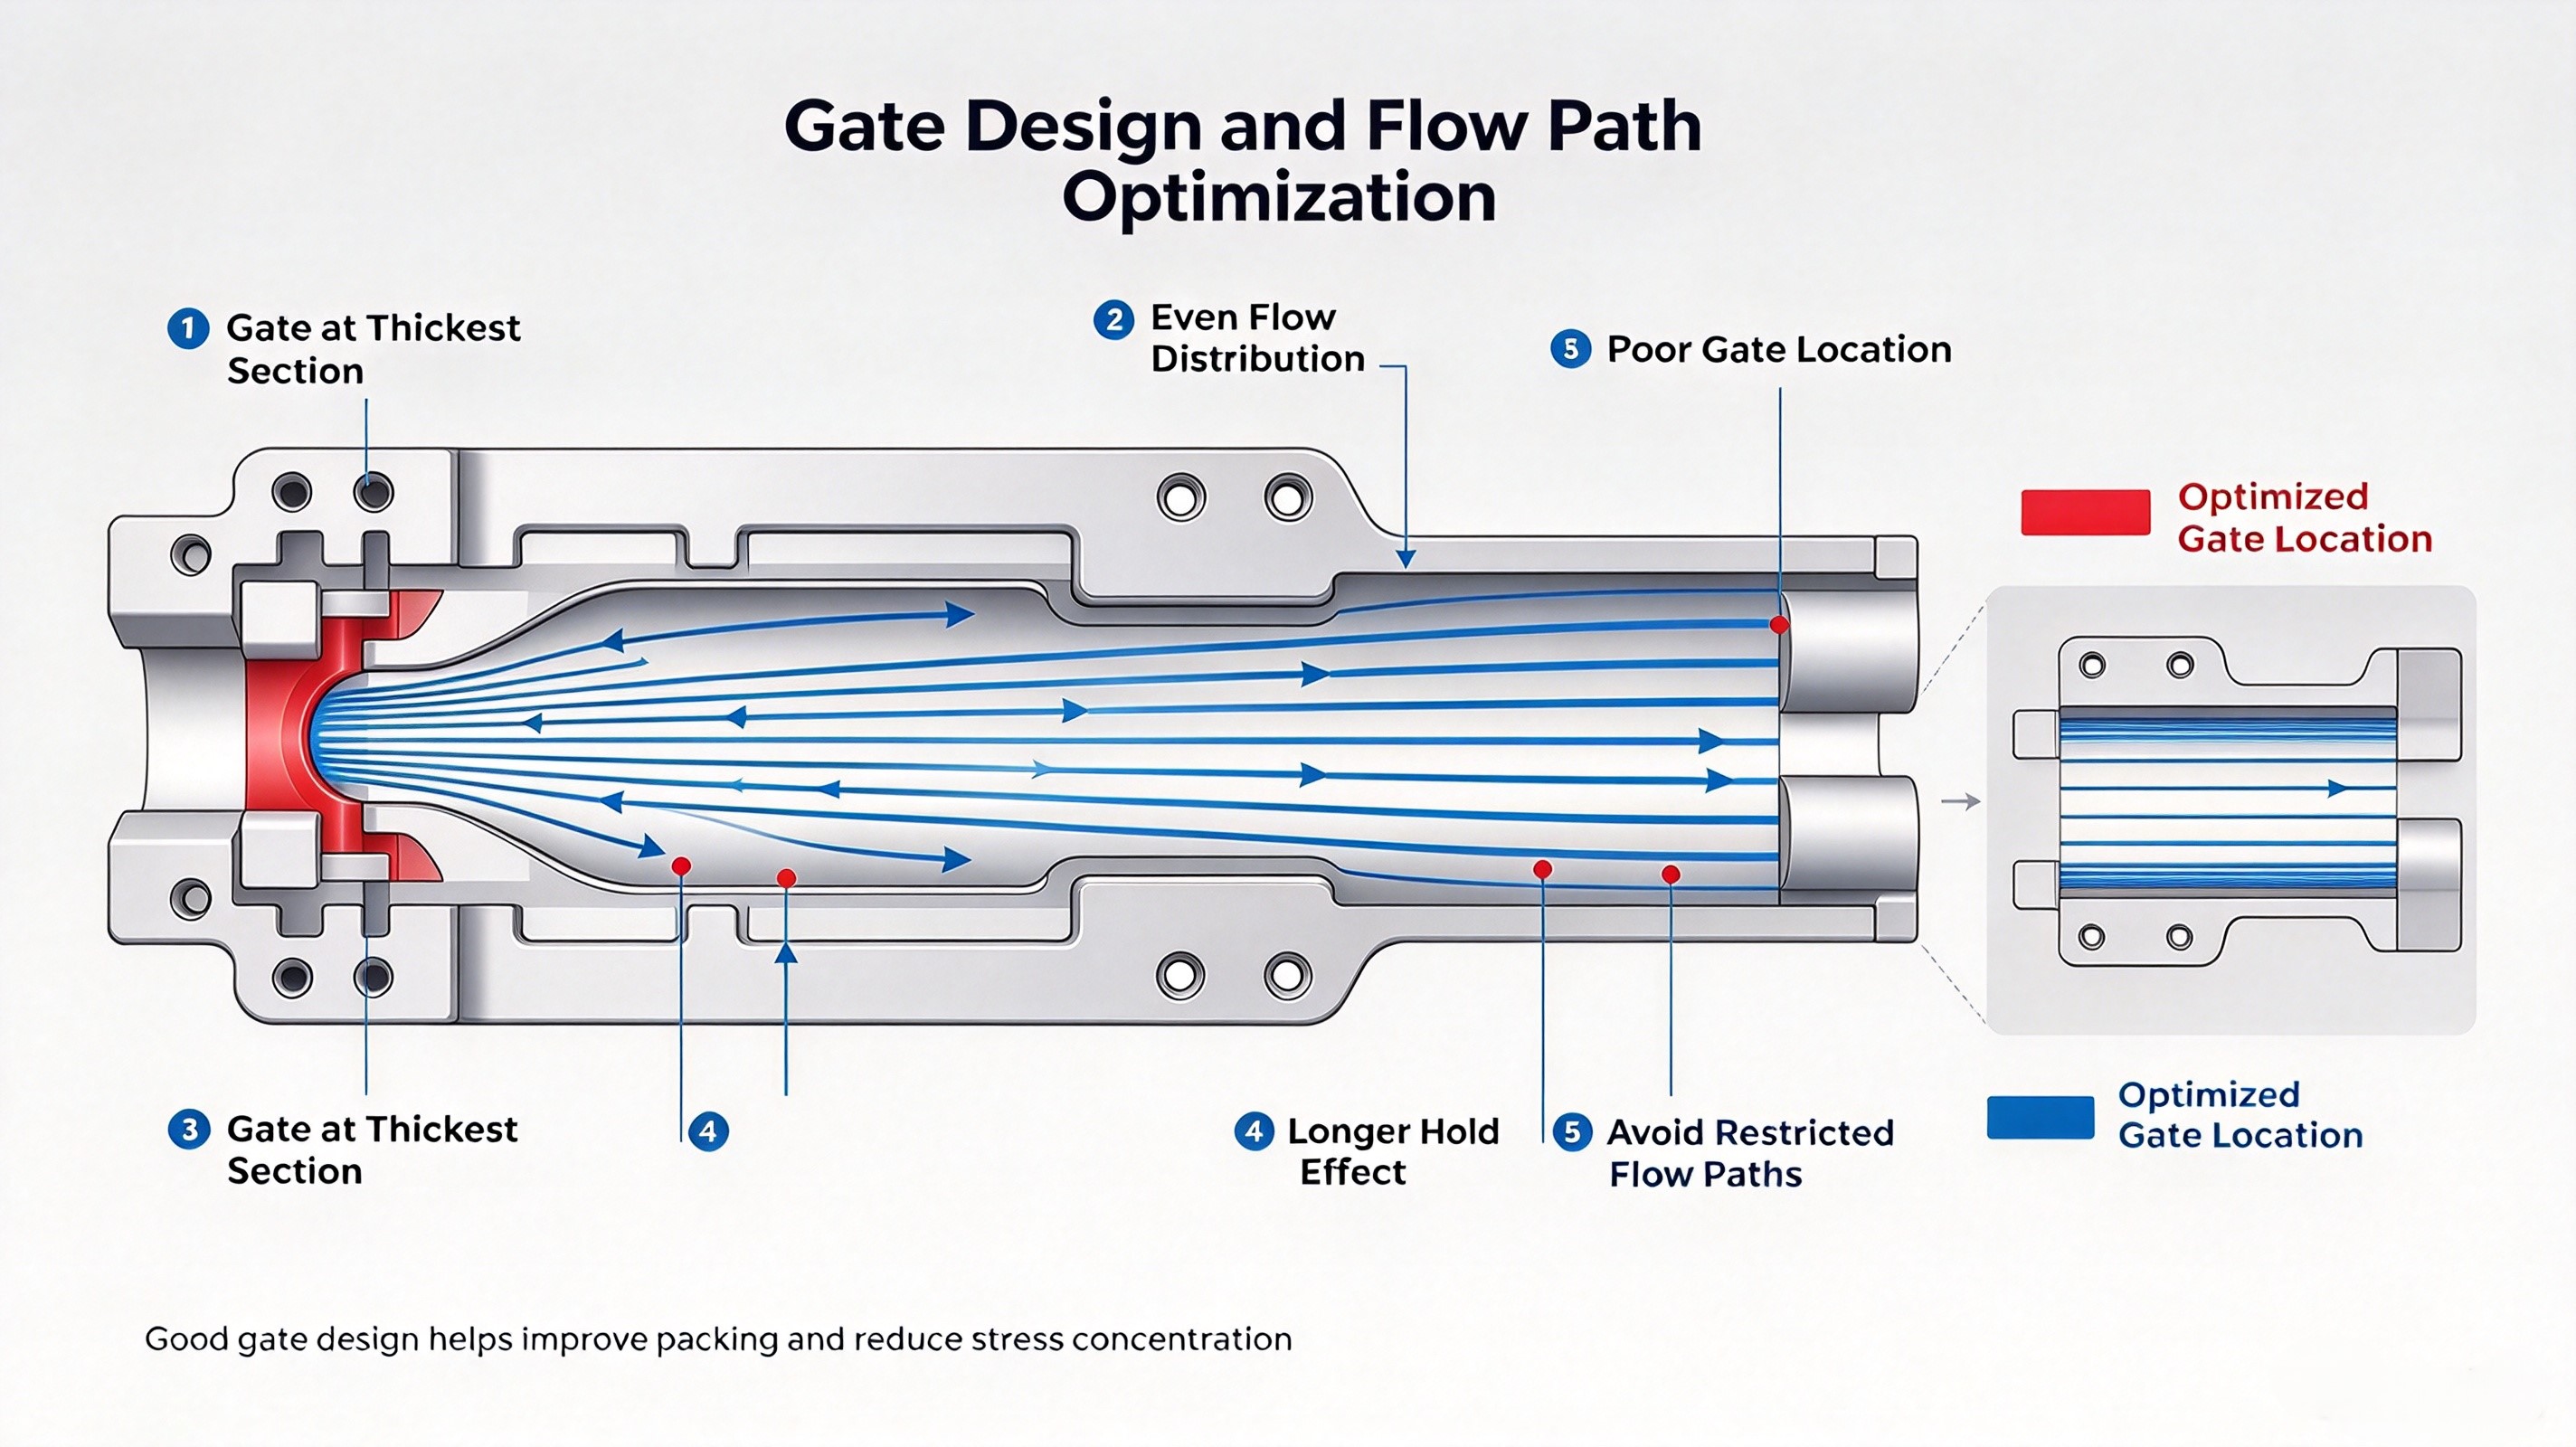
Dimensiunea porții, poziția porții și lungimea traseului de curgere influențează modul în care se dezvoltă tensiunile în interiorul piesei. O poartă mică sau un traseu de curgere restricționat pot genera o forfecare ridicată, în timp ce o poziționare incorectă a porții poate determina concentrarea presiunii în zonele slabe.
Acțiuni recomandate:
O proiectare corectă a porții reduce tensiunile, ajutând materialul să se umple și să se compacteze mai uniform.
Modelarea științifică este un mod practic de a reduce tensiunile reziduale, deoarece se concentrează asupra ceea ce se întâmplă efectiv în cavitate, nu pe experiența operatorului.
Folosind senzori de cavitate și teste sistematice ale procesului, producătorii de matrițe medicale pot:
Această abordare bazată pe date ajută la prevenirea stresului înainte ca acesta să devină un defect vizibil.
Defecte frecvente legate de stresul rezidual
| Defect | Cauză posibilă | Corecţie |
|---|---|---|
| Deformare | Răcire neuniformă, contracție nesimetrică | Stabiliza temperatura matriței și durata de răcire |
| Urme de scufundare | Presiune insuficientă de umplere/ținere | Măriți timpul de ținere sau optimizați poziția de transfer |
| Fisurarea prin tensiune | Forță de forfecare ridicată, umplere excesivă, expunere chimică | Reduceți viteza de injectare și presiunea maximă |
| Delaminare | Curgere slabă a materialului, forță de forfecare excesivă, contaminare | Îmbunătățiți traseul de curgere și verificați uscăciunea materialului |
| Variație dimensională | Derivare procesuală, umplere-neuniformă până la etapa de ținere | Validați fereastra procesuală și monitorizați datele din cavitate |
Rezinele medicale se comportă diferit sub sarcină. De exemplu:
Consultați întotdeauna datele tehnice ale furnizorului de material înainte de configurarea procesului. Tipul de rășină, masa moleculară, aditivii și conținutul de umiditate influențează toți stresul rezidual.
Reducerea stresului rezidual în modelarea medicală necesită mai mult decât o simplă ajustare unică. Este necesar un proces validat care să rămână stabil în timpul producției.
Etapele cheie includ:
Pentru producătorii de dispozitive medicale, această documentație este esențială pentru conformitatea reglementară și gestionarea riscurilor.
Tensiunea reziduală este o problemă ascunsă, dar critică, în injectarea medicală. Aceasta poate afecta dimensiunile pieselor, rezistența mecanică, aspectul și fiabilitatea pe termen lung. Cea mai eficientă metodă de control constă într-un proces sistematic, bazat pe date, care include viteza de umplere controlată, umplerea și menținerea optimizate, temperatura matriței stabilă, o proiectare adecvată a porții și o validare formală a procesului.
Pentru componentele plastice medicale, reducerea tensiunii reziduale nu este doar o îmbunătățire a calității — este o parte esențială a producerii unor componente sigure, fiabile și conforme reglementărilor.
 Știri importante
 EN