
Jäännösjännitys on yksi yleisimmistä piilolaadun ongelmista lääketeollisuuden suurpainevalussa. Vaikka osa näyttäisi ulkoisesti olevan mitallisesti oikeanlainen, sisäinen jännitys voi aiheuttaa vääntymistä, painaumia, jännitysrikkoja, kerrosten irtoamista tai pitkän ajan kestävyyden heikkenemistä – ongelmia, jotka ovat erityisen vaarallisia lääkintälaitteille.
Lääketieteellisiä muovikomponentteja, kuten nesteliittimiä, diagnostiikkakomponentteja, kirurgisia kahvoja ja lääkkeiden antokomponentteja, valmistetaan usein korkean suorituskyvyn resineistä, kuten PC:stä, COC:sta, PEEK:stä ja ABS:stä. Nämä materiaalit ovat herkkiä lämpötilan, paineen ja jäähdytyksen vaihteluille. Jos muovausprosessia ei hallita asianmukaisesti, jäännösjännitys voi johtaa osien hajoamiseen kokoonpanon, steriloinnin tai käytön aikana.
Jäännösjännityksen vähentäminen ei koske pelkästään ulkoista näköä. Kyse on siitä, että lääketieteelliset komponentit säilyttävät mitallisesti vakauden, mekaanisen luotettavuuden ja turvallisuuden koko käyttöikänsä ajan.
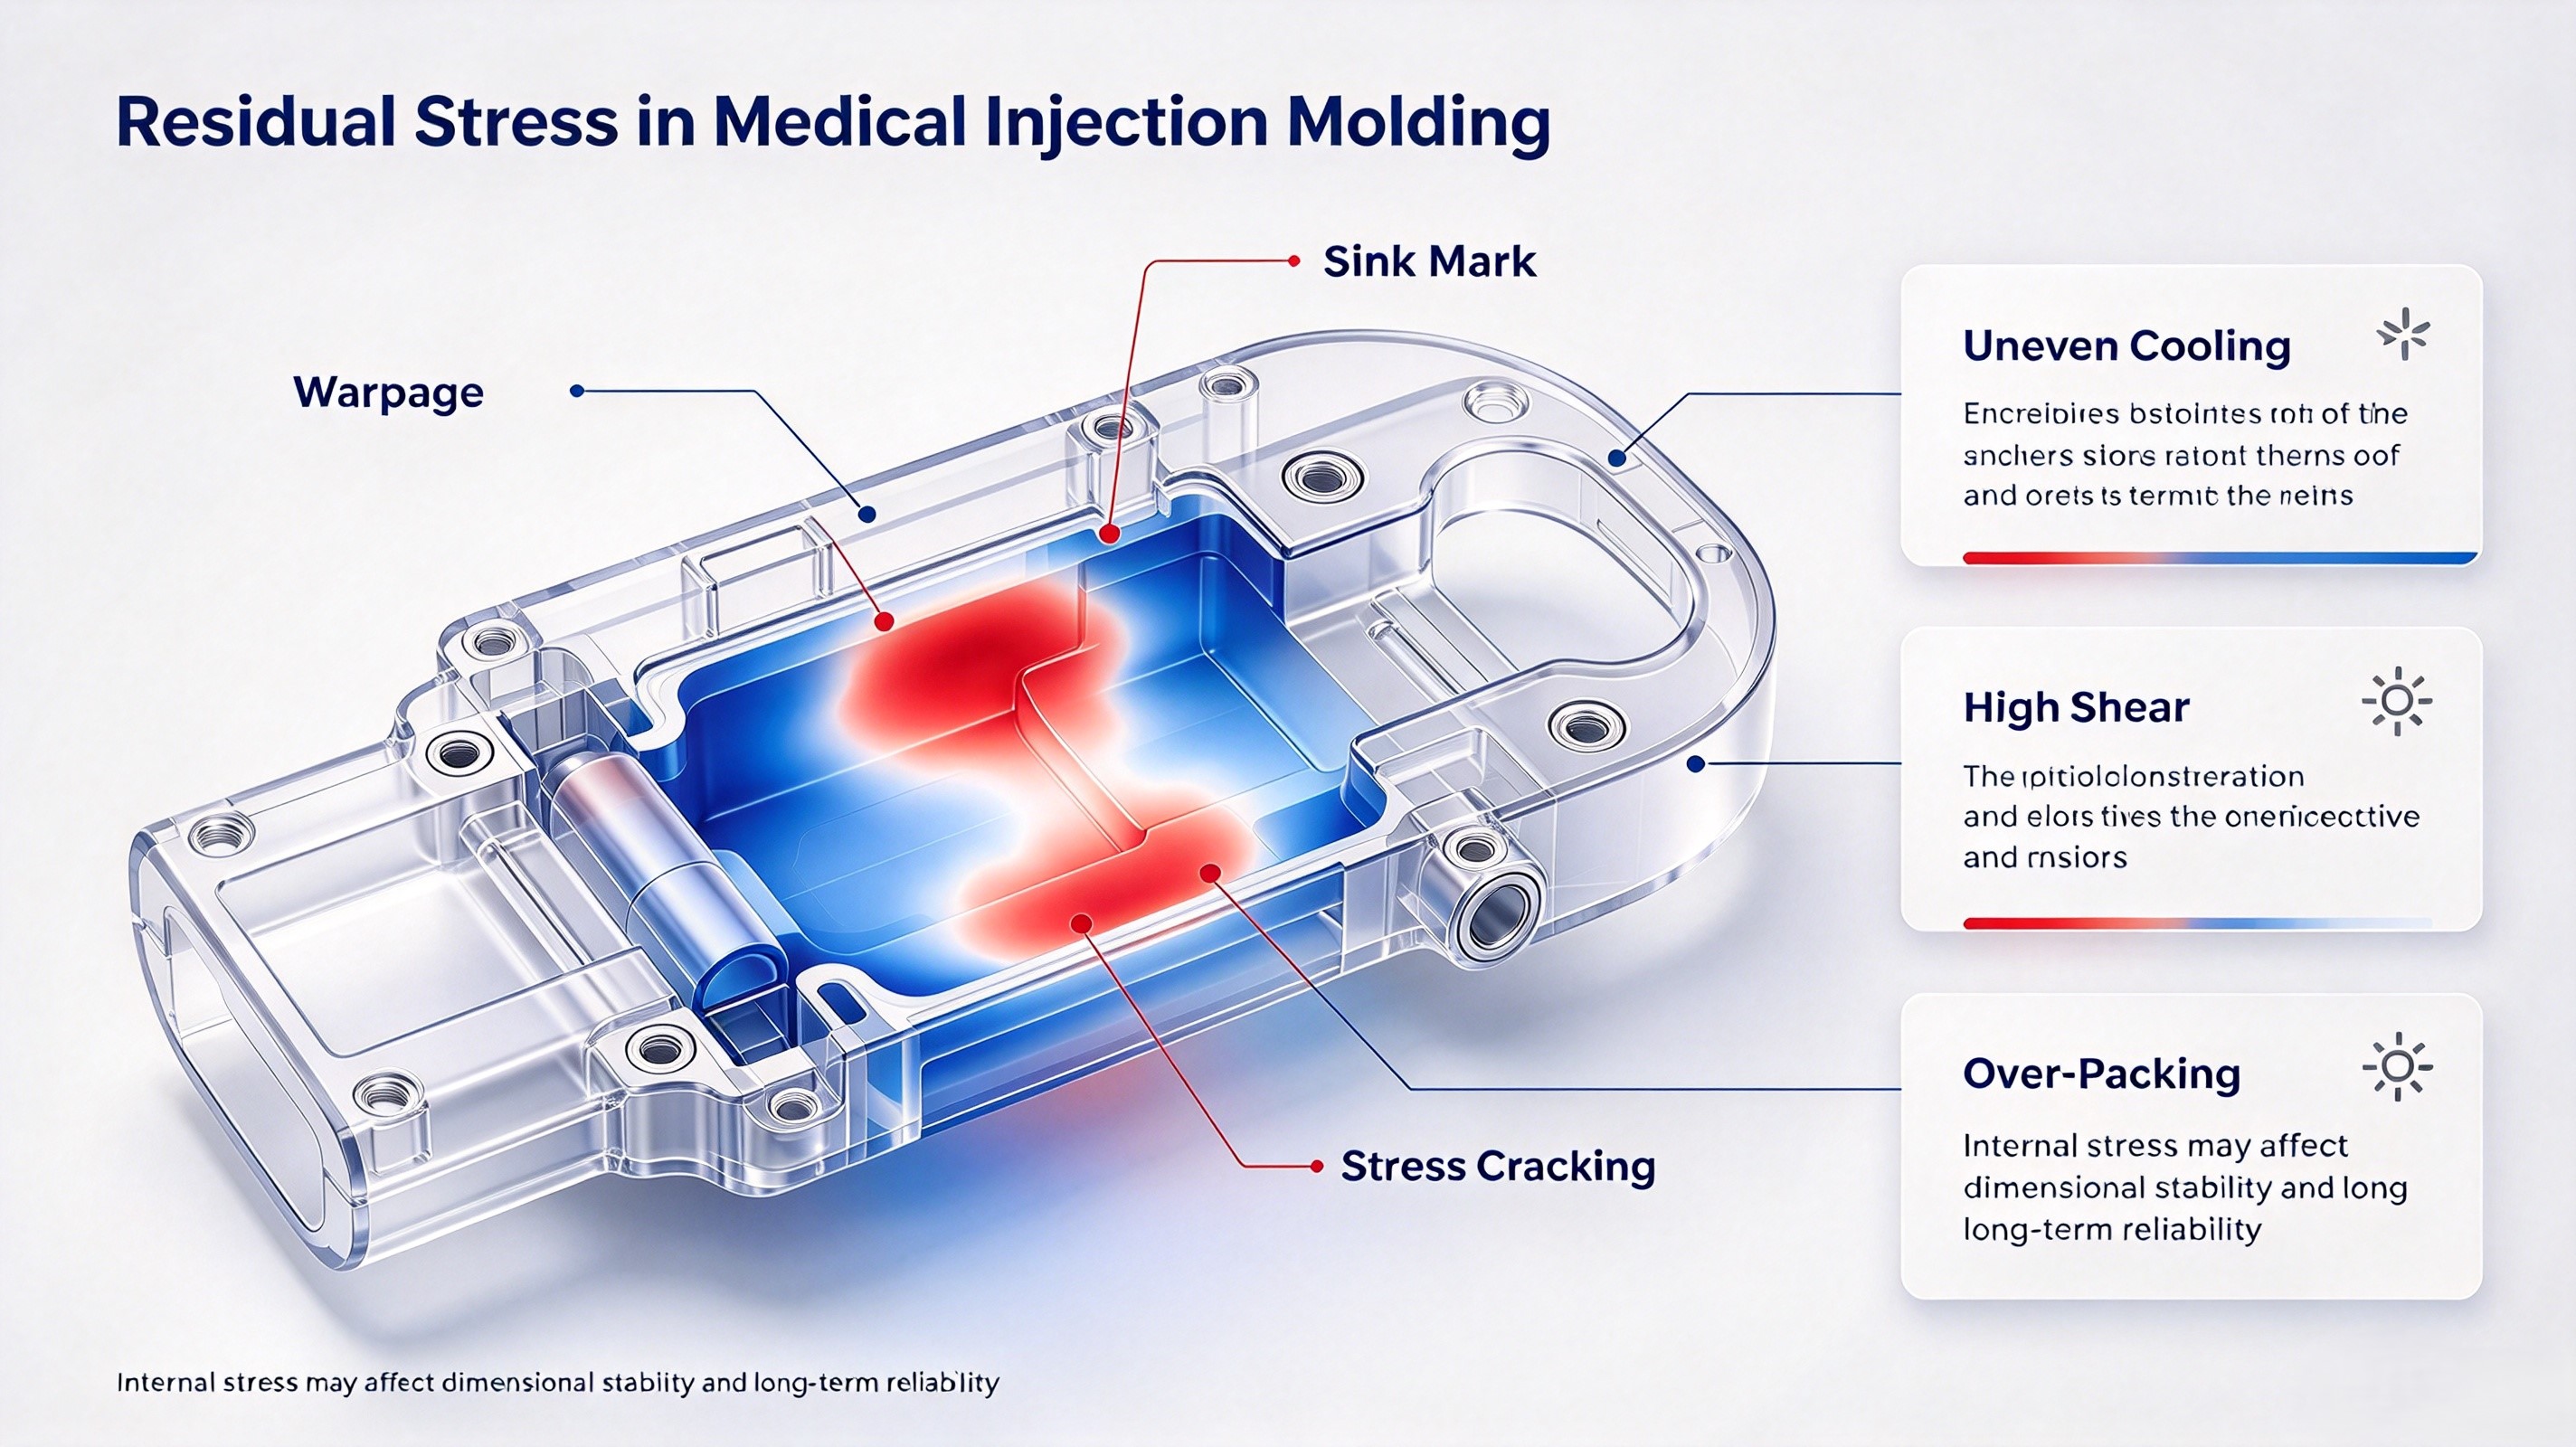
Jäännösjännitys johtuu yleensä epätasaisesta jäähdytyksestä, liiallisesta leikkausjännityksestä, nopeista painemuutoksista tai huonosta materiaalin virtauksen hallinnasta. Useimmissa tapauksissa sitä ei aiheuta yksittäinen parametri, vaan seuraavien yhdistelmä:
Lääketieteellisissä monikammioisissa muoteissa jäännösjännitys voi vaihdella kammio kammiolta. Siksi prosessin optimointi on perustettava todellisiin kammioihin liittyviin mittauksiin, ei pelkästään koneasetuksiin.
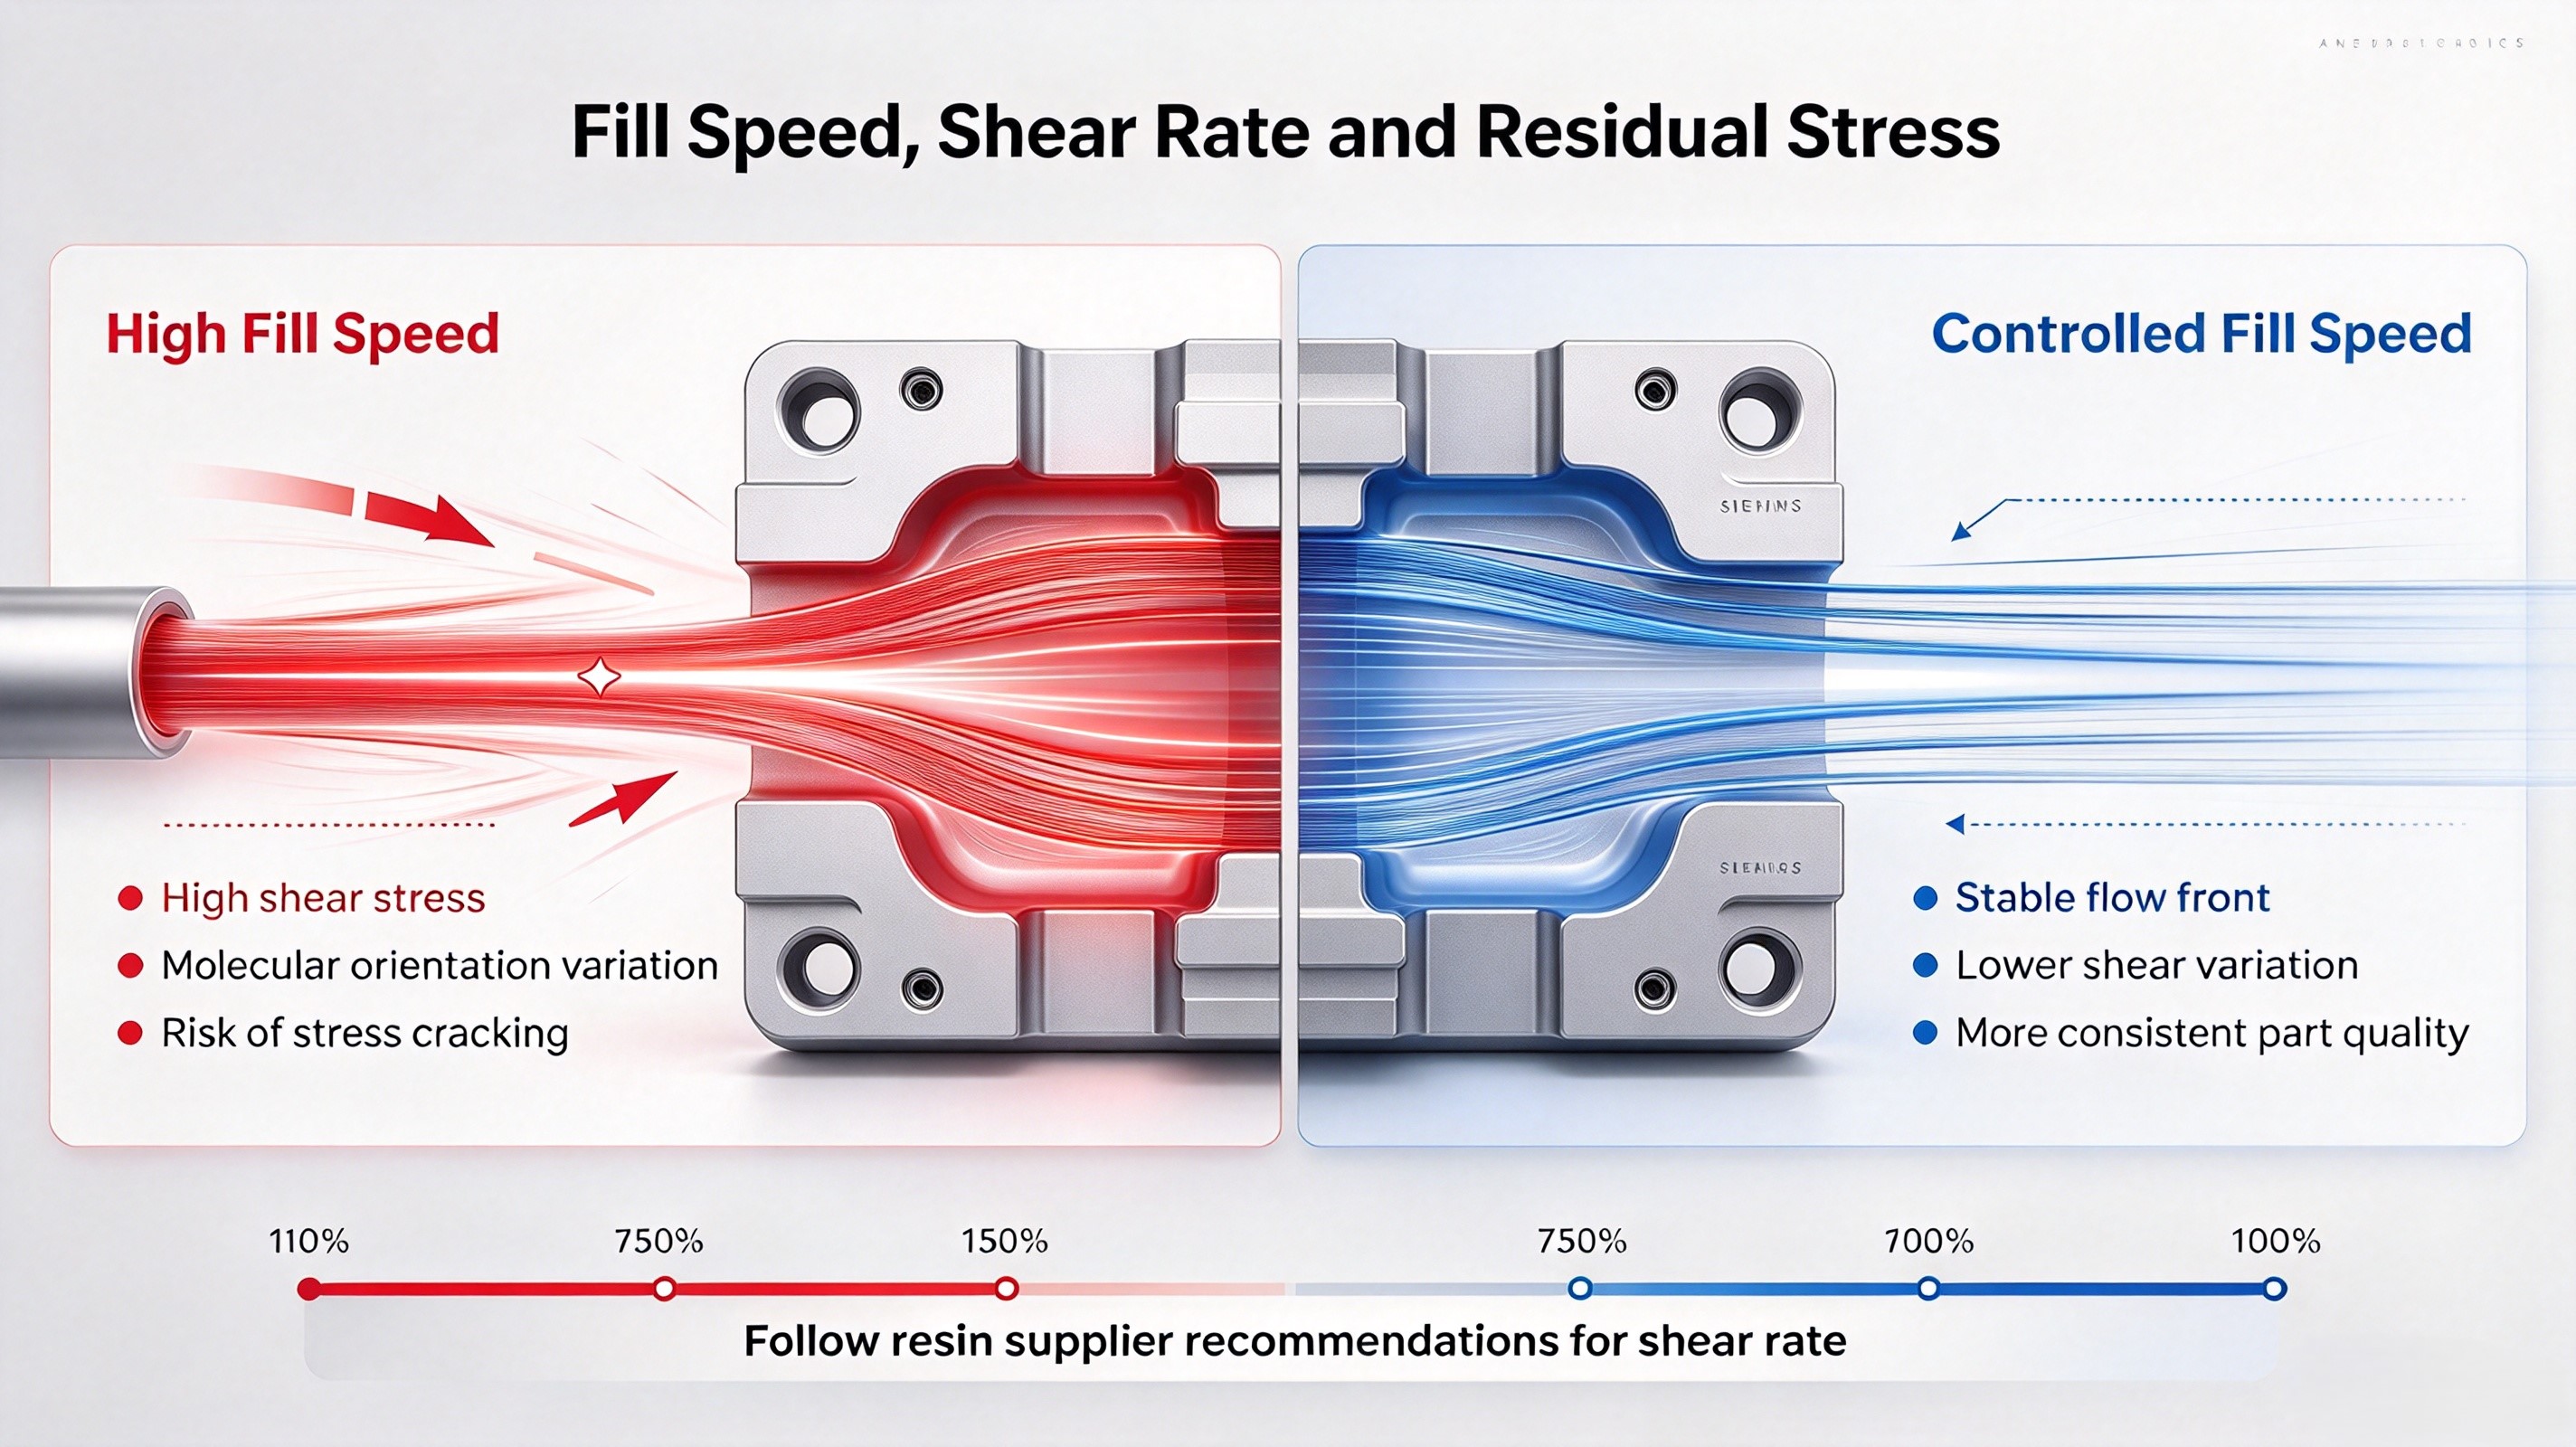
Korkea leikkausnopeus on merkittävä jäännösjännityksen syy, erityisesti korkean suorituskyvyn lääketieteellisissä muoviresineissä. Kun materiaali virtaa liian nopeasti kapeiden suuttimien tai ohuiden osien läpi, molekyylien orientaatio voi tulla epätasaiseksi, mikä johtaa jännityksen kertymiseen.
Suositellut toimenpiteet:
Hallittu nopeusprofiili auttaa vähentämään jännityksen vaihtelua laukauksesta toiseen.
Pakkaus- ja pitopaineella on suora vaikutus jäännösjännitykseen. Jos paine on liian korkea, se voi aiheuttaa ylipakkausta ja sisäistä jännitystä. Jos paine on liian alhainen, osa saattaa kutistua epätasaisesti ja aiheuttaa jännitystä kriittisissä kohdissa.
Suositellut toimenpiteet:
Tavoitteena on puristaa materiaalia kevyesti ja tasaisesti, eikä pakottaa sitä kovalla paineella muottityhjään.
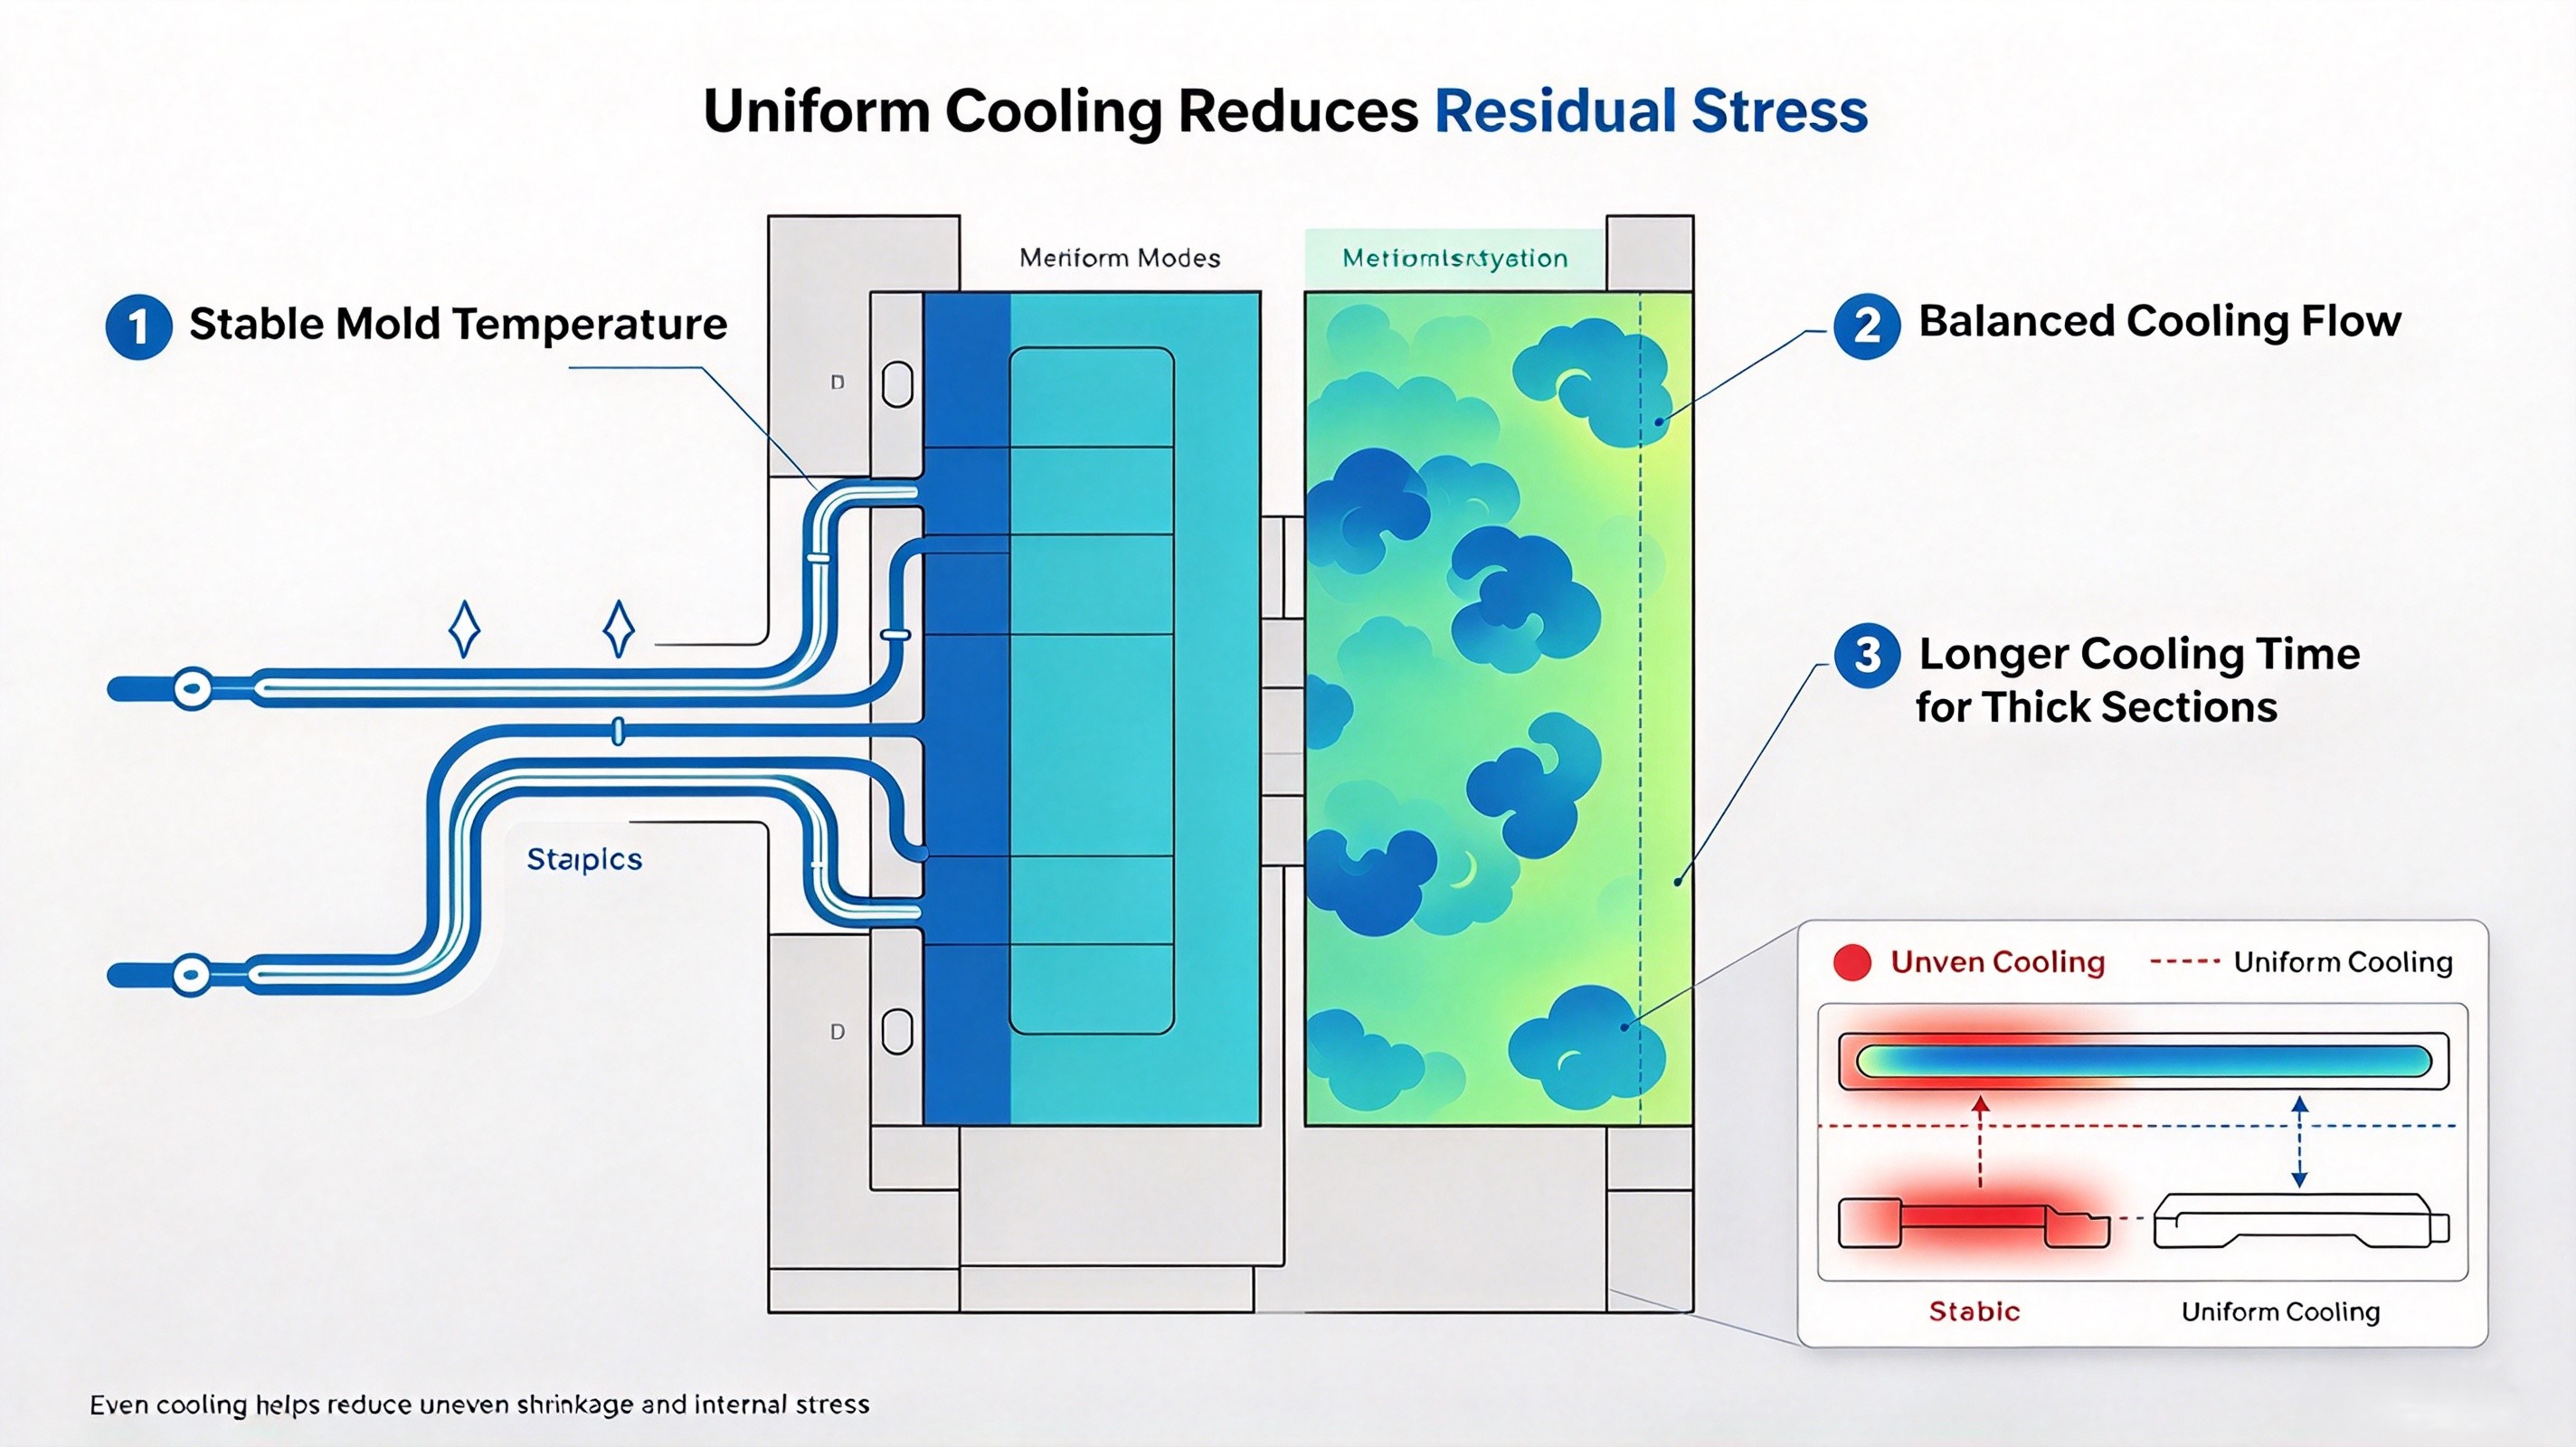
Epätasainen jäähdytys on yksi usein huomioimattomimmista jäännösjännityksen syistä. Kun osan toinen puoli jäähtyy nopeammin kuin toinen, materiaali kutistuu epätasaisesti, mikä aiheuttaa sisäistä jännitystä.
Suositellut toimenpiteet:
Tarkkoja mittoja vaativissa lääketieteellisissä osissa muotin lämpötilan vakaus on yhtä tärkeää kuin ruiskutuspaine.
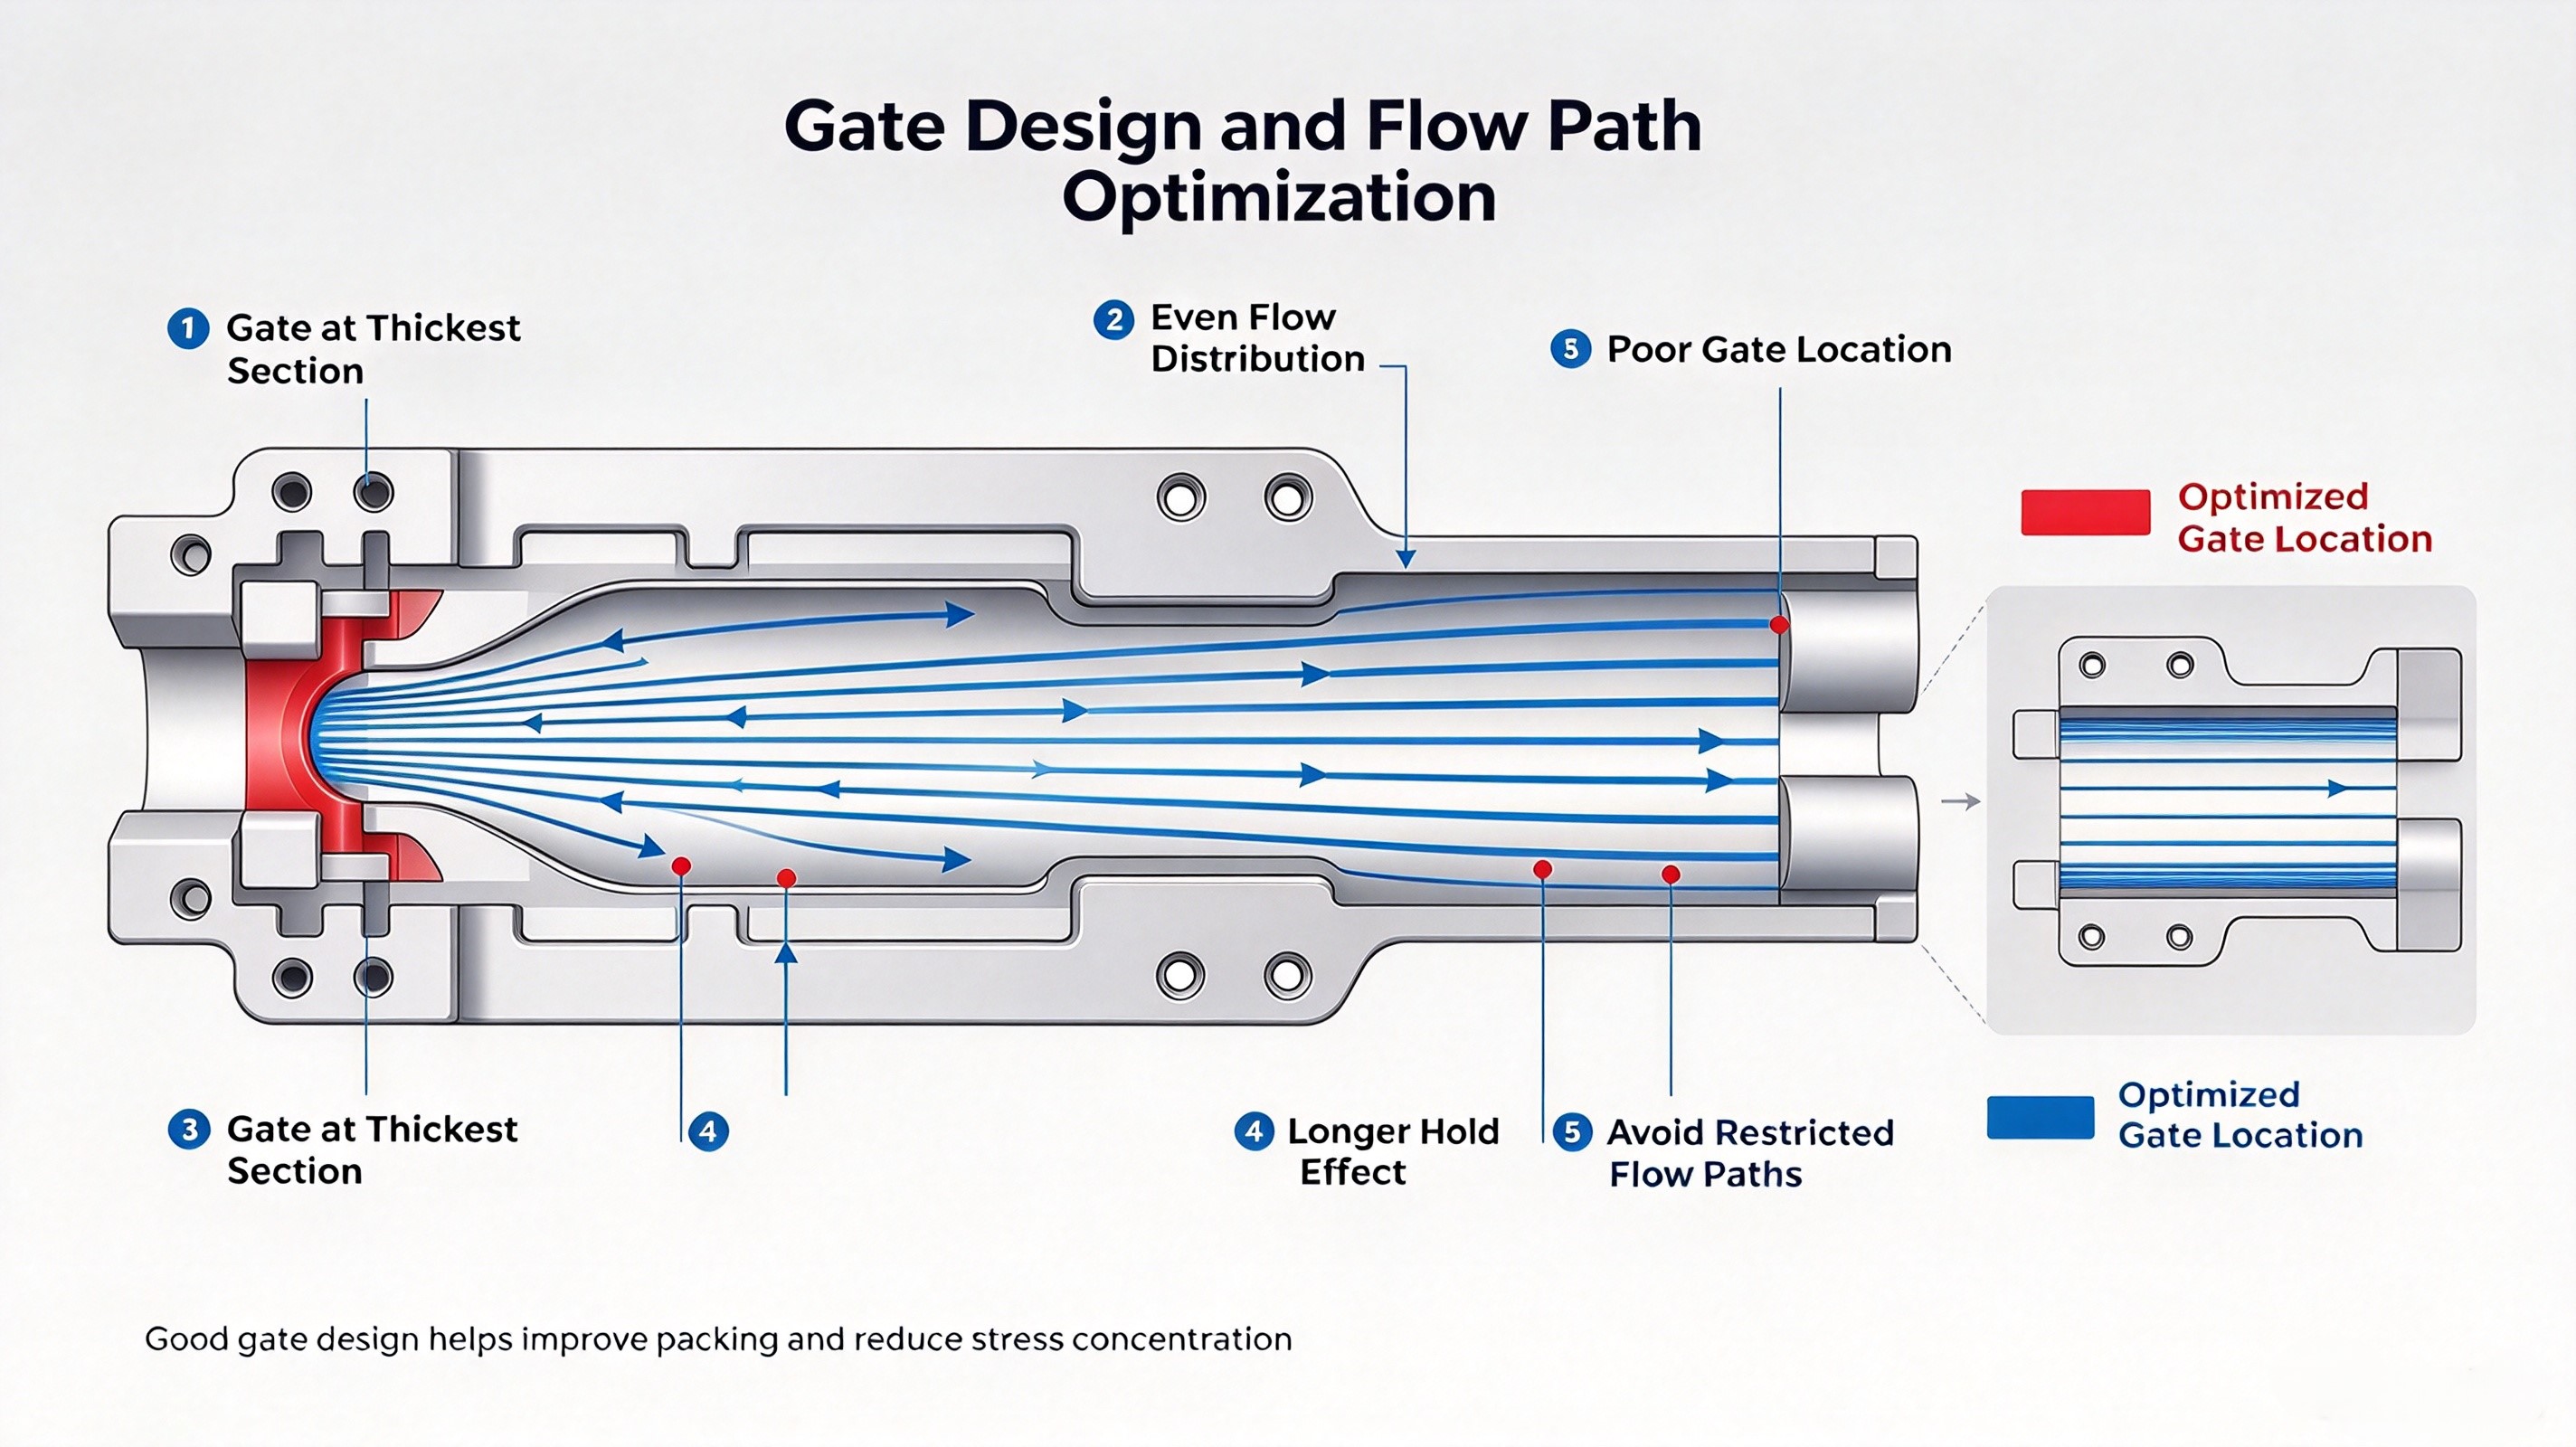
Suuttimen koko, sijainti ja virtausmatka vaikuttavat siihen, miten jännitys kehittyy osan sisällä. Pieni suutin tai rajoitettu virtauspolku voi aiheuttaa korkeaa leikkausjännitystä, kun taas epäsovelias suuttimen sijainti voi aiheuttaa paineen keskittymisen heikoihin alueisiin.
Suositellut toimenpiteet:
Hyvä suuttimen suunnittelu vähentää jännitystä auttamalla materiaalia täyttämään ja tiukentumaan tasaisemmin.
Tieteellinen muottimeijais on käytännöllinen tapa vähentää jäännösjännitystä, koska se keskittyy siihen, mitä todella tapahtuu muottikammiossa, eikä luota operaattorin kokemukseen.
Käyttämällä kammiosensoreita ja systemaattisia prosessitestejä lääketeollisuuden muottimiehet voivat:
Tämä dataperustainen lähestymistapa auttaa estämään jännityksen ennen kuin se muodostuu näkyväksi viana.
Yleisiä jäännösjännitykseen liittyviä vikoja
| Vika | Mahdollinen syy | Korjaus |
|---|---|---|
| Vääntyminen | Epätasainen jäähdytys, epätasapainoinen kutistuminen | Stabiloida muottilämpötila ja jäähdytysaika |
| Sinkkijäljet | Liian alhainen pakkaus-/pidätyspaine | Kasvata pidätyksena käytettävää aikaa tai optimoi siirtoposition |
| Jännitysrikko | Korkea leikkaus, liiallinen pakkaus, kemikaalien vaikutus | Vähennä injektiotahtia ja huippupainetta |
| Delamination | Heikko materiaalin virtaus, liiallinen leikkaus, saastuminen | Paranna virtausreittiä ja tarkista materiaalin kuivuus |
| Mittavaihtelu | Prosessin poikkeaminen, epävakaa täyttö-pakkaus-vaihe | Vahvista prosessiikkunan toimivuus ja seuraa kammion tietoja |
Lääketieteelliset muovit käyttäytyvät eri tavoin jännityksen alaisena. Esimerkiksi:
Tarkista aina materiaaliantajan tekniset tiedot ennen prosessin määrittelyä. Resinatyypin, molekulaarisen massan, lisäaineiden ja kosteuspitoisuuden vaikutus jäännösjännitykseen on huomioitava.
Jäännösjännityksen vähentäminen lääketeollisuuden muovauksessa vaatii enemmän kuin yksittäisen säädön. Siihen tarvitaan validointia varten varmistettu prosessi, joka pysyy vakavana tuotannossa.
Tärkeät vaiheet ovat:
Lääkintälaitteita valmistaville yrityksille tämä dokumentaatio on välttämätöntä sääntelyvaatimusten noudattamiseksi ja riskienhallinnaksi.
Jäännösjännitys on piilotettu, mutta kriittinen ongelma lääkintälaitteiden muovipuhaltamossa. Se voi vaikuttaa osien mittoihin, mekaaniseen lujuuteen, ulkonäköön ja pitkäaikaiseen luotettavuuteen. Tehokkain tapa hallita sitä on systemaattinen, dataperustainen prosessi, johon kuuluvat ohjattu täyttönopeus, optimoitu pakkaus- ja pitotusaika, vakaa muottilämpötila, hyvä suutinrakenne ja virallinen prosessin validointi.
Lääketieteellisten muovikomponenttien valmistuksessa jäännösjännityksen vähentäminen ei ole pelkästään laadun parantamista – se on välttämätön osa turvallisten, luotettavien ja sääntelyvaatimukset täyttävien osien tuotantoa.
 EN






 Uusimmat uutiset
