En la fabricación, el moldeo por inyección de plástico es una tecnología fundamental. Sin embargo, existe un concepto erróneo común según el cual un molde es simplemente un molde, independientemente del producto que fabrique. En realidad, la línea que separa los moldes para dispositivos médicos de los moldes industriales convencionales es muy marcada.
Mientras que un molde industrial podría centrarse únicamente en la eficiencia de costos y el volumen de piezas, un molde para dispositivos médicos está sujeto a requisitos de fiabilidad críticos para la vida humana, cumplimiento normativo extremadamente estricto y precisión extrema.
A continuación se presenta un análisis exhaustivo de cómo estos dos tipos de herramientas se comparan a lo largo del ciclo de vida de la fabricación.
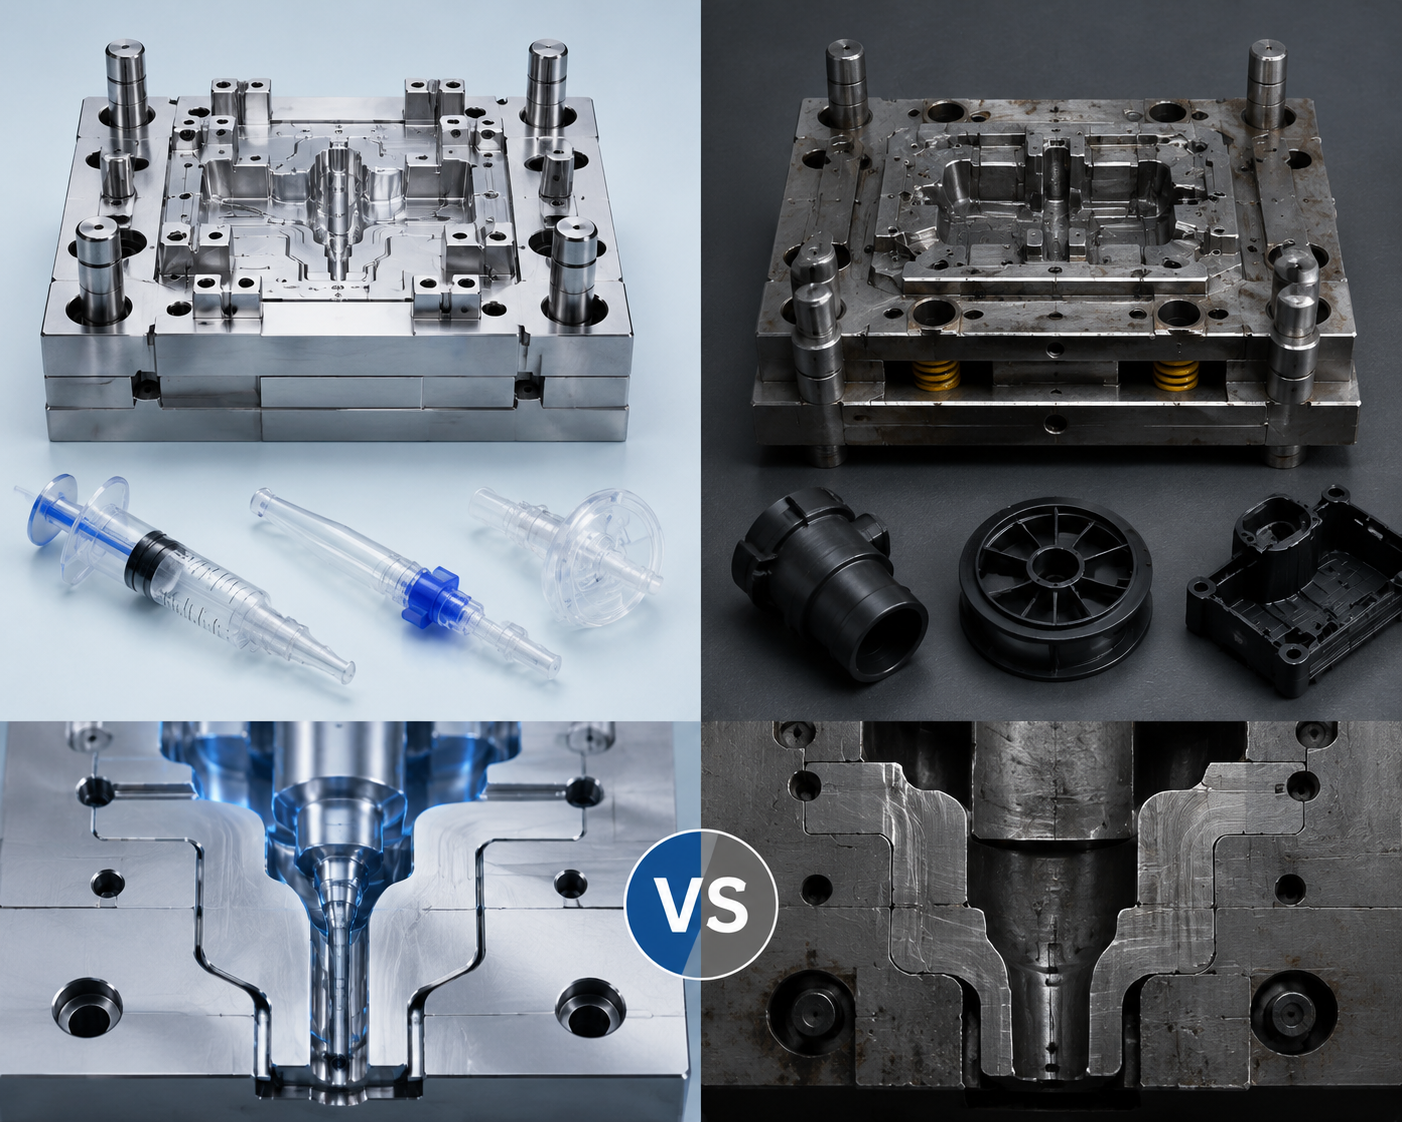 |
El entorno agresivo de la fabricación médica determina el tipo de acero que se puede utilizar. Los moldes médicos deben resistir plásticos de grado médico corrosivos y procesos constantes de esterilización.
Moldes para dispositivos médicos: Suelen utilizar aceros premium de alta resistencia a la corrosión, como H13, S136 o acero inoxidable 420 , frecuentemente tratados térmicamente hasta alcanzar una alta dureza Rockwell (HRC 50-54+). Esto evita la oxidación causada por la humedad de las salas limpias y garantiza que el molde no libere impurezas en las piezas médicas.
Moldes industriales convencionales: Suelen utilizar aceros al carbono estándar o aceros previamente endurecidos, como P20, NAK80 o 718 . Aunque son duraderos, carecen de la resistencia extrema a la corrosión y de la longevidad requeridas para la producción de grado médico.
El entorno en el que opera el molde afecta su diseño.
Moldes para dispositivos médicos: Operado dentro de Salas limpias Clase 10 000 (ISO 7) o Clase 100 000 (ISO 8) . Por ello, los propios moldes deben ser «compatibles con salas limpias». No pueden utilizar grasas o lubricantes estándar que podrían atomizarse y contaminar el aire o las piezas. En su lugar, emplean lubricantes especializados de grado alimentario o médico, o recubrimientos superficiales avanzados (como DLC, carbono tipo diamante) para funcionar completamente en seco.
Moldes industriales convencionales: Operado en entornos estándar de planta industrial. Los sistemas automáticos estándar de engrase y los lubricantes a base de aceite son perfectamente aceptables, ya que las partículas microscópicas en suspensión no representan una amenaza para el producto final (por ejemplo, elementos decorativos para automóviles, electrónica de consumo).
El margen de error aceptable para un dispositivo médico es prácticamente nulo.
| Característica | Molde para dispositivos médicos | Molde industrial convencional |
| Límites de tolerancia | Ultraajustado: normalmente dentro de ±0,005 mm a ±0,01 mm (o micras para microfluídica). | Estándar: normalmente entre ±0,05 mm a ±0,1 mm . |
| Tolerancia al rebabado y a los defectos | Casi nula. El rebabado en la línea de separación puede albergar bacterias o lesionar a un paciente. | El rebabado leve o los defectos cosméticos suelen ser aceptables si se mantiene la integridad estructural. |
| La complejidad del diseño | Alta. A menudo requiere mecanismos laterales complejos, microcaracterísticas y geometrías de paredes delgadas. | Estándar a alta, pero rara vez limitada por factores de seguridad humana a escala microscópica. |
Esta es quizás la diferencia más significativa. Un molde médico no puede simplemente fabricarse e introducirse directamente en producción; debe someterse a un riguroso proceso de validación exigido legalmente.
Moldes para dispositivos médicos: Debe cumplir con marcos regulatorios estrictos como FDA Título 21 CFR y ISO 13485 . Cada molde médico debe superar un protocolo riguroso de IQ/OQ/PQ (Cualificación de Instalación, Cualificación Operacional y Cualificación de Rendimiento) .
Nota: Una vez que se ha fijado la ventana del proceso del molde médico durante la validación, no se puede modificar sin volver a validar todo el proceso.
Moldes industriales convencionales: Normalmente siguen el estándar PPAP (Proceso de Aprobación de Piezas de Producción) o una simple Inspección del Primer Artículo (FAI). Si un técnico necesita ajustar sobre la marcha la velocidad de inyección o la temperatura para corregir un problema estético, puede hacerlo sin tener que completar una ingente cantidad de documentación reglamentaria.
 Noticias destacadas
 EN