Inom tillverkningen är plastinjektionsformning en grundläggande teknik. En vanlig missuppfattning är dock att en form bara är en form, oavsett vad den tillverkar. I verkligheten är skillnaden mellan medicintekniska former och vanliga industriella former mycket stor.
Medan en industriell form kanske fokuserar uteslutande på kostnadseffektivitet och komponentvolym är en medicinteknisk form bunden av livsavgörande pålitlighet, extremt strikta regleringskrav och högsta möjliga precision.
Här är en omfattande översikt över hur dessa två typer av verktyg jämförs under hela tillverkningscykeln.
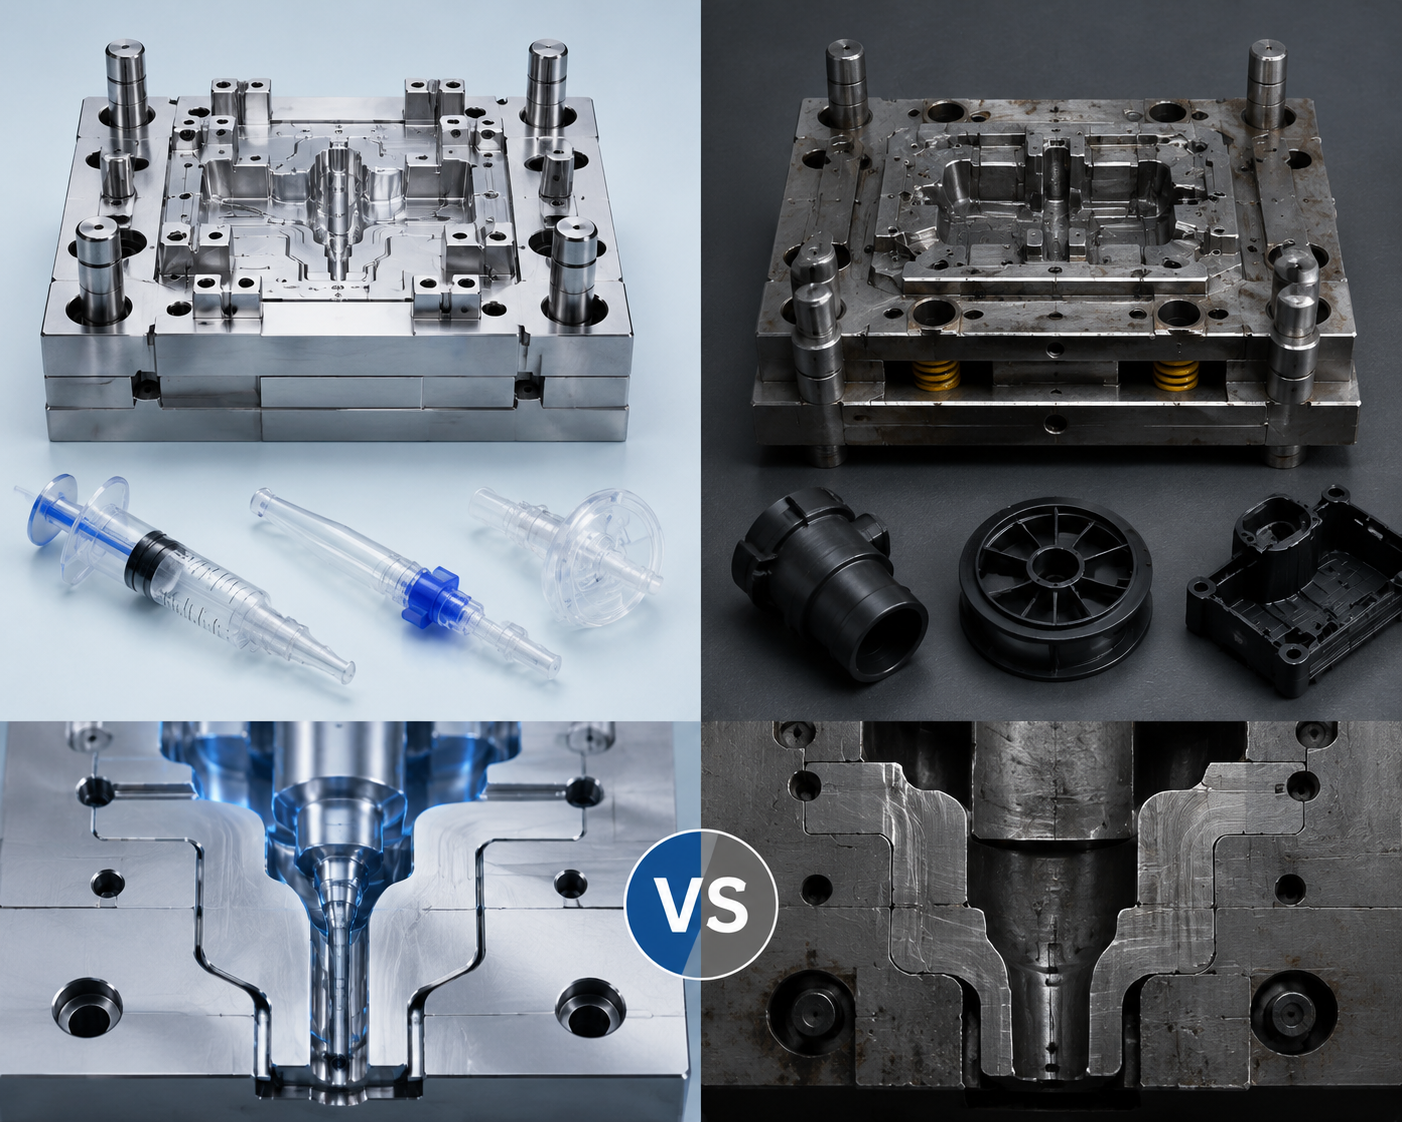 |
Den hårda miljön inom medicinteknisk tillverkning dikterar vilken typ av stål som kan användas. Medicinska former måste klara korrosiva plastmaterial av medicinsk kvalitet och kontinuerliga steriliseringsprocesser.
Medicintekniska former: Använder vanligtvis premiumstål med hög korrosionsbeständighet, såsom H13, S136 eller 420 rostfritt stål , ofta värmebehandlade till en hög Rockwell-hårdhet (HRC 50–54+). Detta förhindrar rostning på grund av luftfuktigheten i renrum och säkerställer att formen inte läcker ut orenheter till de medicinska delarna.
Vanliga industriella former: Använder ofta standardkolstål eller förhårdade stål som P20, NAK80 eller 718 . Trots sin hållbarhet saknar de den extrema korrosionsbeständigheten och livslängden som krävs för produktion av medicinsk kvalitet.
Platsen där formen används påverkar hur den måste konstrueras.
Medicintekniska former: Drift i Klass 10 000 (ISO 7) eller klass 100 000 (ISO 8) renrum . Därför måste formerna själva vara "renrumskompatibla". De får inte använda standardfetter eller smörjmedel som kan atomiseras och förorena luften eller delarna. Istället används specialiserade livsmedels- eller medicinska smörjmedel, eller avancerade ytkomponenter (t.ex. DLC – Diamond-Like Carbon) för att drivas helt torrt.
Vanliga industriella former: Drift i standardindustriella produktionsmiljöer. Standardiserade automatiserade fettningssystem och oljor är fullt acceptabla, eftersom mikroskopiska luftburna partiklar inte utgör någon fara för den slutliga produkten (t.ex. bilinteriörkomponenter, konsumentelektronik).
Acceptabelt felmarginal för en medicinsk apparat är praktiskt taget noll.
| Funktion | Form för medicinsk apparat | Vanlig industriell form |
| Toleransgränser | Extremt stränga: ofta inom ±0,005 mm till ±0,01 mm (eller mikrometer för mikrofluidik). | Standard: vanligtvis mellan ±0,05 mm till ±0,1 mm . |
| Tolerans för glans- och defektfel | Nästan noll. Glans vid skiljelinjen kan ge upphov till bakterier eller skada en patient. | Mindre glans eller kosmetiska fel är ofta acceptabla om strukturell integritet bevaras. |
| Konstruktionssvårigheter | Hög. Kräver ofta komplexa sidåtgärder, mikrofunktioner och tunnväggig geometri. | Standard till hög, men sällan begränsad av mikroskopiska mänskliga säkerhetsfaktorer. |
Detta är kanske den största skillnaden. En medicinsk form kan inte bara byggas och tas i drift; den måste genomgå en rigorös, lagstadgad valideringsprocess.
Medicintekniska former: Måste följa strikta regleringsramverk som FDA Title 21 CFR och ISO 13485 . Varje medicinsk form måste godkännas i en strikt IQ/OQ/PQ (installations-, drift- och prestandakvalificering) protokoll.
Obs: När ett medicinskt formgivningsprocessfönster är fastställt under valideringen, kan det inte ändras utan att hela processen valideras på nytt.
Vanliga industriella former: Följer vanligtvis standarden PPAP (Production Part Approval Process) eller en enkel första artikelinspektion (FAI). Om en tekniker behöver justera injektionshastigheten eller temperaturen på fläkten för att åtgärda ett estetiskt problem kan de göra det utan en berg av regleringsrelaterad dokumentation.
 Senaste nytt
 EN