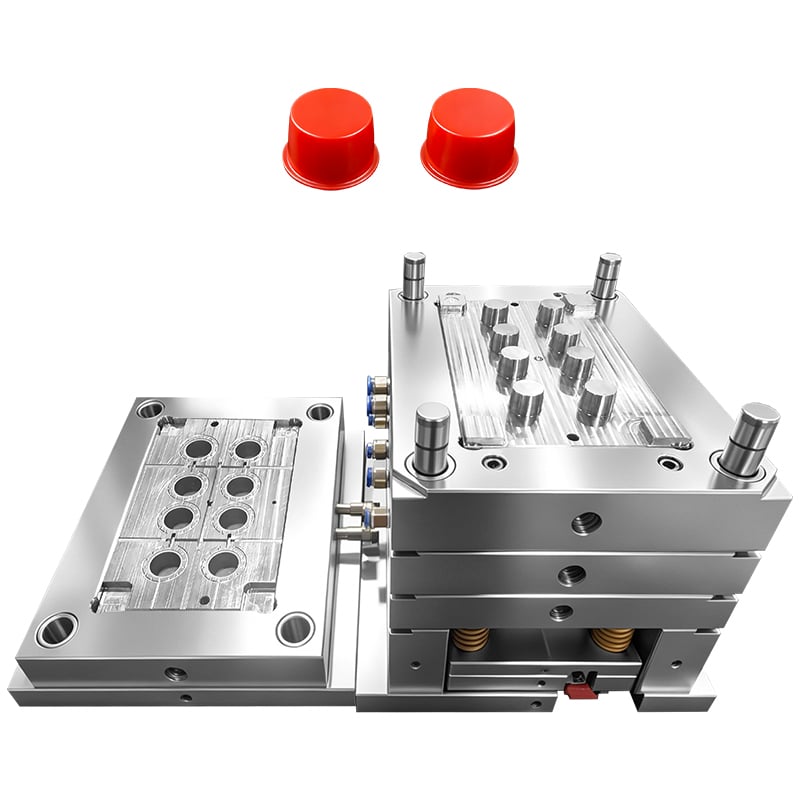
I fremstillingen er plastinjektionsformning en grundpille-teknologi. En almindelig misforståelse er dog, at en form er blot en form, uanset hvad den fremstiller. I virkeligheden er grænsen mellem former til medicinsk udstyr og almindelige industriformer enorm.
Hvor en industriform måske fokuserer udelukkende på omkostningseffektivitet og antal dele, er en form til medicinsk udstyr underlagt liv-eller-død-pålidelighed, ekstremt strenge reguleringskrav og ekstrem præcision.
Her er en omfattende gennemgang af, hvordan disse to typer værktøjer sammenlignes i hele fremstillingslivscyclussen.
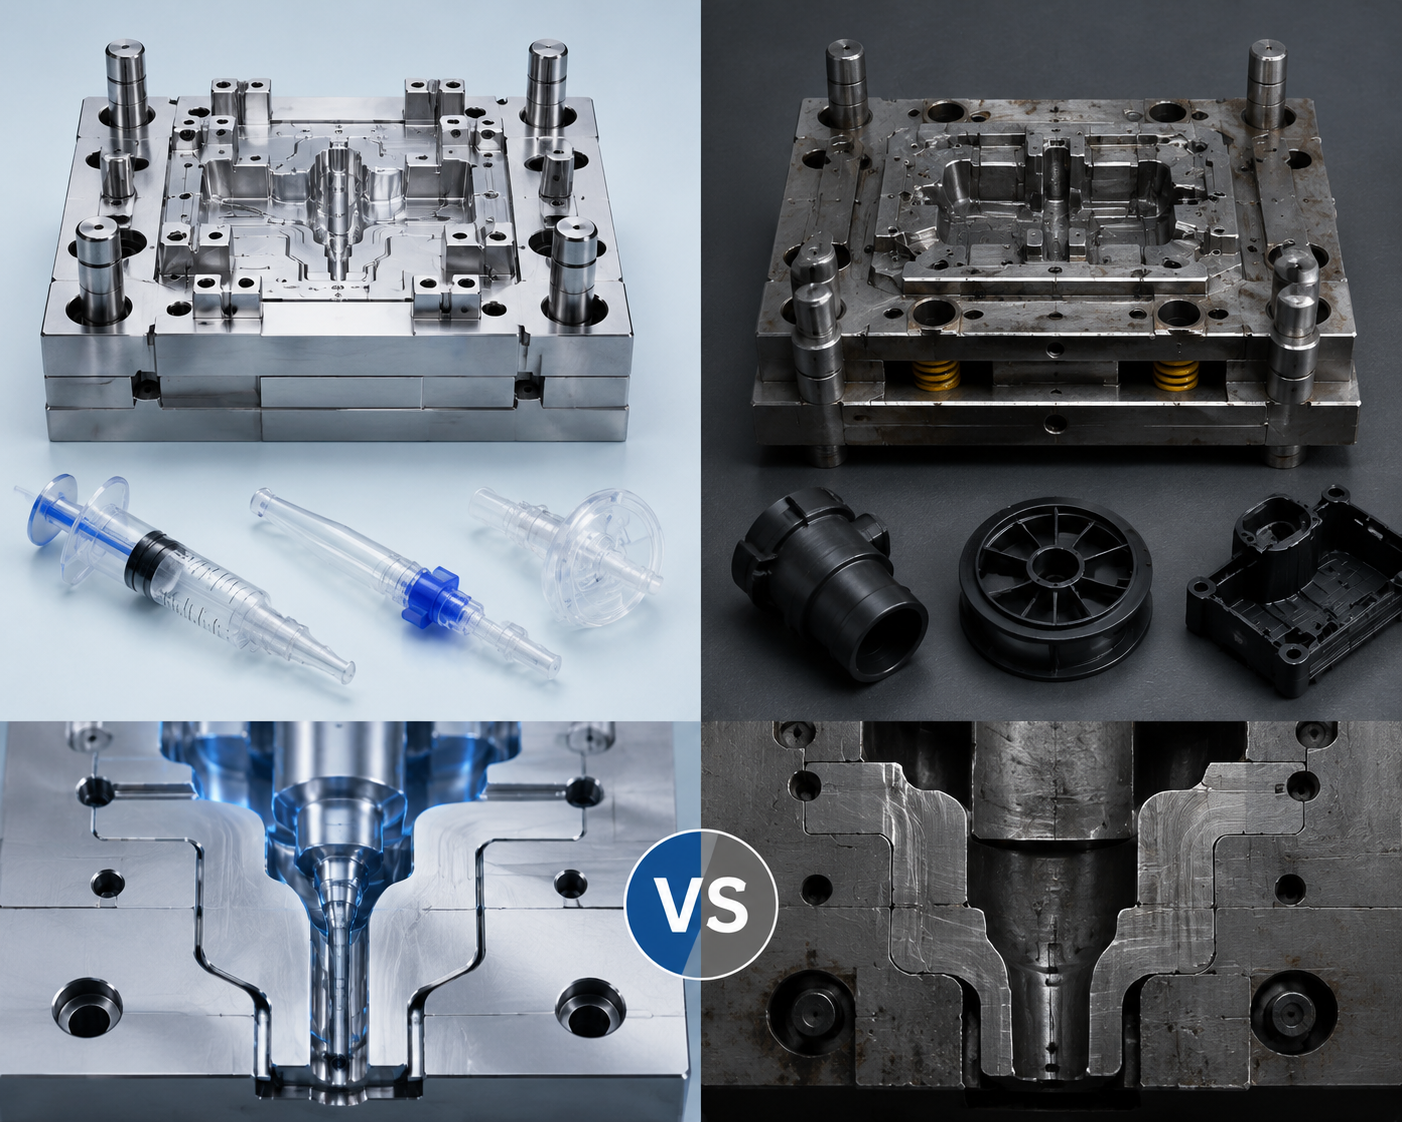 |
Den krævende miljø i medicinsk fremstilling dikterer, hvilken type stål der kan anvendes. Medicinske former skal kunne tåle korrosive plastmaterialer til medicinsk brug og konstant steriliseringsprocesser.
Former til medicinsk udstyr: Anvender typisk premium stål med høj korrosionsbestandighed, såsom H13, S136 eller rustfrit stål 420 , ofte varmebehandlet til en høj Rockwell-hærhed (HRC 50–54+). Dette forhindrer rustdannelse på grund af luftfugtigheden i rene rum og sikrer, at formen ikke udleder urenheder til de medicinske dele.
Almindelige industrielle former: Anvender ofte standard kulstofstål eller forhærdede stål som P20, NAK80 eller 718 . Selvom de er holdbare, mangler de den ekstreme korrosionsbestandighed og levetid, der kræves til produktion af medicinsk kvalitet.
Hvor formen anvendes, påvirker, hvordan den skal designes.
Former til medicinsk udstyr: Anvendt inden for Klasse 10.000 (ISO 7) eller klasse 100.000 (ISO 8) rene rum af denne grund skal formene selv være "kompatible med rene rum". De må ikke bruge almindelige smører eller smøremidler, der kan atomisere og forurene luften eller komponenterne. I stedet anvender de specialiserede fødevarekvalitets- eller medicinsk kvalitets-smøremidler eller avancerede overfladebelægninger (f.eks. DLC – Diamond-Like Carbon), så de kan køre helt tørt.
Almindelige industrielle former: Anvendt i almindelige fabriksgulvmiljøer. Standard automatiserede smøresystemer og oliesmøremidler er fuldt ud acceptabelt, da mikroskopiske partikler i luften ikke udgør en trussel mod det endelige produkt (f.eks. bilindretning, forbruger-elektronik).
Den acceptable fejlmargin for en medicinsk enhed er næsten nul.
| Funktion | Form til medicinsk enhed | Almindelig industriform |
| Tolerangegrænser | Hyperpræcis: ofte inden for ±0,005 mm til ±0,01 mm (eller mikrometer for mikrofluidik). | Standard: normalt mellem ±0,05 mm til ±0,1 mm . |
| Flash- og defekt-tolerance | Næsten nul. Flash ved skillelinjen kan give anledning til bakterievækst eller skade patienten. | Mindre flash eller kosmetiske fejl er ofte acceptabelt, så længe den strukturelle integritet bevares. |
| Kompleksitet i udformningen | Høj. Kræver ofte komplekse sideskridt, mikrofunktioner og tyndvægget geometri. | Standard til høj, men sjældent begrænset af mikroskopiske menneskelige sikkerhedsfaktorer. |
Dette er måske den største differentierende faktor. En medicinsk form kan ikke blot bygges og tages i brug; den skal gennemgå en omfattende, lovbestemt valideringsproces.
Former til medicinsk udstyr: Skal overholde strenge reguleringsrammer som FDA Title 21 CFR og ISO 13485 . Enhver medicinsk form skal gennemgå en streng IQ/OQ/PQ (Installation, Operational og Performance Qualification) protokol.
Bemærk: Når et procesvindue for en medicinsk form er fastlagt under valideringen, kan det ikke ændres uden at genvaliderer hele processen.
Almindelige industrielle former: Følger normalt standarden PPAP (Production Part Approval Process) eller en simpel First Article Inspection (FAI). Hvis en tekniker har brug for at justere injektionshastigheden eller temperaturen på flyt for at rette en kosmetisk fejl, kan dette gøres uden et stort antal reguleringsmæssige papirer.
 Seneste nyheder
 EN