

Die Schnittstelle zwischen Werkstoffwissenschaft und medizinischer Fertigung gehört zu den strengsten regulierten Bereichen weltweit. Bei der Entwicklung maßgeschneiderter medizinischer Komponenten – sei es vorübergehende chirurgische Instrumente, Langzeitimplantate oder Diagnosegehäuse – ist die Wahl des Werkstoffs und des Fertigungsverfahrens nicht nur eine Frage der Leistungsfähigkeit. Sie ist eine Frage der Patientensicherheit.
Im Kern dieser Branche steht biokompatible Kunststoffverarbeitung . Diese spezialisierte Fertigungsdisziplin stellt sicher, dass maßgefertigte Kunststoffteile ihre mechanischen Aufgaben einwandfrei erfüllen, ohne beim menschlichen Körper eine unerwünschte biologische Reaktion hervorzurufen.
Bei der Herstellung medizinischer Geräte bezeichnet Biokompatibilität die Fähigkeit eines Materials, in einer bestimmten Anwendung mit einer angemessenen Reaktion des Wirts zu funktionieren. Einfacher ausgedrückt: Das Material darf den Patienten nicht schädigen. Es darf keine toxischen Chemikalien freisetzen, keine lokale Gewebereizung verursachen, keine Immunreaktionen auslösen oder krebserregende Risiken mit sich bringen.
Medizinische Kunststoffe werden anhand der Art und Dauer ihres Kontakts mit dem menschlichen Körper bewertet. Der weltweite Standard für diese Prüfung ist ISO 10993 , der Geräte in drei Hauptkontaktstufen einteilt:
Oberflächengeräte: Haut, Schleimhäute oder verletzte/beeinträchtigte Oberflächen (z. B. Elektroden, Spekula).
Externe Verbindungsgeräte: Indirekter Blutweg, Gewebe/Knochen/Dentin oder zirkulierendes Blut (z. B. Katheter, Laparoskope).
Implantatgeräte: Gewebe/Knochen oder Blut (z. B. Herzschrittmacher, künstliche Gelenke, Stents).
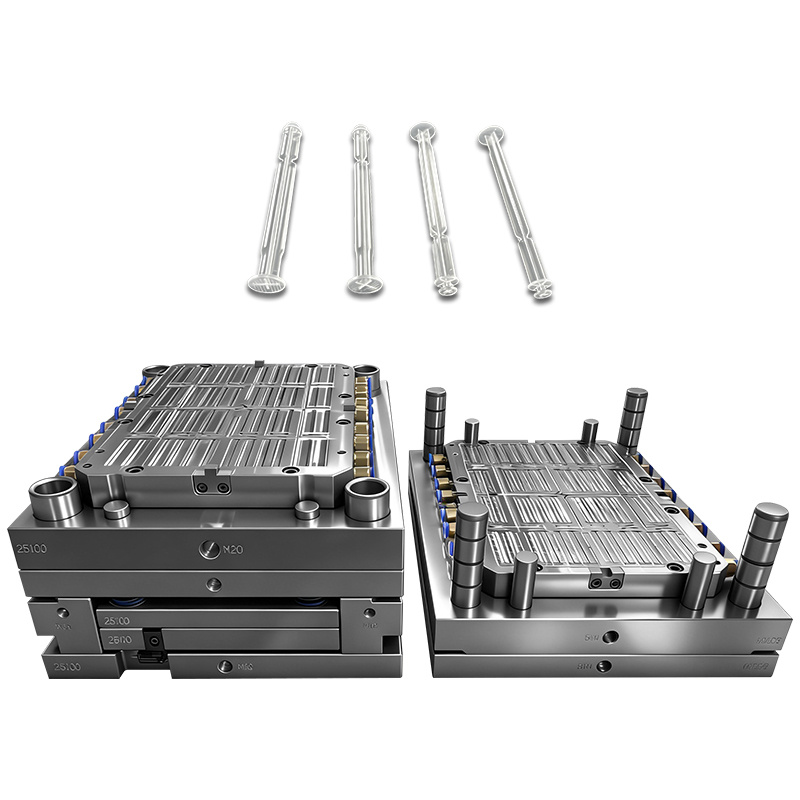 |
 |
 |
 |
Die Auswahl des richtigen Harzes ist der erste und entscheidendste Schritt beim kundenspezifischen medizinischen Spritzguss. Unterschiedliche Polymere bieten jeweils unterschiedliche Grade an chemischer Beständigkeit, thermischer Stabilität und mechanischer Festigkeit.
| Polymerfamilie | Gängige Handelsnamen / Typen | Wichtige Eigenschaften | Typische medizinische Anwendungen |
| PEEK (Polyetheretherketon) | Optima, Zeniva | Extreme mechanische Festigkeit, röntgendurchlässig, widersteht wiederholtem Autoklavieren, knochenähnlicher Elastizitätsmodul. | Orthopädische Implantate, Wirbelsäulenkäfige, zahnärztliche Implantate. |
| Polycarbonat (Pc) | Makrolon, Lexan | Kristallklare Transparenz, hohe Schlagzähigkeit, strukturelle Steifigkeit. | Flüssigkeitszuführsysteme, Oxygenatoren, Gehäuse für chirurgische Instrumente. |
| PEI (Polyetherimid) | Ultem | Hervorragende Flammbeständigkeit, Chemikalienbeständigkeit und Wärmebeständigkeit; behält die Festigkeit bei wiederholter Sterilisation bei. | Chirurgische Sonde, sterilisierbare Behälter, endoskopische Komponenten. |
| Medizinisches Silikon (LSR) | Dow Corning, Elkem | Außergewöhnliche Flexibilität, hautverträglich, breite Temperaturstabilität, hervorragende Dichtwirkung. | Katheter, Dichtungen, Dichtscheiben, Atemmasken, Langzeitimplantate. |
| Uhmwpe (Ultra-Hochmolekulares Polyethylen) | Chirulen | Extrem niedriger Reibungskoeffizient, hohe Verschleißfestigkeit, ausgezeichnete Biokompatibilität. | Gelenkflächen bei Hüft- und Kniegelenkersatz. |
Abhängig von der Geometrie, der Produktionsmenge und der Werkstoffauswahl nutzen Hersteller medizinischer Geräte unterschiedliche Formgebungsverfahren, um hochpräzise Komponenten herzustellen.
Das Arbeitstier der medizinischen Fertigung. Geschmolzenes biokompatibles Harz wird unter hohem Druck in eine präzisionsgefertigte Stahlform eingespritzt.
Vorteile: Hohe Effizienz, außergewöhnliche Wiederholgenauigkeit, enge Toleranzen und Skalierbarkeit auf Millionen von Einheiten.
Am besten für: Spritzenkörper, Diagnosetestsätze und strukturelle Gehäuse.
Bei der LSR-Formgebung wird ein zweikomponentiges thermosetbares Material verwendet, das gemischt und innerhalb der Form thermisch ausgehärtet wird.
Vorteile: Ideal für komplexe, flexible Geometrien, die absolute biologische Inertheit erfordern.
Am besten für: Dialyseventile, Ernährungsschläuche und Dichtungen für tragbare medizinische Geräte.
Da minimalinvasive Eingriffe zunehmend zum Standard werden, werden Komponenten immer kleiner. Bei der Mikroformgebung entstehen Teile mit einem Gewicht von Bruchteilen eines Gramms und Toleranzen im Mikrometerbereich.
Vorteile: Ermöglicht die Herstellung extrem präziser, mikroskopisch kleiner Strukturen.
Am besten für: Intravaskuläre Implantate, Komponenten für Herzschrittmacher und mikrofluidische Chips.
Medizinische Komponenten dürfen nicht in einer herkömmlichen Spritzgussumgebung hergestellt werden. Luftgetragene Partikel, flüchtige organische Verbindungen (VOCs) und Hautöle können ein medizinisches Gerät kontaminieren und damit unbrauchbar machen – unabhängig davon, wie biokompatibel der verwendete Rohkunststoff ist.
Biokompatible Formgebung muss in kontrollierten Umgebungen erfolgen, die gemäß ISO 14644 standards.
ISO-Klasse 7 (Klasse 10.000): Maximal 352.000 Partikel pro Kubikmeter. Wird häufig für die Herstellung medizinischer Komponenten eingesetzt.
ISO-Klasse 8 (Klasse 100.000): Maximal 3.520.000 Partikel pro Kubikmeter. Wird häufig für sekundäre Verpackung und Montage verwendet.
Medizinische Spritzgießer müssen ein strenges ISO 13485 Qualitätsmanagementsystem einhalten. Dies gewährleistet:
Vollständige Losverfolgbarkeit: Jeder Rohharz-Batch ist bis zur chemischen Zusammensetzung rückverfolgbar.
Prozessvalidierung (IQ/OQ/PQ): Installationserqualifizierung (IQ), Betriebserqualifizierung (OQ) und Leistungserqualifizierung (PQ) garantieren, dass der Spritzgießprozess stets fehlerfreie, identische Bauteile liefert.
Verträglichkeit mit Sterilisation: Die Komponenten müssen so konstruiert sein, dass sie gängige Sterilisationsverfahren nach dem Spritzgießen – wie Ethylenoxid (EtO), Gammastrahlung oder Autoklavieren – ohne Qualitätsverlust überstehen.
Bei der Entwicklung einer kundenspezifischen medizinischen Komponente verhindert eine frühzeitige Zusammenarbeit zwischen Konstrukteur und Spritzgießer kostspielige Fehler. Zu den wichtigsten Konstruktionsaspekten zählen:
Gleichmäßige Wandstärke: Starke Schwankungen in der Wanddicke führen zu inneren Spannungen, Verzug und Senkstellen und beeinträchtigen damit die mechanische Integrität des Geräts.
Auszugswinkel: Die Einhaltung eines Ausziehwinkels von 1° bis 2° gewährleistet, dass das Bauteil problemlos aus dem Werkzeug entnommen werden kann, ohne mikroskopische Risse oder Oberflächenschäden zu verursachen.
Abgerundete Kanten: Scharfe Innenkanten wirken als Spannungskonzentratoren. Großzügige Radien verbessern den Materialfluss beim Spritzgießen und erhöhen die strukturelle Lebensdauer der Komponente.
Gießkanalpositionierung: Die Stelle, an der Kunststoff in die Formhöhle eintritt (der Anguss), hinterlässt eine kleine Spur. Konstrukteure müssen die Angüsse von kritischen Dichtflächen oder Bereichen fernhalten, die mit empfindlichem Gewebe in Kontakt kommen.
 Aktuelle Nachrichten
 EN





