
Сочетание материаловедения и производства медицинского оборудования является одной из самых строго регулируемых областей в мире. При разработке индивидуальных медицинских компонентов — будь то одноразовые хирургические инструменты, имплантируемые устройства длительного действия или корпуса диагностического оборудования — выбор материала и технологического процесса изготовления определяется не только эксплуатационными характеристиками. Это вопрос безопасности пациентов.
В основе этой отрасли лежит биосовместимое литьё из пластика . Эта специализированная область производства обеспечивает безупречное выполнение механических функций индивидуальными пластиковыми деталями без вызывания нежелательной биологической реакции со стороны человеческого организма.
В производстве медицинских изделий биосовместимость — это способность материала обеспечивать адекватную реакцию организма-хозяина при конкретном применении. Проще говоря, материал не должен наносить вред пациенту: он не должен выделять токсичные химические вещества, вызывать местное раздражение тканей, провоцировать иммунный отторжение или создавать канцерогенные риски.
Медицинские пластики оцениваются в зависимости от характера и продолжительности их контакта с человеческим телом. Глобальным стандартом для таких испытаний является ISO 10993 iSO 10993
Поверхностные изделия: Контакт с кожей, слизистыми оболочками или повреждённой/нарушенной поверхностью (например, электроды, зонды).
Внешние соединительные изделия: Контакт с кровью посредством косвенного пути, с тканями/костной тканью/дентином или с циркулирующей кровью (например, катетеры, лапароскопы).
Имплантируемые изделия: Контакт с тканями/костной тканью или кровью (например, кардиостимуляторы, искусственные суставы, стенты).
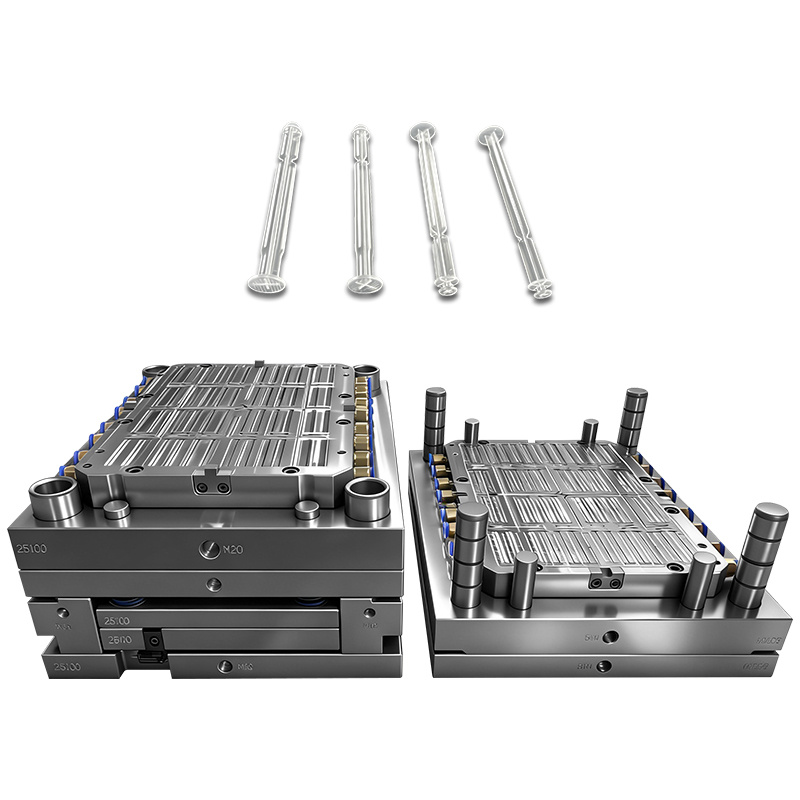 |
 |
 |
 |
Выбор правильной смолы — первый и наиболее важный этап при изготовлении медицинских изделий по индивидуальному заказу. Различные полимеры обладают разной степенью химической стойкости, термостабильности и механической прочности.
| Семейство полимеров | Распространённые торговые названия / типы | Ключевые свойства | Типичные медицинские применения |
| ПИК (Полиэфирэфиркетон) | Optima, Zeniva | Чрезвычайно высокая механическая прочность, рентгенопрозрачность, устойчивость к многократной стерилизации паром в автоклаве, модуль упругости, близкий к костной ткани. | Ортопедические имплантаты, спинальные кейджи, зубные имплантаты. |
| Поликарбонат (п.п.) | Makrolon, Lexan | Кристальная прозрачность, высокая ударопрочность, структурная жёсткость. | Системы подачи жидкостей, оксигенаторы, корпуса хирургических инструментов. |
| Остров Принца Эдуарда (Полиэфиримид) | Ultem | Отличная огнестойкость, химическая и термостойкость; сохраняет прочность при многократной стерилизации. | Хирургические зонды, стерилизуемые лотки, эндоскопические компоненты. |
| Силикон медицинского класса (ЖСК) | Dow Corning, Elkem | Исключительная гибкость, гипоаллергенность, широкий диапазон температурной стабильности, превосходные уплотняющие свойства. | Катетеры, уплотнения, прокладки, респираторные маски, имплантируемые изделия длительного применения. |
| УГМВПЕ (Ультравысокомолекулярный полиэтилен) | Chirulen | Чрезвычайно низкий коэффициент трения, высокая износостойкость, превосходная биосовместимость. | Сопрягаемые поверхности в эндопротезах тазобедренного и коленного суставов. |
В зависимости от геометрии, объёма производства и выбора материала производители медицинского оборудования применяют различные методы литьевого формования для достижения высокой точности компонентов.
Основной метод в производстве медицинских изделий. Расплавленная биосовместимая смола под высоким давлением вводится в прецизионно обработанную стальную форму.
Преимущества: Высокая эффективность, исключительная воспроизводимость, строгие допуски и возможность масштабирования до миллионов единиц.
Лучше всего подходит для: Корпуса шприцев, диагностические тест-наборы и несущие корпуса.
Литьё LSR использует двухкомпонентный термореактивный материал, который смешивается и термически отверждается внутри формы.
Преимущества: Идеально подходит для сложных гибких геометрий, требующих абсолютной биологической инертности.
Лучше всего подходит для: Клапаны для диализа, питательные трубки и уплотнения для носимых медицинских устройств.
По мере того как малоинвазивные хирургические вмешательства становятся стандартом, компоненты уменьшаются в размерах. Микроформование позволяет изготавливать детали массой в доли грамма с допусками на уровне микронов.
Преимущества: Обеспечивает создание сверхточных микроскопических элементов.
Лучше всего подходит для: Внутрисосудистые имплантаты, компоненты кардиостимуляторов и микрожидкостные чипы.
Изготавливать компоненты медицинского класса в стандартной среде формования невозможно. Воздушные частицы, летучие органические соединения (ЛОС) и кожные масла могут загрязнить медицинское устройство, делая его небезопасным независимо от биосовместимости исходной смолы.
Формование биосовместимых изделий должно осуществляться в контролируемых средах, сертифицированных в соответствии с ISO 14644 стандарты.
Класс ISO 7 (Класс 10 000): Максимум 352 000 частиц на кубический метр. Обычно используется для литья медицинских компонентов.
Класс ISO 8 (Класс 100 000): Максимум 3 520 000 частиц на кубический метр. Часто применяется для вторичной упаковки и сборки.
Производители медицинских изделий методом литья под давлением должны работать в строгом соответствии с ISO 13485 Системой управления качеством. Это обеспечивает:
Полная прослеживаемость по партиям: Возможность проследить каждую партию исходной смолы до её химического состава.
Валидация процесса (IQ/OQ/PQ): Квалификация установки (IQ), квалификация эксплуатации (OQ) и квалификация производительности (PQ) гарантируют, что процесс литья под давлением постоянно обеспечивает безупречные и идентичные детали.
Совместимость с процессами стерилизации: Компоненты должны быть спроектированы таким образом, чтобы выдерживать методы стерилизации после литья, например, обработку этиленоксидом (EtO), гамма-облучение или автоклавирование, без деградации.
При разработке специализированного медицинского компонента совместная работа конструктора и литейщика на ранних этапах процесса позволяет избежать дорогостоящих неудач. Ключевые аспекты проектирования включают:
Равномерная толщина стенок: Резкие изменения толщины стенок приводят к возникновению внутренних напряжений, короблению и усадочным вмятинам, что снижает механическую прочность изделия.
Углы выталкивания: Применение угла выталкивания от 1° до 2° обеспечивает плавное извлечение детали из литейной формы без микроразрывов или царапин на поверхности.
Скруглённые кромки: Острые внутренние углы действуют как концентраторы напряжений. Применение достаточных радиусов скругления улучшает течение материала при литье под давлением и повышает эксплуатационный ресурс компонента.
Размещение литников: Место, где пластик поступает в полость пресс-формы (литниковое отверстие), оставляет небольшой след. Конструкторы должны располагать литниковые отверстия вдали от критически важных уплотняющих поверхностей или участков, контактирующих с чувствительными тканями.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN






