

De kruising van materiaalkunde en medische productie is een van de strengst gereguleerde domeinen ter wereld. Bij het ontwerpen van aangepaste medische componenten—of het nu gaat om tijdelijke chirurgische instrumenten, langdurige implantaten of diagnostische behuizingen—is de keuze van materiaal en productieproces niet alleen een kwestie van prestaties. Het is een kwestie van patiëntveiligheid.
In het hart van deze industrie ligt biocompatibele kunststofspuitgieten dit gespecialiseerde productiedomein garandeert dat aangepaste kunststofonderdelen hun mechanische functies vlekkeloos vervullen zonder een nadelige biologische reactie in het menselijk lichaam op te roepen.
Bij de productie van medische hulpmiddelen is biocompatibiliteit het vermogen van een materiaal om te functioneren met een geschikte reactie van de gastheer in een specifieke toepassing. In eenvoudigere bewoordingen mag het materiaal de patiënt niet schaden. Het mag geen giftige chemicaliën vrijgeven, lokale weefselirritatie veroorzaken, immuunafwijzingen opwekken of kankerverwekkende risico's introduceren.
Medische kunststoffen worden beoordeeld op basis van de aard en duur van hun contact met het menselijk lichaam. De wereldwijde norm voor deze test is ISO 10993 , die hulpmiddelen indelt in drie primaire contactniveaus:
Oppervlaktehulpmiddelen: Huid, slijmvliezen of beschadigde/verstoord oppervlakken (bijv. elektroden, specula).
Externe communicatiehulpmiddelen: Indirect bloedpad, weefsel/bot/dentine of circulerend bloed (bijv. katheters, laparoscopen).
Implantaathulpmiddelen: Weefsel/bot of bloed (bijv. pacemakers, kunstgewrichten, stents).
 |
 |
 |
 |
Het kiezen van de juiste hars is de eerste en meest cruciale stap bij het maatwerk voor medische spuitgietproducten. Verschillende polymeren bieden verschillende graden chemische weerstand, thermische stabiliteit en mechanische sterkte.
| Polymerfamilie | Veelgebruikte handelsnamen / types | Belangrijke eigenschappen | Typische medische toepassingen |
| Peek (Polyetheretherketon) | Optima, Zeniva | Uiterst hoge mechanische sterkte, radiolucent, bestand tegen herhaald autoclaveren, modulus vergelijkbaar met bot. | Orthopedische implantaat, wervelkolomkooien, tandimplantaten. |
| Polycarbonaat (pc) | Makrolon, Lexan | Kristalhelderheid, hoge slagvastheid, structurele stijfheid. | Vloeistoftoedieningssystemen, oxygenatoren, behuizingen voor chirurgische instrumenten. |
| PEI (Polyetherimide) | Ultem | Uitstekende vlambaarheid-, chemische en hittebestendigheid; behoudt zijn sterkte bij herhaalde sterilisatie. | Chirurgische sondes, steriliseerbare trays, endoscopische onderdelen. |
| Medisch silicone (LSR) | Dow Corning, Elkem | Uitzonderlijke flexibiliteit, hypoallergen, brede temperatuurstabiliteit, uitstekende afdichting. | Katheters, afdichtingen, pakkingen, ademhalingsmaskers, langdurige implantaat. |
| Uhmwpe (Ultra-High-Molecular-Weight Polyethylene) | Chirulen | Zeer lage wrijvingscoëfficiënt, hoge slijtvastheid, uitstekende biocompatibiliteit. | Articulerende oppervlakken in heup- en kniegewrichtsvervangingen. |
Afhankelijk van de geometrie, productievolume en materiaalkeuze maken medische fabrikanten gebruik van verschillende spuitgiettechnieken om zeer nauwkeurige componenten te produceren.
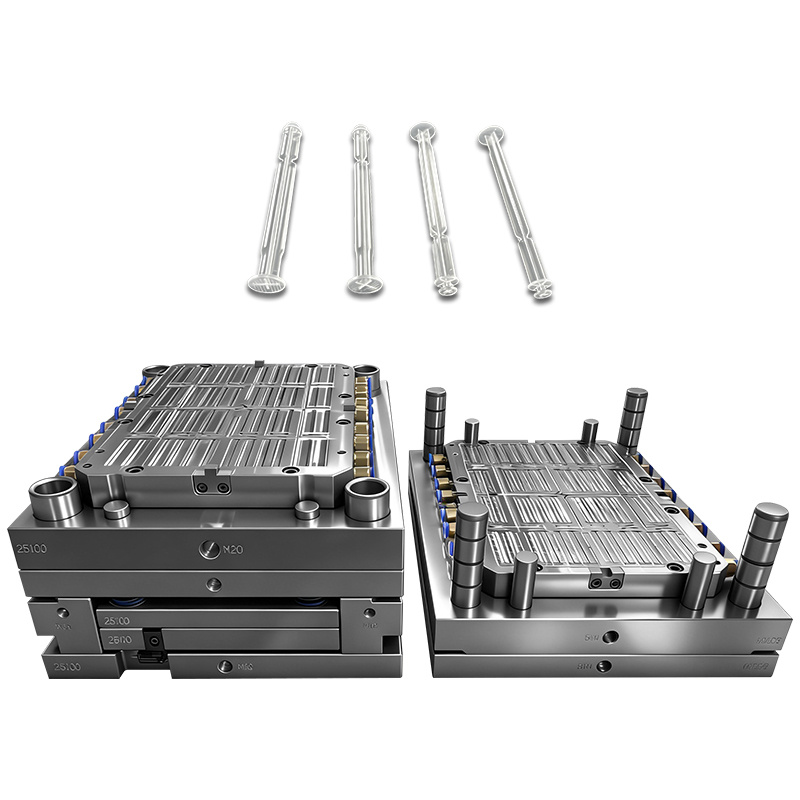
De werkpaard van de medische productie. Vloeibare biocompatibele hars wordt onder hoge druk in een precisiebewerkte stalen mal geïnjecteerd.
Voordelen: Hoge efficiëntie, uitzonderlijke herhaalbaarheid, strakke toleranties en schaalbaar tot miljoenen eenheden.
Het beste voor: Spuitbuisjes, diagnostische testsets en structurele behuizingen.
Bij LSR-spuitgieten wordt een tweedelig thermohardend materiaal gebruikt dat wordt gemengd en thermisch uitgehard binnen de mal.
Voordelen: Ideaal voor ingewikkelde, flexibele vormen die absolute biologische inertie vereisen.
Het beste voor: Dialysekleppen, voedingsbuizen en afdichtingen voor draagbare medische apparaten.
Naarmate minimaal invasieve chirurgische ingrepen steeds vaker de standaard worden, krimpen de onderdelen. Microspuitgieten produceert onderdelen met een gewicht van fracties van een gram en toleranties op micronniveau.
Voordelen: Maakt het creëren van uiterst nauwkeurige, microscopische kenmerken mogelijk.
Het beste voor: Intravasculaire implantaatonderdelen, pacemakeronderdelen en microfluïdische chips.
U kunt medische componenten niet produceren in een standaard spuitgietomgeving. Luchtgedragen deeltjes, vluchtige organische stoffen (VOS) en huidvetten kunnen een medisch apparaat verontreinigen, waardoor het onveilig wordt, ongeacht hoe biocompatibel het ruwe kunststofmateriaal is.
Biocompatibel spuitgieten moet plaatsvinden in gecontroleerde omgevingen die zijn gecertificeerd volgens ISO 14644 standaarden.
ISO-klasse 7 (klasse 10.000): Maximaal 352.000 deeltjes per kubieke meter. Vaak gebruikt voor het vormgeven van medische componenten.
ISO-klasse 8 (klasse 100.000): Maximaal 3.520.000 deeltjes per kubieke meter. Vaak gebruikt voor secundaire verpakking en assemblage.
Medische spuitgieters moeten opereren volgens een strikt ISO 13485 Kwaliteitsbeheersysteem. Dit waarborgt:
Volledige batchtraceerbaarheid: Elke batch grondstofhars kan worden teruggevoerd naar de bijbehorende chemische samenstelling.
Procesvalidatie (IQ/OQ/PQ): Installatiekwalificatie (IQ), bedrijfskwalificatie (OQ) en prestatiekwalificatie (PQ) garanderen dat het spuitgietproces consistent foutloze, identieke onderdelen oplevert.
Sterilisatieverenigbaarheid: Componenten moeten zo zijn ontworpen dat ze na het spuitgieten door sterilisatiemethoden zoals ethyleenoxide (EtO), gammabestrading of autoclaveren kunnen worden behandeld zonder te degraderen.
Bij het ontwerpen van een op maat gemaakte medische component voorkomt vroege samenwerking tussen de constructeur en de spuitgieter kostbare mislukkingen. Belangrijke ontwerpoverwegingen zijn:
Uniforme wanddikte: Sterke variaties in wanddikte leiden tot interne spanningen, vervorming en inkortingsplekken, waardoor de mechanische integriteit van het apparaat wordt aangetast.
Uittrekhoeken: Het toepassen van een uittrekhoek van 1° tot 2° zorgt ervoor dat het onderdeel soepel uit de mal wordt vrijgegeven, zonder micro-scheurtjes of oppervlaktebeschadiging.
Afgeronde randen: Scherpe binnenhoeken fungeren als spanningsconcentratoren. Ruime afrondingen verbeteren de materiaalstroming tijdens het spuitgieten en verhogen de structurele levensduur van het onderdeel.
Plaatsing van de ingietopening: Het punt waarop het kunststof de malkamer binnendringt (de poort) laat een kleine rest achter. Ontwerpers moeten de poorten plaatsen buiten kritieke afdichtingsvlakken of gebieden die in contact komen met gevoelig weefsel.
 Actueel nieuws
2026-01-26
2026-01-20
2026-01-16
 EN





