
L'intersezione tra scienza dei materiali e produzione medica è uno degli ambiti più strettamente regolamentati al mondo. Quando si progettano componenti medici personalizzati — che siano strumenti chirurgici monouso, impianti a lungo termine o involucri per dispositivi diagnostici — la scelta del materiale e del processo produttivo non riguarda soltanto le prestazioni. Riguarda la sicurezza del paziente.
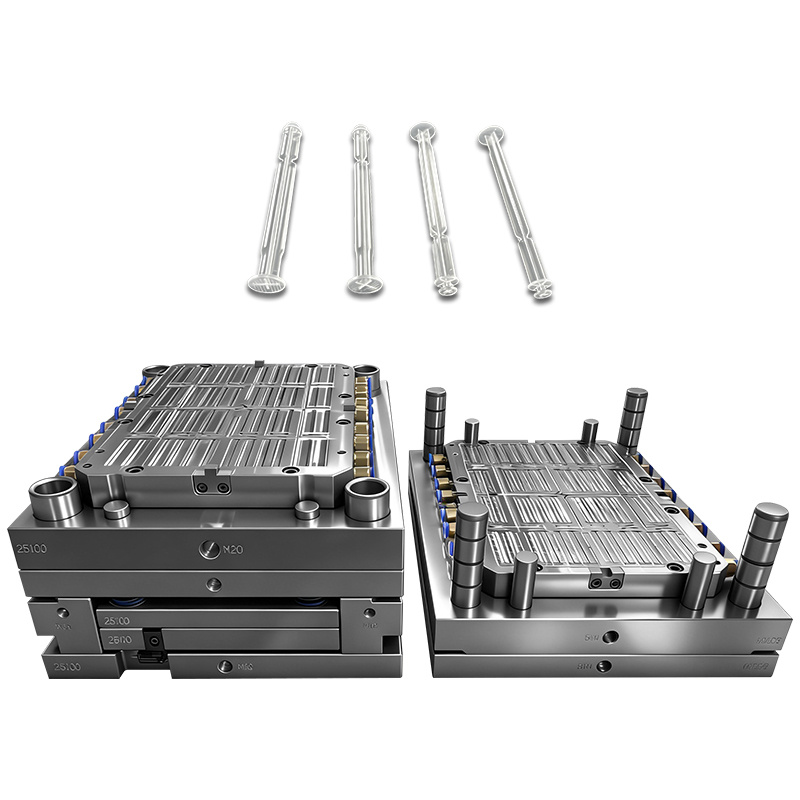
Al centro di questo settore vi è la stampatura di plastica biocompatibile . Questa disciplina produttiva specializzata garantisce che i componenti in plastica personalizzati assolvano in modo impeccabile alle loro funzioni meccaniche senza provocare una risposta biologica avversa nell’organismo umano.
Nella produzione di dispositivi medici, la biocompatibilità è la capacità di un materiale di esprimere una risposta adeguata da parte dell’organismo ospite in una specifica applicazione. In termini più semplici, il materiale non deve arrecare danno al paziente: non deve rilasciare sostanze chimiche tossiche, causare irritazioni localizzate ai tessuti, innescare reazioni immunitarie di rigetto né introdurre rischi cancerogeni.
Le plastiche mediche vengono valutate in base alla natura e alla durata del loro contatto con il corpo umano. Lo standard globale per questi test è ISO 10993 , che classifica i dispositivi in tre livelli principali di contatto:
Dispositivi a contatto superficiale: Pelle, membrane mucose o superfici lesionate/compromesse (ad esempio elettrodi, speculi).
Dispositivi esterni comunicanti: Percorso ematico indiretto, tessuto/osso/dentina o sangue circolante (ad esempio cateteri, laparoscopi).
Dispositivi impiantabili: Tessuto/osso o sangue (ad esempio pacemaker, articolazioni artificiali, stent).
 |
 |
 |
 |
La scelta della resina appropriata è il primo e più critico passo nella produzione su misura di componenti medici mediante stampaggio. Diversi polimeri offrono diversi gradi di resistenza chimica, stabilità termica e resistenza meccanica.
| Famiglia di polimeri | Nomi commerciali / tipi comuni | Proprietà chiave | Applicazioni mediche tipiche |
| PEEK (Polietereterechetone) | Optima, Zeniva | Resistenza meccanica estrema, radiotrasparente, resistente a sterilizzazioni ripetute in autoclave, modulo simile a quello dell’osso. | Impianti ortopedici, cage spinali, impianti dentali. |
| Polycarbonate (pc) | Makrolon, Lexan | Chiarezza cristallina, elevata resistenza agli urti, rigidità strutturale. | Sistemi di somministrazione di fluidi, ossigenatori, involucri per strumenti chirurgici. |
| Isola del Principe Edoardo (Polietereimide) | Ultem | Eccellente resistenza alla fiamma, ai prodotti chimici e al calore; mantiene la resistenza anche dopo ripetuti cicli di sterilizzazione. | Sonde chirurgiche, vassoi sterilizzabili, componenti endoscopici. |
| Silicone di grado medico (LSR) | Dow Corning, Elkem | Flessibilità eccezionale, ipoallergenico, stabilità termica su un ampio intervallo di temperature, ottima tenuta. | Cateteri, guarnizioni, giunti, maschere respiratorie, impianti a lungo termine. |
| Uhmwpe (Polietilene ad altissimo peso molecolare) | Chirulen | Coefficiente di attrito estremamente basso, elevata resistenza all'usura, eccellente biocompatibilità. | Superfici articolari nelle protesi di anca e ginocchio. |
A seconda della geometria, del volume di produzione e della scelta dei materiali, i produttori di dispositivi medici utilizzano tecniche distinte di stampaggio per ottenere componenti ad alta precisione.
La tecnica più diffusa nella produzione di dispositivi medici. Una resina biocompatibile fusa viene iniettata ad alta pressione in uno stampo in acciaio lavorato con precisione.
Vantaggi: Alta efficienza, eccezionale ripetibilità, tolleranze strette e scalabilità fino a milioni di unità.
Ideale per: Corpi di siringhe, kit diagnostici e involucri strutturali.
Lo stampaggio LSR utilizza un materiale termoindurente a due componenti, miscelato e indurito termicamente all’interno dello stampo.
Vantaggi: Ideale per geometrie complesse e flessibili che richiedono assoluta inerzia biologica.
Ideale per: Valvole per dialisi, tubi per alimentazione e guarnizioni per dispositivi medici indossabili.
Con l’affermarsi delle chirurgie minimamente invasive come standard, i componenti stanno diventando sempre più piccoli. La microiniezione produce parti dal peso di frazioni di grammo con tolleranze dell’ordine del micron.
Vantaggi: Consente la realizzazione di caratteristiche ultra-precise e microscopiche.
Ideale per: Impianti intravascolari, componenti per pacemaker e chip microfluidici.
Non è possibile produrre componenti medicali in un normale ambiente di stampaggio. Le particelle sospese nell’aria, i composti organici volatili (VOC) e gli oli cutanei possono contaminare un dispositivo medico, rendendolo non sicuro indipendentemente dalla biocompatibilità della resina grezza utilizzata.
La stampaggio di materiali biocompatibili deve avvenire in ambienti controllati certificati secondo lo standard ISO 14644 standard.
Classe ISO 7 (Classe 10.000): Massimo 352.000 particelle per metro cubo. Comunemente utilizzata per lo stampaggio di componenti medici.
Classe ISO 8 (Classe 100.000): Massimo 3.520.000 particelle per metro cubo. Utilizzata frequentemente per l’imballaggio secondario e l’assemblaggio.
Gli stampatori per il settore medico devono operare in conformità a un rigido ISO 13485 Sistema di gestione della qualità. Ciò garantisce:
Tracciabilità completa del lotto: Ogni lotto di resina vergine può essere risalito fino alla sua formulazione chimica.
Convalida del processo (IQ/OQ/PQ): Qualifica di installazione (IQ), qualifica operativa (OQ) e qualifica prestazionale (PQ) garantiscono che il processo di stampaggio produca in modo costante componenti perfetti e identici.
Compatibilità con la sterilizzazione: I componenti devono essere progettati per resistere ai metodi di sterilizzazione post-stampaggio, come l’ossido di etilene (EtO), le radiazioni gamma o l’autoclavaggio, senza subire degradazione.
Nella progettazione di un componente medico personalizzato, la collaborazione tra l'ingegnere progettista e lo stampatore fin dalle fasi iniziali del processo evita costosi insuccessi. I principali aspetti da considerare nella progettazione includono:
Spessore uniforme delle pareti: Brusche variazioni nello spessore della parete generano tensioni interne, deformazioni e segni di affossamento, compromettendo l'integrità meccanica del dispositivo.
Angoli di sformo: L'inserimento di un angolo di sformatura compreso tra 1° e 2° garantisce che il pezzo venga estratto agevolmente dallo stampo senza provocare micro-lacerazioni o abrasioni sulla superficie.
Spigoli arrotondati: Gli spigoli interni acuti agiscono come concentratori di tensione. Raggi generosi migliorano il flusso del materiale durante l'iniezione e aumentano la durata strutturale del componente.
Posizionamento dell'alimentazione: Il punto in cui la plastica entra nella cavità dello stampo (il canale di immissione) lascia una piccola traccia residua. I progettisti devono posizionare i canali di immissione lontano dalle superfici di tenuta critiche o dalle aree che entrano in contatto con tessuti sensibili.
 Notizie in primo piano
2026-01-26
2026-01-20
2026-01-16
 EN






