

Krysningspunktet mellom materialvitenskap og medisinsk produksjon er ett av de strengest regulerte områdene i verden. Når man designer tilpassede medisinske komponenter – enten det er midlertidige kirurgiske instrumenter, langvarige implantater eller diagnosticeringskapsler – er valget av materiale og fremstillingsprosess ikke bare et spørsmål om ytelse. Det er et spørsmål om pasientsikkerhet.
I kjerne av denne industrien ligger biokompatibel plastformgiving . Denne spesialiserte fremstillingsdisiplinen sikrer at tilpassede plastdelar utfører sine mekaniske oppgåver feilfritt utan å utløse en uønska biologisk reaksjon fra menneskekroppen.
I fremstilling av medisinske apparater er biokompatibilitet evnen til et materiale til å fungere med en passende vertsreaksjon i en spesifikk anvendelse. Enklere sagt må materialet ikke skade pasienten. Det må ikke frigjøre giftige kjemikalier, forårsake lokal vevirritasjon, utløse immunavstøting eller innføre kreftfremkallende risiko.
Medisinske plastmaterialer vurderes basert på arten og varigheten av kontakt med menneskekroppen. Den globale standarden for denne testingen er ISO 10993 iSO 10993
Overflateapparater: Hud, slimhinner eller skadede/forstyrrede overflater (f.eks. elektroder, spekula).
Eksterne kommuniserende apparater: Indirekte blodbane, vev/bein/dentin eller sirkulerende blod (f.eks. katetre, laparoskoper).
Implanterbare apparater: Vev/bein eller blod (f.eks. pacemakere, kunstige ledd, stenter).
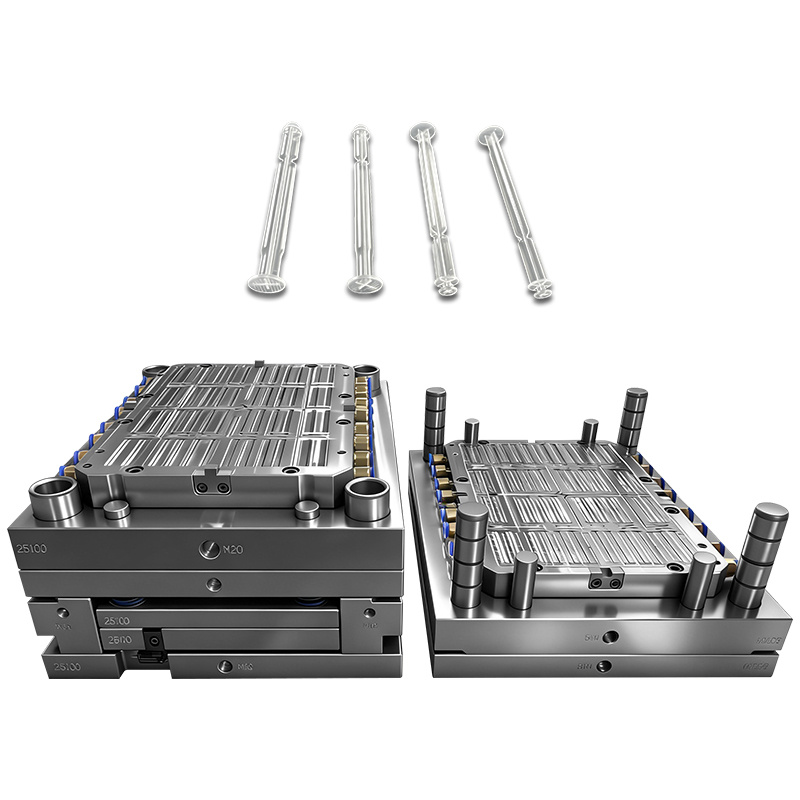 |
 |
 |
 |
Å velge riktig harpiks er den første og viktigste trinnet i tilpasset medisinsk formsprøying. Forskjellige polymerer gir ulik grad av kjemisk motstand, termisk stabilitet og mekanisk styrke.
| Polymerfamilie | Vanlige handelsnavn / typer | Nøkkel egenskaper | Typiske medisinske anvendelser |
| PEEK (Polyetheretherketon) | Optima, Zeniva | Ekstrem mekanisk styrke, radiolucent, tåler gjentatt autoklavering, modul lik bein. | Ortopediske implantater, spinale kasser, tannimplantater. |
| Polycarbonate (stk) | Makrolon, Lexan | Krystallklarhet, høy slagfasthet, strukturell stivhet. | Væskedistribusjonssystemer, oksygenatorer, hus for kirurgiske instrumenter. |
| PEI (Polyetherimid) | Ultem | Utmerket flammehemming, kjemisk motstandsdyktighet og varmebestandighet; beholder styrken ved gjentatt sterilisering. | Kirurgiske sonder, steriliserbare brett, endoskopiske komponenter. |
| Medisinsk silikon (LSR) | Dow Corning, Elkem | Utmerket fleksibilitet, hypoallergenisk, bred temperaturstabilitet, utmerket tetting. | Katetre, tetninger, pakninger, respirasjonsmasker, langvarige implantater. |
| Uhmwpe (Ultra-høy-molekylærvekt-polyeten) | Chirulen | Ekstremt lav friksjonskoeffisient, høy slitasjemotstand og utmerket biokompatibilitet. | Artikulerende overflater i hofte- og knestillinger. |
Avhengig av geometrien, produksjonsvolumet og materialvalg benytter medisinske produsenter ulike formingsmetoder for å oppnå komponenter med høy nøyaktighet.
Arbeidshesten i medisinsk produksjon. Smeltet biokompatibelt harpiks injiseres under høyt trykk inn i en presis bearbeidet stålmold.
Fordeler: Høy effektivitet, utmerket gjentagelighet, stramme toleranser og skalérbar til millioner av enheter.
Best for: Sprøytekarusseler, diagnostiske testsett og strukturelle kabinetter.
LSR-forming bruker et tokomponenters termosettmaterial som blandes og termisk herdes inne i molden.
Fordeler: Ideelt for intrikate, fleksible geometrier som krever absolutt biologisk inaktivitet.
Best for: Dialyseventiler, ernæringsrør og tetninger for bærbare medisinske enheter.
Ettersom minst invasiv kirurgi blir standard, blir komponentene mindre. Mikroformgiving produserer deler som veier brøkdeler av et gram med toleranser på mikronivå.
Fordeler: Muliggjør fremstilling av ekstremt nøyaktige, mikroskopiske strukturer.
Best for: Intravaskulære implantater, pacemakerkomponenter og mikrofluidiske chips.
Du kan ikke produsere medisinske komponenter av medisinsk kvalitet i et vanlig formgivingsmiljø. Luftbårne partikler, flyktige organiske forbindelser (VOC) og hudoljer kan forurene en medisinsk enhet og gjøre den usikker, uavhengig av hvor biokompatibel råstoffet er.
Biokompatibel formgiving må foregå i kontrollerte miljøer som er sertifisert i henhold til ISO 14644 standarder.
ISO-klasse 7 (klasse 10 000): Maksimalt 352 000 partikler per kubikkmeter. Brukes vanligvis for støping av medisinske komponenter.
ISO-klasse 8 (klasse 100 000): Maksimalt 3 520 000 partikler per kubikkmeter. Brukes ofte for sekundær emballasje og montering.
Medisinske støpere må drive under et strengt ISO 13485 Kvalitetsstyringssystem. Dette sikrer:
Full partisporbarhet: Hver råharsbatch kan spores tilbake til sin kjemiske sammensetning.
Prosessvalidering (IQ/OQ/PQ): Installasjonskvalifikasjon (IQ), driftskvalifikasjon (OQ) og ytelseskvalifikasjon (PQ) sikrer at støpeprosessen konsekvent gir feilfrie, identiske deler.
Steriliseringskompatibilitet: Komponenter må være utformet for å tåle post-støpe steriliseringsmetoder, som etylenoksid (EtO), gammastråling eller autoklavering, uten å degraderes.
Når en kundespesifikk medisinsk komponent utvikles, unngår tidlig samarbeid mellom konstruktøren og støperen kostbare feil. Viktige designhensyn inkluderer:
Jevn veggtykkelse: Kraftige endringer i veggtykkelse fører til indre spenninger, deformasjoner og senkemarker, noe som svekker den mekaniske integriteten til enheten.
Uttrekksvinkler: Innkorporering av en uttrekksvinkel på 1° til 2° sikrer at delen løses jevnt fra støpeverktøyet uten mikrorevninger eller skraper på overflaten.
Avrundede kanter: Skarpe indre hjørner virker som spenningskonsentratorer. Generøse avrundinger forbedrer materialestrømmen under injeksjon og øker den strukturelle levetiden til komponenten.
Innløpsplassering: Punktet der plasten kommer inn i støpemolden (gaten) etterlater en liten rest. Konstruktører må plassere gater bort fra kritiske tetningsflater eller områder som kommer i kontakt med sensitiv vev.
 Siste nytt
 EN





