

Intersecția dintre știința materialelor și fabricarea produselor medicale reprezintă una dintre cele mai strict reglementate domenii din lume. La proiectarea componentelor medicale personalizate — fie că sunt instrumente chirurgicale temporare, implante pe termen lung sau carcase pentru dispozitive de diagnostic — alegerea materialului și a procesului de fabricație nu este doar o chestiune de performanță. Este o chestiune de siguranță a pacientului.
La baza acestui domeniu se află mouldarea din plastic biocompatibil . Această disciplină specializată de fabricație asigură faptul că piesele personalizate din plastic își îndeplinesc perfect funcțiile mecanice, fără a provoca o reacție biologică adversă în organismul uman.
În producția dispozitivelor medicale, biocompatibilitatea reprezintă capacitatea unui material de a funcționa cu o reacție adecvată din partea gazdei într-o aplicație specifică. În termeni mai simpli, materialul nu trebuie să dăuneze pacientului. Nu trebuie să elibereze substanțe chimice toxice, să cauzeze iritații locale ale țesuturilor, să declanșeze respingeri imunitare sau să introducă riscuri cancerigene.
Plasticurile medicale sunt evaluate în funcție de natura și durata contactului lor cu corpul uman. Standardul global pentru aceste teste este ISO 10993 , care clasifică dispozitivele în trei niveluri principale de contact:
Dispozitive de suprafață: Piele, membrane mucoase sau suprafețe deteriorate/compromise (de exemplu, electrozi, specule).
Dispozitive comunicante externe: Cale sanguină indirectă, țesut/ose/ dentină sau sânge circulant (de exemplu, catetere, laparoscopuri).
Dispozitive implantabile: Țesut/ose sau sânge (de exemplu, stimulatoare cardiace, articulații artificiale, stenturi).
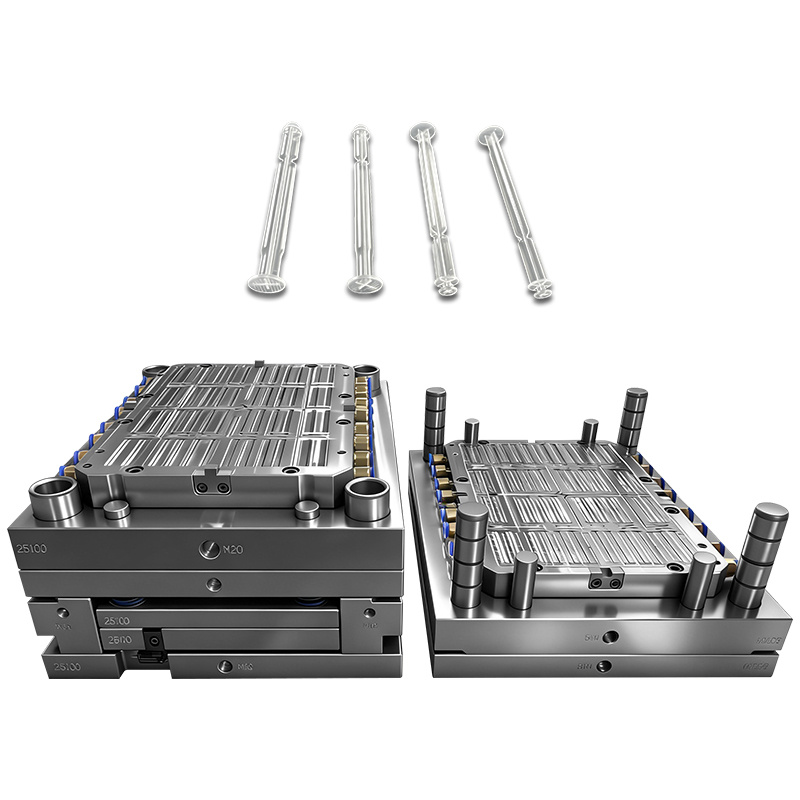 |
 |
 |
 |
Alegerea rășinii potrivite este primul și cel mai important pas în modelarea personalizată pentru domeniul medical. Diferiții polimeri oferă grade variate de rezistență chimică, stabilitate termică și rezistență mecanică.
| Familia de polimeri | Nume comerciale / Tipuri frecvente | Proprietăți cheie | Aplicații medicale tipice |
| PEEK (Polietereetercetonă) | Optima, Zeniva | Rezistență mecanică extremă, radiolucid, rezistă autoclavărilor repetate, modul de elasticitate asemănător osului. | Implante ortopedice, cage-uri spinale, implante dentare. |
| Alte produse (PC) | Makrolon, Lexan | Claritate cristalină, rezistență ridicată la impact, rigiditate structurală. | Sisteme de livrare fluidă, oxigenatoare, carcase pentru instrumente chirurgicale. |
| PEI (Polietereimid) | Ultem | Rezistență excelentă la flacără, produse chimice și căldură; menține rezistența în condiții de sterilizare repetată. | Probe chirurgicale, tăvi sterilizabile, componente endoscopice. |
| Silicon medical (Silicon lichid de turnare) | Dow Corning, Elkem | Flexibilitate excepțională, hipoalergenic, stabilitate termică largă, etanșare excelentă. | Catetere, sigilii, garnituri, măști respiratorii, implante pe termen lung. |
| Uhmwpe (Polietilenă cu greutate moleculară foarte ridicată) | Chirulen | Coeficient extrem de scăzut de frecare, rezistență ridicată la uzură, biocompatibilitate excelentă. | Suprafețe articulare în protezele de șold și genunchi. |
În funcție de geometrie, volumul de producție și selecția materialelor, producătorii medicali folosesc tehnici distincte de modelare pentru a obține componente de înaltă precizie.
Tehnica principală în fabricarea produselor medicale. Rezina biocompatibilă topită este injectată sub presiune ridicată într-o matriță din oțel prelucrată cu precizie.
Avantaje: Eficiență ridicată, repetabilitate excepțională, toleranțe strânse și scalabilitate până la milioane de unități.
Cel mai bun pentru: Corpuri de seringi, kituri de teste diagnostice și carcase structurale.
Mouldarea LSR utilizează un material termoindurabil în două componente care este amestecat și îndurat termic în interiorul matriței.
Avantaje: Ideal pentru geometrii complexe și flexibile care necesită o inertitate biologică absolută.
Cel mai bun pentru: Valve pentru dializă, tuburi de alimentare și etanșări pentru dispozitive medicale portabile.
Pe măsură ce intervențiile chirurgicale minim invazive devin standard, componentele se micșorează. Mouldarea micro produce piese cu greutatea de fracțiuni de gram și cu toleranțe la nivel de microni.
Avantaje: Permite crearea unor caracteristici ultra-precise, la scară microscopică.
Cel mai bun pentru: Implanturi intravasculare, componente pentru stimulator cardiac și cipuri microfluidice.
Nu puteți fabrica componente de calitate medicală într-un mediu obișnuit de mouldare. Particulele aflate în suspensie în aer, compușii organici volatili (COV) și uleiurile din piele pot contamina un dispozitiv medical, făcându-l nesigur, indiferent de cât de biocompatibil este rezinul brut.
Mouldarea biocompatibilă trebuie să aibă loc în medii controlate certificate conform ISO 14644 standarde.
Clasa ISO 7 (Clasa 10.000): Maxim 352.000 de particule pe metru cub. Se utilizează frecvent pentru mouldarea componentelor medicale.
Clasa ISO 8 (Clasa 100.000): Maxim 3.520.000 de particule pe metru cub. Se utilizează frecvent pentru ambalarea secundară și asamblare.
Producătorii de matrițe medicale trebuie să opereze în cadrul unui sistem riguros de ISO 13485 Management al calității. Acesta asigură:
Trasabilitate completă pe lot: Fiecare lot de rășină brută poate fi trasat până la formula sa chimică.
Validare de proces (IQ/OQ/PQ): Calificarea de instalare (IQ), calificarea de funcționare (OQ) și calificarea de performanță (PQ) garantează că procesul de injectare produce în mod constant piese impecabile și identice.
Compatibilitate cu sterilizarea: Componentele trebuie proiectate pentru a rezista metodelor de sterilizare post-injectare, cum ar fi oxidul de etilen (EtO), radiația gamma sau autoclavarea, fără a se degrada.
La proiectarea unui component medical personalizat, colaborarea între inginerul de proiectare și operatorul de injectare în stadiile inițiale ale procesului previne eșecurile costisitoare. Principalele considerente de proiectare includ:
Grosime uniformă a pereților: Modificările bruscă ale grosimii pereților conduc la tensiuni interne, deformări și urme de contracție, compromițând integritatea mecanică a dispozitivului.
Unghiuri de înclinare: Incorporarea unui unghi de degajare de 1°–2° asigură eliberarea ușoară a piesei din matriță, fără micro-rupturi sau zgârieturi pe suprafață.
Muchii rotunjite: Colțurile interne ascuțite acționează ca concentratori de tensiune. Razele generoase îmbunătățesc curgerea materialului în timpul injectării și măresc durabilitatea structurală a componentei.
Amplasarea porții de alimentare: Punctul în care plasticul pătrunde în cavitatea matriței (poarta) lasă o mică urmă. Proiectanții trebuie să poziționeze porțile departe de suprafețele critice de etanșare sau de zonele care vin în contact cu țesuturi sensibile.
 Știri importante
 EN





