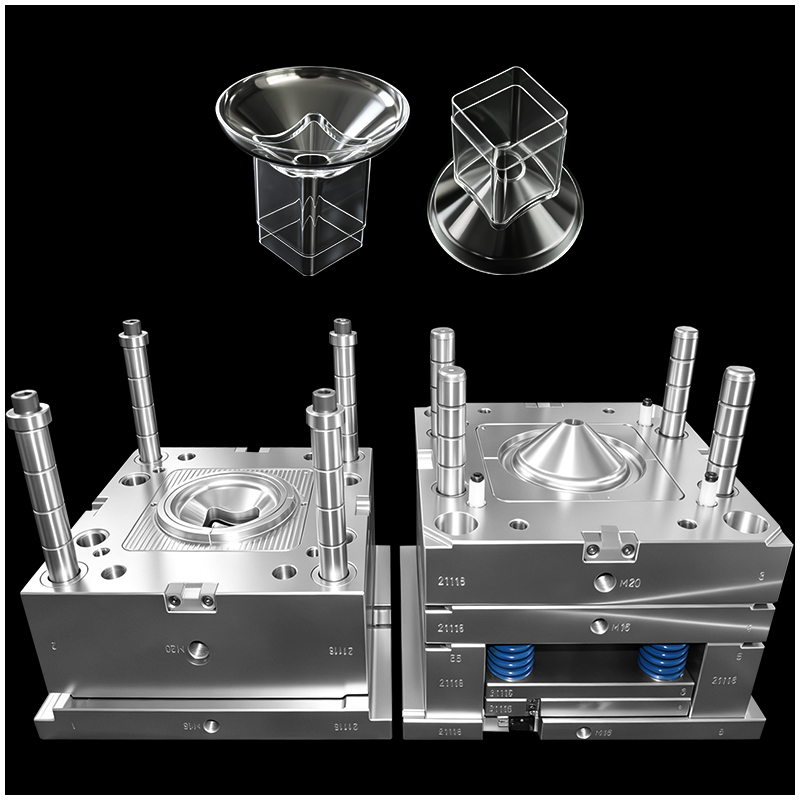
Производство медицинских компонентов требует бесперебойного перехода от первоначального проектирования к стерильному производству с высокой точностью. Пластики медицинского класса играют критически важную роль в этом процессе, обеспечивая биосовместимость компонентов, химическую стойкость и способность выдерживать строгие методы стерилизации.
1. Проектирование с учётом технологичности (DFM) и изготовление прототипов
Перед резкой стали для изготовления пресс-формы необходимо провести тщательный анализ технологичности конструкции (DFM). Инженеры оценивают толщину стенок, углы выталкивания и расположение литниковых каналов, чтобы предотвратить дефекты, такие как усадочные вмятины, коробление или захват воздуха. На этом этапе часто изготавливаются прототипы вручную с помощью 3D-печати для проверки формы, посадки и функциональности до начала изготовления оснастки для серийного производства.
2. Изготовление высокоточных пресс-форм
Медицинские пресс-формы требуют исключительной прочности и точности. С использованием передовых методов фрезерной обработки на станках с ЧПУ, зеркальной электроэрозионной обработки (EDM) и высокоскоростного фрезерования пресс-формы изготавливаются с соблюдением сверхжёстких допусков — зачастую в пределах микрометров. Для сложных внутренних геометрий интегрируются специализированные механизмы выталкивания сердечников или отвинчивания, обеспечивающие безупречное формирование каналов для жидкостей или резьбовых соединений.
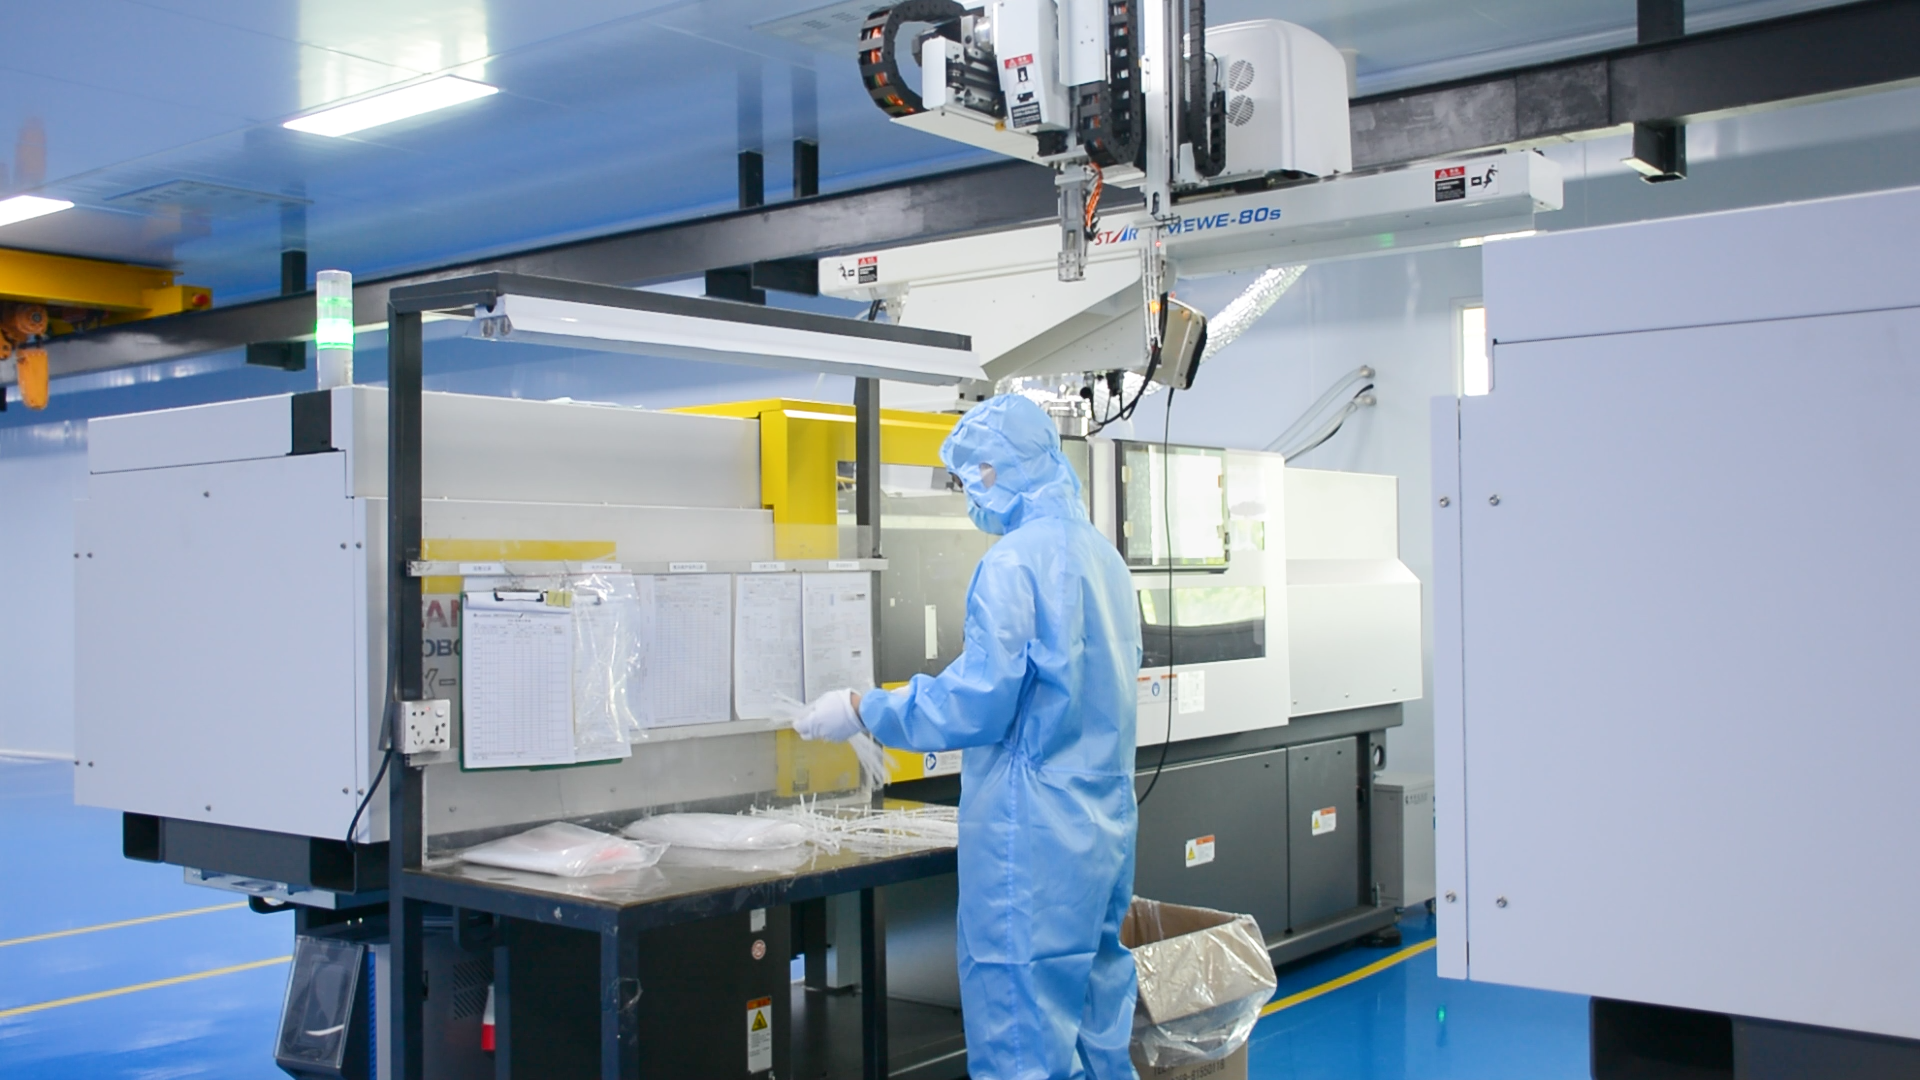
3. Литьё под давлением в чистых помещениях
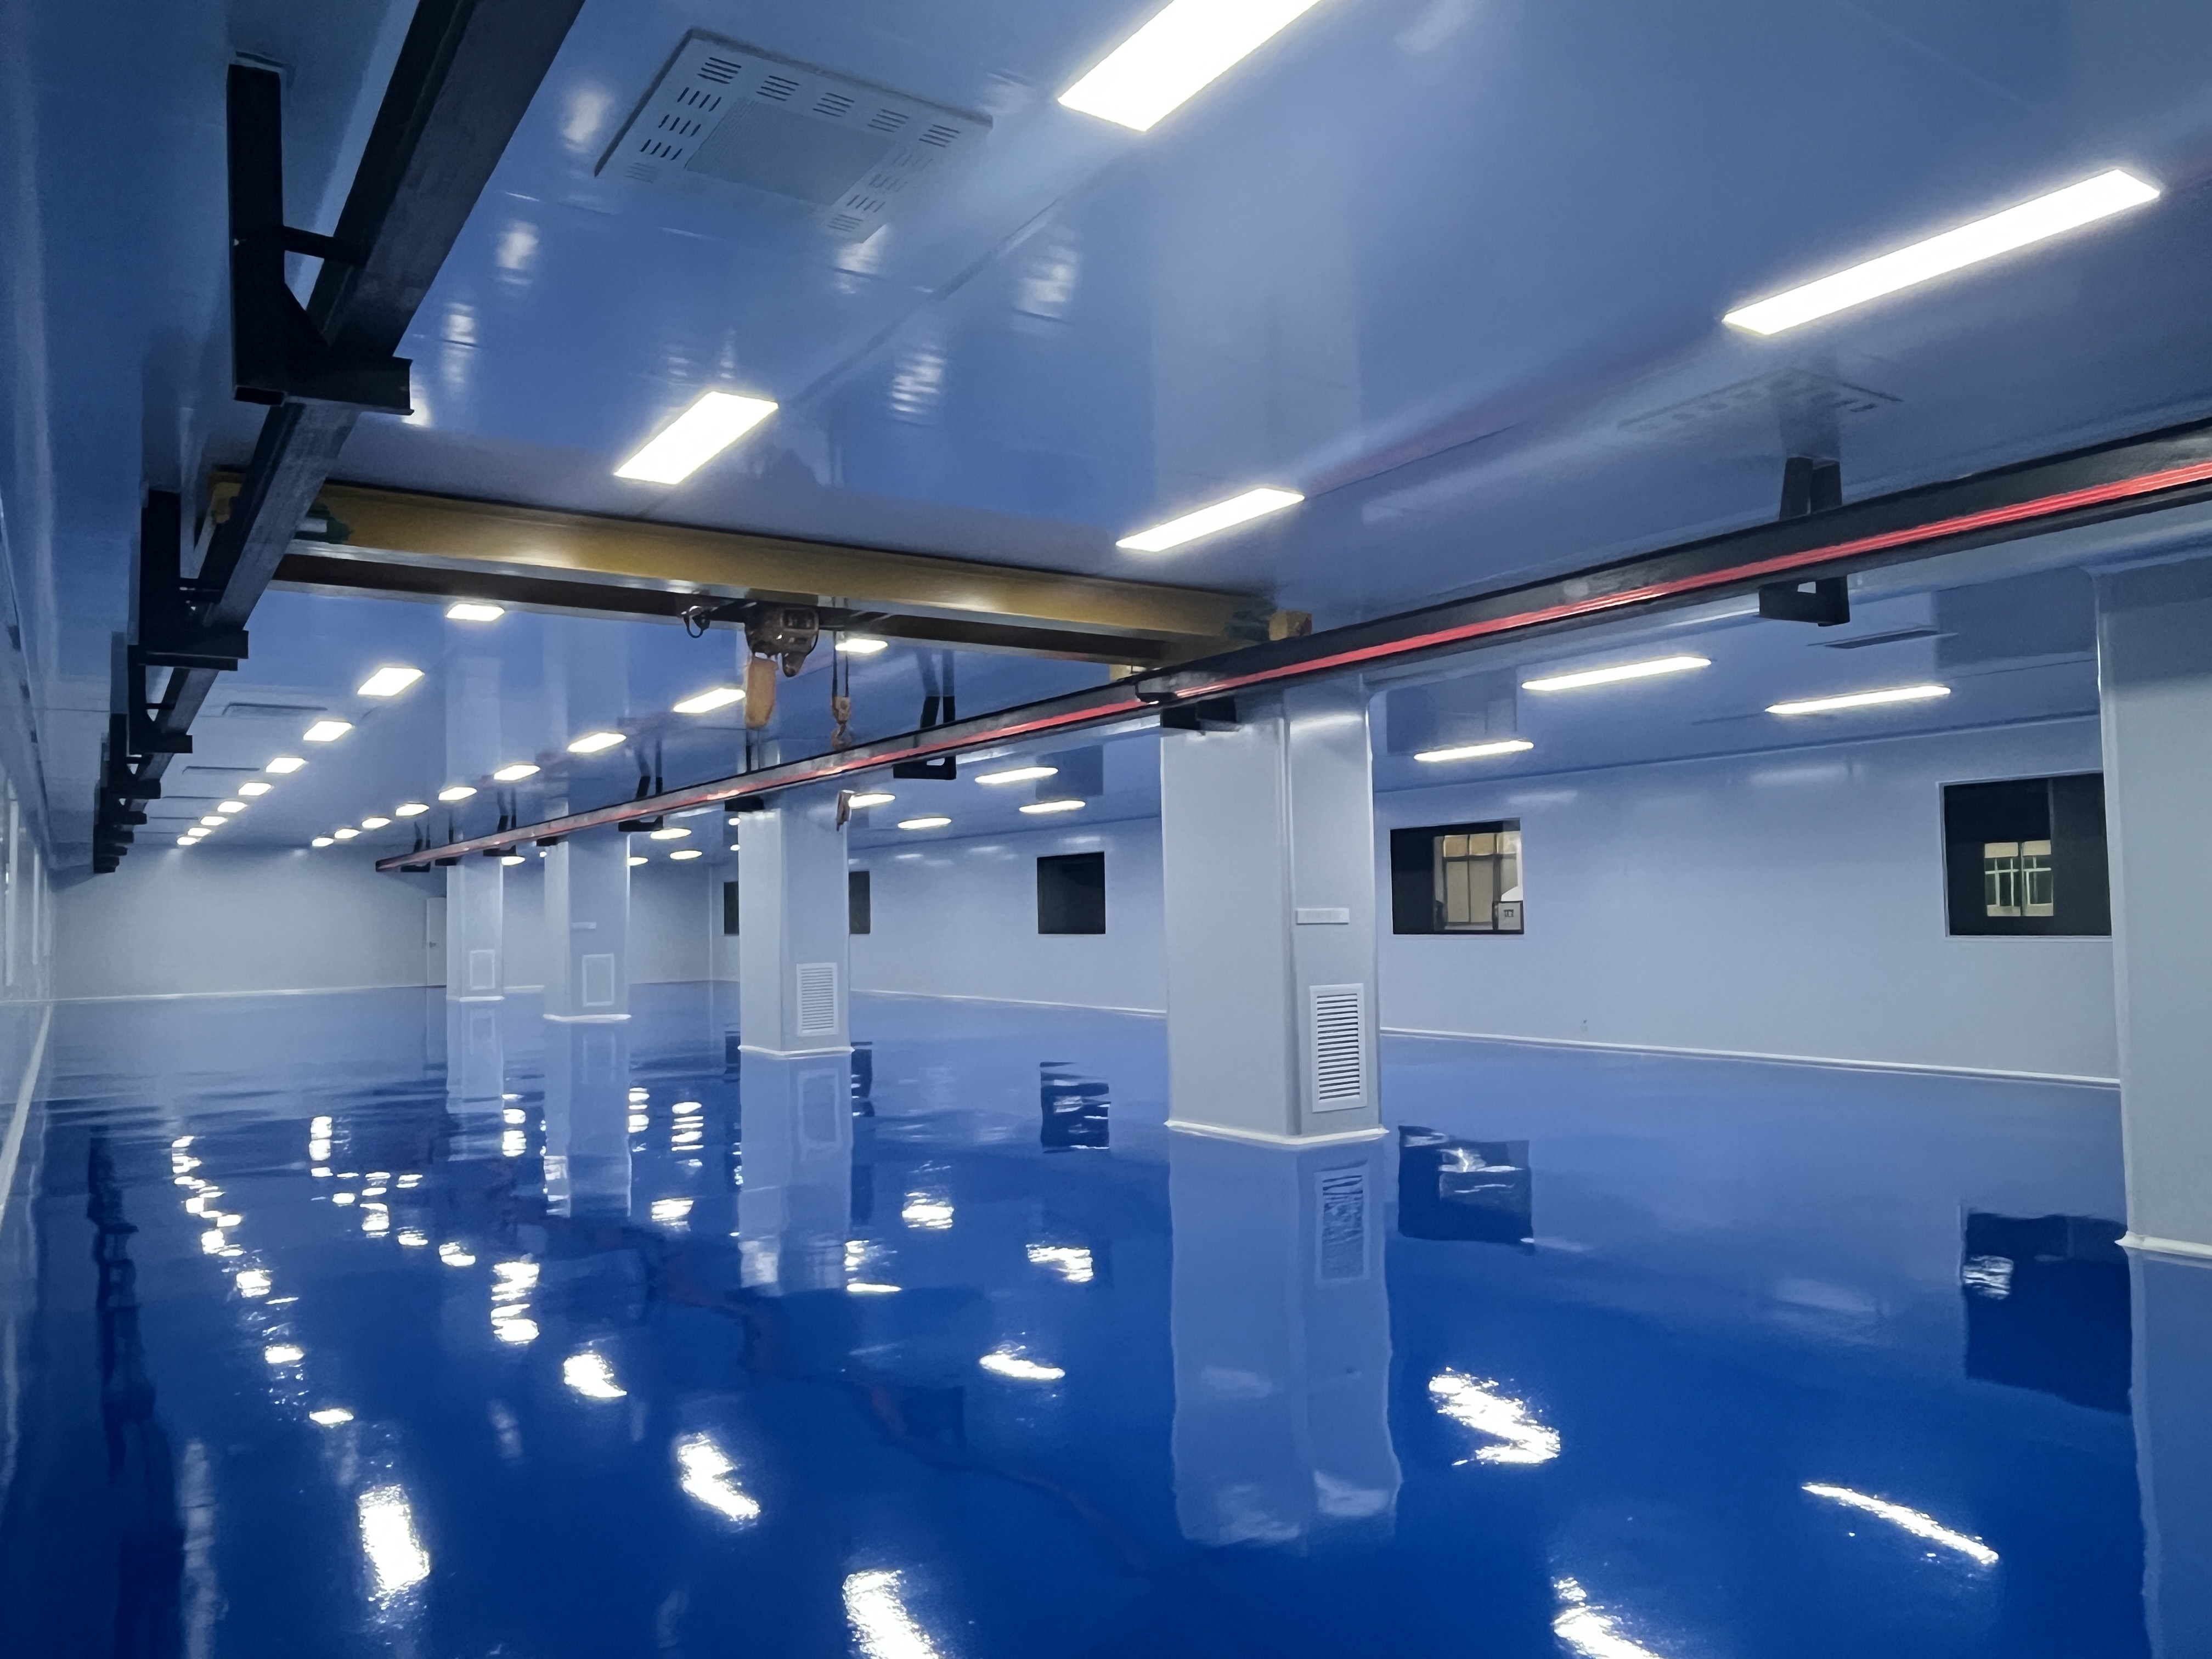
Контроль загрязнения имеет первостепенное значение при производстве компонентов, контактирующих с биологическими жидкостями или лекарственными средствами. Производство должно осуществляться в сертифицированных средах, например, в чистом помещении класса ISO 8 (класс 100 000). Такие помещения обеспечивают контролируемый воздушный поток, температуру и влажность, а также фильтрацию микроскопических частиц.
🎛️ Современные методы литья пластмасс
В зависимости от функционального назначения медицинского устройства применяются определённые передовые процессы литья:
двухкомпонентное литьё / Литьё поверх основы: соединение мягкого эластомерного материала (например, ТПЭ) с жёсткой пластиковой подложкой (например, поликарбонатом). Этот метод часто используется для рукояток хирургических инструментов с целью улучшения сцепления, а также для создания интегрированных уплотнений и прокладок.
Литьё жидкого силиконового каучука (LSR): применяется для изготовления высокогибких биосовместимых деталей, таких как клапаны, уплотнения и наконечники шприцев. LSR сохраняет стабильность при экстремальных температурах и обладает высокой устойчивостью к бактериям.
Газоассистированное литье под давлением: идеально подходит для толстостенных конструкционных деталей, таких как корпуса медицинского оборудования. Высокодавленный азотный газ формирует полые внутренние секции, снижая массу детали, устраняя усадочные вмятины и сокращая расходы на материалы.
📋 Управление качеством и стандарты соответствия
Производство медицинских компонентов регулируется строгими международными нормативными требованиями. Производственные мощности обязаны соблюдать жёсткие стандарты качества, чтобы гарантировать безопасность пациентов:
Сертификация ISO 13485: ключевой стандарт управления качеством в индустрии медицинских изделий, обеспечивающий документирование и прослеживаемость каждого этапа производства.
PPAP (Процесс одобрения производственных деталей): структурированный процесс верификации, подтверждающий способность производственной среды стабильно выпускать деталь в требуемых объёмах и при полных промышленных условиях.
Метрология и испытания: использование координатно-измерительных машин (КИМ), оптических компараторов, а также приборов для измерения давления и растяжения для проверки соответствия каждой партии точным инженерным спецификациям.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN