
Lääketieteellisten komponenttien valmistus vaatii saumattoman siirtymän alkuperäisestä suunnittelusta steriiliin, korkean tarkkuuden tuotantoon. Lääketieteellisen laadun muovit ovat ratkaisevan tärkeitä tässä prosessissa, sillä ne varmistavat, että komponentit ovat biokompatiibelejä, kemiallisesti kestäviä ja kykeneviä kestämään tiukat sterilointimenetelmät.
1. Valmistettavuuden suunnittelu (DFM) ja prototyypitys
Ennen muottien teräksen leikkaamista on välttämätöntä suorittaa kattava DFM-analyysi. Insinöörit arvioivat seinämän paksuuksia, kallistuskulmia ja valugaten sijainteja estääkseen virheitä, kuten painaumia, vääntymiä tai ilmakuplia. Tällä vaiheella 3D-käsiprototyypit tulostetaan usein varmistaakseen muodon, sovituksen ja toiminnan ennen massatuotantomuottien valmistusta.
2. Korkean tarkkuuden muottivalmistus
Lääketieteellisiin muotteihin vaaditaan erinomaista kestävyyttä ja tarkkuutta. Hyödyntäen edistynyttä CNC-koneistusta, peilisähköeroosiohiontaa (EDM) ja korkean nopeuden jyrsintää muotteja valmistetaan hyvin tiukkojen toleranssien mukaisesti – usein mikrometrin tarkkuudella. Monimutkaisia sisäisiä geometrioita varten integroidaan erikoistuneita ytimen vetämis- tai kierteiden irrottamismekanismeja muodostaakseen virheettömät nestekanavat tai kierreliitokset.
3. Puhdastilamuottivalumuovi
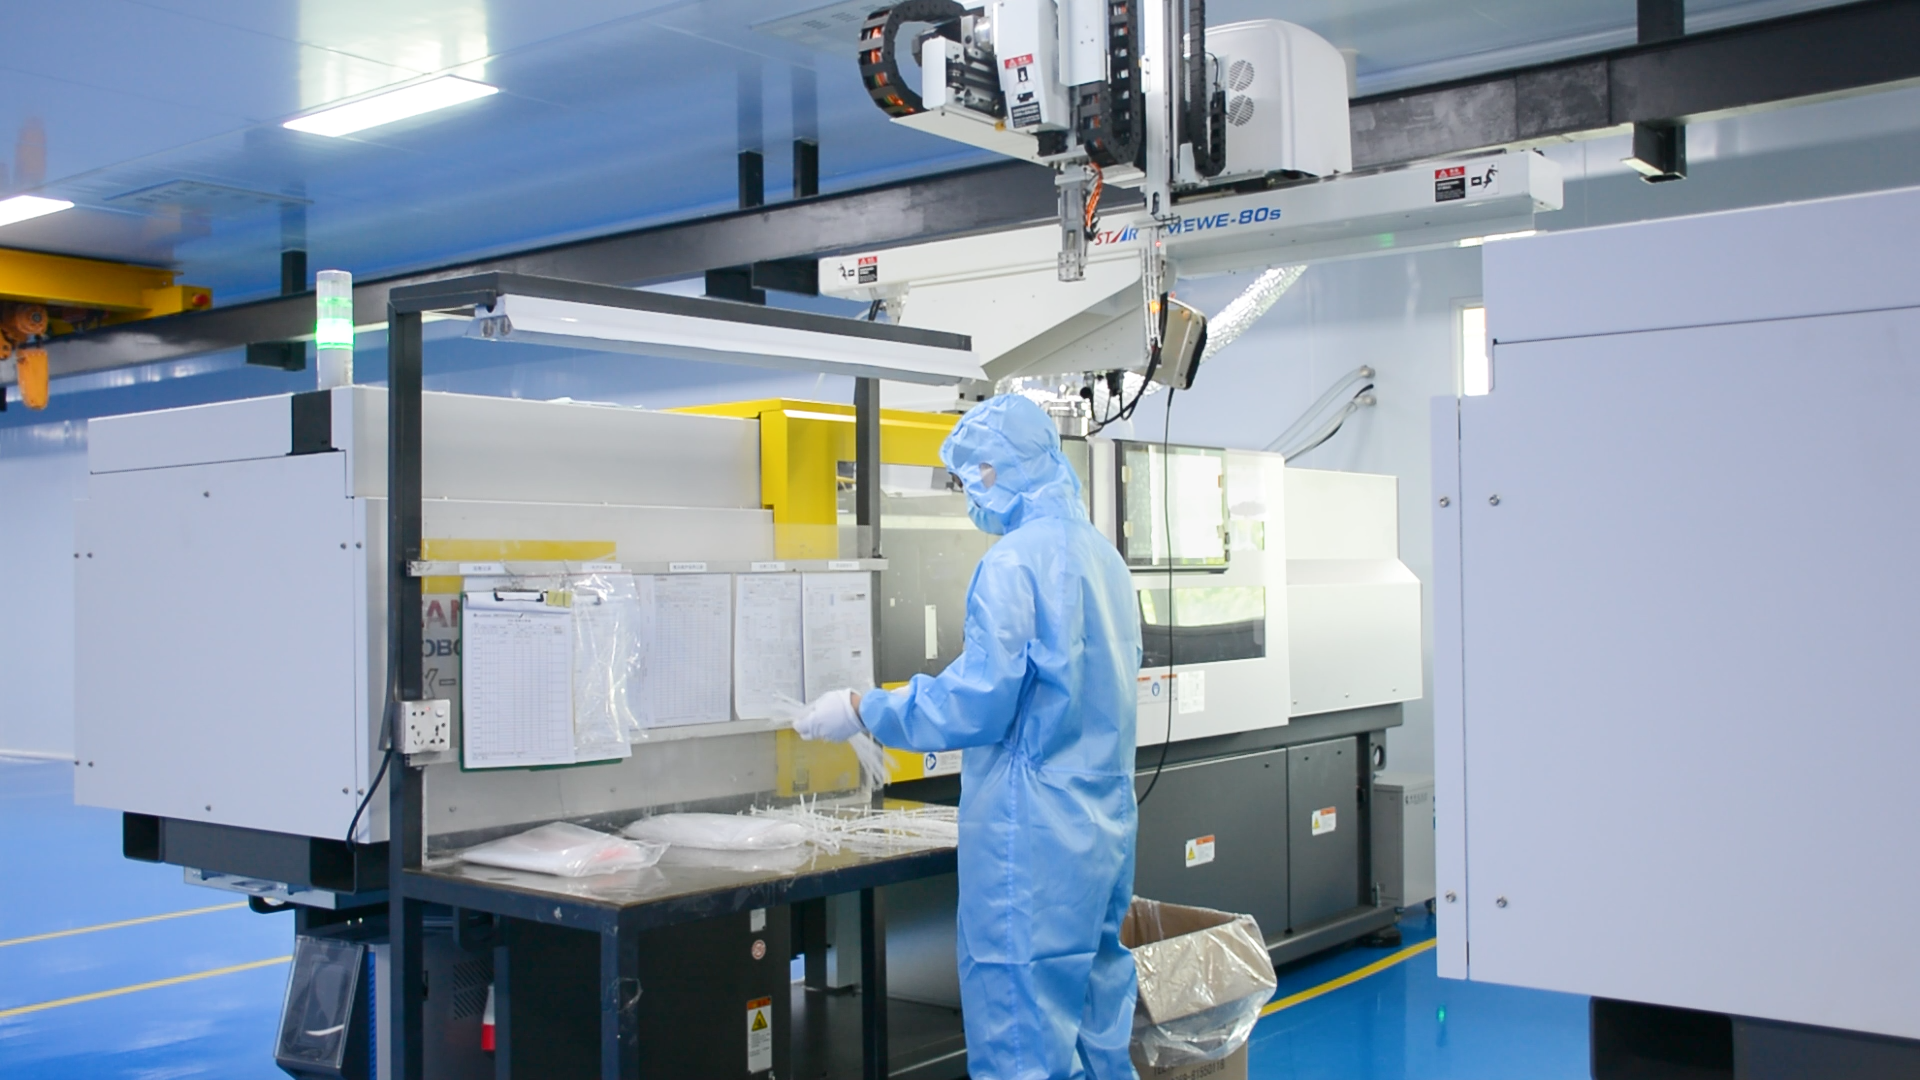
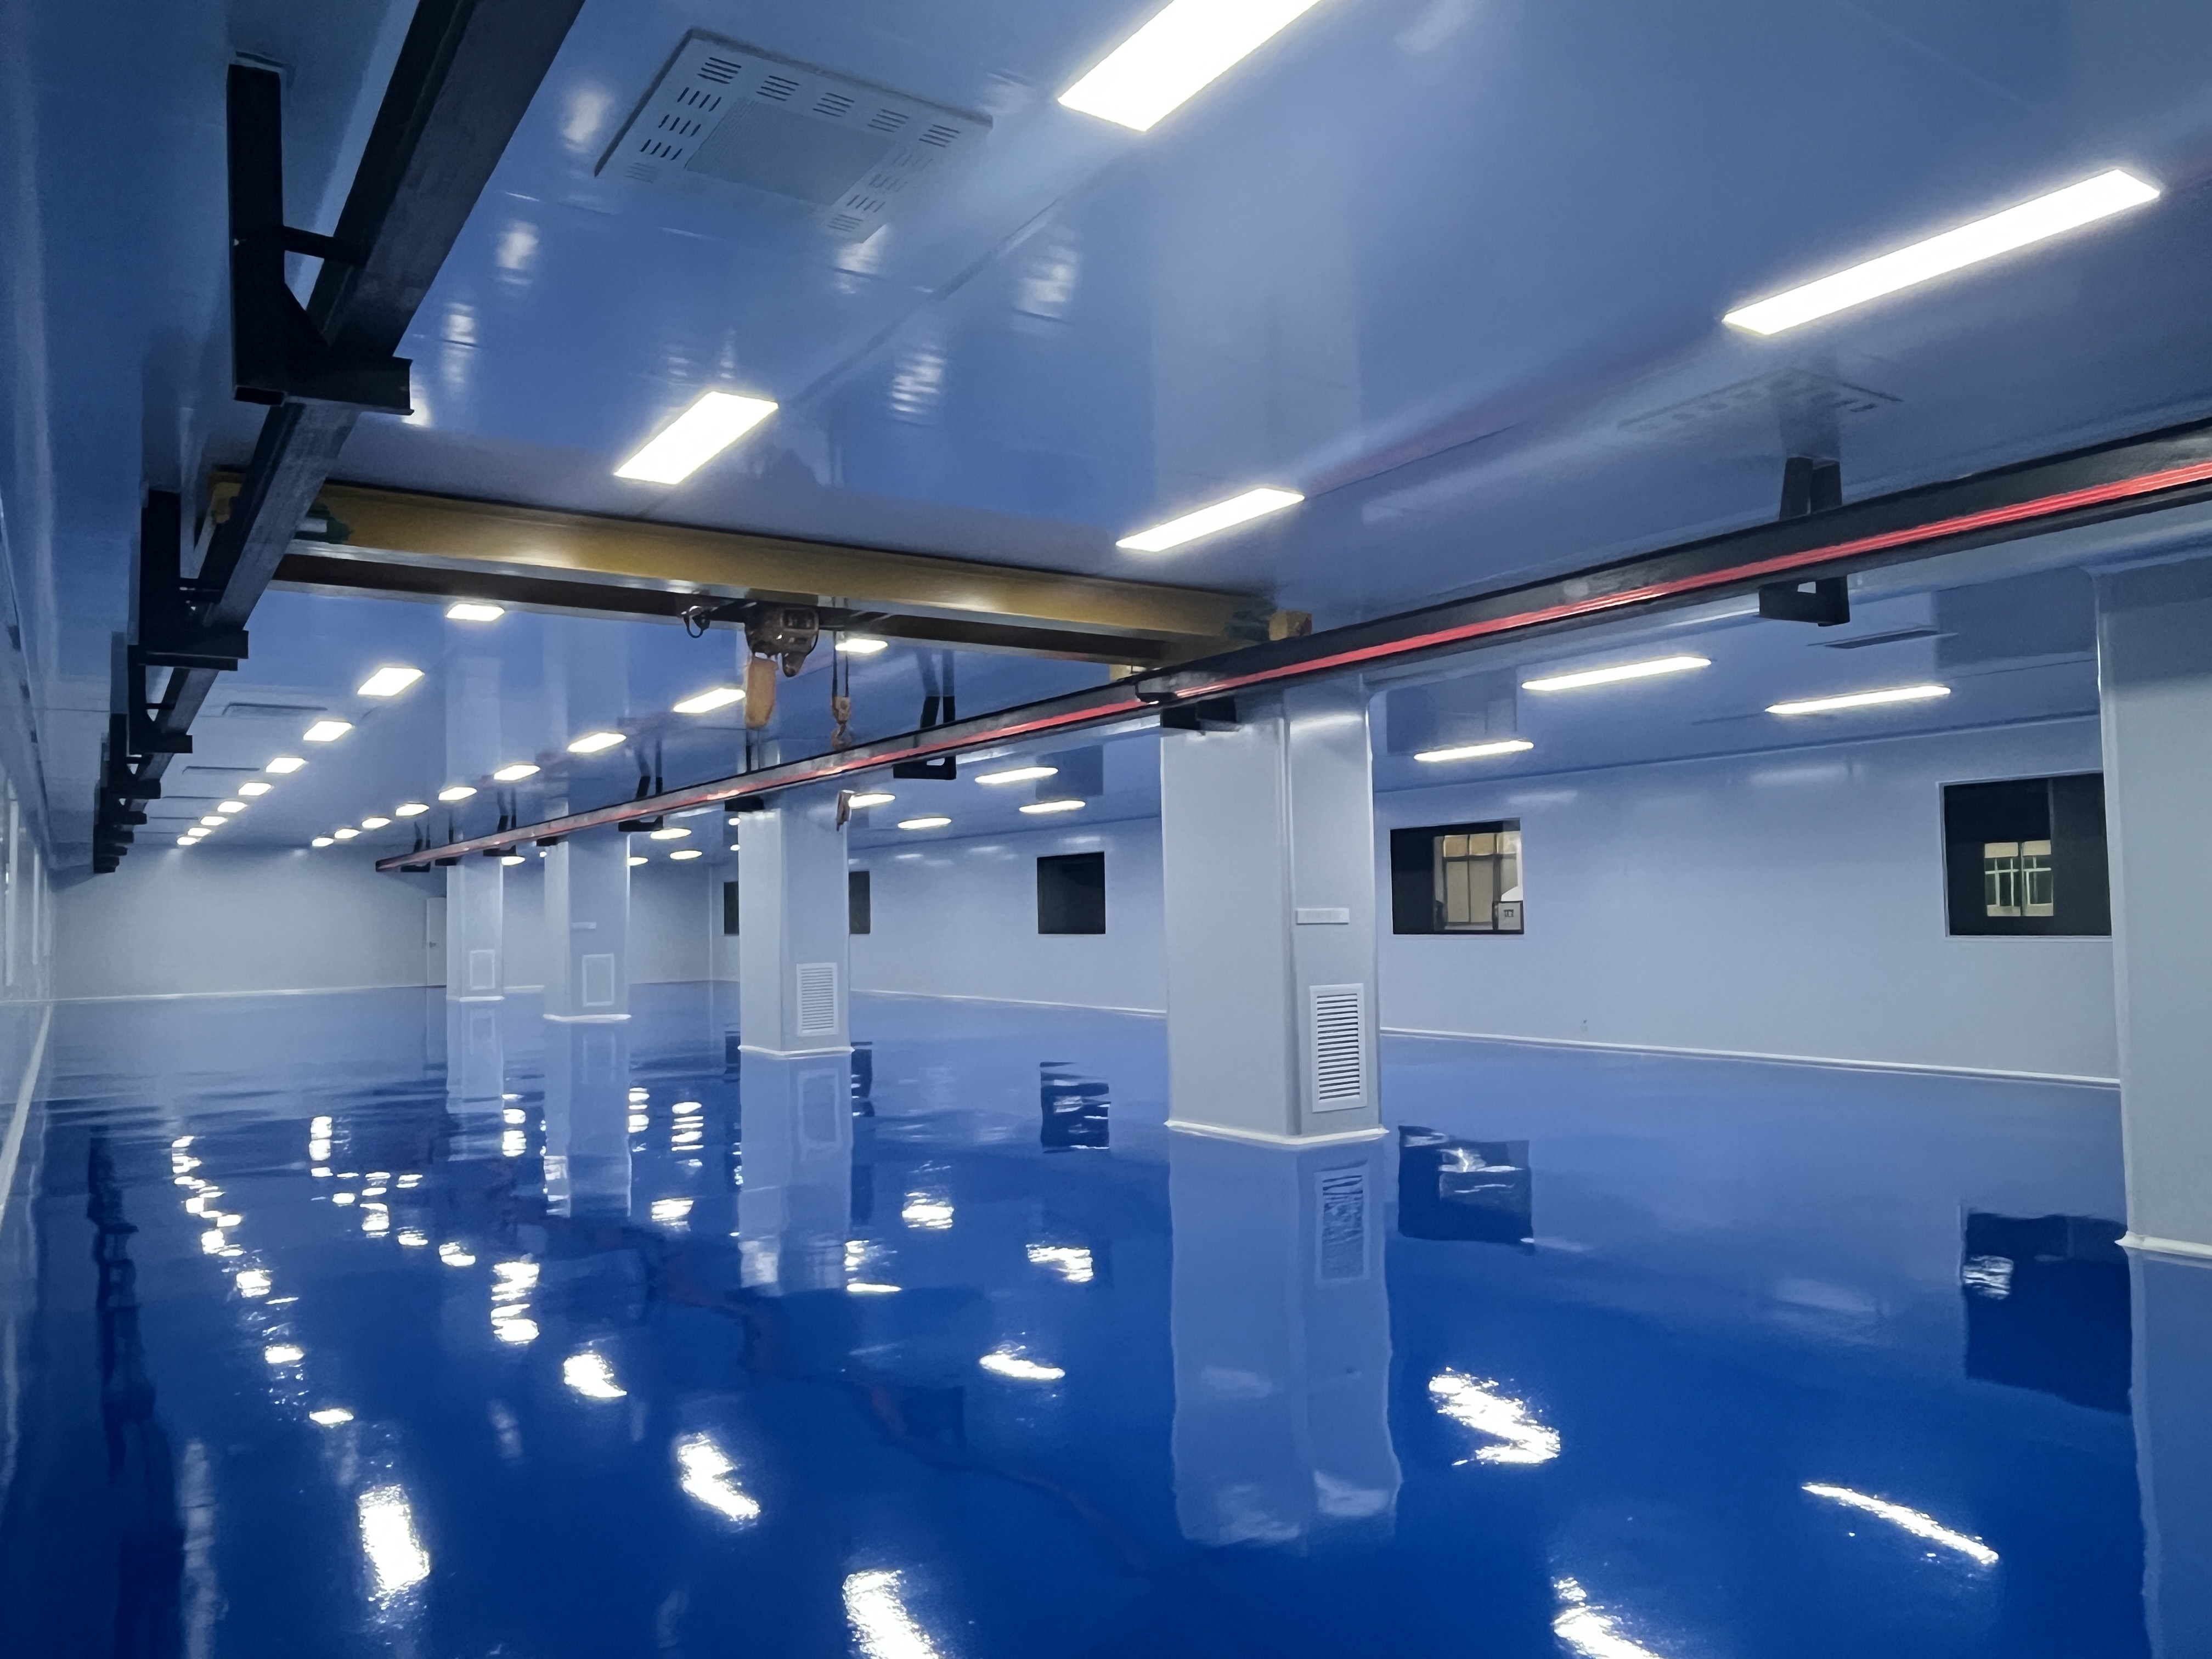
Saastumisen estäminen on ratkaisevan tärkeää komponenttien valmistuksessa, jotka tulevat kosketukseen kehon nesteiden tai lääkkeiden kanssa. Tuotannon on tapahduttava sertifioitujen ympäristöjen sisällä, kuten ISO-luokan 8 (luokka 100 000) puhdassalissa. Nämä tilat säilyttävät ohjatun ilmavirran, lämpötilan ja kosteuden sekä suodattavat pois mikroskooppisia hiukkasia.
🎛️ Edistyneet muovimuottausmenetelmät
Lääkintälaitteen toiminnallisuuden mukaan käytetään erityisiä edistyneitä muottausprosesseja:
kaksikomponenttimuottaus / päällysmuottaus: Pehmeän elastomeerisen materiaalin (kuten TPE) liittäminen jäykälle muovialustalle (kuten polikarbonaatti). Tätä menetelmää käytetään usein kirurgisten laitteiden kahvojen valmistukseen paremman otteen saavuttamiseksi tai integroitujen tiivistysten ja tiivistelevyjen valmistukseen.
Nestemäisen silikonikummun (LSR) muottaus: Käytetään erittäin joustavien, biokompatiiblisten osien, kuten venttiilien, tiivistysten ja ruiskujen kärkien, valmistukseen. LSR säilyttää vakaudensa äärimmäisissä lämpötiloissa ja se on erinomainen vastustuskykyinen bakteereille.
Kaasutuettu ruiskuvalu: Ihanteellinen paksuseinäisille rakenteellisille osille, kuten lääkintälaitteiden koteloille. Korkeapaineinen typigaasi luo ontot sisäosat, mikä vähentää osan painoa, poistaa painaumat ja säästää materiaalikustannuksia.
📋 Laatujohtaminen ja vaatimustenmukaisuusstandardit
Lääketieteellisten komponenttien valmistus on säännelty tiukilla kansallisilla ja kansainvälisillä säädöksillä. Teollisuustilojen on noudatettava ankaria laatuvaatimuksia varmistaakseen potilasturvallisuuden:
ISO 13485 -sertifikaatti: Lääkintälaitteiden alan määrittelevä laatujohtamisen standardi, joka varmistaa, että tuotannon jokainen vaihe on dokumentoitu ja jäljitettävissä.
PPAP (Production Part Approval Process – tuotantokomponentin hyväksyntäprosessi): Rakennettu varmistusprosessi, joka osoittaa, että valmistusympäristö kykenee toistamaan osan luotettavasti teollisella mittakaavalla täysin tuotantovalmiissa olosuhteissa.
Metrologia ja testaus: Koordinaattimitattavia koneita (CMM), optisia vertailulaitteita sekä paine- ja vetolujuustestejä käytetään varmistaakseen, että jokainen erä täyttää tarkasti tekniset eritelmät.
 EN




 Uusimmat uutiset
